
在冷烫膜的分切加工中,毛边是最令人头疼的质量缺陷之一。不同于普通薄膜,冷烫膜是一种由PET基膜、离型层、金属镀层和胶粘层构成的多层复合结构,厚度往往只有12至30微米。各层之间的硬度与韧性差异悬殊,金属镀层硬而脆,离型层软而韧,这使得分切过程稍有偏差,边缘便容易出现锯齿状毛刺或微小裂纹。
毛边的危害是连锁性的。带有毛边的冷烫膜在后续烫金工序中,离型层无法均匀剥离,导致烫印图案缺笔断画;脱落的金属碎屑和涂层粉尘会污染烫金版,形成“飞金”“掉粉”等瑕疵;严重时,边缘的微小缺口在张力作用下扩展,直接造成断箔停机。因此,理解毛边的成因并建立系统性的解决思路,是冷烫膜分切环节的核心课题。

一、刀具系统:毛边产生的第一现场
在冷烫膜分切的各类毛边成因中,刀具状态是最直接、最高频的因素。行业经验表明,90%以上的突发性毛边问题源于刀具状态不佳。
钝化的刀片无法利落地“切断”箔材,而是以“挤断”或“撕断”的方式分离材料。冷烫膜的金属镀层在钝刀挤压下首先产生微观裂纹,随后离型层被拉伸撕裂,切口边缘因此呈现出不规则的锯齿状。操作人员若用放大镜观察刀刃,往往能发现微小的缺口或明显的磨损痕迹,这些缺陷在高速运转中会被不断放大。
除了刀片本身的锋利度,两个容易被忽视的参数同样关键。其一是上下刀的咬合量。咬合量过小,材料无法被干净剪断,会出现“连丝”现象;咬合量过大,则过度挤压切口,造成“压白边”和边缘起毛。对于冷烫膜这类薄型材料,咬合量通常需要控制在0.02至0.05毫米之间,追求“似碰非碰”的微间隙状态。其二是刀轴的跳动。刀轴径向跳动超过0.02毫米时,刀刃在切割瞬间的压力便不再稳定,切出的边缘会呈现周期性波浪状毛刺。一台使用两年的分切机,刀轴跳动量可能达到0.08毫米,远超合理范围,而这种微米级的抖动肉眼根本无法察觉。
解决之道在于建立严格的刀具管理制度。根据分切材料的厚度和涂层特性,预算刀片的更换周期,在出现磨损征兆前主动更换,而非等到毛边出现再被动处理。镀层刀具如金刚石涂层刀片能将刃口精度保持在±1微米,寿命是传统刀具的四倍以上,对于高价值冷烫膜而言,刀具成本的增加远低于毛边导致的降级损失。每次换刀后,必须用千分表校验刀尖跳动量,并将咬合量纳入每两小时的复测清单,以应对机架热胀冷缩带来的参数漂移。

二、张力控制:收卷端面的“定盘星”
张力是分切过程中最活跃的变量,也是毛边问题的“隐性推手”。张力波动与毛边之间存在着恶性循环的关系:张力不稳导致材料在切割区抖动,切出的边缘参差不齐;毛边产生的碎屑堆积在导辊上,又进一步干扰走料路径,加剧跑偏和切割偏差。
对于冷烫膜而言,张力控制面临双重挑战。基材极薄且带有胶层,张力过大如同拉扯蛛丝,会使PET基膜发生不可逆的拉伸变形,切口区域的材料在拉伸状态下被切割,边缘必然毛糙;张力过小则箔带在切区抖动,收卷松散起皱。行业推荐的冷烫膜分切张力通常在1.5至3牛/平方毫米之间,但真正关键的是锥度张力策略——随着收卷卷径增大,张力按预设曲线递减,避免外层张力挤压内层导致褶皱。
另一个容易被忽视的维度是幅宽方向的张力分布。实测数据表明,同一卷冷烫膜在进入刀口前,中间区域与边缘区域的张力可能存在显著差异。靠近切边位置的张力如果偏低,材料在切割点无法保持足够的挺度,刀刃施加的剪切力会转化为拉伸力,毛边因此产生。这意味着,单纯调整总张力值往往不够,还需要关注导辊平行度、压辊压力均衡性等影响横向张力分布的机械因素。

三、静电与粉尘:看不见的“毛边帮凶”
冷烫膜高速分切时,摩擦产生的静电是一个隐蔽却持续起作用的破坏因素。PET基材是优良的绝缘体,静电电荷在箔面不断累积,吸附切割过程中产生的微小铝粉和塑料粉尘。这些颗粒如果仅仅停留在表面,尚可通过后续清洁去除;但更危险的情况是,它们被卷入刀口或收卷层间,反复压入新切的边缘,形成“二次毛刺” 。
这种二次毛刺的顽固之处在于,它并非刀具或张力的问题,单纯调整工艺参数无法根除。它的根源是环境污染与静电吸附的耦合作用。在湿度较低的车间环境中,静电问题会显著加剧;温度过高则使箔材柔韧性增加,切割时更容易产生粘连和拉丝。
解决这一问题的核心手段是“消电与除尘并举” 。在分切点附近安装离子风棒,利用电离空气中和箔面电荷,是消除静电吸附的有效方式。与此同时,在切割点形成局部清洁区,通过高压气帘吹走并吸附切割产生的微粒碎屑,防止其被卷入膜卷。此外,保持车间温度在20至25摄氏度、湿度在50%至60%之间,能从环境层面降低静电产生的概率。清洁导辊和压辊表面,确保无积尘或胶渍残留,同样是预防二次毛刺的日常必要措施。
四、系统性思维:从“救火”到“预防”
冷烫膜分切毛边问题的复杂性在于,上述因素并非孤立起作用。一台分切机上,钝化的刀片加上偏大的张力,会放大毛边程度;毛边碎屑的堆积又会导致跑偏,跑偏使箔带斜切入刀,进一步加重切割缺陷。这种多因素耦合的特性,决定了“头痛医头”式的临时调整往往反复发作。
建立系统性预防机制,需要从三个层面入手。在设备层面,高刚性刀轴设计、伺服驱动的自动对刀系统、在线视觉质检与闭环补偿等技术的应用,正在将分切质量从“依赖经验”转向“依赖精度”。在工艺层面,将刀片更换周期、咬合量校验、张力参数复核纳入标准化作业流程,用制度替代手感。在环境层面,温湿度控制与静电消除应被视为与刀具、张力同等级别的工艺参数,而非可有可无的辅助手段。
冷烫膜分切的质量,最终取决于对微米级精度的持续把控。一卷分切精良的冷烫膜,边缘应平整光滑,无肉眼可见的毛刺或锯齿,收卷端面如刀切般整齐。这既是对分切设备的考验,更是对生产管理精细程度的检验。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
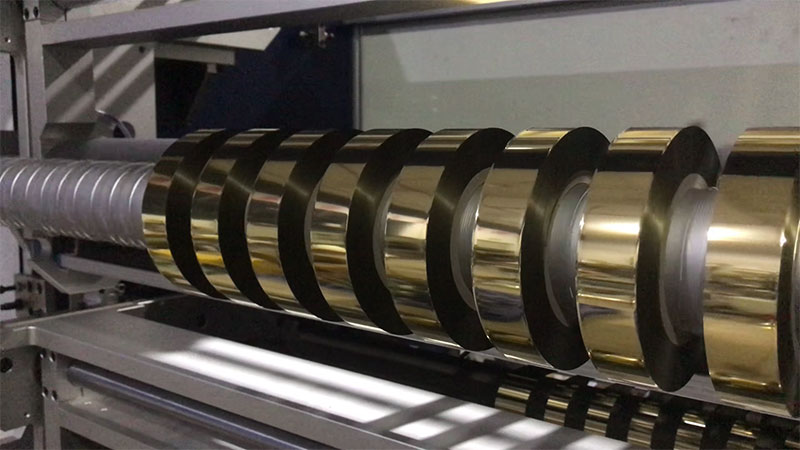
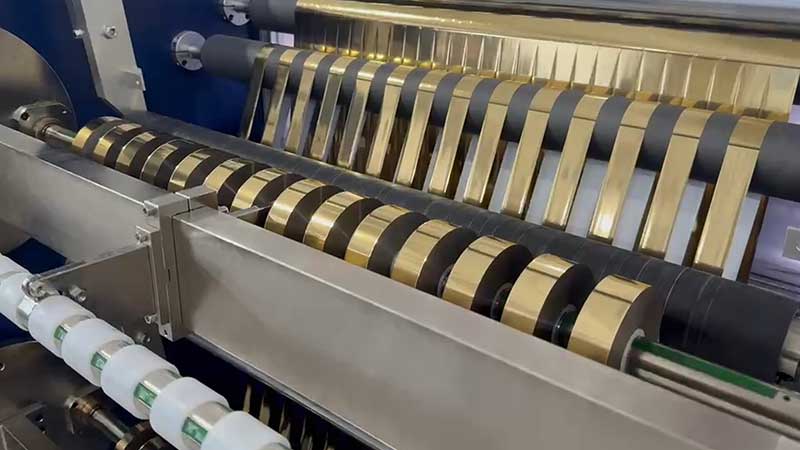
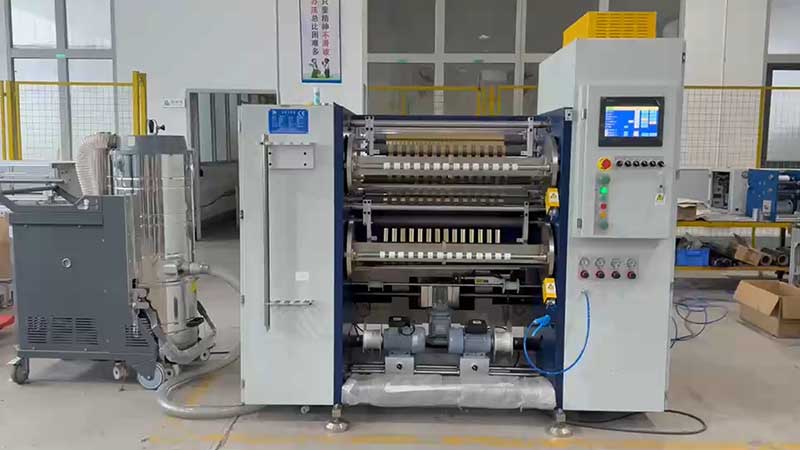
 热烫银箔分切机
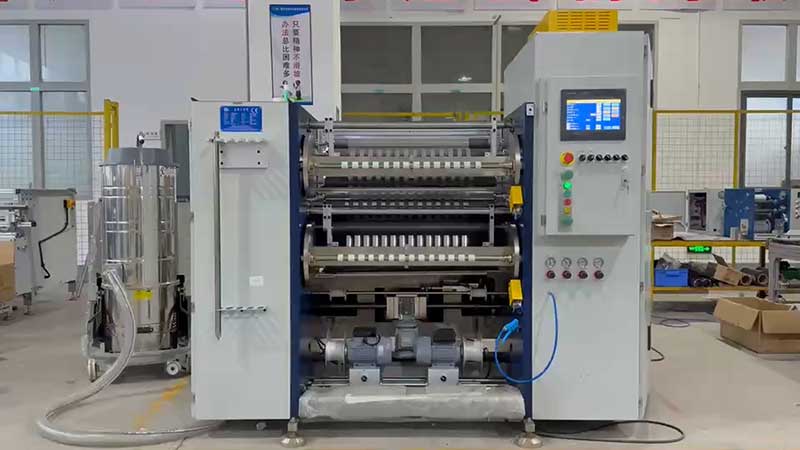 冷烫膜分切机