
镭射烫印箔(俗称镭射电化铝)凭借其绚丽的动态光变效果和防伪特性,在烟包、酒包、化妆品盒等高端包装领域占据着不可替代的地位。然而,这种表面复制了精密全息光栅的光学薄膜,其分切加工远比普通烫金箔棘手。镭射箔通常由PET基膜、离型层、着色层、模压层、镀铝层和胶层复合而成,总厚度往往只有12至25微米,比头发丝还细。在分切过程中,任何微小的划伤、擦花、张力波动或静电吸附,都可能破坏全息图案的完整性,导致烫印图案变形、缺笔断画甚至整卷报废。因此,分切镭射箔不能沿用普通烫金箔的粗放方式,必须在刀具、张力、纠偏、静电控制和环境管理上建立一套更为严苛的工艺规范。
一、刀具选择:切而不断,伤面即废
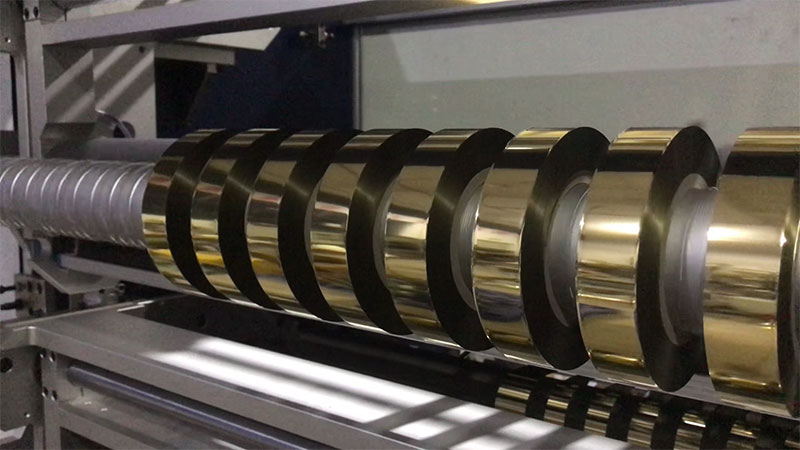
分切镭射箔的第一道关卡是刀具。普通烫金箔分切中常见的平刀压切方式,在镭射箔面前几乎不可行。平刀垂直下压的作用机理是“挤断”而非“切开”,容易在切口边缘产生压溃痕迹和微裂纹,更严重的是切割过程中产生的铝粉和碎屑会污染箔面,后续烫印时形成麻点或缺块。
镭射箔分切应优先采用上下圆盘刀配合的剪切式分切结构。其原理类似剪刀,上下圆刀错位旋转,将箔材干净利落地分离,切口光滑无毛刺,几乎不产生粉屑。刀具材质需选用硬质合金或金刚石涂层刀具,普通碳钢刀分切数千米后就会出现微小崩口,直接拉伤箔面。对于镭射箔,刀片表面还需特氟龙或钻石涂层处理,以减少与箔面的摩擦,避免划伤镭射模压层。
刀具的安装精度同样关键。上下刀的咬合量应控制在“似触非触”的状态,具体间隙建议为材料厚度的5%至10%,过紧会压伤箔面甚至断箔,过松则切不断而产生毛刺。刀轴的径向跳动必须控制在0.01毫米以内,哪怕微米级的跳动都会导致切割压力忽大忽小,造成局部“切不断”或“过切”拉丝。
二、张力控制:恒定且递减,保护光栅结构
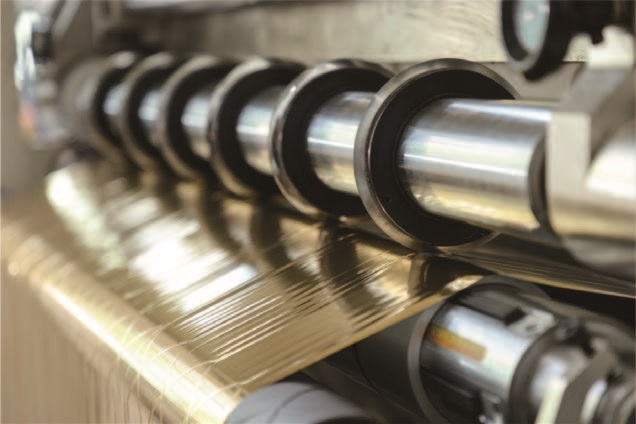
张力控制是镭射箔分切成败的核心。镭射箔的多层复合结构决定了它对机械应力极其敏感:张力过大,PET基膜会被拉伸变形,而模压层中的全息光栅间距一旦改变,衍射效率便随之劣化,烫印图案的光变效果和防伪特征将直接受损;张力过小,箔带则走偏起皱,收卷松垮,后道烫金时容易出现“荡边”或跑偏。
分切镭射箔必须采用全闭环伺服张力控制系统,通过高精度传感器实时反馈,在起步、加速、减速的每一个瞬间动态调整张力,将波动压缩到最低。张力设定值方面,镭射箔和转移箔建议控制在1.5至2.5牛/平方厘米的范围内,比普通PET烫金箔略低。
更关键的是锥度张力控制。随着收卷卷径逐渐增大,收卷张力必须依据预设曲线自动递减,否则内层箔材会被越缠越紧,导致纸芯受压变形,或者形成“菊花芯”状卷曲。对于镭射箔,若锥度过小,内层受压过大,全息图案可能因挤压而受损;锥度过大,卷芯松软,运输和上机时容易跑偏。部分高端设备还采用分区独立张力控制,将放卷、分切、收卷三个区域的张力解耦,彻底消除整体张力耦合导致的边缘拉伸变形。
三、纠偏与静电:看不见的杀手
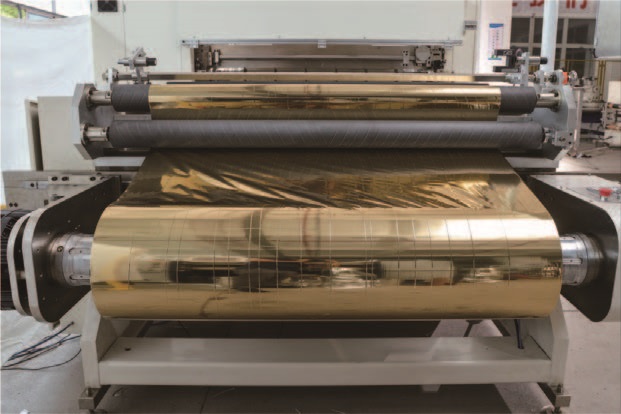
镭射箔表面具有金属光泽和微纳光学结构,这使得传统的光电纠偏传感器基本失效——镭射反光会干扰光电信号,导致传感器误判边缘位置。分切镭射箔必须选用超声波纠偏传感器,其检测不受材料颜色和反光特性影响,能稳定追踪箔带边缘。纠偏精度方面,端面错位应控制在±0.2毫米以内,更高要求的场合可引入CCD视觉识别系统,自动识别印刷边标,确保分切位置与镭射图案的完美匹配。
静电是另一个容易被忽视的致命因素。镭射箔在高速走料时,与导辊和刀片的高速摩擦会产生万伏级以上的静电压。带电的箔面如同“吸尘器”,会将环境中的粉尘和分切产生的微量碎屑牢牢吸附在表面,后续烫印时形成麻点;高压静电还会使箔膜吸附于刀刃侧壁,造成刮擦和毛边。分切机应配置碳纤维静电消除刷与离子棒组合,将箔面静电压从±15千伏降至±300伏以内。同时,车间环境湿度宜控制在45%至60%之间,湿度过低会加剧静电积聚。
四、设备精度与操作环境:基础不牢,全盘皆输
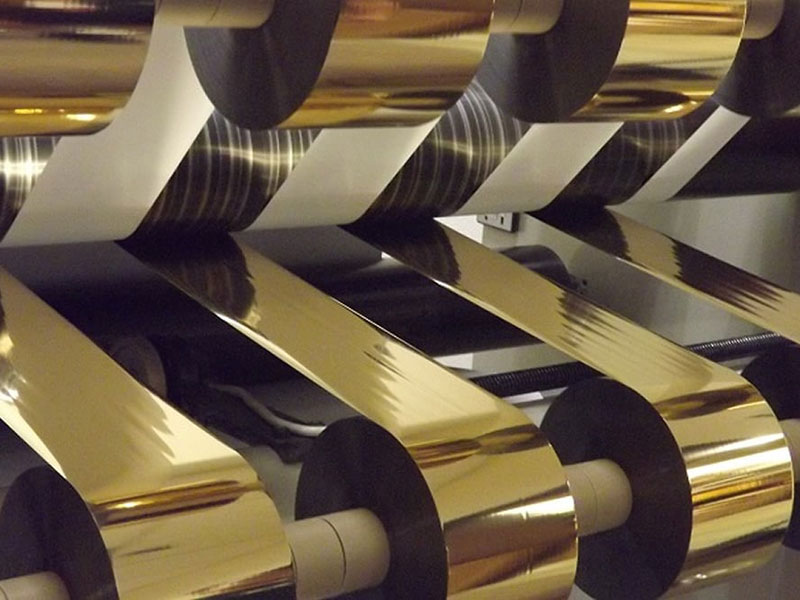
镭射箔分切对设备机械精度的要求远高于普通烫金箔。所有与箔面接触的导辊必须经过超镜面抛光处理,表面粗糙度Ra不超过0.05微米,且需做防粘涂层或硬质阳极氧化处理,防止高速运行中箔面粘连或划伤。导辊和收放卷轴必须经过严格的动平衡测试,确保高速运转时无振动传递至箔面——高频微振会在镭射箔表面产生“彩虹斑”缺陷,肉眼难以察觉但烫印后光变效果明显异常。
分切速度需要适当降低。镭射箔建议运行在100至200米/分钟的区间,低于普通烫金箔的300米/分钟,以牺牲效率换取表面质量的稳定。初次分切新批次材料时,应从80至120米/分钟的低速起步,观察切口质量和张力表现后再逐步提速。
操作环境的洁净度同样不可忽视。建议在分切区域配置除尘装置,每日清洁光学传感器和导辊表面,避免粉尘积聚。分切完成后,收卷端面应平整如镜,无压印、无毛刺、无波浪状翘边,有条件时可用高倍放大镜检查切边是否存在肉眼难以察觉的微裂纹。
归根结底,镭射箔分切的核心理念与普通烫金箔有本质区别:普通箔分切追求的是“切得准、收得齐”,而镭射箔分切还必须追求“不伤面、不变形”。全息光栅的精密结构决定了它对机械应力和表面接触的容忍度极低,一把不够锋利的刀、一次微小的张力尖峰、一颗吸附的粉尘,都可能让一卷高价值的镭射箔沦为废品。唯有在刀具、张力、纠偏、静电和精度五个维度上同时做到位,才能让分切后的镭射箔在烫印工序中完整还原其应有的光学魅力。
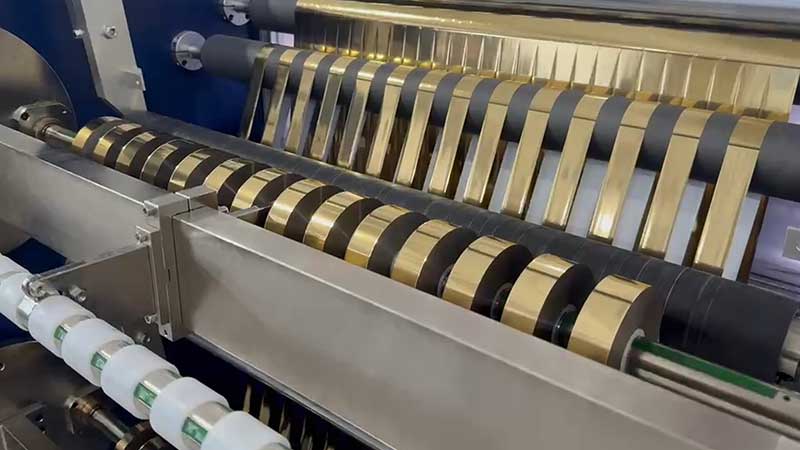
要真正解决这一难题,必须跳出“静电归静电、除尘归除尘”的传统思维,从机理层面理解两者的共生关系,进而采取一体化的协同策略。
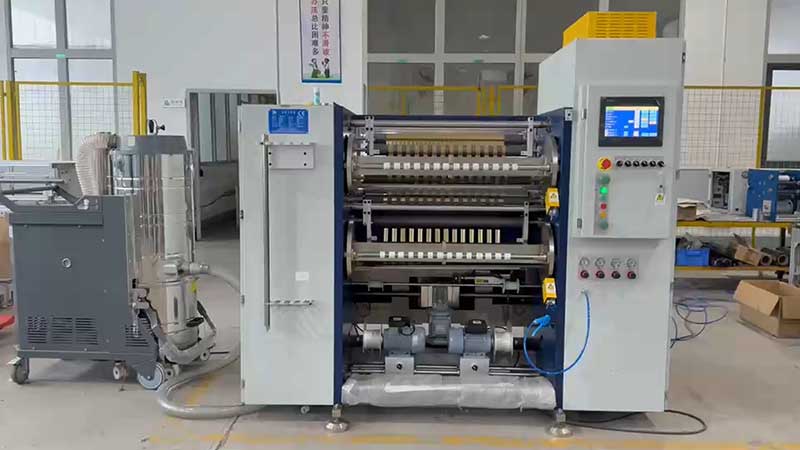
一台合适的分切机,不仅决定成品率,更直接影响后道烫金工序的顺畅与否。本文从选购角度出发,梳理核心决策要点。

本实用新型涉及烫金纸切割技术领域,尤其涉及一种烫金纸用切割装置。背景技术:在印刷生产中对产品进行烫金印刷时要用到烫金纸,烫金纸为卷筒纸,根据实际生产的情况,需要不同尺寸的烫金纸,此时需要用分切机对卷筒
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 烫印铝箔分切机