
“买高速机怕用不上,买低速机怕以后不够用。”这是碳带分切设备采购中最常见的纠结。市场上高速机型标称 300–500 m/min,低速经济型则在 50–100 m/min 徘徊,价格差距往往以倍数计。但速度等级的选择,从来不是“越快越好”或“越省越好”的简单题。
先看一个容易被忽略的事实:最高速度不等于有效产能
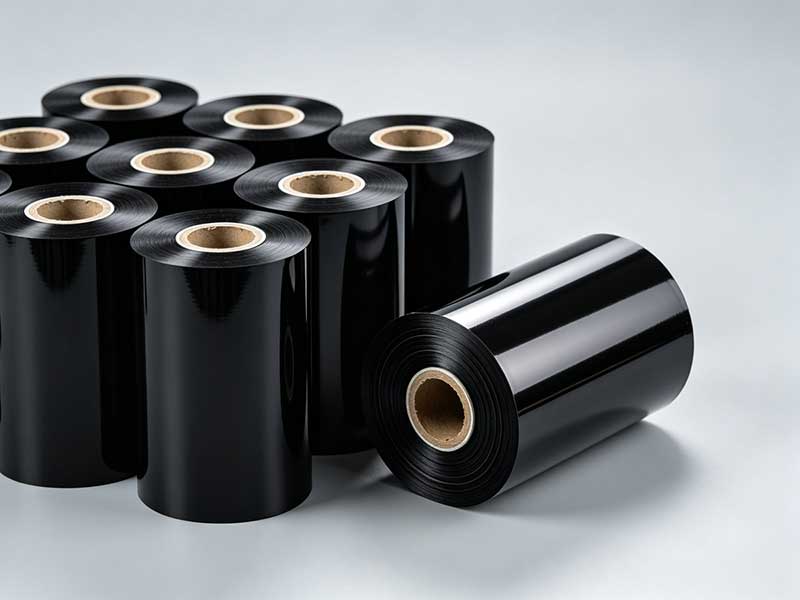
碳带基材是厚度仅 4.5–10 微米的 PET 薄膜,对张力极度敏感。一台标称 500 m/min 的设备,如果张力控制系统跟不上,实际运行中会频繁因收卷不齐、材料跑偏而被迫降速或停机,有效产出可能还不如一台稳定运行在 250 m/min 的中速机型。
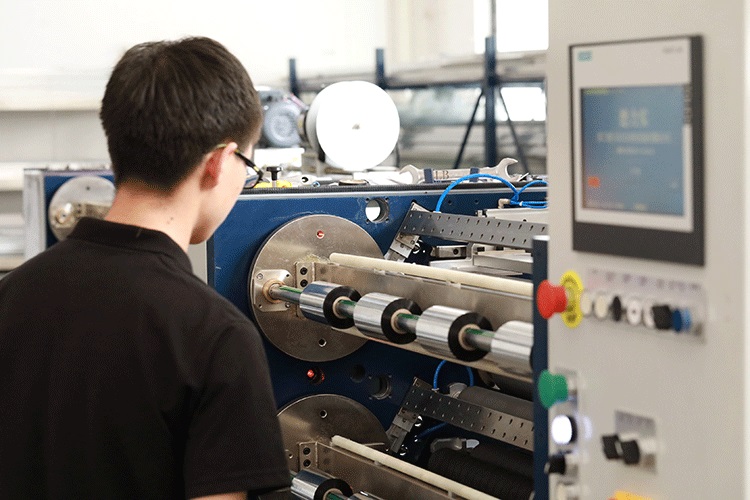
更关键的是,碳带材质对实际可用速度有硬性约束。树脂基碳带因涂层较硬、韧性较低,通常需要比蜡基碳带降低 20%–30% 的速度运行。这意味着,如果你主要做树脂基碳带,高速机的“高速优势”可能根本释放不出来。选型时用自家实际使用的碳带规格进行现场试切,观察高速下的起停控制和收卷效果,比看参数表可靠得多。
速度与成品率的真实关系:存在一个“最优经济区间”
有研究以配备闭环张力控制的高速分切机为对象,控制其他变量,测试了不同速度下的成品率。数据显示,速度与成品率并非简单的正比或反比,而是呈现出一个清晰的“黄金区间”:
| 分切速度 | 平均成品率 | 主要问题 |
| 150 m/min | 97.2% | 极低速时张力系统响应灵敏度下降,端面反而略有不齐 |
| 250 m/min | 98.5% | 缺陷率最低,张力控制处于最佳响应区间 |
| 350 m/min | 97.8% | 开始出现微毛边,静电累积 |
| 450 m/min | 94.5% | 毛边增多,个别卷出现油墨刮擦 |
| 550 m/min | 88.0% | 频繁断带,涂层脱落 |
这个数据揭示了一个反直觉的规律:低速区(<200 m/min)并不因为“慢”就安全。极低速运行时,张力系统容易产生“爬行”现象,导致端面整齐度反而低于中速区。而超过 400 m/min 后,机械振动加剧、热效应累积,成品率急剧下降。
对于大多数商业订单而言,200–350 m/min 往往是最具性价比的速度区间。
高速机真正的价值不在“速度数字”,而在硬件底子
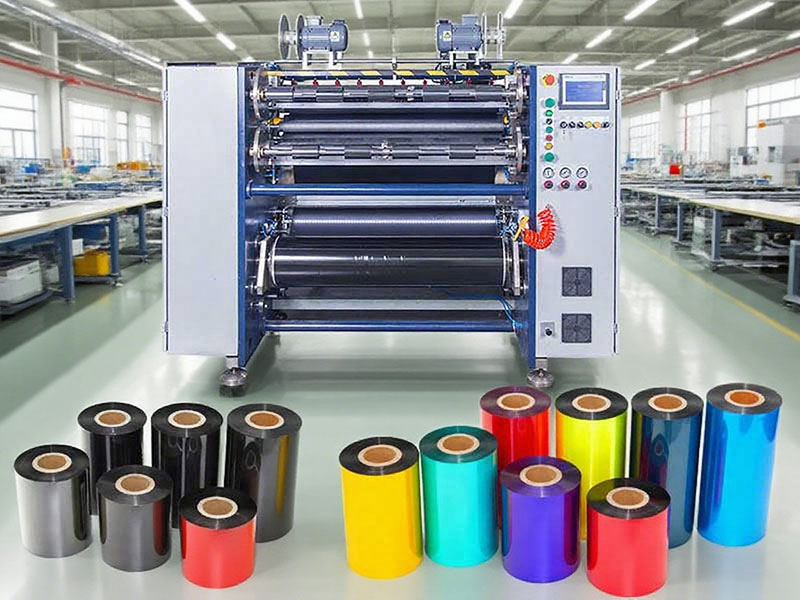
如果只看标称速度,很容易忽略高速机型与标准机型之间的本质差异。高速分切机贵出来的部分,核心不在于“跑得快”,而在于支撑高速运行的硬件配置:
张力控制系统的代差。 标准型设备多采用磁粉离合器控制张力,结构简单但响应慢、精度有限。高速机型普遍配置伺服电机驱动与全自动闭环张力控制,能实时监测并调整放卷、牵引、收卷各环节的张力。高端机型还具备锥度张力控制功能——随卷径增大动态递减张力,避免内层碳带受压粘连。
滑差轴配置。 这是高端碳带生产的“必选项”。滑差轴能为每个收卷单元独立控制扭矩,有效解决多卷同时收卷时“内松外紧”或“菜芯”等端面缺陷。标准型设备通常不具备这一配置。
自动化与参数记忆。 高速机型通常具备参数记忆功能,能存储不同碳带规格的完整分切参数,实现“一键换单”。对于频繁切换规格的生产场景,这比极限速度更能提升实际效率。
换句话说,高速机型的价值是“系统性的”:它用更好的张力控制、更精密的收卷机构和更智能的控制系统,换取高速下的稳定性。如果这些硬件配置到位,即使在 250 m/min 的中速下运行,它的成品率和一致性也优于标准机型。
选型决策:匹配订单结构,而非攀比参数
速度等级的选择,本质上是对自身订单结构的判断:
大批量、少规格的生产商,优先考虑高速机型(300–500 m/min)。规模化效应能摊薄设备投资,全自动闭环张力和滑差轴配置保障的连续稳定产出,长期回报显著。
小批量、多规格的加工商,换型效率比极限速度更重要。频繁换单场景下,参数记忆功能和滑差轴配置带来的“一键换单”能力,比标称速度更能提升有效产出。中速机型(150–250 m/min)配合上述配置,可能是更务实的选择。
刚起步或订单不饱和的情况,中速经济型设备性价比更高。避免为用不上的速度冗余支付溢价,把预算集中在张力控制系统和纠偏装置上——这两项才是决定成品质量的核心。
一个值得遵循的原则是:精度的底线不容妥协,速度的选择匹配产能。 分切精度直接决定成品能否匹配下游打印机要求,碳带厚度仅数微米,边缘毛刺可能直接磨损打印头。如果预算有限,宁可牺牲速度上限,也要保证张力控制和纠偏系统的基本配置到位。
最后的检验:用自己的材料试切
无论倾向高速还是低速,有一条行动指南始终有效:购机前用自己的碳带母卷进行实地试切。
重点观察三件事:不同宽度下的边缘质量(有无毛刺、锯齿);高速启动和急停时的收卷稳定性(端面是否整齐、有无松垮);连续运行数小时后的设备状态和成品一致性。参数表上的数字会骗人,试切出来的样品不会。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
 条码碳带分切机
 线号机色带分切机
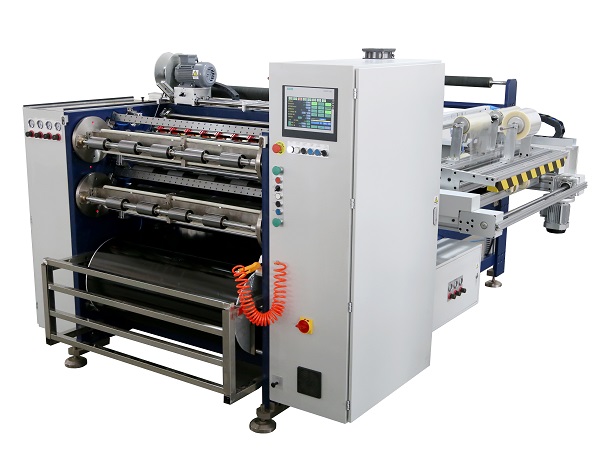 全自动碳带分切机 RSDS8 PLUS