
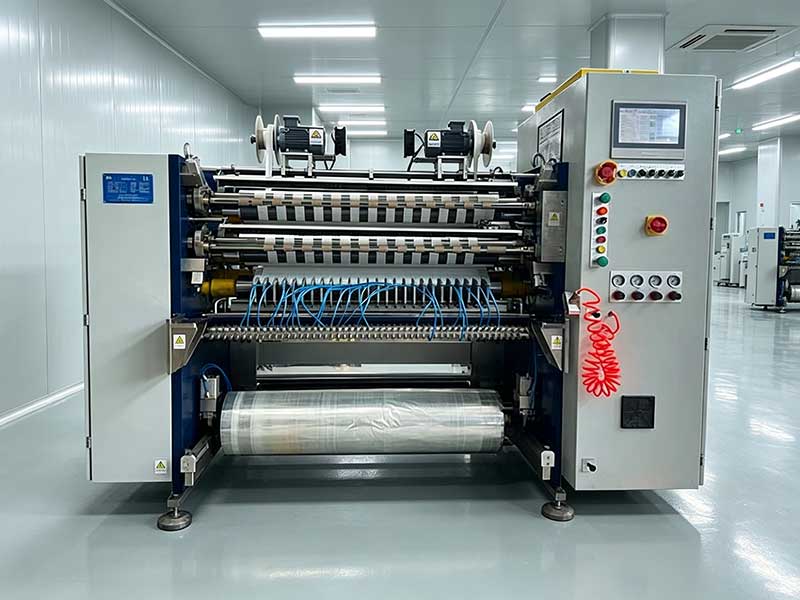
选医用胶带分切机,和选普通封箱胶带分切机是两码事。医用胶带材质更软、更薄,对卫生要求更高,分切精度直接关系到成品能否符合医疗标准。如果你正在为选型发愁,抓住下面这5个参数,基本就不会踩大坑。

1. 分切精度:医疗级的“硬门槛”
医用胶带分切精度,通常看两个指标:宽度公差和端面平整度。
普通BOPP封箱胶带,分切精度做到±0.1mm到±0.2mm就够用了。但医用胶带不一样,尤其是电子医疗领域用的高端胶带,往往要求达到±0.05mm甚至更高。精度不达标,成品要么宽了窄了装不进设备,要么端面不齐影响客户上机使用。
这里有个实在建议:不要只看厂家标称的理论精度,带自己的材料去现场试切。拿卡尺实测成品宽度偏差,比看宣传册靠谱得多。
精度和刀系统直接挂钩。圆刀(上下刀剪切式)的精度和切口质量优于平刀,是目前高精度分切的主流方案。医用胶带如果对端面光滑度有要求,圆刀基本是标配。
2. 张力控制:决定胶带会不会被“拉坏”
医用胶带基材多为无纺布、PE膜、丝绸布等,对拉伸敏感。张力控制不好,轻则收卷不齐,重则材料拉伸变形,成品粘性一致性直接报废。
张力控制方案主要有两类:磁粉离合器(开环) 和伺服闭环控制。磁粉方案经济,但容易发热,适合普通胶带;伺服闭环控制的张力波动可以控制在±1%以内,对薄PET膜、美纹纸这类拉伸敏感材料是必选项。医用胶带大多属于这一类,选闭环控制更稳妥。
收卷环节还要关注锥度张力控制。简单说,就是随着卷径增大,张力要逐步减小。没有这个功能,容易出“菜花卷”或内紧外松的问题,后道工序没法用。

3. 刀片材质与类型:直接影响切口质量
医用胶带分切对刀片有两个特殊需求:切口干净和可能需要的易撕线。
材质上,钨钢圆刀耐磨耗、耐高温、硬度高,能有效减少换刀周期,切出的断面平稳光滑,在胶带分切领域应用广泛。高速钢(HSS) 刀片韧性好、耐磨,也是常见选择。
有一个医用场景的特殊参数值得留意:齿形刀片。如果你生产的医用胶带需要用户用手撕开,齿形刀分切时会在边缘留下Z字形缺口,方便沿缺口撕开。130齿规格的齿形刀片就是专门针对医疗药布、胶带等易撕应用设计的。
如果你对切口质量有极致要求,比如无纺布医用胶带,也可以考虑超声波分切。它属于非接触式切割,切口完整平滑、不散边、不毛刺,对材料几乎没有机械应力,适合对卫生和边缘质量要求高的场景。
4. 收卷直径与卷芯兼容性:别忽视后道工序
这个参数容易被忽略,但直接关系到你的成品能不能适配客户的设备。
最大收卷直径决定了单卷能做多长。直径越大单卷越长、换卷次数越少,但直径增大也会加大内部张力梯度,容易导致胶带变形或端面不齐。医用胶带通常单卷不会做得太大,需要结合你的实际出货规格来定。
卷芯兼容性更实际。常见卷芯有3英寸、6英寸或1英寸塑料芯。高端机型采用无轴夹紧或气胀轴设计,换芯快、精度保持好;低端机换芯耗时且精度容易下降。如果你的订单卷芯规格经常切换,这个配置值得多花点预算。
5. 速度:够用就好,别为“最高速度”买单
速度是产能的“天花板”,但不是唯一指标。经济型设备大约100~150m/min,中高速机200~300m/min,高速机可以到400m/min以上。
这里有个常见的选型陷阱:盲目追求最高速度,实际运行中可能因为张力失控、收卷不齐而频繁停机调试。速度上去了,废品率也上去了,综合效率反而下降。
比较务实的做法是:根据你的日产量反向推算所需速度,预留20%~30%余量即可。小批量多品种的场景,优先选120m/min左右的可调速机型,先保质量,再提速度。医用胶带本身对质量稳定性的要求高于产量,这一点和普通胶带分切的逻辑不一样。
一句话总结
医用胶带分切机选型,核心逻辑和普通胶带分切机不同:精度优先于速度,张力控制优先于花哨功能,刀片质量优先于机器尺寸。把这5个参数吃透,再结合你自己的材料做一次实地试切,基本就能做出靠谱的判断。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
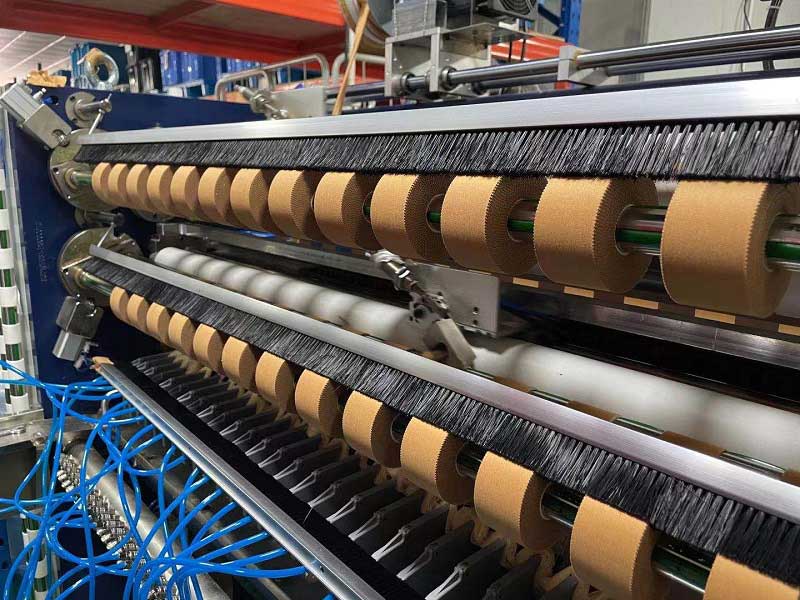
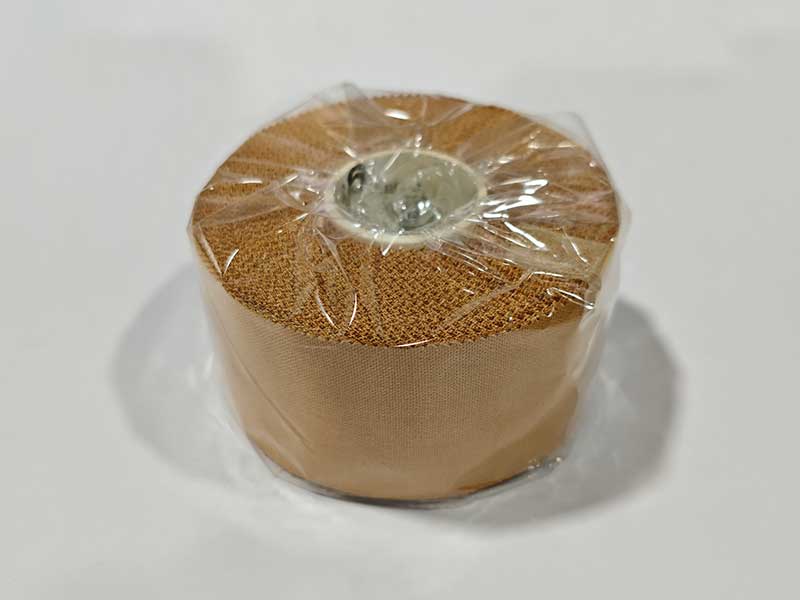
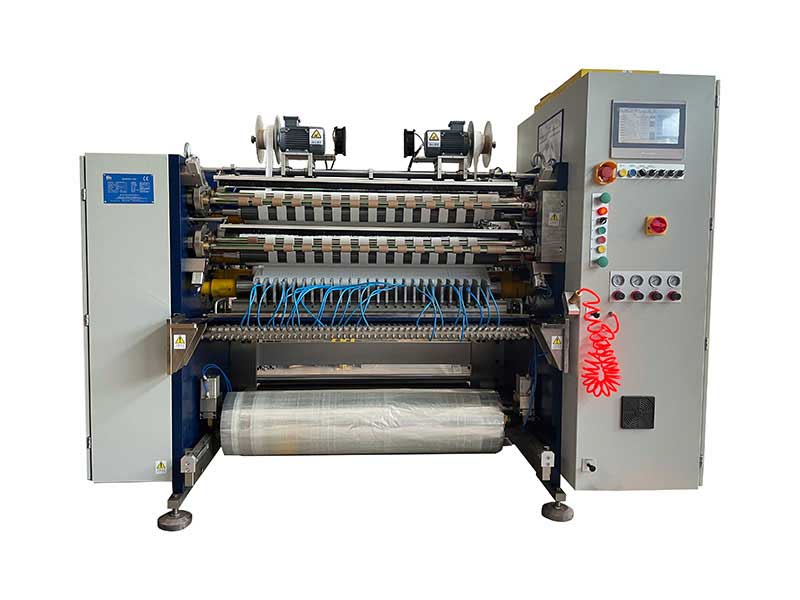 运动胶带分切机