
采购碳带分切机,最大的风险不是“设备能不能转”,而是“转起来之后,分出来的碳带能不能用”。很多企业等到设备到货、开机生产,才发现端面不齐、毛刺超标、张力不稳,此时再与供应商拉扯,不仅被动,而且停产损失已经产生。
一套可执行的验收标准,核心目标是在发货前或投产前,把“能用”和“不能用”的边界量化清楚。以下从静态精度、动态性能、成品品质、连续运行四个维度,梳理碳带分切机的关键验收指标。
一、为什么要重视出厂验机
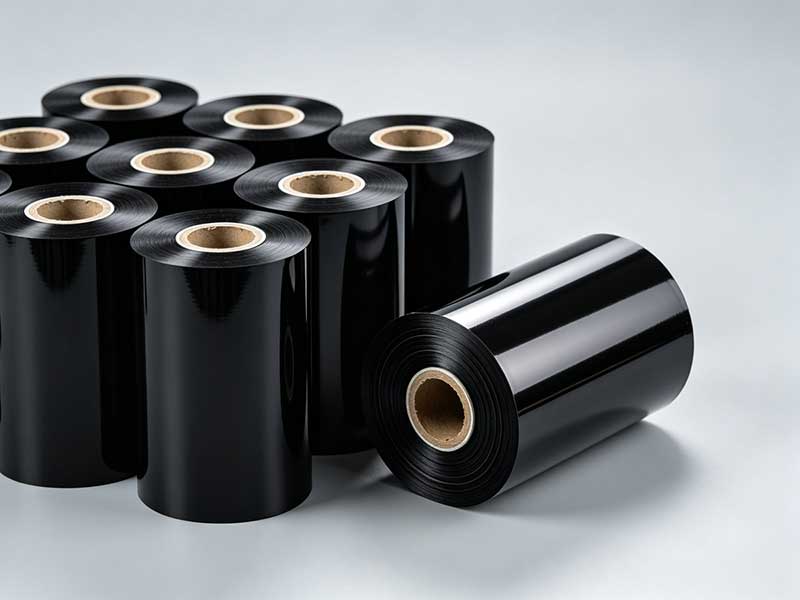
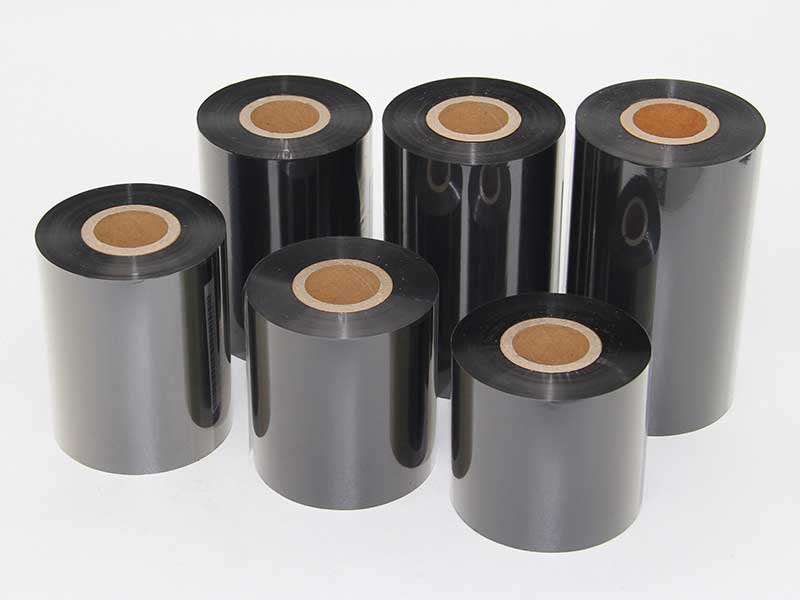
碳带分切是热转印碳带生产的最后一道关键工序。分切质量直接影响成品碳带在打印机中的走带顺畅度、边缘是否会损伤打印头,以及打印质量的一致性。宽度公差过大、端面蛇形偏差超标、边缘毛刺,都会在下游客户的使用中暴露出来。
因此,验收的核心逻辑是:不要在自家车间做本该在供应商车间完成的测试。携带自有母卷,在出厂前完成关键指标的实测,是成本最低的风控手段。
二、静态几何精度:基础项
设备未通电状态下的物理精度,决定了分切精度的“上限”。如果机架不平、导辊不平行,动态控制再好也难以弥补。
机架水平度应控制在 ≤0.1mm/m。这是保证机身无扭曲的基础,也关系到各导辊受力的均匀性。
导辊与主轴平行度是关键指标,误差需控制在 ±0.05mm 以内。导辊不平行是碳带跑偏的物理根源,纠偏系统只能修正“偏差”,无法消除“根源”。
刀架接触精度同样需要检查。上下刀的啮合量应均匀一致,间隙无变化,切口应无毛刺。对于圆刀分切,刀片重叠量通常设定为碳带厚度的 10%~20%;平刀分切则需根据材料厚度精确设置间隙。
三、动态分切精度:核心性能
这是验收中最关键的环节,直接决定成品能否用于高端条码打印。
分切宽度公差是首要指标。行业高精度标准为 ±0.1mm。例如分切 110mm 宽度的碳带,实测应在 109.9mm 至 110.1mm 之间。普通商业级可放宽至 ±0.3~0.5mm,但若目标客户涉及精密电子标签、医药追溯等领域,±0.1mm 是底线。
蛇形偏差(端面错层) 反映收卷整齐度。成品卷端面任意点的偏移量应控制在 ±0.5mm 以内。偏差过大通常意味着张力控制或纠偏系统存在缺陷。
边缘质量需要实物观察。分切边缘不得有毛刺、白边(涂层脱落)或碳粉污染。验收时可用 10 倍放大镜观察,或直接通过黑卡测试打印效果。毛刺超标的碳带在打印中会刮伤打印头,造成远高于碳带本身价值的损失。
四、张力控制系统:设备的“心脏”
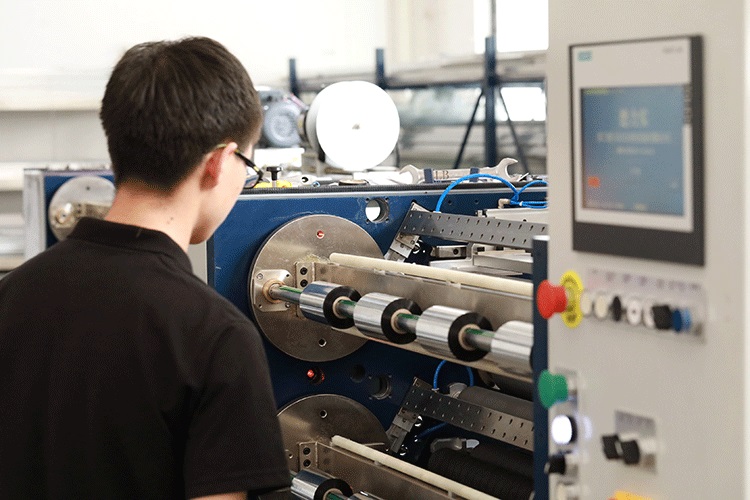
碳带基材是厚度仅 4.5~20μm 的 PET 薄膜,对张力极为敏感。张力波动过大,轻则收卷松紧不一,重则基膜拉伸变形、掉粉。
张力波动范围是量化验收的核心指标。在加减速过程中,张力设定值与实际值的波动应控制在 ±1.5%~±2% 以内。这要求设备具备全自动闭环张力控制系统,而非简单的开环或半闭环控制。
锥度控制功能需要验证。收卷锥度(Taper)使成品卷从轴心到外圆硬度由硬渐软,防止内层碳带被勒出印痕或外圈塌陷。验收时可观察成品卷的硬度梯度是否合理。
急停响应同样关键。在高速状态下突然急停,碳带不应出现松弛或断裂。优质设备应能瞬间同步制动,保持膜面紧绷而不拉伸。
五、纠偏与收卷系统
纠偏响应速度应 ≤0.3s。人为拨动碳带使其偏离轨道,纠偏感应器应迅速响应并将碳带拉回。纠偏精度通常控制在 ±1mm。
收卷整齐度与纠偏和张力直接相关。端面偏差超过 ±1mm 时,碳带在后续放卷打印中极易跑偏或卡带。
六、连续运行测试:可靠性验证
单次试切合格不等于设备可靠。连续运行测试是验证稳定性的“耐力赛”。
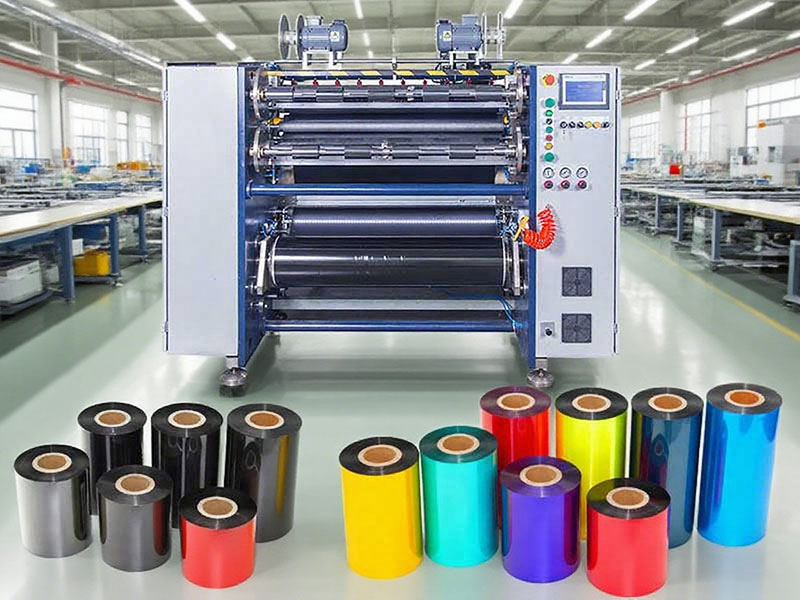
建议进行 8 至 24 小时的带载连续运行,模拟实际生产节奏。判定标准包括:期间无非计划停机(因设备原因导致的死机、过载报警等);主轴轴承及电机温升不超过环境温度 +15℃;运行噪音 ≤75dB(A),且无不规则异响。
七、验收前的准备工作
验收效果很大程度上取决于准备是否充分。携带自有母卷是铁律——不少于 2000 米具有代表性的材料。供应商用“理想材料”演示的参数,在你的实际材料上未必成立。
核对配置清单同样重要。对照合同确认伺服电机、轴承、刀片、控制系统的品牌是否一致。核心部件的品牌差异,在长期运行中会体现为精度保持性和故障率的显著区别。
环境条件应尽量模拟实际车间,温度 20±5℃、湿度 40%~60% 为宜,减少环境因素对测试结果的干扰。
结语
碳带分切机的验收标准可以归结为一句朴素的原则:用你自己的材料,在供应商的车间里,切出你自己能接受的成品。参数表上的 ±0.1mm 和实测的 ±0.1mm 是两回事,后者才作数。把上述指标逐一落实,才能避免设备“带病上岗”,也才能在后续生产中减少被动。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
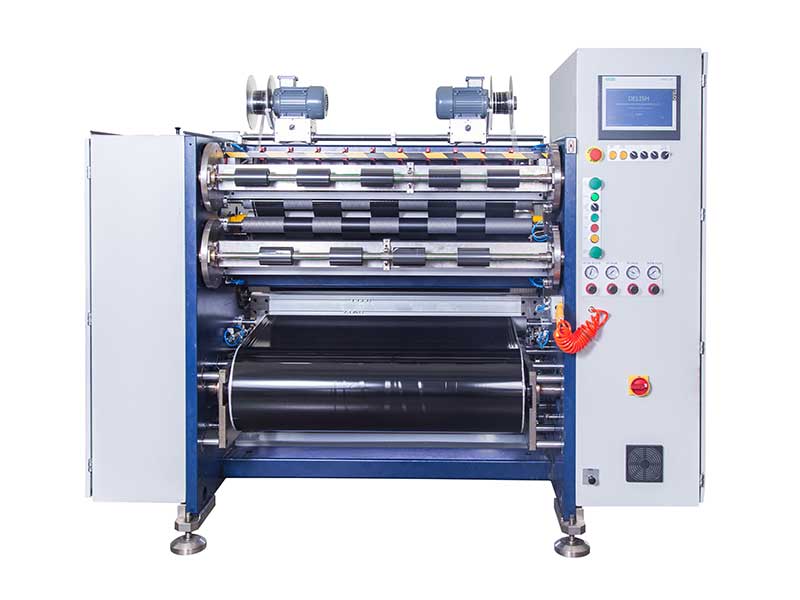 条码碳带分切机
 线号机色带分切机
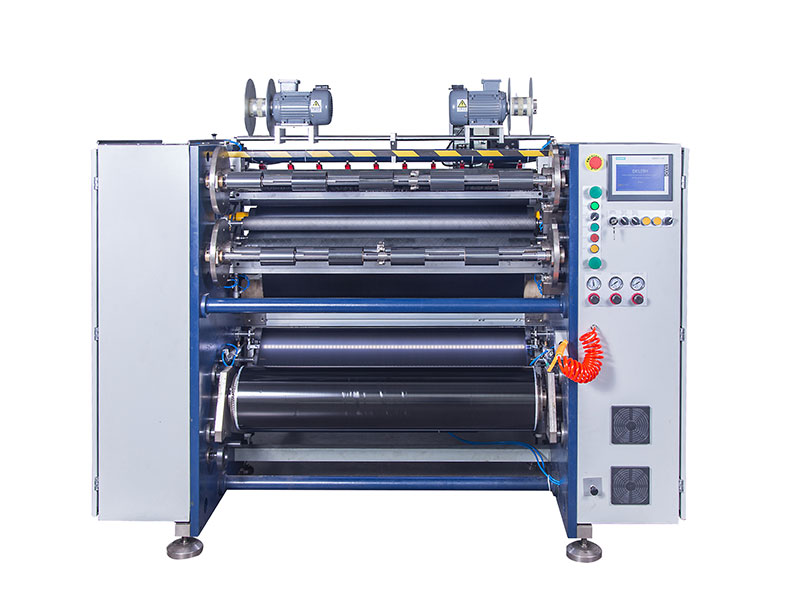
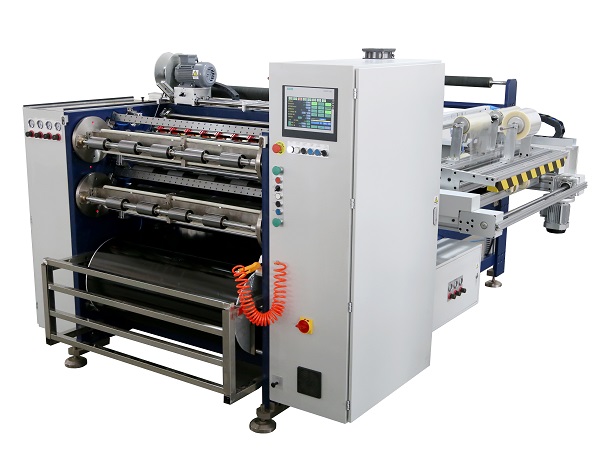 全自动碳带分切机 RSDS8 PLUS