
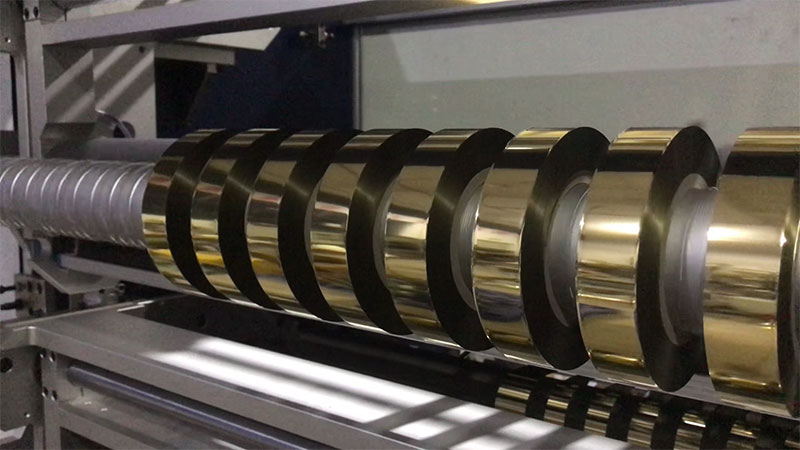
烫印箔(电化铝)是一种总厚度仅12–30μm的多层复合超薄材料,由PET基膜、离型层、色层、镀铝层和胶粘层构成。这种“薄如蝉翼”的结构,使其对分切过程中的张力波动极为敏感。行业内素有“三分烫,七分切”的说法,张力不稳不仅会造成材料起皱、端面不齐、断箔等成品缺陷,更会直接拉低下游烫印工序的良率。
然而,许多操作人员在遇到张力波动时,往往习惯于盲目调整张力设定值或更换传感器。实际上,80%的张力故障根源集中在放卷端的气胀轴与磁粉制动器协同不良,而张力不稳的表征各异——起皱、毛边、断箔、端面不齐——对应的故障环节也截然不同。解决张力不稳,需要从“诊断病因”入手,再进入放卷段、收卷段和动态补偿的系统性调优。
一、先分清“病根”在哪一段
张力不稳的表现不同,调节逻辑完全相反。放卷端负责“拉得住”,收卷端负责“卷得齐”,排查前需要根据现象快速定位问题段。
| 现象特征 | 主要问题段 | 核心原因 |
| 材料起皱、横向摆动、分切尺寸误差大 | 放卷段 | 放卷阻力不稳定,或膜卷本身松紧不一 |
| 端面参差不齐(塔形)、心部菊花瓣状突起 | 收卷段 | 收卷张力过大,或锥度过小挤压芯部 |
| 膜卷内部层间滑移、端面凹凸不平 | 收卷段 | 张力过小,导致膜层松弛 |
| 箔面有规律地左右摆动 | 收卷段或导辊 | 导辊平行度或收卷轴跳动 |
操作人员可先用手按压刚收下来的膜卷端面:卷芯软、外层松,有滑移感,基本指向收卷张力不足;膜卷整体僵硬、端面呈“喇叭口”,则大概率是收卷张力过大。这一步判断决定了后续调节的方向,避免“南辕北辙”。
二、放卷段:气胀轴与磁粉制动器的协同调优
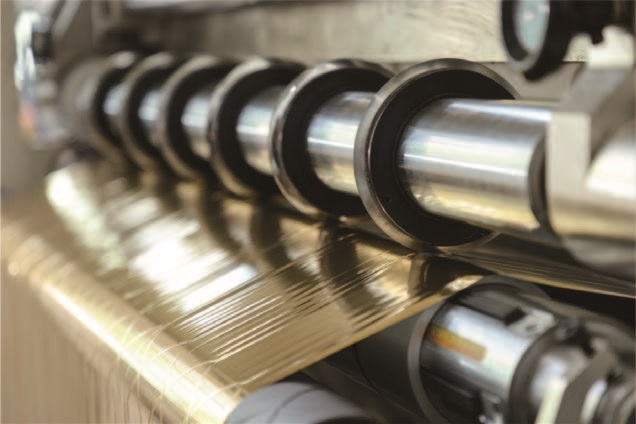
放卷端是张力不稳的“重灾区”。现场经验表明,多数放卷张力故障可归结为气胀轴气压失稳和磁粉制动器输出波动两类。
气胀轴的检查要点。 烫印箔通常使用3英寸或6英寸气胀轴,气压标准设定为0.4–0.6MPa。关键检查点是保压性能:充气后5分钟内压力下降不应超过0.05MPa。若超差,说明气胀轴存在泄漏,卷芯在运行中打滑,放卷阻力时大时小,直接表现为运行几分钟后张力逐渐波动、收卷端面呈锯齿状。建议在气路中加装稳压阀和储气罐,避免空压机启停引起的气压脉冲传导至气胀轴。
磁粉制动器的调整策略。 磁粉长期在低电流下工作会导致磁粉板结,输出扭矩变得非线性。实操调节可分三步:先用弹簧秤切向拉动放卷轴,静态标定制动器应提供的扭矩;运行时观察浮动辊位置,每次以0.05–0.1A的幅度微调电流,直到浮动辊稳定在中位;使用超过一年的制动器,建议将设定电流提高10%–15%以补偿磁粉性能下降。需注意,若制动器外壳温度超过90℃,说明滑差功率过大,应检查选型或散热,而非一味加大电流。
放弃“恒张力”思维。 放卷过程中卷径逐渐减小,若维持恒定张力,大卷底部的箔材会被过度拉伸。启用放卷反锥度控制,使制动力矩随卷径减小而自动降低,才能保持材料内部应力恒定。基准张力建议设定在3N–8N之间(视材料宽度和厚度而定),高速运行时若出现横向抖动,微增5%–10%;若出现纵向拉伸纹,则立即减小。
三、收卷段:锥度张力与压辊的精细配合
收卷端的问题通常以“卷形”形式呈现——端面不齐、塔形卷、菊花芯。这些现象看似是收卷问题,但根源往往在于张力曲线和压辊状态的综合作用。
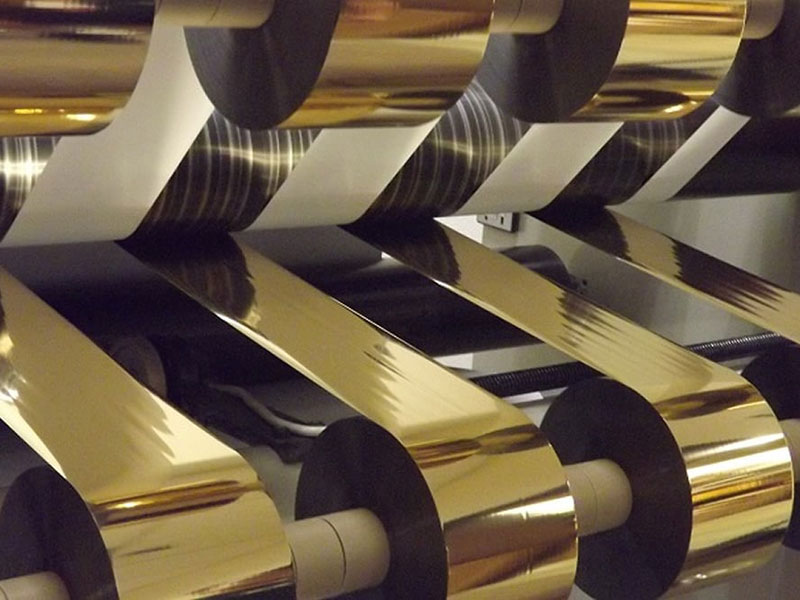
锥度张力控制是核心。 随着收卷直径增大,卷径比可达5:1甚至更大,转动惯量剧烈变化。如果使用恒张力,外层会不断挤压内层,导致内圈起皱(俗称“菊花芯”);张力过小,则层间滑移产生“死褶”。正确的做法是采用锥度张力控制:张力随卷径增加按预设曲线递减。对于烫印箔这类薄型材料,锥度建议设置在60%–80%,即满卷时的张力降至起始值的六到八成。更精细的方案是分段张力控制:起步段(0–20%卷径)采用较低张力确保卷芯平整贴合;恒张力段(20%–70%卷径)维持稳定层间压力;锥度下降段(70%–100%卷径)逐渐减小张力,补偿外圈重量影响。
压辊状态不可忽视。 相当比例的“张力看起来正常但端面就是不齐”的问题,根源在压辊。压辊轴线与收卷轴轴线必须严格平行,左右压力偏差应控制在0.05mm/m以内。不平行会导致箔面一侧紧一侧松,松侧极易起皱,且膜卷每转一圈就偏一点,很快形成塔形卷。压辊硬度宜选用HS 60–75的聚氨酯或丁腈橡胶,线压力控制在10–30 N/cm,以刚好消除层间空气为佳。一个容易被忽视的细节是压辊的升降时序:应设置压辊在收卷启动前先接触卷芯,停机时滞后抬起,避免瞬间冲击形成皱纹。
四、动态补偿:加减速瞬间的“魔鬼时刻”
分切机在启动、升速、降速和停机的瞬间,是张力波动最剧烈的时刻。速度变化带来的惯性冲击若未被补偿,会直接作用在箔材上,导致断箔或涂层拉丝。
惯量补偿的必要性。 收卷辊在加减速过程中需要额外的转矩来克服系统的转动惯量。如果不加补偿,会出现“加速时张力偏小、减速时张力偏大”的现象。选择具备预加速补偿和惯性补偿功能的分切机是根本解决方案。高端设备采用“速度+电流”双闭环架构,配合动态前馈补偿,实时计算卷径变化带来的惯量影响,在加减速时叠加补偿扭矩。现代直驱力矩电机可将响应延迟控制在5ms以内,在500m/min速度突变时张力过冲仅0.8N,恢复时间约80ms,而传统PID方案过冲达3.5N、恢复需400ms。
张力分区隔离。 分切刀处的材料如果随张力波动而抖动,刀刃就会像“锯子”一样切割,产生微观锯齿——这正是烫金毛边和断箔的元凶。现代高端分切机设计多个独立张力控制区——放卷区、牵引区(分切刀前后)、收卷区,通过浮辊或张力传感器实时反馈,将波动隔离在切割区域之外,确保分切刀处处于“零张力波动”状态。
五、快速排查与日常维护
如果时间紧迫,可按以下顺序快速判断:先空转,拆下箔材让分切机空载运行,观察刀轴和收卷轴是否有异常晃动,排除机械基础问题;再走纸,用厚纸或废箔短距离分切,观察切边质量,锁定是否是切刀问题;后调张力,在确认刀和纠偏正常后,逐步微调放卷和收卷张力锥度,多数情况下这一步能解决大部分端面不齐问题。
日常维护同样关键。建议每三个月对张力控制系统进行一次全面校准,针对不同规格的烫金箔建立张力参数档案,便于快速调用。操作人员应学会通过观察卷材外观初步判断张力状态,而不是等到故障发生后才被动应对。
张力不稳从来不是单一因素造成的。它可能是气胀轴的一点点漏气,可能是磁粉制动器的一次老化,也可能是锥度曲线的一个参数偏差。真正的解决之道,在于理解烫印箔“娇贵”的材料特性,建立从放卷到收卷、从静态设定到动态补偿的系统性张力管理思维。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
 烫金纸分切机
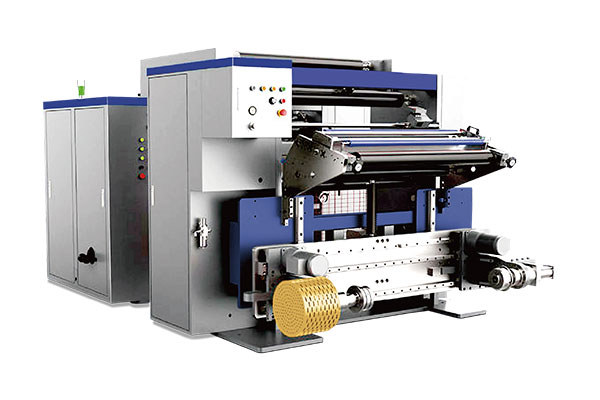 通用型数字控制高速分切机 RSDS7/T