
烫金箔(电化铝)属于PET基材超薄复合膜,厚度仅12~30μm,表层镀铝与色层极易损伤、拉伸变形,分切精度直接决定后续烫金套印效果、成品良率与材料利用率。烫金箔分切出现宽度偏差、切口毛刺、端面不齐、走料跑偏等问题,大多不是单一故障,而是机械刚性、刀具、张力、纠偏、工艺与环境多维度叠加导致。想要稳定提升分切精度,需要从硬件基础、核心控制系统、刀具管理、工艺标准化、运维管理五大方向系统性优化。

一、筑牢机械刚性基础,抑制振动源头
机械稳定性是高精度分切的底层保障,高速分切时微小振动都会被放大,造成切口波浪边、尺寸漂移。
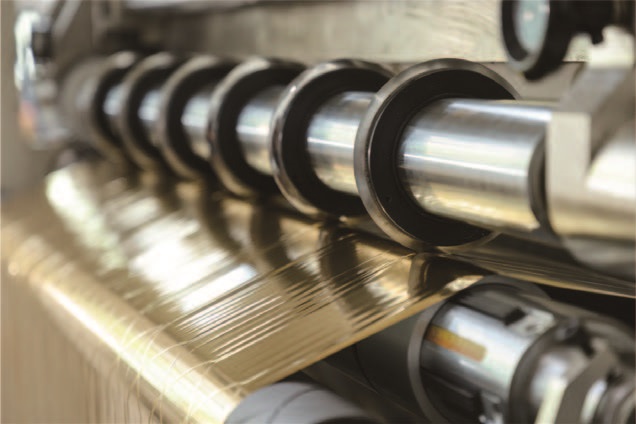
1. 机身与刀轴刚性升级:选用高刚性铸铁机身,减少高速运行共振;刀轴采用合金钢整体研磨,严格控制刀轴径向跳动,高精度机型要求≤0.003mm,配套重载双轴承座,降低微振动。定期用千分表检测刀轴跳动,磨损超差及时更换轴承、修复刀轴。
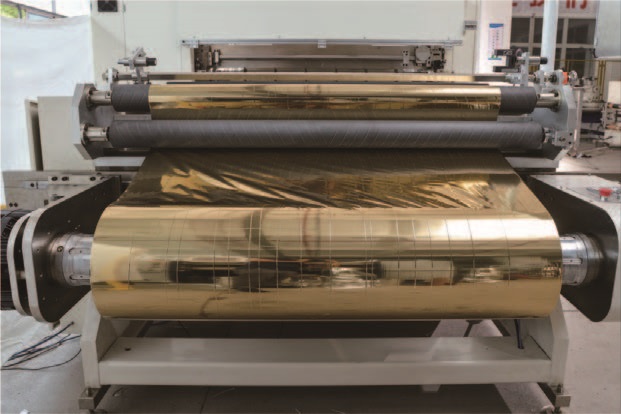
2. 走料辊与展平机构校准:所有导辊保持平行度,辊面清洁无胶垢、划痕;导辊不平行会造成箔材横向偏移、局部拉伸。配置弧形展平辊,消除箔材褶皱,保证进入刀区的箔材平整无翘曲。
3. 放卷、收卷气胀轴维护:气胀轴漏气、胀片磨损会导致母卷偏心、圆周跳动,引发周期性宽度波动。日常检查气胀轴气密性,母卷装夹时保证同轴度,减少母卷本身带来的初始偏差。
二、优化闭环张力控制,稳定箔材内应力
张力是烫金薄材分切的生命线,张力过大拉伸箔材、造成图案变形、铝层转移;张力不足则箔材抖动、收卷端面菊花纹,张力波动是精度不稳定最常见诱因。
1. 采用全闭环张力系统:配置张力传感器实时采集箔材应力,PLC联动伺服/磁粉制动器动态调节扭矩,维持放卷、牵引、收卷三段张力稳定。
2. 锥度张力工艺适配:烫金箔收卷直径不断变大,启用锥度张力,随卷径增大自动降低收卷张力(锥度15%~25%),避免内层压伤、外层嵌入,保证每一条窄带张力均匀一致。
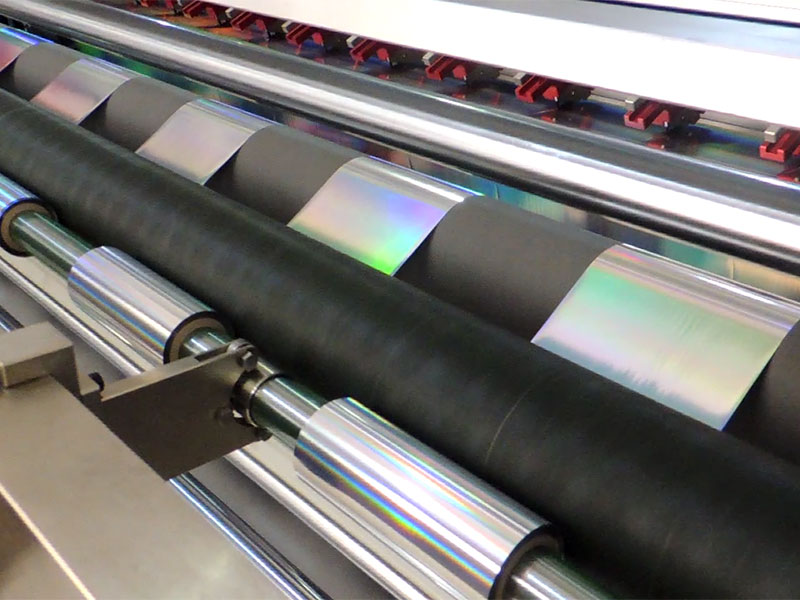
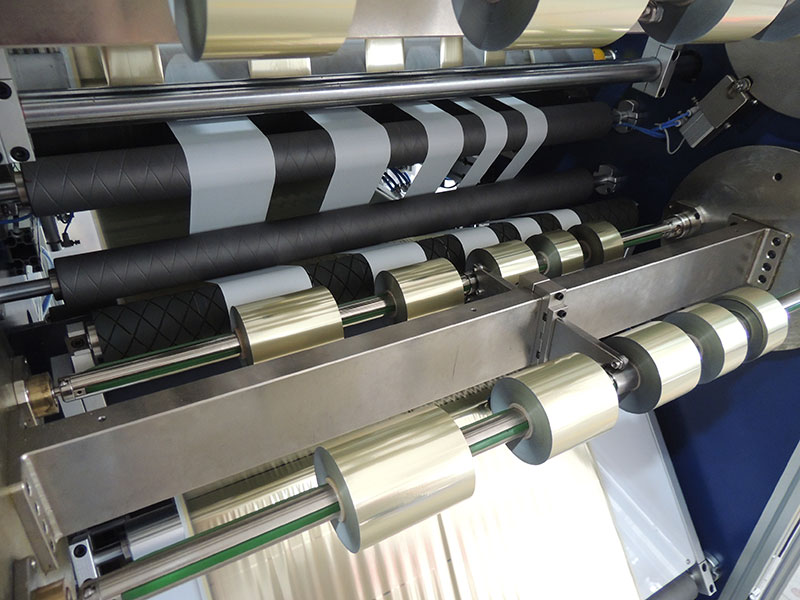
3. 滑差轴多独立收卷:多条窄料同时收卷时,滑差轴可独立调节每一卷滑差量,抵消箔材微小厚度差,避免各分切条松紧不一,保证端面整齐。
4. 按箔材规格标定张力:12μm普通电化铝放卷5~8N、收卷8~12N;16μm全息烫金箔放卷8~12N、收卷12~16N,建立工艺档案,不同材质、厚度使用专属张力参数。
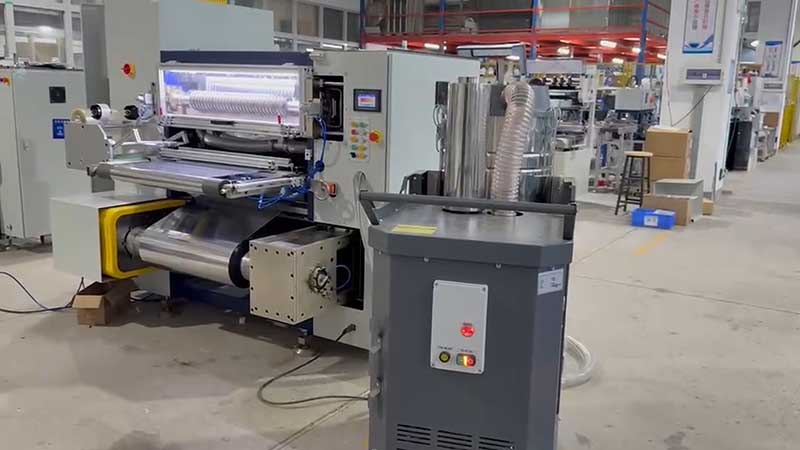
三、精细化刀具系统调校,保证切口光滑精准
刀具是分切执行端,刃口状态、刀间隙、叠合量直接决定切口质量与宽度精度。
1. 刀具选型与保养:优先选用硬质合金或金刚石涂层圆刀,刃口镜面抛光,保持锋利度;钝化刀片是毛刺主要来源,定期刃磨,刃口出现崩口、圆角立即更换。
2. 精准控制刀间隙与叠合量:烫金箔薄料侧向刃口间隙控制0.03~0.08mm,上下刀叠合深度0.5~1.5mm,越薄的箔材叠合量取小值;使用塞尺校准,保持刃口似触非触状态,避免挤压撕料。
3. 标准化对刀流程:先静态基准对刀,清洁刀座,交替锁紧固定螺丝,防止刀片变形;完成静态对刀后点动盘车检查刀轴运转无卡滞;再用小样试切,卡尺实测分切宽度,以0.05mm单位微调刀座位置,参数固化进工艺卡,实现同规格材料参数可复现。
四、配备智能纠偏+视觉检测,实时修正走料偏移
烫金箔轻薄易跑偏,仅靠机械导辊无法满足微米级精度,必须依靠纠偏系统实时校正料带位置。
1. EPC边缘纠偏系统:光电传感器实时检测箔材边缘,伺服执行机构毫秒级横向调整放卷/牵引单元,纠偏精度可达±0.05mm,持续把箔材锁定在设定路径。带有印刷定位标记的全息烫金箔,升级LPC线位纠偏,跟踪套印标记,保证图案位置精度。
2. CCD视觉在线检测:高端机型加装CCD视觉,实时监测每一条分切成品宽度,自动记录偏差,超差报警,实现宽度精度双重保障,减少人工抽检漏检。
3. 纠偏传感器安装位置优化:传感器尽量靠近刀口,缩短料带响应距离,减少滞后带来的偏移量;传感器表面保持清洁,避免铝粉、油污干扰信号。
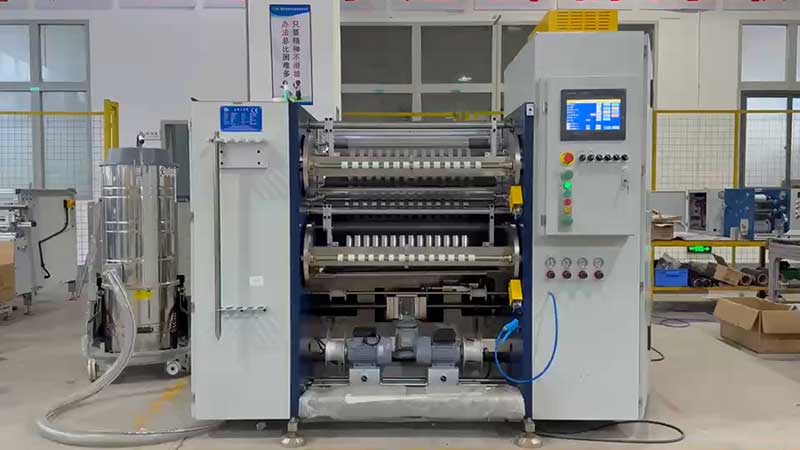
五、规范环境、工艺与运维,消除隐性干扰
很多精度问题并非设备硬件缺陷,来自环境波动、操作不规范与维护缺失。
1. 车间温湿度管控:PET烫金箔对温湿度敏感,温湿度大幅变化会造成基材伸缩。车间建议恒温22~26℃,湿度50%~65%,避免箔材吸水、热胀冷缩带来尺寸漂移。
2. 分切速度梯度调试:新批次材料先低速试切,检测宽度、切口、端面,确认稳定后逐步提升速度,禁止直接高速开机;不同箔材特性匹配最高运行速度,高速下箔材抖动会放大误差。
3. 建立设备点检与工艺档案:每日点检刀轴、导辊、张力、纠偏和气胀轴;每批次记录箔材型号、张力、刀间隙、分切速度、纠偏参数,形成工艺数据库;定期做精度校验,用标准样卷复测分切宽度,及时发现设备性能衰减。
4. 来料预检:母卷本身厚度不均、边缘波浪、层间滑移,会直接传递成分切缺陷。来料上机前检查母卷端面、基材平整度,不合格母卷提前筛选。
结语
提升烫金箔分切精度,不是单一更换某一部件,而是一套系统性方案:高刚性机械消除振动、闭环锥度张力稳定箔材应力、精密刀具保证切口质量、EPC/CCD纠偏实时控料、标准化工艺与运维持续稳定输出。通过这套组合方案,常规烫金箔可稳定控制分切公差±0.1mm以内,高端全息烫金箔可达±0.05mm,切口无毛边、端面整齐,大幅提升后续烫金生产良率,降低原材料损耗。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
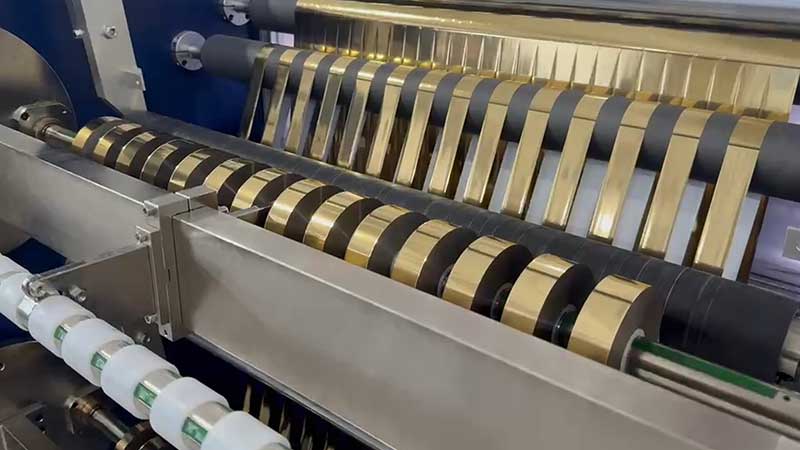
 电化铝分切机
 烫金纸分切机
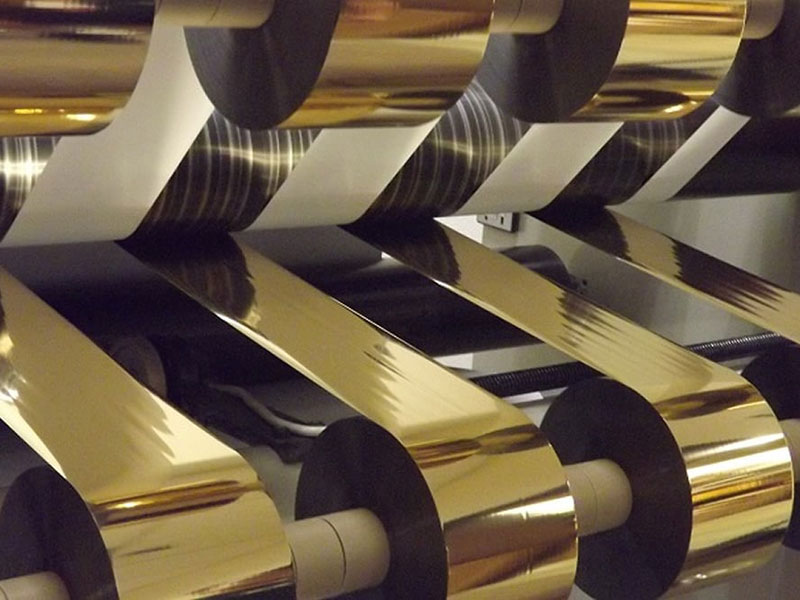 烫金箔分切机
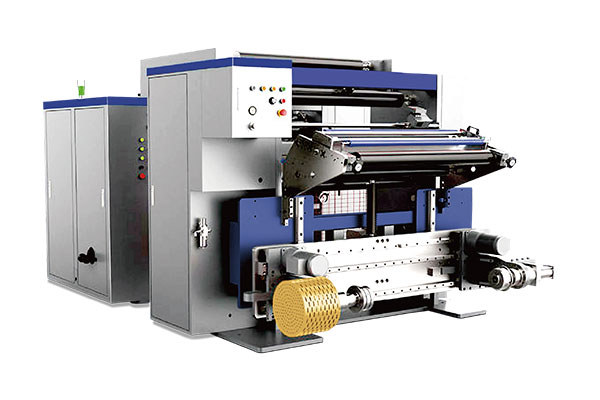 通用型数字控制高速分切机 RSDS7/T