
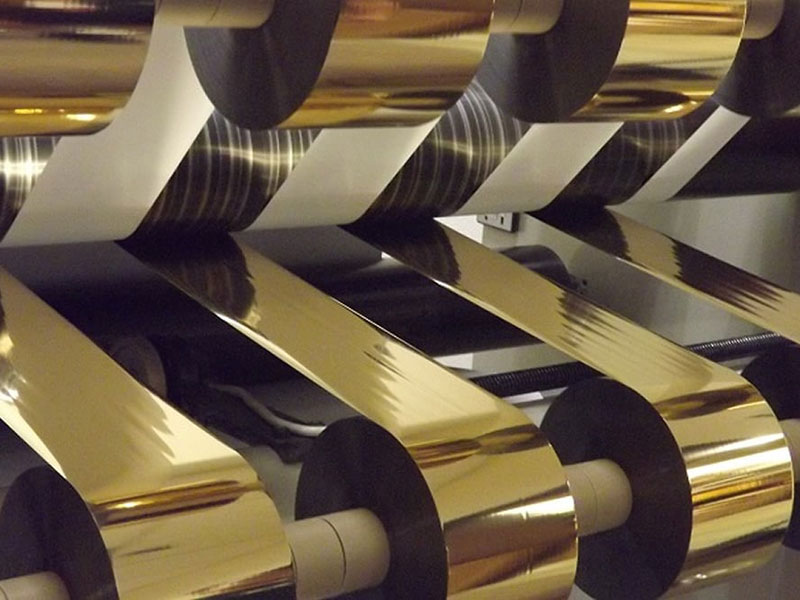
烫金纸,业内又称电化铝,总厚度通常仅有12至30微米,由PET基膜、离型层、色层、镀铝层和胶粘层复合而成。这样一张比头发丝还细的“多层三明治”,在分切机上以每分钟数百米的速度飞驰时,任何微小的张力波动都会被放大为不可逆的质量缺陷。张力大了,基膜拉伸变形,后续烫印套不准、图案错位;张力小了,收卷松垮跑偏,上机就断;张力稍有波动,卷材便一圈紧一圈松,全是隐患。行业里流传“三分烫,七分切”的说法,而分切环节的灵魂,正是张力控制系统。
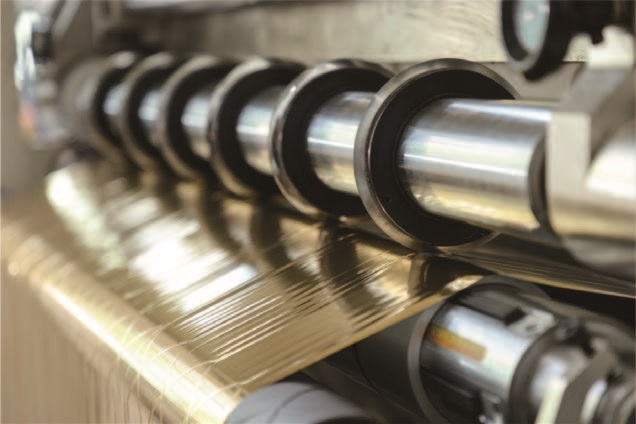
一、为什么烫金纸的张力控制如此棘手
普通薄膜分切中,张力波动控制在设定值的±5%至±10%尚可容忍。但烫金纸的要求往往苛刻到±0.5%以内,甚至更严。难点首先来自超低的张力绝对值。烫金箔分切时的运行张力通常只有几牛顿到十几牛顿,相当于几十克力到一两公斤力。在这个量级上,传感器本身的噪声、机械摩擦的微小变化、气浮辊的气压波动,都会成为不可忽视的干扰源。
其次,烫金纸几乎没有抗弯刚度。它像纸一样柔软,却比纸更薄、更易拉伸。分切刀口处的微小振动就能引发张力波动的链式反应,而多层复合结构中的镀铝层和色层对层间滑移极为敏感,过大的张力会导致龟裂或发黑,直接毁掉烫印效果。
更棘手的是卷径的动态变化。放卷过程中母卷直径从700mm逐渐缩小,收卷过程中成品卷从空芯逐渐增大。若维持恒定张力,收卷外层会不断挤压内层,最终内圈起皱形成“菊花芯”,放卷大卷底部则被过度拉伸甚至断裂。这意味着张力设定值不能是静态的,必须随卷径变化动态调整。
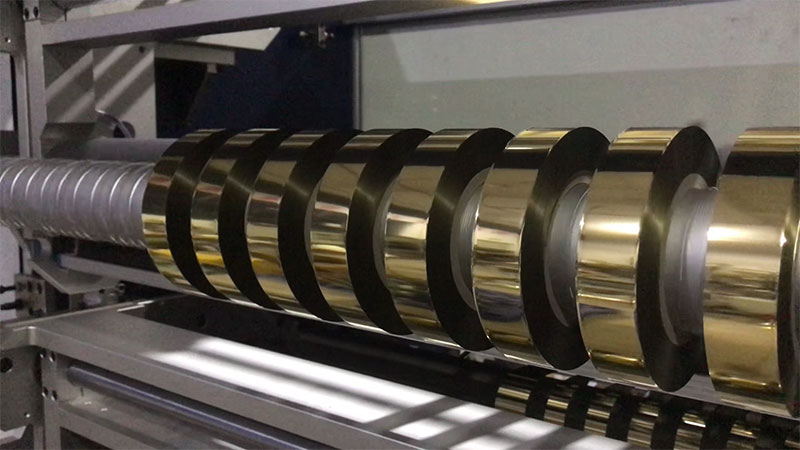
二、从开环到闭环:控制架构的演进
早期分切机采用开环张力控制,按预设值输出制动力矩,不管实际张力是多少。摩擦片传动是典型代表,其调节不均衡性导致收卷质量无从保证。现代烫金纸分切机则普遍采用闭环矢量控制架构,核心由三部分组成:张力传感器负责感知,PLC或专用控制器运行PID算法计算调节量,伺服电机或磁粉制动器作为执行机构。
在放卷侧,系统通过磁粉制动器或伺服电机提供反向阻力矩。传感器实时检测实际张力并与设定值比较,偏差信号经PID运算后调整制动电流或电机扭矩,维持放卷张力恒定。在收卷侧,伺服电机以力矩模式运行,提供正向收卷扭矩。关键在于锥度张力控制:随着收卷直径增大,系统按预设曲线逐步递减张力设定值,补偿外圈材料自重带来的额外压力,确保整卷从芯部到表面的硬度一致。
锥度系数的选择因材而异。对于热烫膜这类较薄且刚性弱的材料,锥度建议设置在60%至80%之间;初始张力通常设为材料断裂张力的8%至12%,终止张力降至初始值的40%至70%。应用锥度控制后,端面不齐类废品率可降低40%至60%。
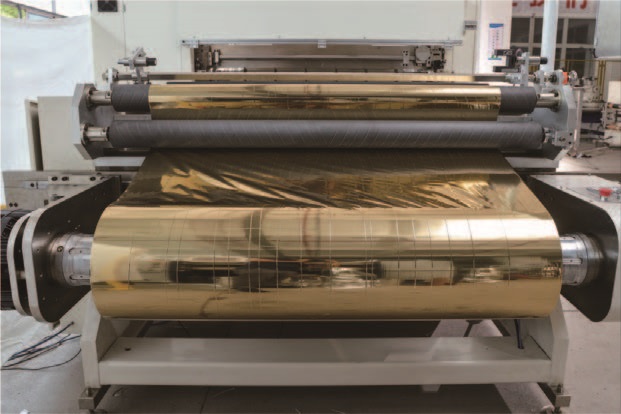
三、微张力控制的工程实现
当张力低至几牛顿量级时,常规控制手段开始失效。磁粉离合器在极低扭矩输出时存在死区,普通PID控制器容易超调或震荡。为此,高端分切机在硬件和算法两个层面都做了针对性设计。
执行机构的选型至关重要。伺服电机配合行星减速机驱动收卷轴,响应速度可达毫秒级,且低惯量设计减少了启动和加减速时的惯性冲击。对于超低张力场景,跳舞辊配合低摩擦气缸的组合更为适用:气缸以恒定压力推动浮动辊压在箔材上,通过位置闭环间接控制张力,避开了电机在极低扭矩输出时的不线性区。
传感环节同样需要专门匹配。应变片式张力传感器的量程通常选用0至50N,分辨率可达0.01N,直接安装在导向辊轴承座下方以最大限度减少传动损失。部分高端机型配置气浮轴承辊,将启动摩擦力降至接近零。
算法层面,单纯的PID已不够用。速度前馈控制根据主机速度变化提前调整收卷转矩,减少响应滞后;卷径计算补偿通过编码器或超声波传感器实时测算卷径,修正转矩指令;自适应PID则根据张力偏差的幅值和变化率动态调整比例、积分、微分参数,在响应速度与稳定性之间取得平衡。优质设备能将张力波动控制在设定值的±3%以内,高端机型可达±0.5N的精度。
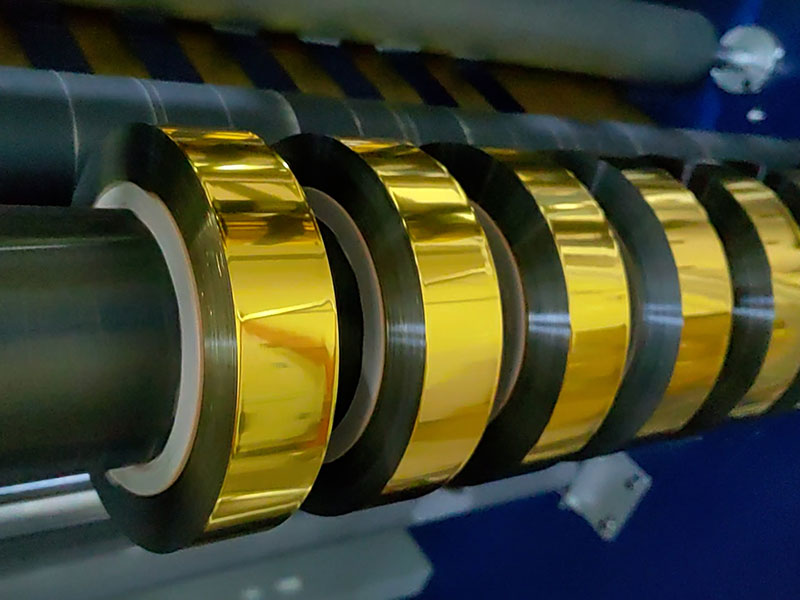
四、分切刀处的“零波动区”
一个容易被忽视的事实是:张力控制不只是放卷和收卷两件事。分切刀处的材料如果随张力波动而抖动,刀刃就会像锯子一样切割,产生微观锯齿——这正是烫金毛边和后续断箔的元凶。
为此,现代高端分切机采用多区独立张力控制:放卷区、牵引区(分切刀前后)、收卷区各自独立闭环,通过浮辊或隔离辊将波动隔离在切割区域之外。分切刀与张力检测区之间设置隔离辊,避免切刀产生的轴向力与径向振动反馈到张力传感器上形成正反馈振荡。分切刀前后的材料处于“零张力波动”状态,刀刃在稳定的条件下切入,切口才能光滑无毛刺。
五、不同材质的差异化张力策略
烫金纸并非单一品种。PET基烫金纸强度高、耐温、拉伸率低,承张力强,可采用中等偏高的稳定张力以保证收卷紧实度;但张力波动会导致膜卷出现“菊花纹”或内松外紧。OPP基烫金纸质地软、易拉伸,必须采用低张力控制,起始张力要设置得极低,防止膜卷芯部被压溃,锥度张力功能在此尤为必要。纸基烫金箔则更为娇气,推荐张力范围仅1.0至2.0N/cm²,且需保持恒定,收卷张力应略低于放卷张力约10%至15%。
这意味着张力控制系统必须具备足够的参数灵活性:锥度曲线可自定义、PID参数可分组存储、不同产品配方可快速调用。操作人员需要根据材料特性调整参数,再好的设备也替代不了对材料行为的理解。
结语
烫金纸分切机的张力控制,本质上是在微米级厚度的多层复合材料上,维持一个毫牛级精度的动态平衡。它依赖的不仅是传感器和伺服电机的硬件精度,更是对卷径变化规律、材料力学特性、加减速动态响应的系统性理解。从恒张力到锥度张力,从单区控制到多区隔离,从磁粉制动到伺服直驱,技术的演进方向始终清晰:让箔材在分切全程中,每一米、每一层都处于恰到好处的紧绷状态。唯有如此,那些最终烫印在烟盒、标签、礼品包装上的金色图案,才能边缘锐利、转移完整、无一瑕疵。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
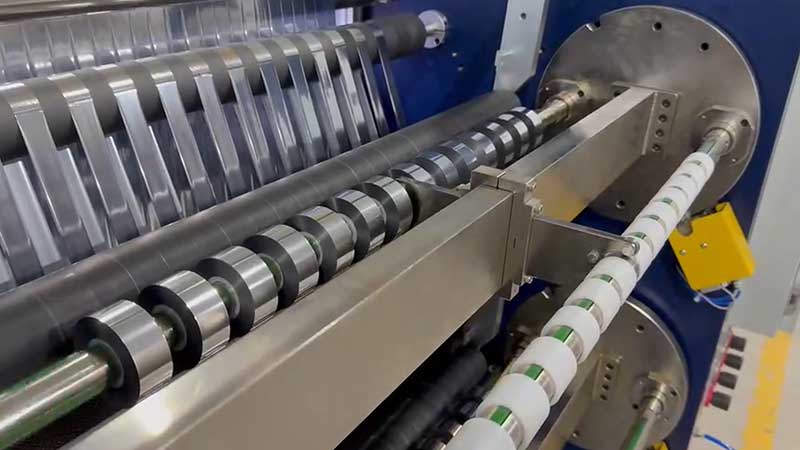
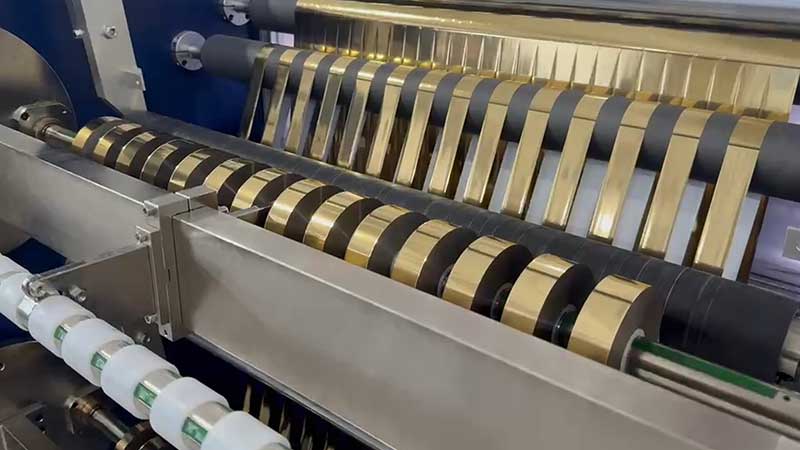
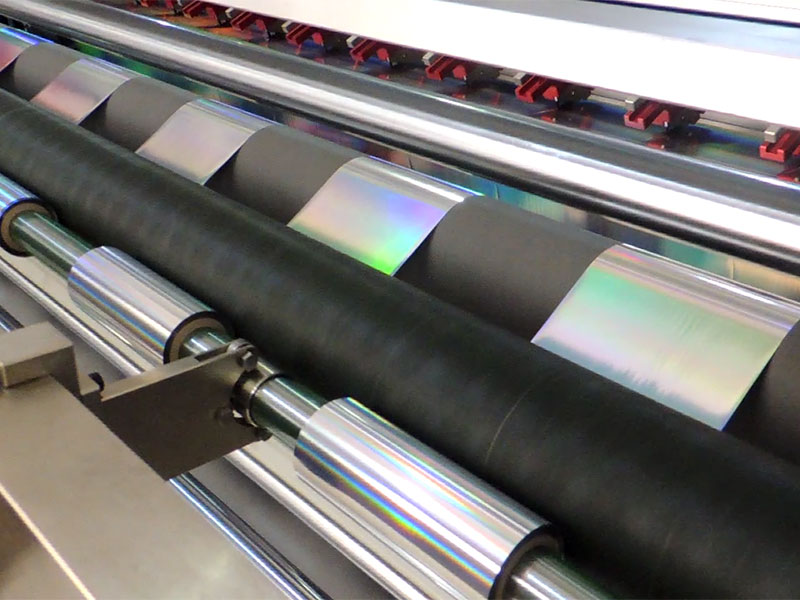 电化铝分切机
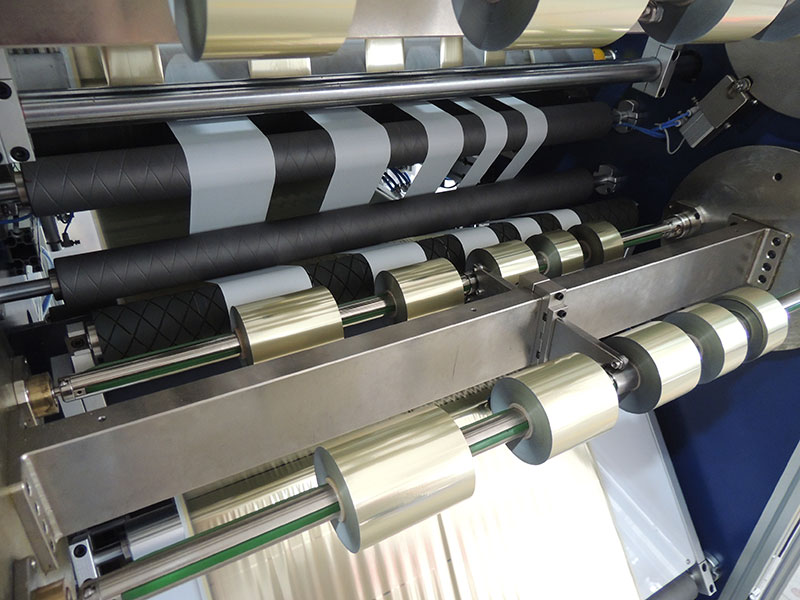 烫金纸分切机
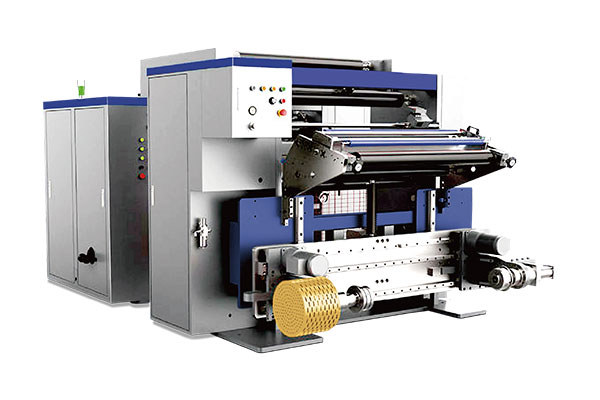 通用型数字控制高速分切机 RSDS7/T