
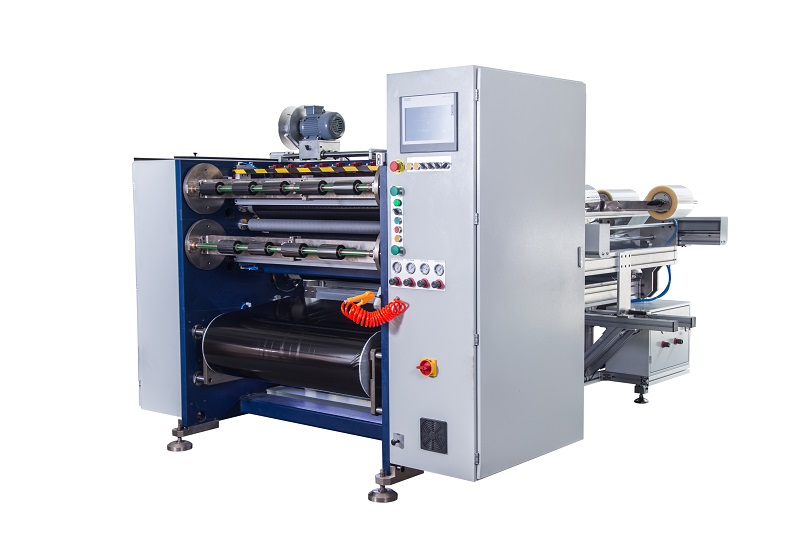
彩色带分切机主要用于证卡打印机彩色带、热转印碳带等材料的宽卷分切与复卷。这类材料厚度极薄(通常仅4.5~10μm),对张力波动和切割精度极为敏感,选型时若只看价格或外观,很容易买到“能转但切不好”的设备。结合行业实践与设备参数,抓住分切精度、张力控制、收卷整齐度这三个核心参数,基本就能判断一台机器是否值得入手。
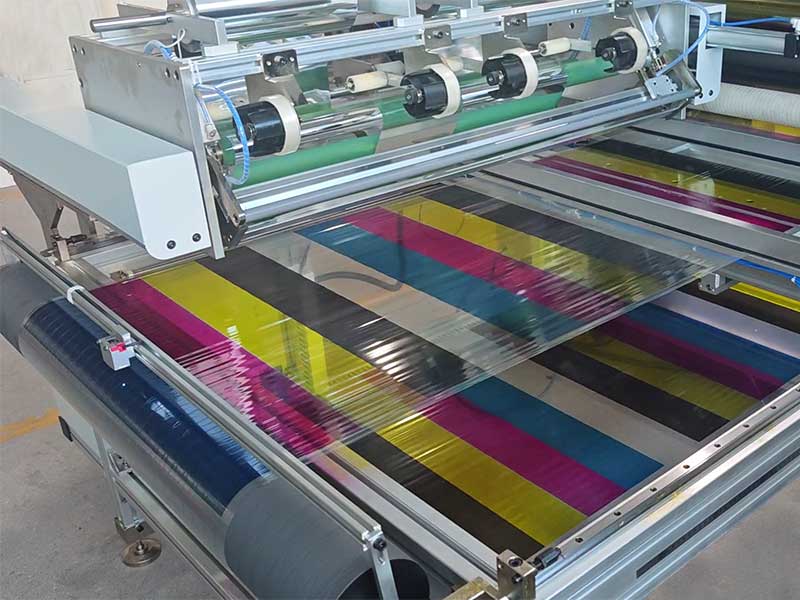
核心参数一:分切精度,决定成品能不能用
彩色带分切的第一道门槛是宽度公差。证卡打印机和条码打印机的走带通道非常窄,碳带边缘一旦毛糙或宽度偏差过大,打印时就会出现走带偏移、内容缺失,严重时毛刺会磨损打印头。
选型时不能只看厂家标称的“最高精度”,而要区分精度层级。普通物流标签用途,±0.3~0.5mm通常够用;但彩色带、电子标签、医疗追溯码等场景,建议要求±0.1mm以内;若涉及超窄规格或高分辨率打印,则需达到±0.05mm级别。需要留意的是,参数表上的数字往往是在理想条件下测得的,比较稳妥的做法是拿自己的彩色带母卷现场试切,用游标卡尺实测多条成品宽度,看偏差是否稳定可控,而非仅凭样册下单。
精度背后是刀具和纠偏系统在支撑。彩色带分切常用圆刀或悬空刀,刀具材质从普通合金到钨钢、陶瓷涂层不等,树脂基等硬质涂层材料需要更高硬度的刀片才能保证切口光滑、减少粉尘。同时,纠偏系统贯穿放卷到收卷全程,CCD光电纠偏对彩色带这类可能带有反光或半透明特性的材料响应较好,能实时把跑偏量拉回来。如果设备省略了主动纠偏,仅靠机械挡边限位,分切直线度很难长期稳定。
核心参数二:张力控制,决定分切过程稳不稳
彩色带基材是极薄的PET薄膜,对张力极其敏感。张力大了,基膜被拉伸变形,油墨层容易掉粉;张力小了,带材在刀口处晃动,切口呈锯齿状,收卷也松垮起皱。业内把张力控制称为分切机的“灵魂”,并非夸张。
判断张力系统好坏,关键看放卷与收卷是否独立闭环控制。低端设备往往只用一套磁粉离合器同时管放卷和收卷,随着卷径变化,张力会逐渐漂移。较好的配置是放卷侧用磁粉制动器或伺服电机恒张力控制,收卷侧由变频电机或伺服独立驱动,并具备锥度张力功能——随着成品卷直径变大,张力自动递减,避免外层把内层压出褶皱或粘连。对于彩色带多轴同时收卷的场景,滑差轴是必要配置,它能让每根收卷轴独立打滑、各自调节扭矩,解决“一根紧一根松”的问题。
实际选型时,可以问厂家一个具体问题:收卷张力是否随卷径自动衰减?如果对方只能回答“手动调电位器”,说明张力控制还停留在开环阶段,分切薄型彩色带时成品率很难保证。

核心参数三:收卷整齐度,决定后道工序顺不顺
收卷整齐度是容易被忽略的“隐形成本”。分切出来的彩色带卷如果端面呈喇叭口、边缘锯齿状或内部有褶皱,放进打印机后放卷阻力不均匀,轻则打印出现白线压痕,重则卡带断带。行业里通常要求端面偏差控制在±1mm以内,较好设备可达±0.5mm。
整齐度不是靠收卷轴“硬拽”出来的,它依赖两个前提:一是前面提到的闭环张力控制,二是收卷压辊的贴合方式。表面收卷通过摩擦辊带动成品卷,能消除部分张力波动,端面更平整;滑差轴收卷则适合多规格同时生产,每卷独立控制扭矩。另外,收卷轴的规格兼容性也值得确认——彩色带成品卷芯常见1英寸和半英寸两种,设备是否同时支持、换轴是否方便,直接影响日常换单效率。
一张速查表:按需求对号入座
| 应用场景 | 分切精度要求 | 张力配置底线 | 收卷整齐度目标 |
| 常规物流标签色带 | ±0.3~0.5mm | 放卷磁粉+收卷变频 | ±1mm以内 |
| 证卡/电子标签彩色带 | ±0.1mm | 双闭环+锥度张力 | ±0.5~1mm |
| 超窄规格/高分辨率 | ±0.05mm级 | 全伺服闭环+滑差轴 | ±0.5mm以内 |
最后提醒一句:速度参数不必盲目追高。标称300m/min以上的设备,在分切树脂基或超薄彩色带时往往要降速运行,实际产出未必优于一台在150~200m/min区间运行平稳的中速机。选型的核心逻辑始终是用常用速度下的稳定性和成品率说话,而不是看最高数字。带上自己的母卷去试切,测宽度、看端面、查张力曲线,三个参数过关,这台机器才值得进入下一轮谈判。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
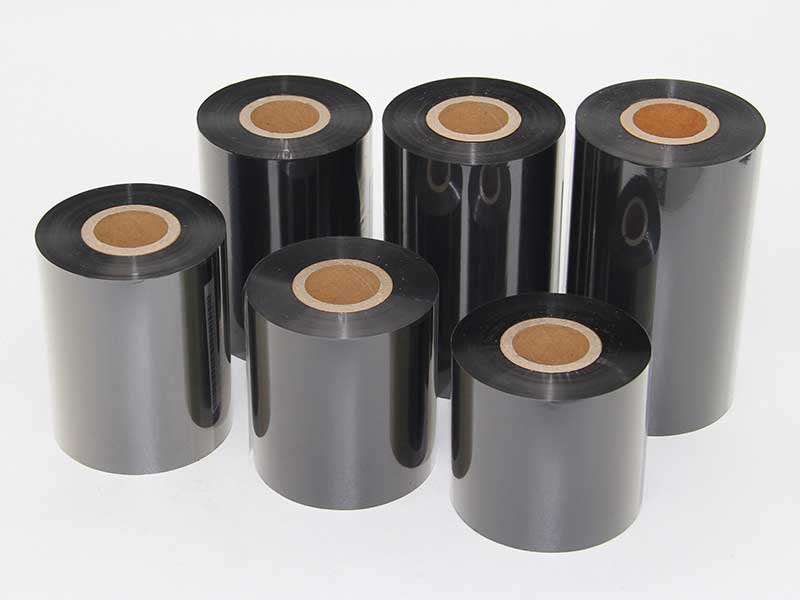
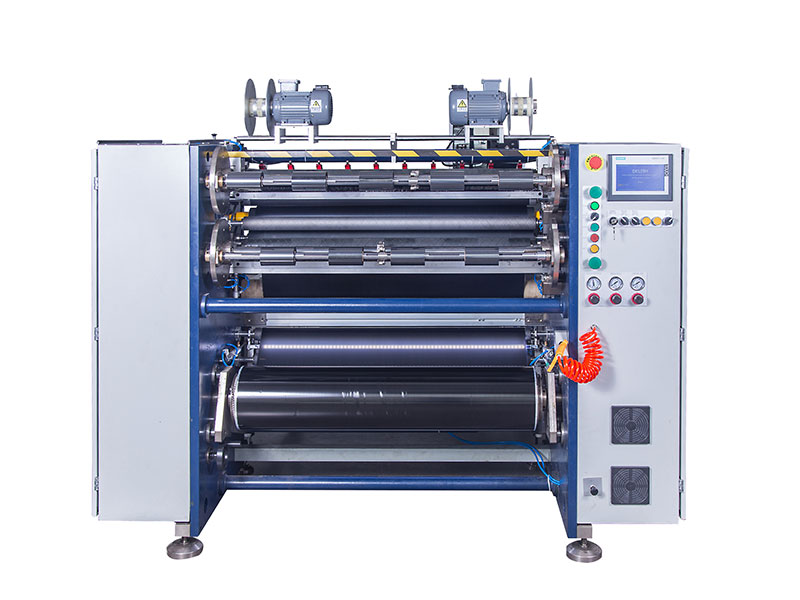 热转印碳带分切机
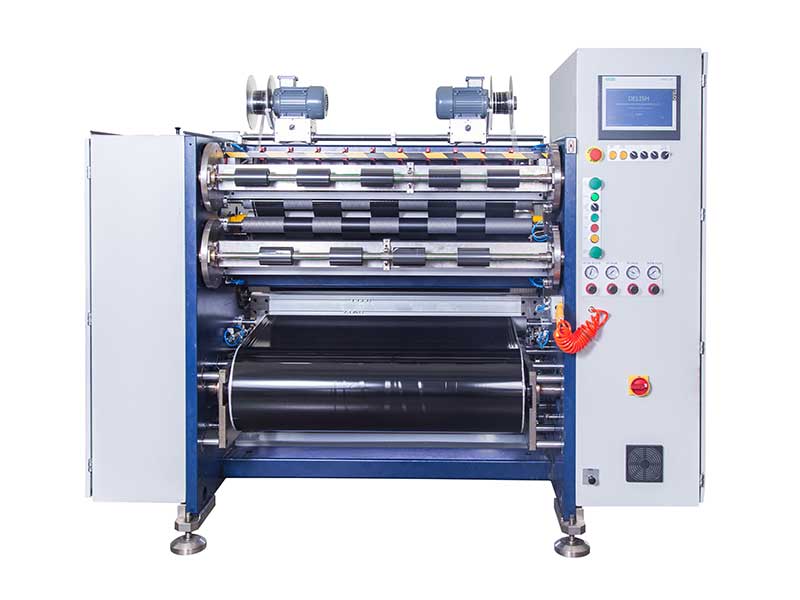 条码碳带分切机
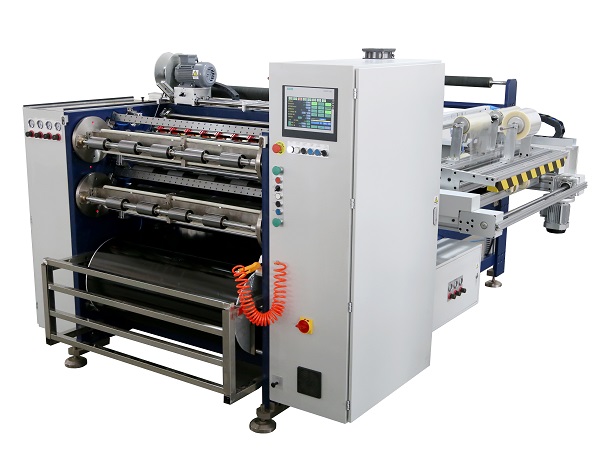 全自动碳带分切机 RSDS8 PLUS
 半自动碳带分切机 RSDS5 PLUS