
烫印箔(电化铝)厚度通常仅有6~25μm,表面光滑、延伸率低、涂层结构脆弱,对张力波动的敏感度远高于普通包装膜。在分切环节,宽幅母卷需在高速运行中被切成客户所需的窄卷,任何微小的张力失稳都会被逐层放大,最终以起皱、拉伸变形、端面参差甚至涂层粘连的形式暴露在成品卷上。张力系统因此被视为分切机的“生命线”,其功能远不止于“把箔拉紧”,而是一套覆盖放卷、牵引、收卷全流程的动态伺服闭环。
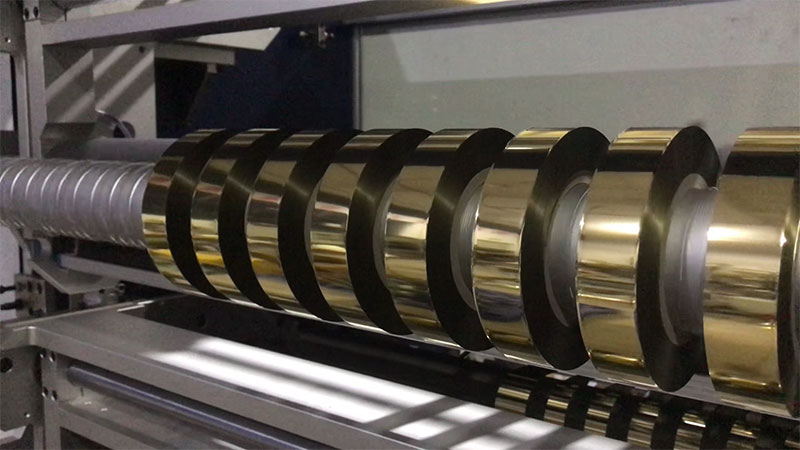
一、放卷张力控制:隔离扰动,建立基础张力
放卷是张力的起点,也是母卷直径变化最剧烈的区段。从满卷到空芯,卷径比常达数倍,转动惯量随之大幅改变。若放卷端不能实时适配,张力波动将直接传导至切刀处,造成分切尺寸偏差或材料起皱。
放卷张力系统的首要功能是反向阻力矩的精确施加。执行机构通常采用磁粉制动器,通过调节励磁电流控制制动力矩,实现无级调节。控制逻辑上,系统并不追求“恒张力”,而是启用反锥度控制:随着卷径减小,制动力矩按预设曲线自动降低,使箔材在剥离母卷的瞬间始终保持相近的表面应力。若制动力矩不随卷径递减,大卷底层容易被过度拉伸,展开后出现纵向条纹。基准张力视幅宽与厚度而定,烫金箔通常落在3N~8N区间内,高速运行时若出现横向抖动可微增5%~10%,出现纵向拉伸纹则需立即回调。
此外,放卷纠偏与张力控制需在功能上解耦。光电传感器检测母卷边缘位置,偏差信号驱动放卷座横向移动,纠偏响应过慢会导致偏移在进入切刀前累积,过猛则可能引入新的蛇形摆动。二者各司其职、互不干扰,才能为分切区提供一条位置与松紧都稳定的箔带。
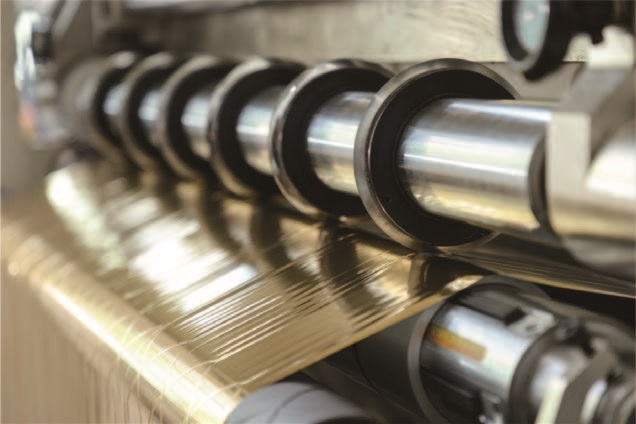
二、牵引与分切区张力:稳定过渡,抑制振动反馈
母卷放开后,箔带需经过若干导辊进入分切刀区。这一区段的张力功能核心在于速度同步与振动隔离。
从控制架构看,现代高速分切机采用牵引辊线速度作为主令,放卷与收卷线速度围绕牵引速度进行同步调节。专利技术中披露的方案是:根据牵引辊线速度指令、放料卷线速度及收料卷线速度确定第一中间结果,再根据张力指令与张力反馈确定第二中间结果,二者共同生成放卷与收卷的速度控制指令。这一设计的原理性优势在于,从根上克服了张力波动对速度的干扰,使最高收放卷速度仅受限于材料与电机转速,而非张力环的响应滞后。
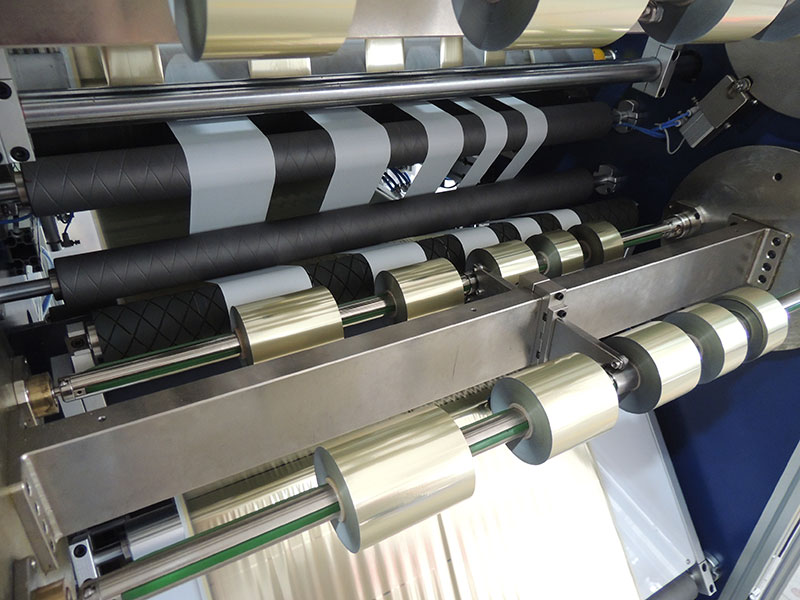
在分切刀附近,微张力控制面临额外挑战。烫金箔几乎没有抗弯刚度,分切刀口的微小振动就能引发张力波动链式反应。为此,高端机型在切刀组件与张力检测区之间设置隔离辊或浮动辊,将切刀产生的轴向力与径向振动阻挡在张力传感器之外,避免形成正反馈振荡。浮动辊本身还充当机械缓冲,通过气缸或弹簧配合摆臂吸收瞬时张力尖峰,为闭环控制争取响应时间。
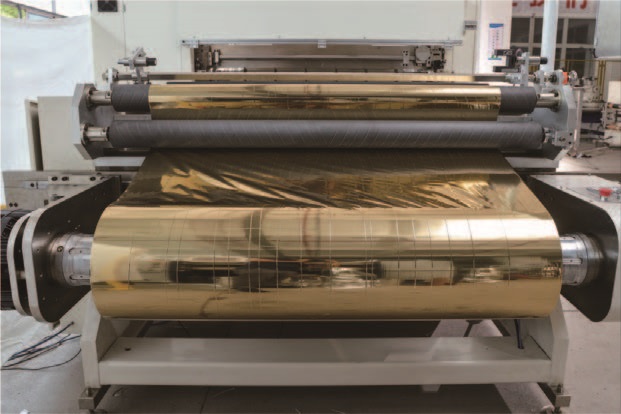
三、收卷张力控制:锥度递减与逐卷独立调节
收卷是分切质量的最终呈现。烫金箔收卷不齐的表现各异——端面参差、塔形卷、局部凸起、喇叭口——但根源高度集中于张力控制失稳。
收卷张力系统的核心功能是锥度张力控制。收卷过程中卷径从空芯增长至满卷,若维持恒定张力,外层材料会对内层产生过度挤压,轻则端面滑移,重则芯部被压溃形成菊花状皱褶。系统逻辑是:随着卷径增大,收卷张力按预设比例递减。对于烫金箔,锥度率建议设在60%~80%,即满卷张力降至起始值的六到八成。更精细的方案采用分段控制:起步段(0~20%卷径)以较低张力确保卷芯平整贴合;恒张力段(20%~70%)维持稳定的层间压力;锥度下降段(70%~100%)逐步减小张力,补偿外圈自重带来的额外压紧效应。
对于多轴同时收卷的窄条分切,滑差轴技术是收卷张力功能的另一关键延伸。各窄卷因厚度微小差异,若共用同一扭矩,必然出现松紧不一。滑差轴为每个卷筒独立调节滑移量,使各条张力趋于一致,避免个别窄卷过松跑偏或过紧拉伸。收卷端通常由伺服电机驱动,配合精密减速机,根据卷径变化实时调整转矩与转速,其动态响应特性优于传统磁粉离合器方案。
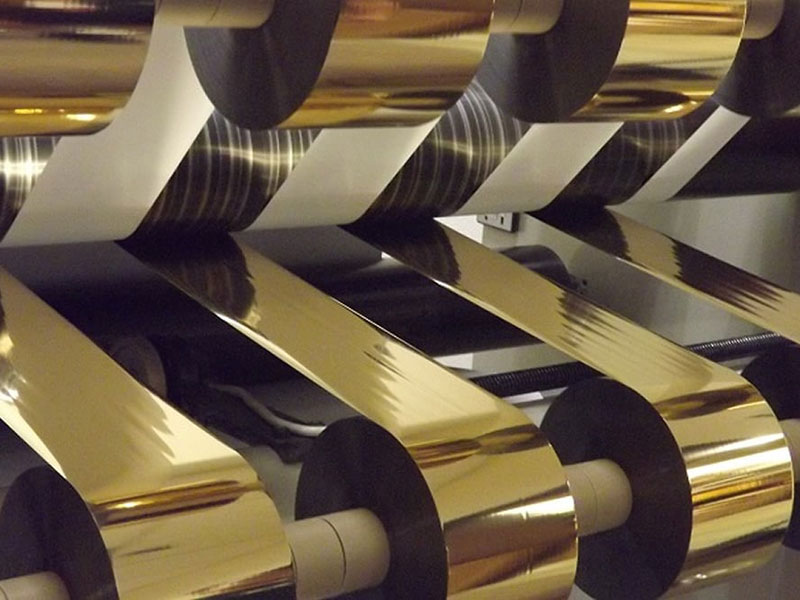
四、检测与闭环:从传感器到执行机构的毫秒级回路
张力系统的一切功能,最终依赖“感知—运算—执行”闭环的精度与速度。
传感器是系统的感官。应变片式张力传感器安装在导辊轴承座下方,将材料对导辊的压力转化为电信号。针对烫金箔的极低张力工况,传感器量程需专门匹配(如0~50N),分辨率可达0.01N,部分高端机型配置气浮轴承辊,将启动摩擦力降至接近零,以降低传感器噪声底。浮动辊位移检测则作为间接张力反馈的补充方案,尤其适合超低张力场景,因为它利用重力或低摩擦气缸产生恒定转矩,规避了电机在极低扭矩输出时的死区问题。
控制器是运算大脑。PLC接收传感器信号,与预设张力值比较,通过PID算法输出调节量。烫金箔分切对张力波动的要求苛刻到±0.5%以内,单纯PID难以胜任。现代系统引入速度前馈——根据主机速度变化提前调整收卷转矩,减少反馈滞后;卷径计算补偿——通过超声波或编码器实时计算卷径,修正转矩指令;以及自适应滤波,抑制传感器信号中的机械噪声。人机界面允许操作者按不同箔材规格预设张力参数,实现一键调用。
执行机构是手脚。放卷端以磁粉制动器为主,收卷端以伺服电机为主,二者在响应速度与控制精度上各有侧重。磁粉制动器结构简单、成本低,但长期低电流工况下磁粉易板结,使用超过一年的制动器建议将设定电流上调10%~15%以补偿性能衰减。伺服电机配合行星减速机则具备更快的动态响应,适合高速机型对加减速阶段张力冲击的抑制需求。
结语
烫印箔分切机的张力系统,本质上是一套针对“极薄、极滑、极敏感”材料的动态力伺服方案。它在放卷端做反锥度递减以隔离卷径扰动,在牵引段做速度同步与振动隔离以保障分切精度,在收卷端做锥度控制与滑差调节以兑现端面质量。三者协同之下,张力波动被压缩到克级乃至更低量级,烫金箔从宽幅母卷到窄卷成品的整个旅程,才不至于在某一环节被拉伸、起皱或压溃。对于分切机而言,刀具决定了切得开不开,而张力系统决定了切完之后,那卷箔还能不能用。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司

 电化铝分切机
 烫金纸分切机
 通用型数字控制高速分切机 RSDS7/T