
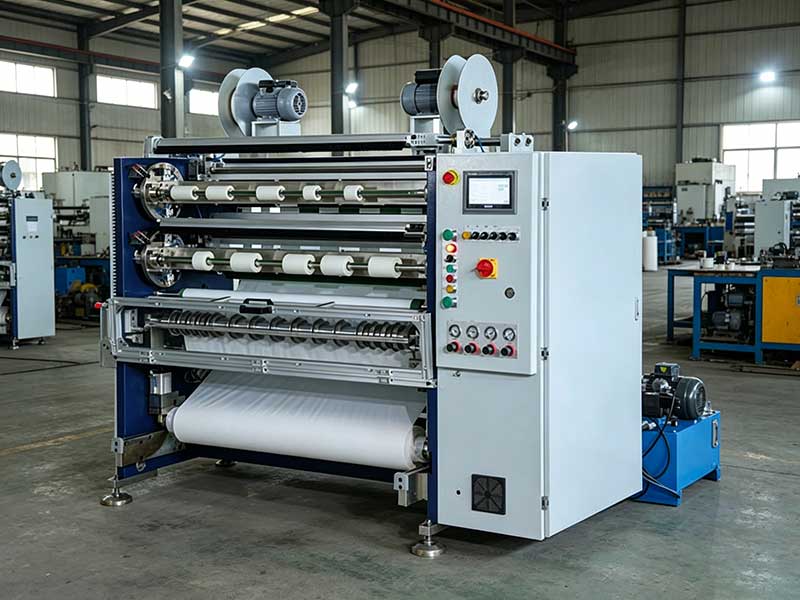
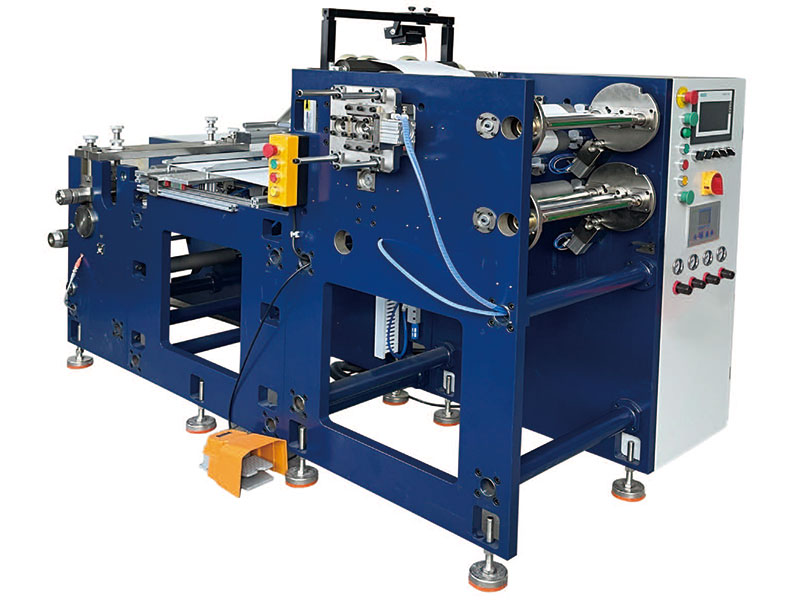
选单面胶分切机,最怕的就是只看宣传册上的“理论精度”和“最高速度”就下单。结果机器一到厂,切薄膜起皱、换规格调刀半小时、收卷端面参差不齐,产能没提上去,废品率先上去了。单面胶材料从普通的BOPP封箱胶带到电子级PET保护膜,物理特性天差地别,一台机器很难“通吃”。要避开这个坑,核心是把钱花在真正决定成品质量和换单效率的功能上,而不是为用不上的冗余配置买单。
精度:别看标称数字,看“稳得住”的那一档
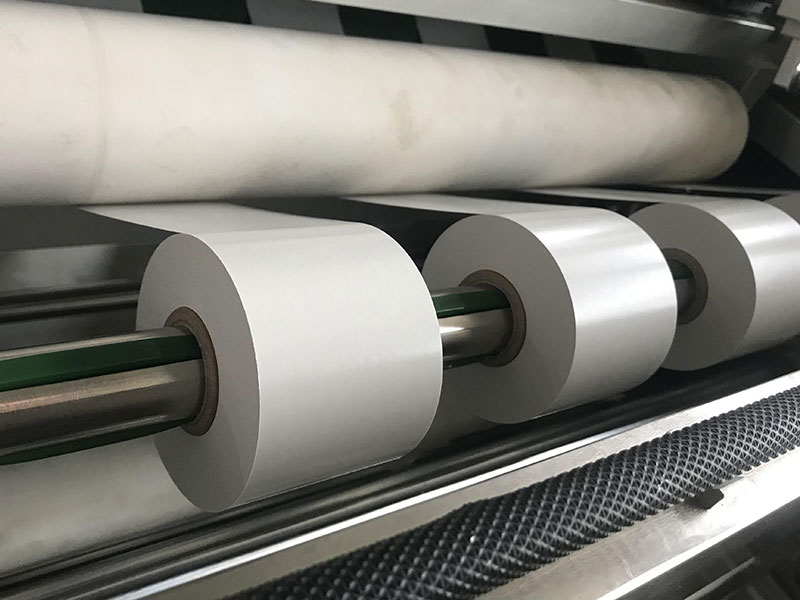
分切精度是硬指标,但市面上的参数标注水分不小。标称“±0.01mm”的机器并不罕见,可在真实的张力波动和刀轴跳动下,这个数字几乎不可能稳定复现。务实的判断标准是:普通封箱胶带,宽度公差控制在±0.1mm至±0.2mm足以应对大多数订单;只有电子、医疗领域的高端胶带,才需要往±0.05mm甚至更高的伺服驱动设备上靠。
比精度数字更值得追问的是“靠什么实现”。圆刀分切采用上下轴对切,像剪刀一样工作,切口整齐、刀片寿命长,是高精度场景的主流选择;平刀成本低,但精度和寿命差一截,适合低速或对切口要求不苛刻的厚胶带。最可靠的验证方式很简单:带上自家最难切的材料(薄、软、高粘的那款)去现场试切,用卡尺实测成品宽度偏差,比翻任何宣传册都管用。
张力控制:看不见的环节,决定成品能不能用
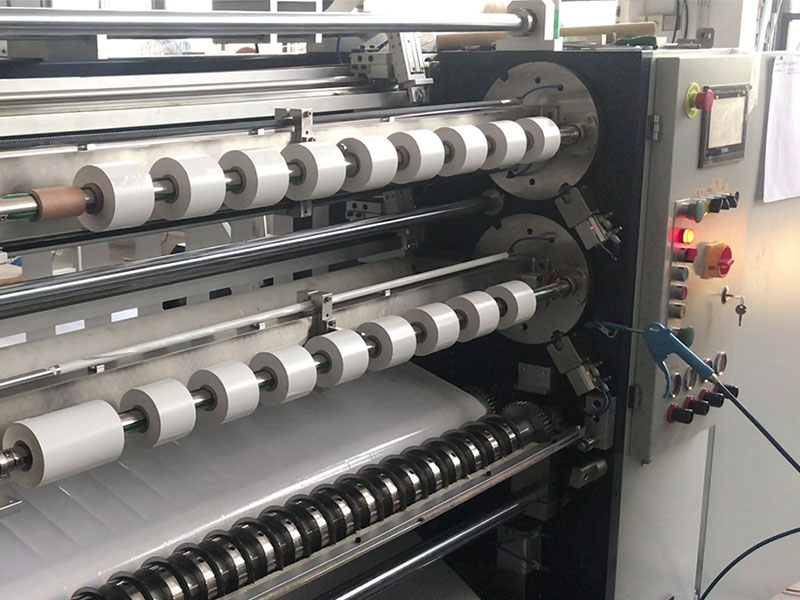
张力控制是分切机最核心也最容易被忽视的技术难点。单面胶是“基材+胶层”的复合材料,放卷从满卷到空卷的过程中卷径一直在变,如果张力不能实时自适应调整,薄膜类材料起皱、滑卷几乎不可避免,收卷端面也会参差不齐。
这里的关键分水岭是开环与闭环。磁粉离合器属于经济型开环方案,适合普通BOPP胶带;但如果你要切PET、PE这类易拉伸的薄膜,或者对端面平整度有要求,闭环伺服控制是必选项,张力波动能控制在±1%以内。试机时有个简单有效的办法:拿实际生产的材料跑一卷,按住成品卷感受各层松紧是否均匀。外紧内松或有硬芯的,张力系统就没调到位。另外,切薄膜时静电消除棒应该是标配而非选配,PET、PP在高速运行中积聚的静电轻则吸附灰尘,重则导致收卷错位。
排刀与自动化:按订单结构说话,别为用不上的功能买单
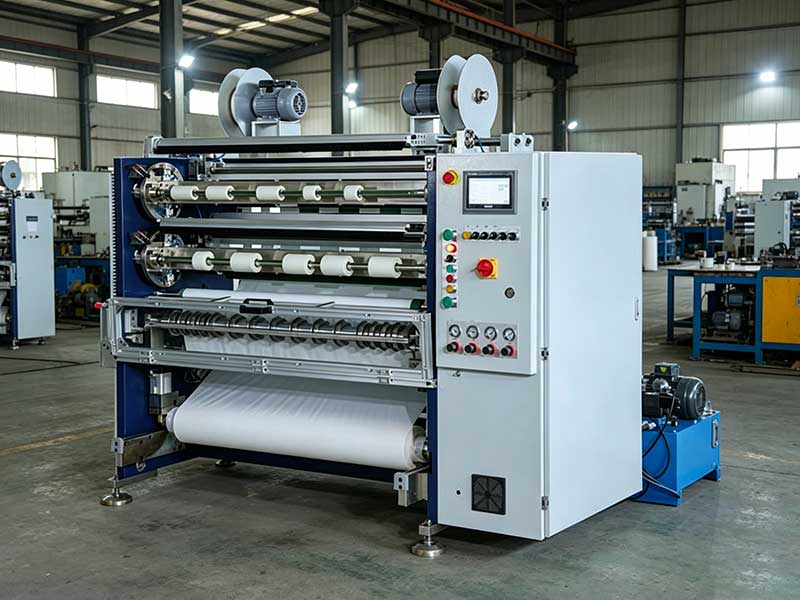
自动化水平直接关联换单效率和用工成本,但“越自动越好”是一个需要修正的判断。如果你接的单批次多、换规格频繁,自动排刀就是省时间的利器:传统手动排刀需要停机移动刀座,耗时10到30分钟;自动排刀通过触摸屏输入规格,刀座自动到位,换规格能缩短到1分钟以内。但如果你常年就切两三个固定宽度,手动排刀完全够用,省下的预算不如加到张力系统或刀具材质上。
收卷环节同样值得留意。低端机换卷芯耗时且精度下降,高端机型采用气胀轴或无轴夹紧设计,能快速切换3英寸、6英寸等不同卷芯。如果你后续要上自动切台或包装线,收卷轴的兼容性和换卷效率会直接影响整线节拍。
一张决策清单
说到底,选单面胶分切机是在精度、效率、预算之间找平衡。下单前建议按这个顺序过一遍:先定精度档次——普通胶带±0.1~0.2mm够用,电子级再往上走;再看张力方案——切薄膜必须闭环伺服,切普通BOPP磁粉也能凑合;然后确认排刀方式——多批次换规格选自动,固定规格选手动;最后试机验证——带自己的材料去,跑一卷、卡一次、摸一遍松紧。把这四步走完,踩坑的概率会小很多。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 不干胶标签分切机
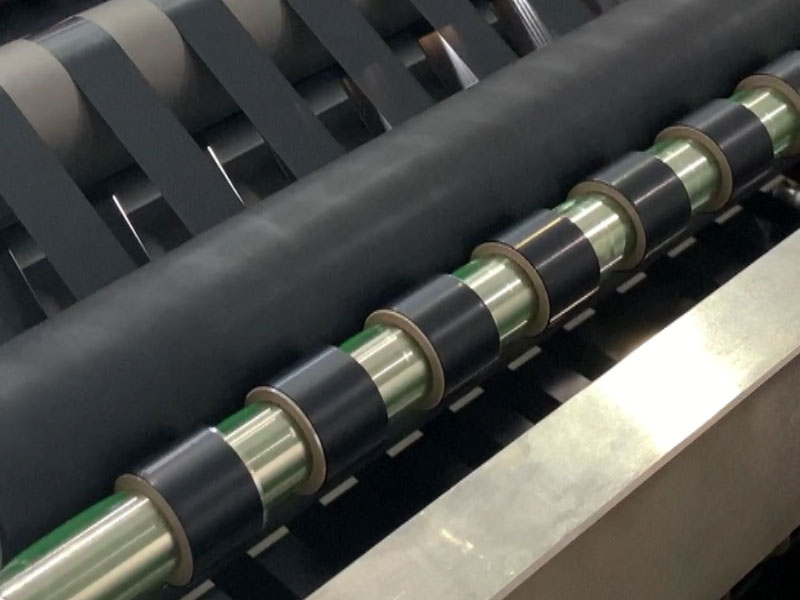 胶带分切机
 医用胶带分切机