
在烫金工艺链条中,分切环节常被忽视,业内却有“三分烫,七分切”的说法。烫印箔(电化铝)厚度仅12至25微米,由PET基膜、离型层、镀铝层和胶黏层复合而成,极薄、易拉伸、对张力极度敏感。分切边缘一旦出现毛刺或收卷不齐,后续高速烫金时就会引发“飞金”、断箔甚至整线停机。面对市场上从十几万到上百万不等的设备,采购者容易陷入“比速度、比价格”的误区,真正决定分切质量与长期运营成本的,是以下几项核心技术指标。
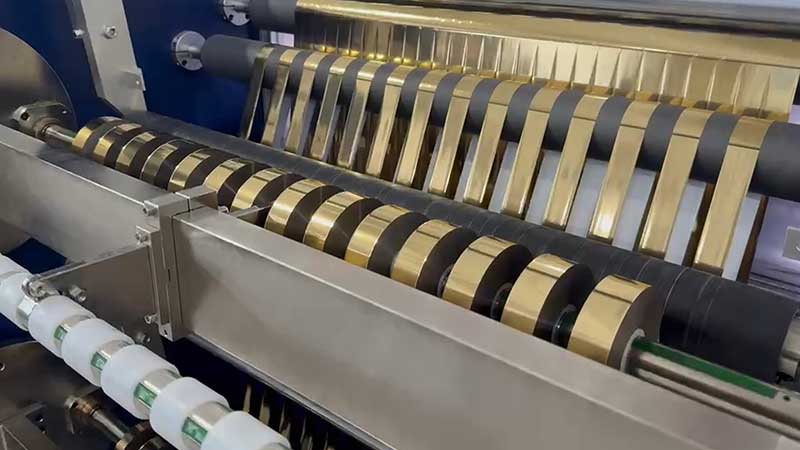
一、分切精度:先看“切得准”,再看“切得快”
分切精度是底线指标,却常被“最大速度”的宣传掩盖。普通烫金产品或许允许±0.3mm的误差,但高端包装、烟草、奢侈品标签等领域,宽度误差需控制在±0.1mm以内,高端机型甚至可达±0.05mm。精度不达标,烫金时就会出现错位、露白,直接拉低成品率。
精度不仅取决于静态参数,更在于高速运行下的动态稳定性。选购时应重点关注两点:刀轴的径向跳动和纠偏系统的响应能力。高精度设备要求刀轴跳动控制在0.02mm以内,否则高速旋转时切口会忽深忽浅,产生波浪边。纠偏系统则是边缘齐整的“方向盘”,精度应达到±0.1mm以内,高端机型可做到±0.05mm。传感器选型上,超声波纠偏优于光电传感器,因为它不受箔材颜色或金属反光的影响,对于镭射箔、亮面金箔等材料尤为可靠。试机时,不妨要求厂家提供连续分切500米以上的宽差数据,重点观察换卷和加减速阶段的精度表现,而非刚开机时的漂亮数据。
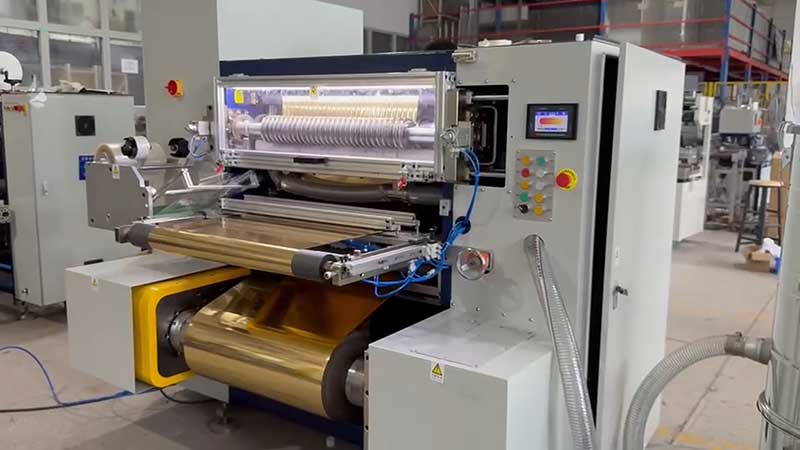
二、张力控制:薄材分切的“生命线”,闭环与锥度缺一不可
12微米的PET基膜比头发丝还细,张力稍大即拉伸变形,稍松则起皱跑偏。张力控制是分切机最核心的技术壁垒,也是低价设备最容易缩水的地方。
首要原则是放弃开环系统,选择全闭环伺服张力控制。开环或磁粉离合器机型反应滞后,加减速时张力波动大,容易造成“内松外紧”。伺服驱动的闭环系统响应可达毫秒级,张力波动能控制在0.5N以内。更关键的是锥度张力控制功能:随着收卷直径增大,若张力恒定不变,外层箔卷会像紧箍咒一样挤压内层,导致铝层转移或粘连。具备锥度张力的机型能按预设曲线(通常15%至25%的递减率)自动减小张力,让内外层受力均匀。实际应用数据显示,这一功能可使端面不齐类废品率降低40%至60%。对于多轴同时收卷的窄条分切,滑差轴配置同样值得关注,它能对每个收卷工位独立调节,避免各卷因厚度微小差异而松紧不一。
三、刀具系统:圆刀剪切是底线,材质与间隙决定切口品质
毛边问题的本质,是“切”与“撕”的区别。刀片钝化或配合不当,就会把昂贵的金箔“挤”断而非“切”断,产生毛刺和箔粉,烫印时出现“飞金”“掉粉”。
烫印箔分切应优先选择圆刀剪切式。上下圆刀错位旋转,原理类似剪刀,切口光滑平整,几乎不产生铝粉和碎屑。平刀压切式则容易在箔边留下压溃痕迹,切割含铝粉层时刀口易崩刃,仅适合厚箔或极小批量试制。选定圆刀后,需关注两个精度参数:侧向间隙应控制在箔厚的5%至10%,通常约0.02至0.05毫米;刃口角度建议15°至30°的小刃角,配合镜面抛光,才能真正“切开”而非“挤开”箔材。刀具材质上,硬质合金或金刚石涂层刀片寿命远胜普通碳钢刀——后者分切数千米后就会出现微小崩口,直接拉伤箔面。试机时务必用高倍放大镜检查切边,查看是否存在肉眼难以察觉的微裂纹。
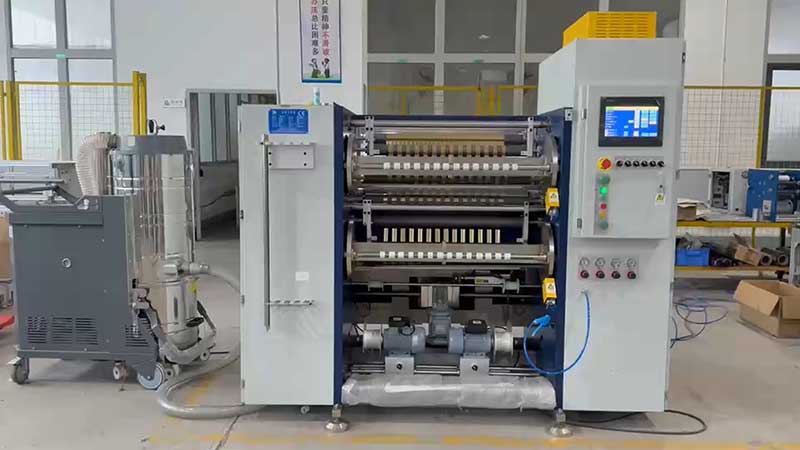
四、收卷质量与结构刚性:被低估的“最后一公里”
收卷端面是否整齐,直接决定后道烫金工序能否顺利上机。收卷端面错层应控制在0.1mm以内,否则烫金机频繁跑偏、断箔只是时间问题。除了前述的锥度张力与滑差轴,收卷轴的配置也需匹配产品规格。常见机型可配备一英寸气轴与三英寸气轴,气轴或滑差轴可选,窄条分切时滑差轴的优势更为明显。
另一个容易被忽视的指标是机身与刀轴的刚性。宽幅分切(800mm以上)的核心挑战在于刀轴的挠度变形——宽幅重压下刀轴中间易产生微小弯曲,导致“中间切不透、边缘切偏位”。因此宽幅机型首要考量机身刚性和刀轴强度,高刚性机身与精密导轨能减少运行震动,从根源上保障切口一致性。选购前应明确自身母卷宽度范围:从20mm的窄条到1400mm以上的宽幅都存在,设备结构必须与常规生产规格匹配,而非盲目追求“最大宽度”。
五、总拥有成本:别只看买价,售后与耗材才是长期账本
一台便宜但频繁停机的设备,停机损失、废品损耗、维修费用叠加,半年就可能超过买高品质设备多花的成本。评估成本时,应计算能耗、耗材、维护等长期运营成本,并考察供应商的售后支持体系:是否提供详细的操作和维护培训,备件库存是否充足,响应时间是否明确。
实地试机是不可省略的环节。务必携带自家最难切的烫金纸样品,重点观察三件事:连续运行一小时后的精度稳定性、加减速瞬间是否出现张力尖峰、收卷端面是否整齐如镜。有条件的话,用千分表检查刀轴径向跳动,用高倍放大镜比较不同速度下的切边质量。参数表可以美化,但一卷切下来,设备的真实水平无处遁形。
归根结底,烫印箔分切机的选购逻辑是“长期价值最大化”而非“初始成本最小化”。精度决定了产品能否进入高端市场,张力与刀具决定了日常生产的良率与停机频率,而结构刚性与售后则决定了设备在五年、十年后的状态。把这五项技术指标摸透,比比较任何“最大速度”数字都更有意义。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
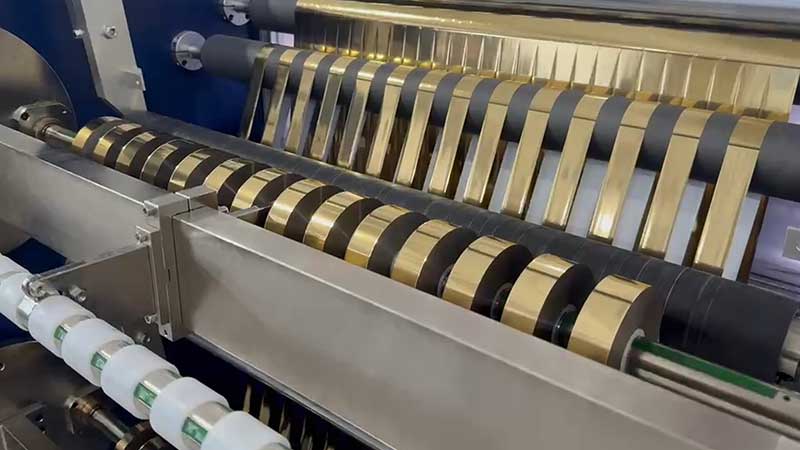

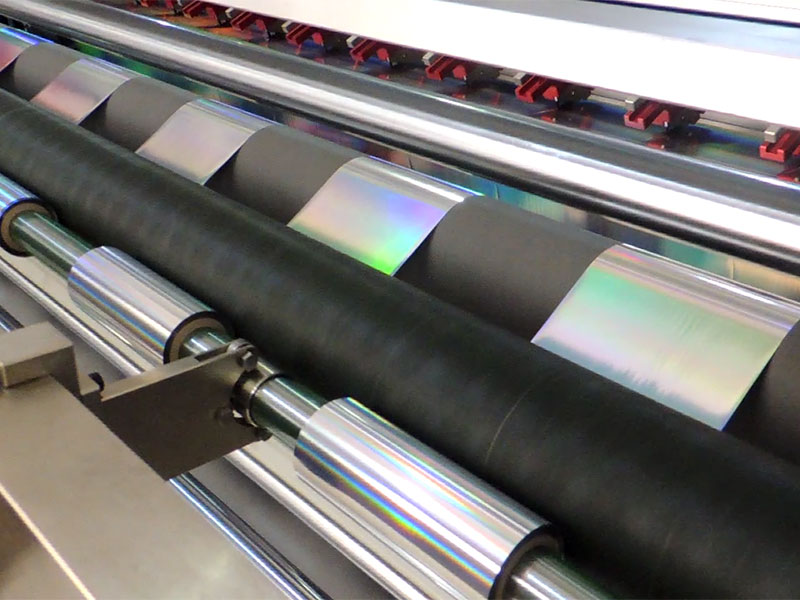 电化铝分切机
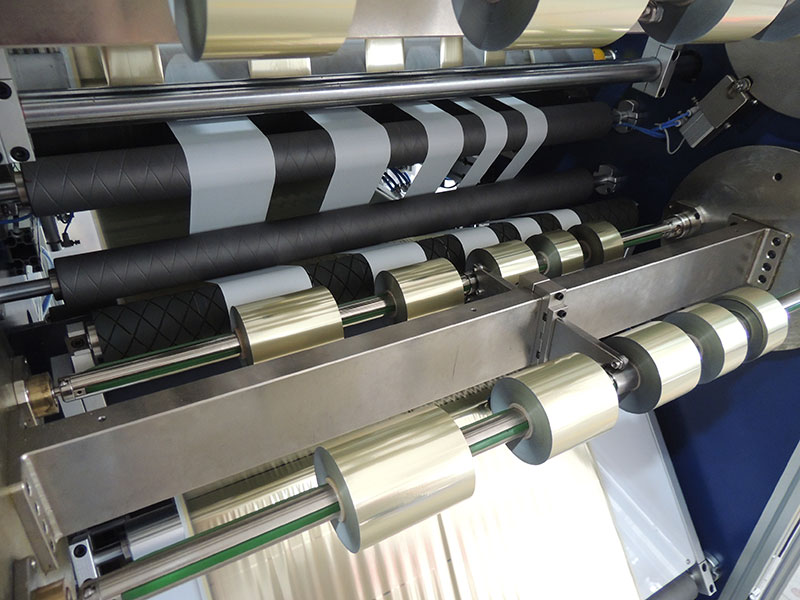 烫金纸分切机
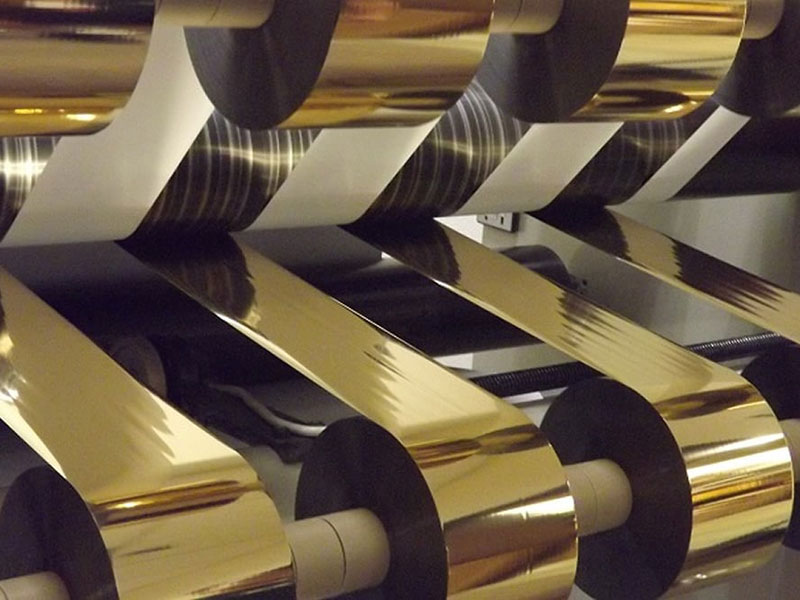 烫金箔分切机
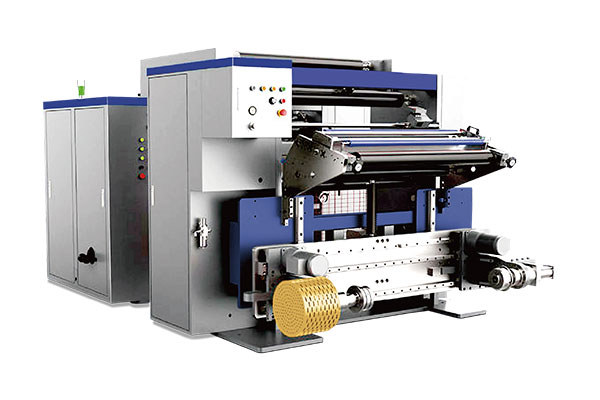 通用型数字控制高速分切机 RSDS7/T