
采购太阳膜分切机,最怕的不是预算不够,而是钱花出去了,机器却切不好手上的膜。有人冲着“高精度”买了昂贵机型,结果主要做普通汽车膜,多花的钱几年摊不平;也有人图便宜选了开环张力控制,切PPF时拉伸起皱、胶丝不断,省下的采购款几个月就赔进了材料里。
太阳膜分切环节的损耗率,行业平均仍在5%—8%之间徘徊,而选对设备的目标是把这条线压到3%以下。差距不在品牌名气或外观配置,而在几个真正决定成品率的核心项上。
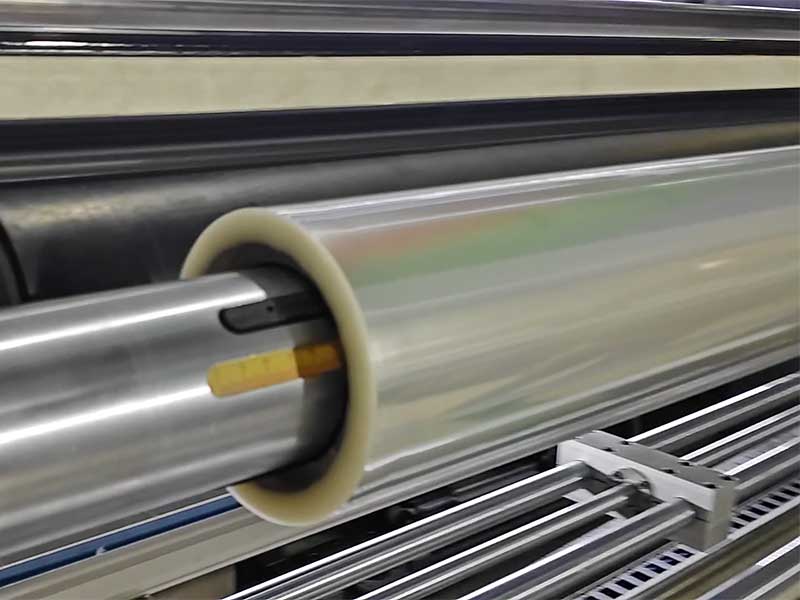
第一项:张力控制,先问“闭环还是开环”
张力控制被业内称为分切机的“灵魂”。太阳膜是薄型柔性材料,张力大了拉伸变形、起皱,张力小了收卷松散、端面不齐。而膜卷在分切过程中直径不断变化,放卷端从大卷变小,收卷端从小卷变大,力矩需求实时在变,恒定张力本身就是个伪命题。
开环控制靠操作工凭经验预设一个张力值,机器不会根据实际状态自动调整。老师傅能应付,新人上手就是废品率。闭环控制则通过张力传感器实时监测薄膜张力,自动调节放卷和收卷力矩。对于光学级太阳膜或PPF这类高附加值材料,闭环张力几乎是必选项——一卷膜的报废成本,可能就抵得上一台入门级设备。
判断标准很直接:问厂家这套张力系统有没有传感器反馈。如果没有,无论销售怎么解释“操作工培训做得好”,都建议慎重。
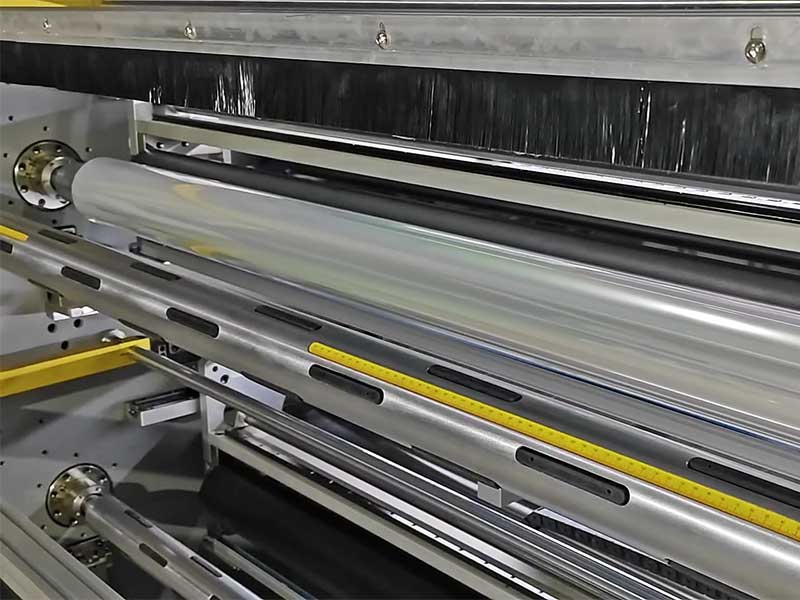
第二项:分切精度,算一笔材料账就清楚了
精度这个参数,看标称值容易麻木。普通设备宽度公差在±0.2mm左右,高精度机型能压到±0.05mm以内。0.15mm的差距,单看一条切缝微不足道,但放在两条切边、全年连续生产、每月消耗价值百万元原材料的产线上,意味着出材率每提升一个百分点,一年就是十几万元的纯利润差额。
精度的影响不止于省材料。分切精度高,同样宽度的母卷上可以排布更多条成品,单次产出成倍增加;精度不足则切边余量被迫留宽,白白浪费了本可以变成成品的膜材。
但这里有个实操陷阱:厂家标称的精度往往是理想工况下的实验室数据。选型时务必要求用自家正在用的膜材现场打样,实测分切宽度的一致性和切口平整度。同时关注纠偏装置(EPC)的配置,光电传感器纠偏精度通常应在±0.1mm以内,否则再好的刀也切不直。
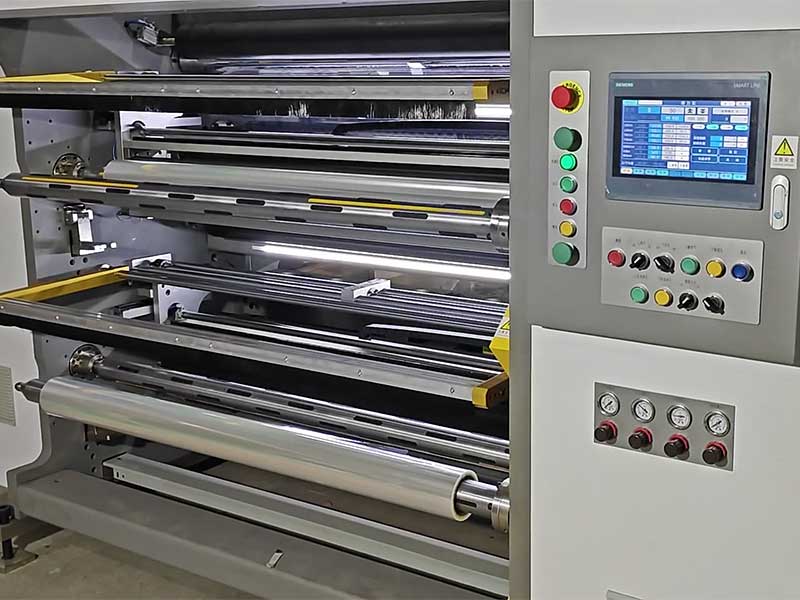
第三项:分切方式,匹配你的膜而不是匹配预算
分切方式没有绝对的好坏,只有适不适合。市面上主流的三类方案各有明确的适用边界。
圆刀分切速度快、效率高,是普通PET太阳膜和较薄建筑膜的主流选择,性价比最高。但遇到厚膜或硬膜,圆刀容易产生压痕。平刀分切采用上下刀模冲切,切口平滑无压痕,适合多层复合膜、带胶膜和PPF,短板是刀具成本略高。气刀分切用高压气流辅助,无物理接触,不伤膜面,适合超薄、易拉伸的膜材,但设备投入明显更高。
如果你主要做普通汽车膜,圆刀式足够。一旦涉及PPF或磁控溅射膜,情况就变了:PPF弹性大、带胶层,圆刀分切容易产生胶丝或拉伸变形,平刀或气刀更稳妥;磁控溅射膜含金属镀层,普通刀具磨损极快,刀具材质需要升级到硬质合金或金刚石涂层。
容易被忽略但影响日常使用的两项
刀轴动平衡等级建议选G2.5级以上,高速运转时振动小,切口才平整。收卷方式则直接影响门店贴膜时的放卷体验:中心收卷适合小卷窄幅汽车膜,表面收卷适合大卷宽幅建筑膜,组合收卷兼顾两者,能避免“望远镜”卷或内芯松脱。
此外,如果常有窄条分切需求,比如汽车边窗膜,需确认设备的最小分切宽度能否做到10—20mm。精度参数不要只看厂家标称值,现场打样实测是唯一可靠的验证方式。
说到底,太阳膜分切机的采购决策,核心不是选“最好的机器”,而是选“最匹配你手上膜的机器”。先梳理自家主要加工的膜种、常用幅宽和精度要求,带着样品去试机,让切口和收卷整齐度说话。一台张力稳定、精度够用、分切方式对路的设备,两三年内靠降低的损耗就能把差价挣回来。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 太阳膜分切机