
全息烫印箔的分切,是高端包装材料加工中一道极为敏感的工序。这类箔材表面带有精细的全息光栅结构,对洁净度的要求近乎苛刻。然而,高速分切带来的静电与粉尘问题,恰恰是破坏这一结构的主要元凶。静电将粉尘牢牢吸附于箔面,粉尘又反过来诱发放电击穿,形成“越除越脏、越吸越粘”的困局。
要真正解决这一问题,必须跳出“静电归静电、除尘归除尘”的传统思路,从机理层面理解两者的耦合关系,进而采取一体化的协同策略。
一、为何传统“分兵作战”效果有限?
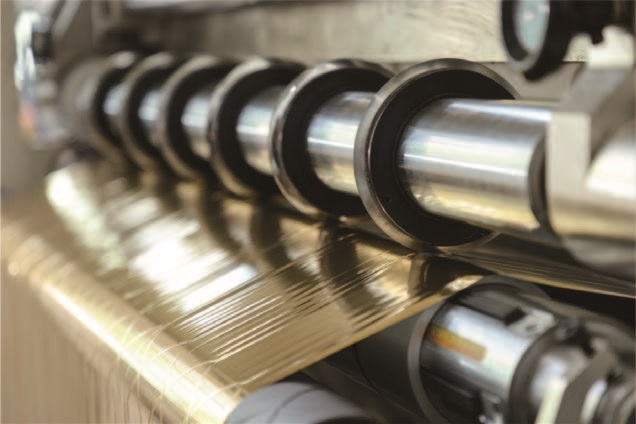
许多分切机使用者都曾尝试在设备上加装离子棒和吸尘口,但实际效果往往不尽如人意。问题出在哪里?
离子棒的“吹散效应” 是第一个陷阱。传统离子棒产生的离子风会将已经积聚的微小粉尘吹散,反而让污染物逃逸到更广的区域。这种“越除越脏”的现象,根源在于离子风的气流方向与粉尘收集需求不匹配。
吸尘口的“无力感” 则是第二个困境。带电粉尘受静电场束缚,紧紧吸附于箔材表面,常规负压气流难以将其剥离。实测数据显示,传统吸尘口的粉尘捕集率仅为60%-70%,远不能满足高端全息箔的洁净度要求。更深层的问题在于:当静电电位超过10kV时,粉尘附着量可激增300%以上,此时单纯依靠负压吸引,无异于“从磁铁上吹落铁屑”——气流首先要克服的是电场力,而非重力。
二、静电与粉尘的耦合机理
理解这对“共生问题”的物理本质,是设计有效方案的前提。
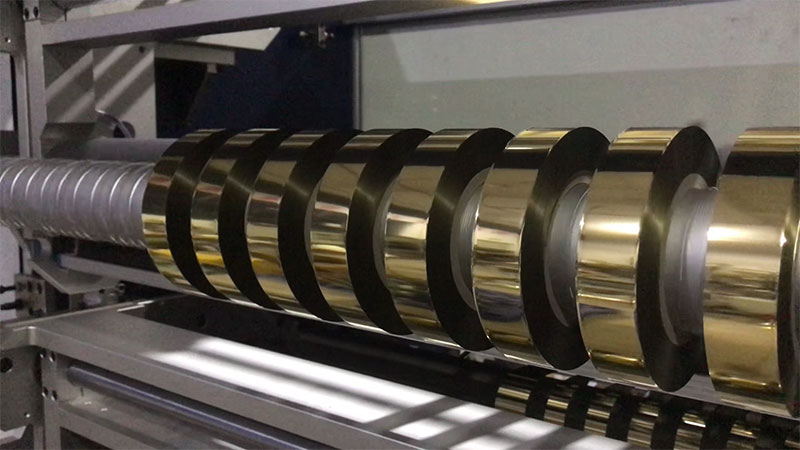
全息烫印箔的基材通常为PET薄膜,表面电阻极高,属于优良的绝缘材料。在分切过程中,箔材与刀槽、导辊之间剧烈摩擦,产生大量静电荷并积累于表面。当静电电位足够高时,箔材表面形成强大的电场,能够吸引周围数英寸甚至数英尺范围内的带电微粒。
更为棘手的是,一旦粉尘被静电场牢固吸附于箔材表面,单纯的中和静电并不能使粉尘自动脱落——粒子与表面接触点的电场力仍然存在,必须借助机械扰动或气流作用才能将其剥离。而金属微粒在电场中极化后,还可能成为尖端放电的“引信”,诱发表面击穿,在箔材表面留下微观烧蚀痕迹,即所谓的“白边”或“静电痕”。这种放电痕迹破坏了表面的全息光栅结构,导致烫印后出现无法修复的瑕疵。
三、一体化方案的核心逻辑:源头抑制、过程收集、系统反馈
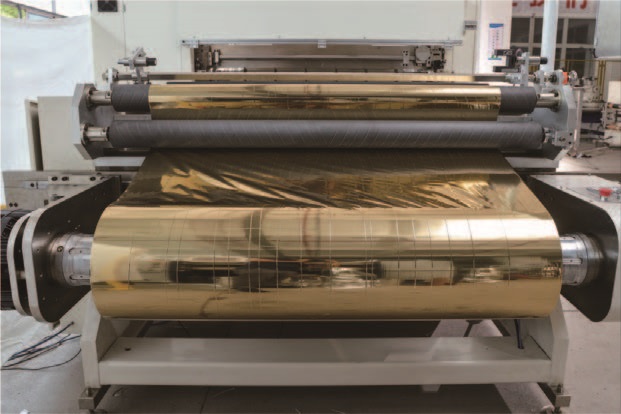
真正有效的处理方案,应当将静电中和与粉尘收集作为一个耦合过程来协同设计。其核心逻辑可以概括为三个环节的闭环。
环节一:高压离子风幕——在剥离的瞬间中和电荷
分切刀具与箔材接触的瞬间,是静电荷产生最剧烈的时刻,也是粉尘刚刚脱离箔材、尚未被静电“锁住”的短暂窗口期。一体化方案在分切刀具前后各布置一组脉冲式高压电离电极,产生可控的正负离子风幕。离子风以与箔材运动方向呈15°~30°夹角吹向切割区域,一方面快速中和箔材表面及粉尘携带的静电荷(将电位从千伏级降至300V以下),另一方面利用层流风幕将刚刚脱离箔材的粉尘“托举”离开表面,防止二次吸附。
这里的关键在于“时机”。在粉尘被静电场束缚之前完成中和,粉尘便失去了吸附的动力来源,后续的捕集才成为可能。
环节二:定向负压捕集——趁电荷中和立即收集
在离子风幕对侧设置仿形设计的负压捕集罩,其进气口形状与分切刀弧面完全贴合,仅保留1-2mm间隙。捕集罩连接高效过滤集尘器(过滤精度0.3μm,效率99.9%),产生流速达18-22m/s的定向气流。由于电荷已被中和,粉尘不再受静电吸附力约束,能够轻易被气流吸入捕集罩。实测显示,该结构可捕获超过98%的分切粉尘。
值得注意的是,离子风幕与负压捕集罩必须在空间上物理隔离,且气流方向互补,避免离子风吹散粉尘或吸尘口扰动中和区电场。整体模块长度通常不超过200mm,可直接嵌入现有分切机刀架。
环节三:闭环静电监测——让系统自适应
分切机运行工况并非恒定不变:车速可能从100m/min提升至300m/min以上,基材可能从一种规格切换到另一种,环境湿度也会随季节波动。固定参数的除静电和除尘设置,难以在所有工况下保持最优。
一体化方案在分切机收卷前端安装非接触式静电传感器,实时监测箔材表面残余电位。信号反馈至离子风幕控制器,动态调整离子输出强度和风幕流速。当检测到电位升高时,系统自动增加离子浓度并同步提高负压风机转速——这种“静电-除尘联动”模式确保即便在高速分切或更换不同基材时,系统始终处于最佳匹配状态。
四、配套的环境与操作条件
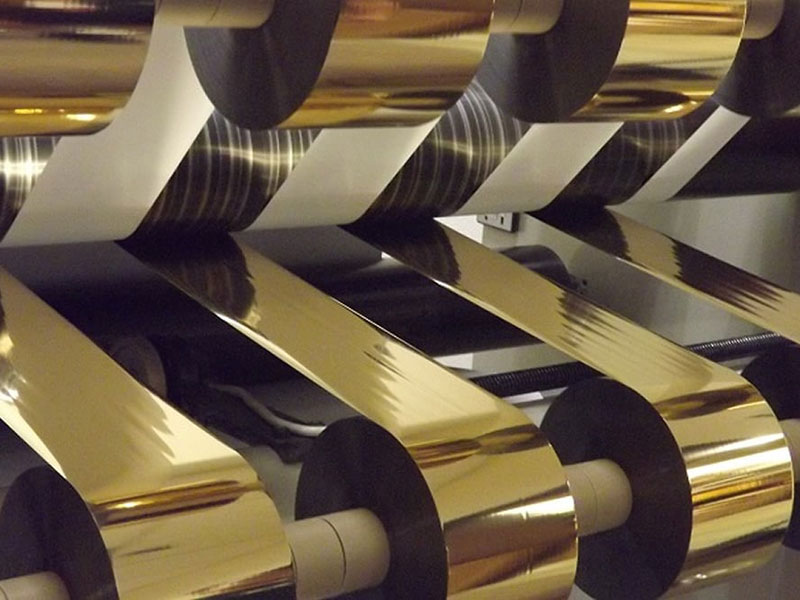
设备方案之外,环境控制同样不可忽视。分切机运行区域建议保持恒温(23℃±2℃)、恒湿(RH 50%±10%)。湿度过低易产生静电,湿度过高则会导致箔材受潮粘连或卷芯起皱。对于镭射烫印箔这类镜面级光泽材料,分切机宜具备全封闭式防护罩或安装在洁净车间内,防止空气中浮尘夹带入卷,造成烫金时出现“麻点”废品。
此外,静电消除后的残留电压应控制在±300V以下;对于有防静电要求的特殊订单,需控制在±100V以下。这一指标可以通过在线连续测量系统进行监控和记录,为质量报告提供数据支撑。
结语
全息烫印箔分切中的静电与粉尘,本质上是一个问题的两面。将二者割裂处理,只会陷入“除静电分散粉尘、吸尘口吸不动带电尘”的死循环。一体化方案的价值,在于从源头抑制、过程收集、系统反馈三个维度协同作用,将“被动处理”转变为“主动免疫”。对于追求高品质烫金效果的生产者而言,这不仅是设备升级,更是工艺理念的更新。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
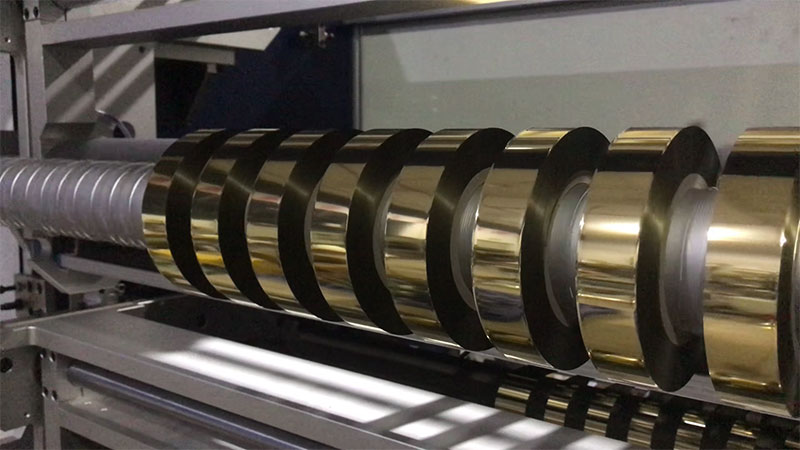
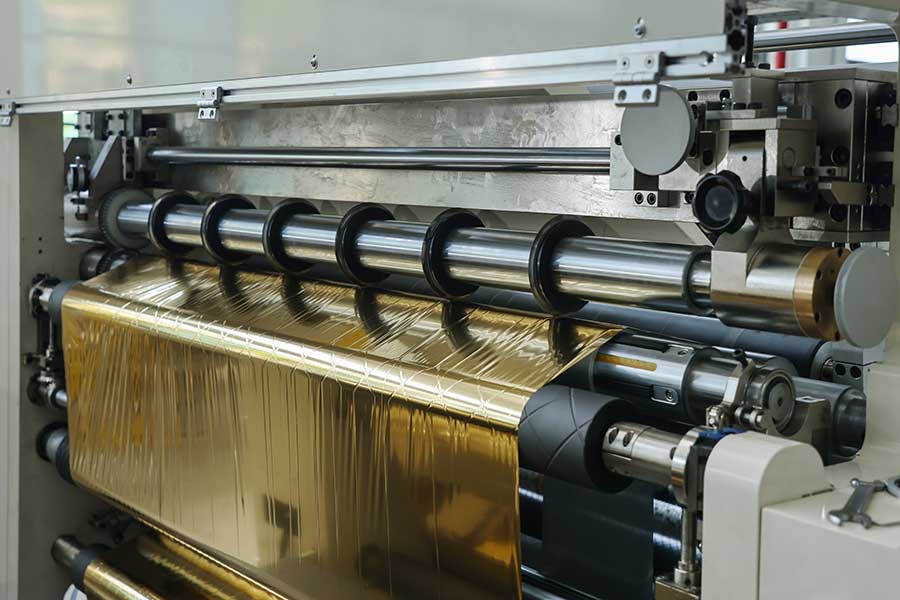
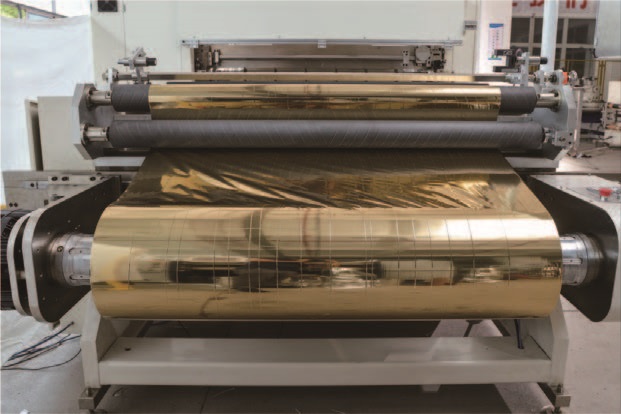
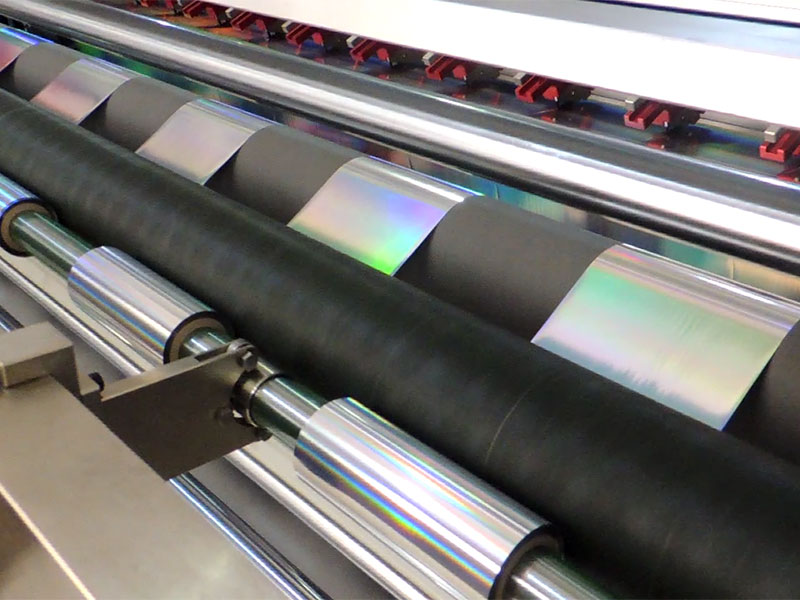 电化铝分切机
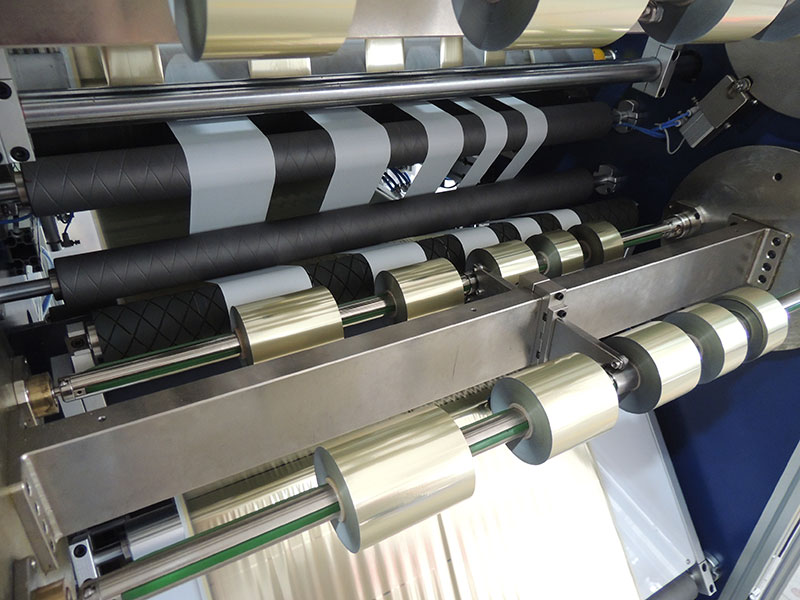 烫金纸分切机
 镭射烫印箔分切机