
全息烫印箔,这层厚度仅为6至25微米的多层复合薄膜,是烫金工艺的灵魂材料。然而,分切环节产生的毛刺,却成为困扰众多生产厂家的“拦路虎”。毛刺不仅影响产品外观,更会导致后续烫金工序出现“飞金”、“掉粉”污染烫金版,甚至造成整批产品报废。要彻底解决这一问题,需要从机理层面理解毛刺的成因,并建立系统化的解决方案。
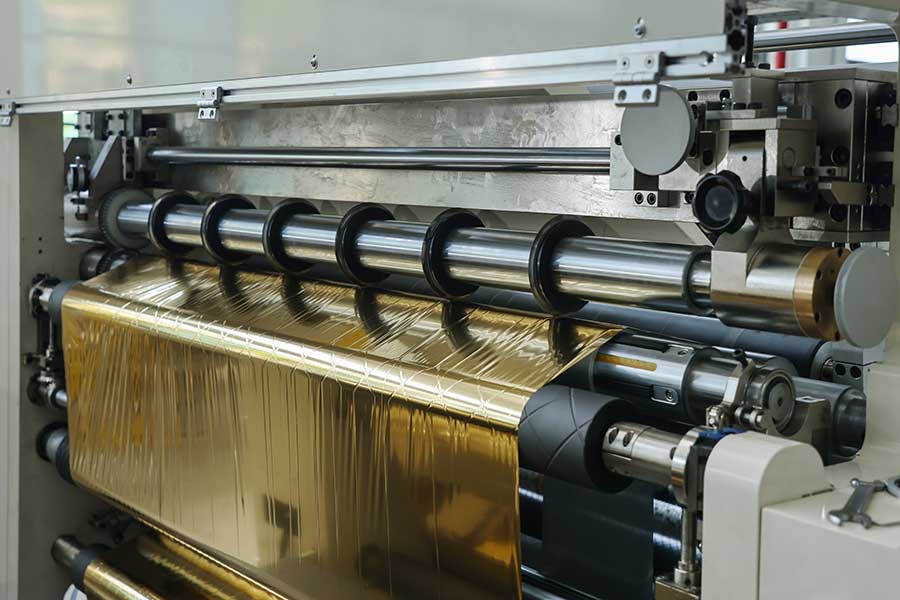
一、毛刺之源:为何全息箔如此“娇气”?
全息烫印箔通常由PET基膜、离型层、色层、金属镀层(如铝层)和热熔胶层复合而成。各层材料的硬度与韧性差异极大:金属镀层硬而脆,离型层软而韧。这种“软硬交错”的结构,对分切工艺提出了极高要求。
毛刺产生的本质,是材料被“挤断”或“撕断”而非“切断”。当刀具不够锋利,或上下刀间隙不当,箔材在剪切区承受的是挤压和拉扯力,而非纯粹的剪切力。金属镀层在拉应力状态下产生附加塑性变形,形成牵拉撕裂分离,边缘便出现锯齿状毛刺或微小裂纹。这些毛刺在后续高速烫印时成为应力集中点,受牵引极易撕裂脱落,形成污染烫金版的碎屑。
可以说,毛刺问题本质上是机械精度、材料特性与工艺参数三者失衡的产物。
二、刀具系统:毛刺产生的“第一现场”
刀具是决定分切质量的“第一关”。90%以上的突发性毛边问题源于刀具状态不佳。
刀片磨损是首要元凶。 钝化的刀片无法利落切断箔材,而是“挤断”或“撕断”材料。烫金箔的金属镀层硬而脆,受力不均时边缘必然产生微观锯齿状毛刺。
解决刀具问题的核心在于精准对刀与动态监控。
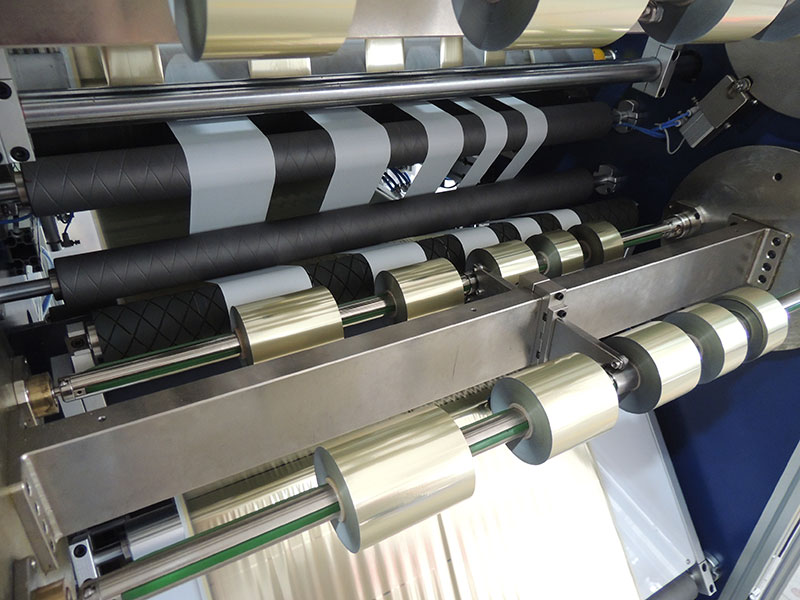
刀隙控制是基础中的基础。 上下圆刀间隙需精确调至0.02至0.05毫米,略大于箔材厚度即可。间隙过大,材料被拉扯撕裂;间隙过小,则加速刀具磨损。对于烫金箔(PET基材),推荐切入角为8°至12°,角度过大易崩边,过小则切不断。
刀轴精度决定剪切状态。 用百分表测量刀轴两端高度差,要求≤0.05毫米/米。底刀跳动检测中,表针摆动超过0.03毫米时,需锁紧底刀轴承压盖。高端设备甚至要求刀轴径向跳动小于0.003毫米。
定期维护是保障。 建议每工作8至12小时检查一次刀片锋利度,按累计分切米数(如圆刀每5至10万米)进行强制修磨或更换。发现刀刃有微小缺口时立即更换,选用质量可靠的硬质合金刀片,虽然价格高但使用寿命长、分切质量稳定。
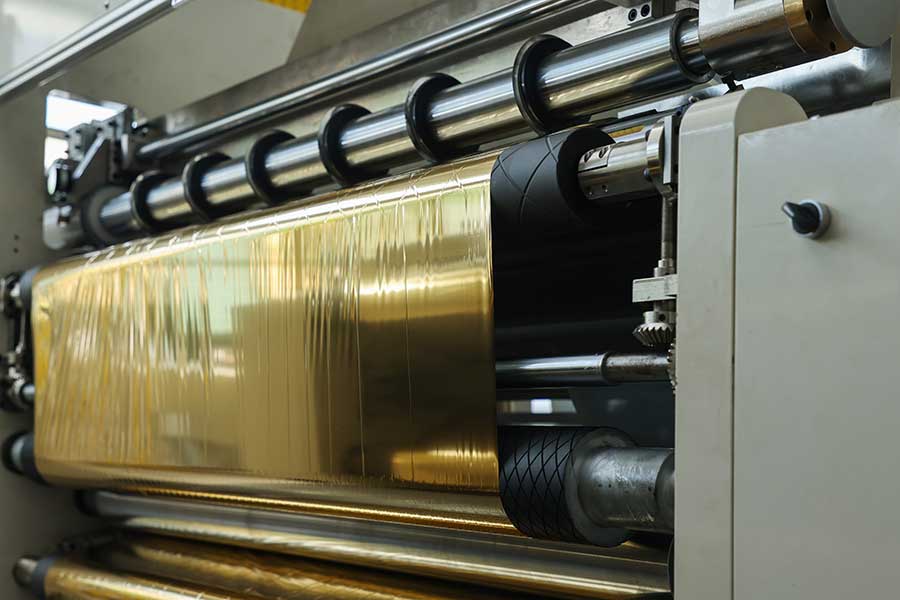
三、张力控制:分切质量的“定海神针”
张力波动是端面不齐和毛边加剧的“头号元凶”。张力过大,材料被拉伸变形甚至拉断;张力过小,箔带在切区抖动,切出的边缘必然参差不齐。
分段独立闭环控制是核心解决方案。 放卷与收卷张力需精确设定并独立调节。一般而言,12微米普通电化铝放卷张力推荐5至8牛,收卷张力8至12牛;16微米全息烫金箔张力可适当提高。张力波动需控制在极小范围内。
锥度张力功能不可或缺。 随着收卷直径增大,自动递减张力,避免内层箔材被外层挤压损伤,这是防止“望远镜”式端面凸出的关键。高端设备采用五电机独立驱动与全闭环伺服张力系统,即使在加速、减速或拼接材料时也能保持张力恒定。
2026年的技术趋势显示,分区独立张力控制正在成为高端设备标配。创新方案将放卷到收卷的路径分为放卷区、分切区、收卷区三个张力区,每个区域由独立伺服电机和浮动辊反馈控制,彻底消除整体张力耦合导致的边缘拉伸变形或起皱问题。
四、静电与除尘:看不见的“毛边帮凶”
烫金箔高速分切时摩擦产生静电,会吸附切割产生的微小铝粉和塑料粉尘。这些颗粒反复压入新切边缘,形成“二次毛刺”,也是烫金“麻点”的直接来源。
解决之道在于消除静电与及时除尘。在切刀前后加装静电消除棒,能有效减少毛刺粘连。同时,用洁净的压缩空气在切刀后方向下吹扫,将毛刺和粉尘吹离切区,配合毛刷式去毛刺器轻轻刷去边缘细微毛刺。
毛边与跑偏常常互为因果——毛边碎屑堆积在导辊导致跑偏,跑偏又使箔带斜切入刀加重毛边。因此,除尘不仅是解决毛刺的辅助手段,更是维持分切系统稳定运行的必要环节。
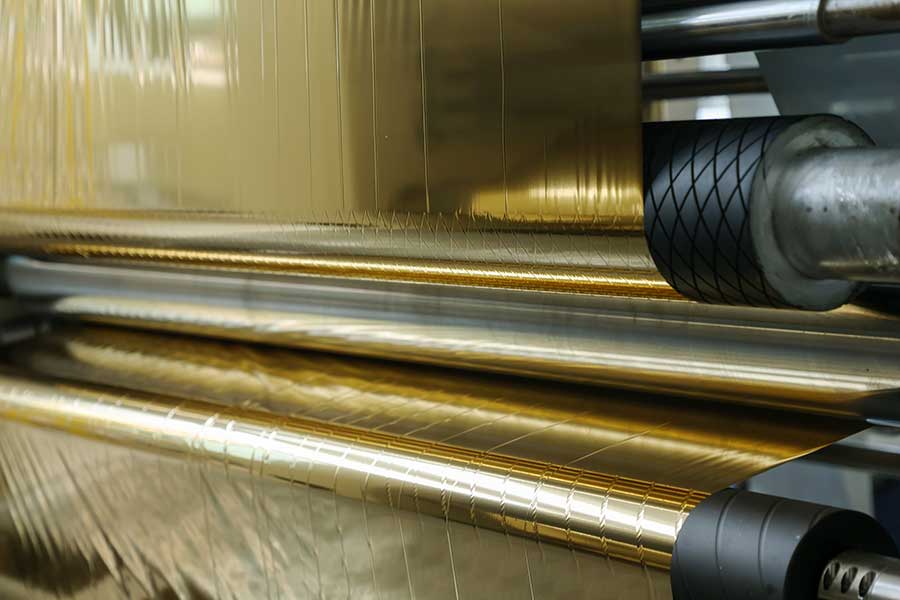
五、纠偏系统:消除“蛇行”引发的连锁反应
分切后多条中的某一条边缘不齐,或箔卷像“蛇行”一样左右摆动,根源往往在于放卷轴不水平、纠偏传感器失灵或导辊歪斜。
新一代分切机搭载EPC/LPC双闭环液压纠偏系统,通过高精度传感器实时监测材料边缘,响应速度达毫秒级,在材料发生微小偏移的瞬间进行反向补偿。对于有图案的全息箔,采用图案定位而非边缘定位,精度可达±0.02毫米。
六、系统化排查:从“救火”到“预防”
面对毛刺问题,建议建立快速排查流程:先用放大镜观察毛刺形态——细小且均匀多为刀具磨损问题,呈撕裂状多为速度或张力问题;再用手摸刀口感觉是否光滑,有明显凹痕说明刀具有缺口;然后用塞尺测量上下刀间隙,超出标准及时调整;最后逐项调整速度、张力、压力,观察变化。
更重要的是建立预防性维护制度。每班次清理刀座和导辊上的粉尘碎屑,定期检查刀轴轴承磨损情况,做好设备润滑保证运行平稳无振动,建立刀具更换和修磨台账做到可追溯。
全息烫印箔分切毛刺的解决,没有“一招制胜”的捷径。它要求生产者同时扮演机械工程师、材料专家和工艺调校师三重角色。刀具锋利是前提,张力稳定是关键,静电除尘是保障,系统维护是长效。当这四个维度形成合力,毛刺问题便能从根源上得到控制,分切质量才能真正匹配高端烫金工艺对极致精美的追求。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
 烫金纸分切机
 烫金箔分切机
 镭射烫印箔分切机