
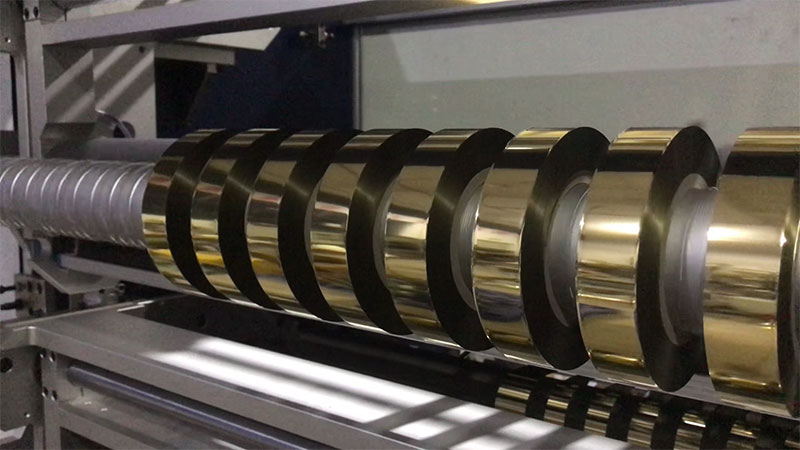
选热烫金膜分切机,本质上是在选一套能驯服超薄材料的张力控制系统。烫金箔总厚度仅12–30μm,由PET基膜、离型层、色层、镀铝层和胶粘层复合而成,每一层对机械应力的敏感度都不同。张力大了,基膜拉伸变形,烫印套不准;张力小了,收卷松垮跑偏,上机就断;张力波动,卷材一圈紧一圈松,全是质量隐患。行业里有句话叫“三分烫,七分切”,分切环节的张力控制,直接决定了后续烫金工序的良品率。
选张力控制系统,不是比谁家的参数表更漂亮,而是要弄清楚三件事:控制什么、用什么控制、控制到什么程度。
一、先放弃“恒张力”思维,否则选什么都是白选
这是选型时最容易踩的坑。很多操作员习惯设一个固定张力值就不管了,但分切过程中卷径在持续变化——放卷卷径越来越小,收卷卷径越来越大。恒张力意味着收卷外层会不断挤压内层,最终内圈起皱形成“菊花芯”,放卷大卷底部则被过度拉伸甚至断裂。
锥度张力控制是底线功能。 张力必须随卷径增加按预设曲线递减:起步段(0–20%卷径)用较低张力确保卷芯平整贴合;恒张力段(20%–70%)维持稳定层间压力;锥度下降段(70%–100%)逐渐减小张力,补偿外圈重量影响。锥度系数通常取0.5–0.8,初始张力设为材料断裂张力的8%–12%,终止张力降至初始值的40%–70%。
没有锥度功能的机器,无论传感器多贵、电机多好,切出来的烫金箔卷都是“定时炸弹”。
二、闭环是及格线,精度看“波动”而非“设定”
张力控制系统分两类:开环控制和闭环控制。开环控制按预设值输出,不管实际张力是多少;闭环控制通过传感器实时检测实际张力,反馈给控制器动态修正。烫金箔分切必须选闭环,这是底线。
闭环系统由三个核心部件构成:张力传感器(系统的感官,主流方案包括高精度应变片式传感器和浮动辊机构)、控制器(通常是PLC,通过PID算法计算调节量)、执行机构(磁粉制动器/离合器或伺服电机)。
选型时不要只看“张力设定范围”,要看张力波动范围。优质设备能将波动控制在设定值的±3%以内,高端机型可做到±0.5N的精度。这个指标决定了你的烫金箔卷是“一圈紧一圈松”还是“从芯到面均匀一致”。
执行机构的选择上,磁粉离合器成本低但精度一般,伺服电机精度高、响应快,可实现更复杂的控制算法。对于超薄烫金箔或镭射箔等特殊涂层材料,全伺服张力系统是更稳妥的选择。
三、分切刀处必须是“零波动区”,这是最容易被忽略的关键
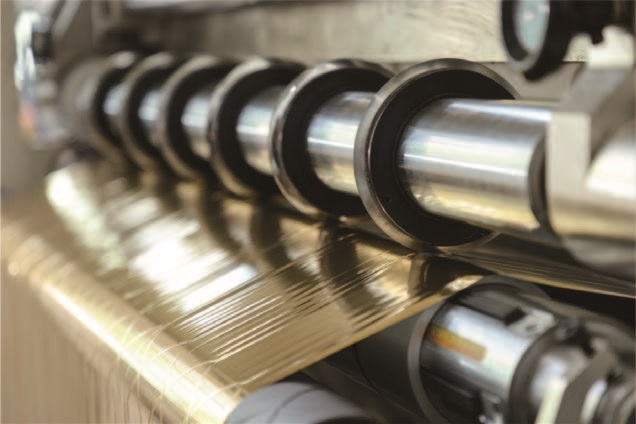
张力控制不只是放卷和收卷两件事。分切刀处的材料如果随张力波动而抖动,刀刃就会像“锯子”一样切割,产生微观锯齿——这正是烫金毛边和断箔的元凶。
现代高端分切机的做法是多区独立张力控制:放卷区、牵引区(分切刀前后)、收卷区各自独立闭环,通过浮辊或张力传感器将波动隔离在切割区域之外,确保分切刀处的材料处于“零张力波动”状态。
选型时可以直接问厂家:分切刀前后是否有独立的张力隔离设计?如果没有,切薄材出毛边的概率会显著上升。
四、加减速瞬间的“动态补偿”决定断箔率
分切机在启动、升速、降速和停机的瞬间,是张力波动最剧烈的时刻。速度变化带来的惯性冲击如果没有被补偿,会直接作用在箔材上,导致涂层拉丝或整条断裂。
解决这个问题需要预加速补偿和惯性补偿功能。高端设备采用“速度+电流”双闭环架构,配合动态前馈补偿,实时计算卷径变化带来的惯量影响,在加减速时叠加补偿扭矩。现代直驱力矩电机可将响应延迟控制在5ms以内,500m/min速度突变时张力过冲仅0.8N,恢复时间约80ms;而传统PID方案过冲可达3.5N、恢复需要400ms。这组数据意味着:响应慢的系统在每次启停时都在“撕扯”烫金箔。
试机时务必模拟紧急启停,观察张力恢复是否平稳。这是检验动态补偿能力最直接的方法。
五、收卷端的“压辊压力联动”是最后的品质关口
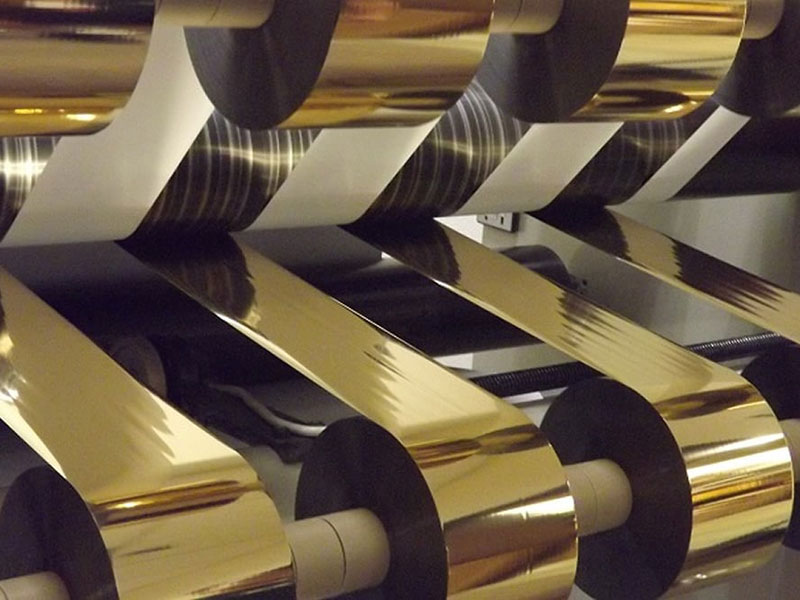
薄型烫金箔收卷时极易卷入空气,导致端面不齐或“串卷”。压辊压力需要与收卷张力联动调节:收卷初期卷径小,需较大接触压力排除空气;收卷后期卷径增大,接触压力应逐渐减小,防止端面压变形。
这个功能在参数表上通常不会写,但直接决定了收卷端面是“平整如镜”还是“望远镜式凸出”。选型时如果厂家能说清压辊压力曲线与张力曲线的联动逻辑,说明他们对收卷工艺有真正的理解。
选型核对清单
| 核心指标 | 及格线 | 优质配置 |
| 控制模式 | 闭环控制 | 全闭环+多区独立张力隔离 |
| 张力策略 | 具备锥度张力 | 锥度+分段控制+动态前馈补偿 |
| 波动范围 | ≤±5% | ≤±3% 或 ±0.5N |
| 执行机构 | 磁粉制动器+变频电机 | 全伺服电机 |
| 加减速补偿 | 基本预加速功能 | 惯量补偿+双闭环架构 |
| 收卷压辊 | 固定压力 | 压力随卷径联动递减 |
最后一条实操建议:带自己的材料去试机。参数表上的精度是理想条件下的数字,实际分切中同一台设备切A材料没问题、切B材料可能就一塌糊涂。试切时重点观察分切端面是否平整、有无毛刺,有条件的话用放大镜检查切边是否有微裂纹。一台张力控制过硬的设备,切出来的烫金箔卷应该手感“内紧外松”、端面如镜、切边无白茬。这比任何参数都诚实。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
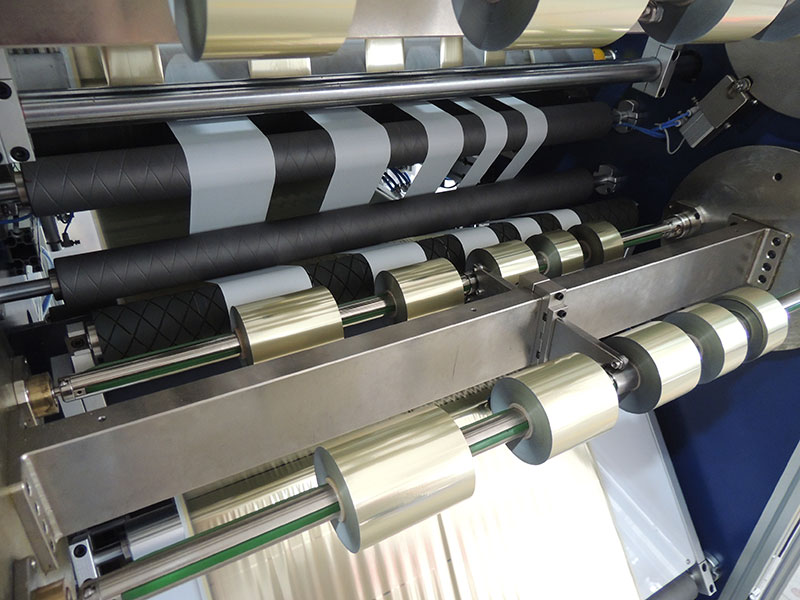 烫金纸分切机
 镭射烫印箔分切机