
在烫金工艺领域,有一句经验之谈流传甚广——“三分烫,七分切”。电化铝烫印箔的厚度通常仅有12至30微米,由PET基膜、离型层、金属镀层和胶黏层等多层复合而成,材质极薄且易拉伸。分切质量直接决定了后续烫金效果与成品率:若分切边缘出现毛刺或翻边,在高速烫金机上会引发“飞金”、“掉粉”甚至断箔停机,造成整条产线瘫痪。
因此,面对市场上从十几万到上百万不等的各类分切设备,选型的核心逻辑并不复杂:抓住精度与张力这两条主线,再根据产能和预算匹配其余配置。
精度:从“切得断”到“切得准”
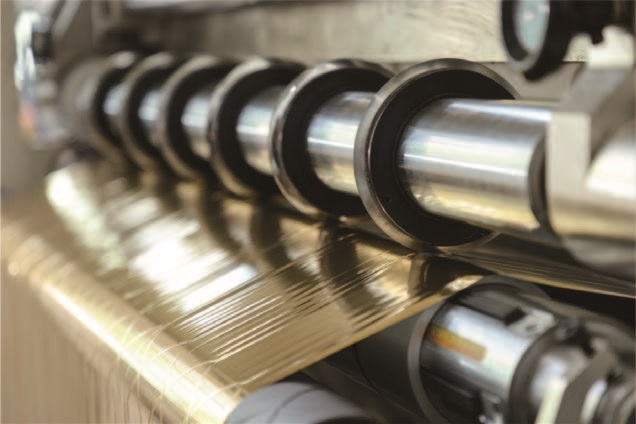
分切精度绝非简单指“尺寸准不准”,而是涵盖了宽度误差、切口品质与边缘直线度的综合指标。
现代高性能分切机的常规设备可保证宽度误差控制在±0.1mm以内,而高端机型在精密控制下甚至能实现±0.05mm的套准精度,废品率从传统设备的3%降至0.5%以下。选购时,首先要根据产品定位确定精度等级:普通烫金产品可选择±0.3mm精度设备,而高端烟草包装、奢侈品标签或精细电子元件标签,则需要±0.1mm甚至更高的精度。
精度的实现依赖于多重防线的协同。纠偏系统是“方向盘”,光电或CCD视觉纠偏系统实时扫描箔带边缘,一旦发现横向偏移立即驱动执行机构校正,将精度控制在±0.05毫米以内。刀轴跳动则是“隐形杀手”,若刀轴径向跳动超过0.02mm,切口压力会忽大忽小,造成波浪边。高精度设备要求刀轴跳动≤0.003mm,以保证每分钟数万次旋转切割的一致性。
一个容易被忽视的细节是:分切宽度越宽(如1.6米以上),刀轴在重压下越不能有弯曲,否则会导致中间切不断、两边切过头的情况。因此,宽幅机型的刀轴刚性尤为关键。
张力:薄材分切的“生命线”
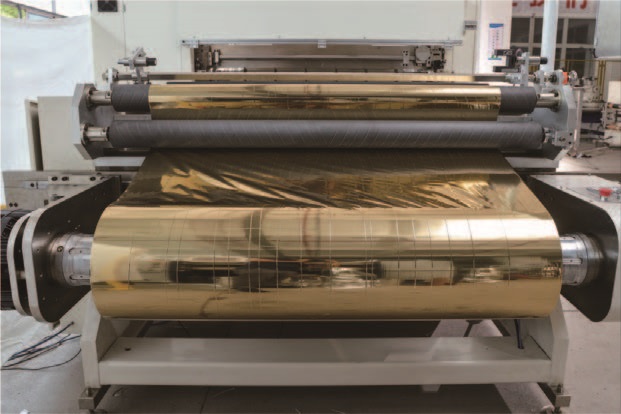
张力控制是分切机最核心的技术壁垒。电化铝极薄且易拉伸,张力过大如同拉扯蛛丝,会使基材发生不可逆的形变,导致烫印时图案走样;张力过小则收卷松软、跑偏,端面参差不齐。
行业推荐的烫金箔张力范围为1.5至3N/mm²,但真正的技术含量体现在动态控制策略上。随着收卷卷径从空芯长到满卷,卷径比可达5:1甚至更大,转动惯量剧烈变化。如果“一个张力值走完全程”,必然导致小卷时震荡、大卷时失控。
锥度张力控制是解决这一问题的关键。随着收卷直径增大,张力必须按比例递减,对于热烫膜这类较薄且刚性弱的材料,锥度建议设置在60%至80%之间。应用锥度张力控制后,端面不齐类废品率可降低40%至60%。
在技术方案的选择上,全自动闭环张力控制应成为优先选项。磁粉离合器虽然成本较低,但精度一般;伺服电机控制则精度高、响应快,可实现复杂的控制算法。对于厚度在12μm左右的超薄电化铝,建议选配中心卷取或中心加表面间隙卷取,并在收卷部分具备锥度张力控制功能。
刀具与收卷:被低估的“配角”
精度和张力奠定基础,刀具与收卷则决定最终品质的“最后一公里”。
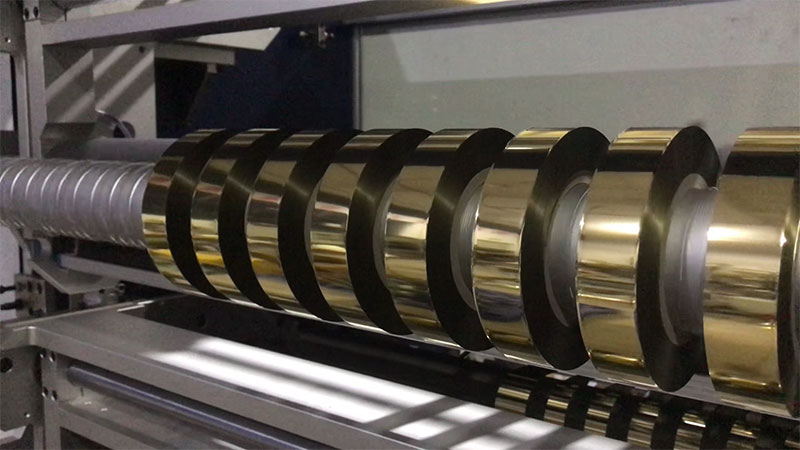
烫金箔的切割必须“一刀两断”,不能有丝毫粘连。剪切式圆刀能提供更平滑的切面,刀片寿命更长,且能适应频繁更换规格的需求。刀具材质方面,钨钢刀寿命是普通合金刀的3至5倍,而烫金纸背胶易粘刀,硬质合金或金刚石涂层刀具更为适宜。
收卷环节,收卷压辊的平行度是第一要务。压辊轴线与收卷轴轴线必须严格平行,如果压辊一端压得紧、一端压得松,膜卷会持续受到轴向推力,每转一圈就偏一点,很快形成塔形卷。静态检查时,用塞尺测量压辊两端与收卷轴的间隙,误差应控制在0.05mm/m以内。
此外,除尘与静电消除是保障良率的“隐形配置”。分切时切边会产生微小铝粉和粉尘,若粘附在箔面上,烫金时就会形成“麻点”导致废品。设备应配备多级除尘装置,如接触式粘尘辊与非接触式离子风刀相结合,并在收放卷处安装静电消除棒。
选型决策:匹配需求,而非盲目追高
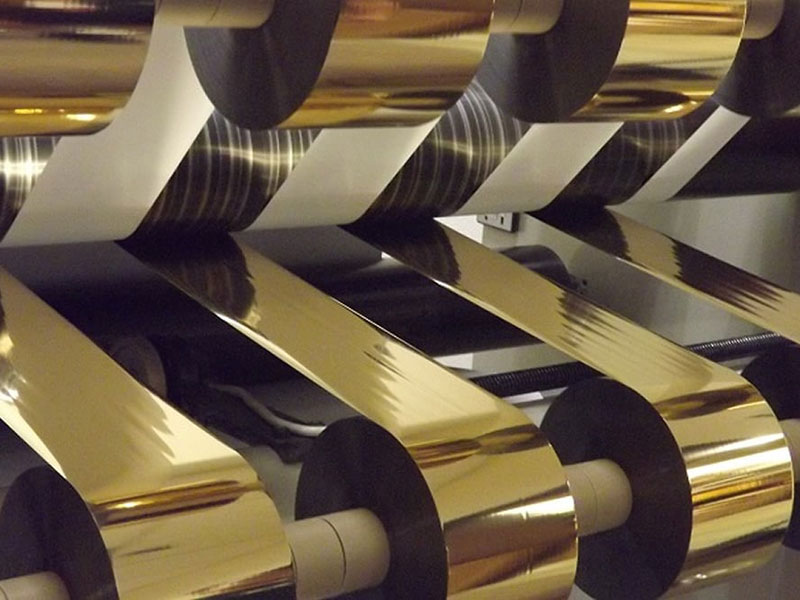
在明确精度与张力要求后,选型应回归实际生产需求。根据产能和产品定位,可分三个层级考量:经济型设备(10至30万元)适合小批量、多品种场景,精度约±0.05mm;标准型设备(30至80万元)面向中等批量稳定品种,精度±0.02mm;高端型设备(80万元以上)则服务于大批量、高精度需求,精度可达±0.01mm,速度超过200m/min。
一个务实的建议是:带料试机。在试机过程中,重点观察分切后卷材的端面平整度和烫金转移效果,用手按压膜卷端面判断张力是否得当——卷芯软、外层松指向张力不足;膜卷僵硬、端面呈“喇叭口”则说明张力过大。
归根结底,热烫金膜分切机的选型不是参数的堆砌比拼。精度决定了你能切多细,张力决定了你能切多稳,两者协同,才能让后续的烫金工序真正实现“毫厘间的艺术”。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
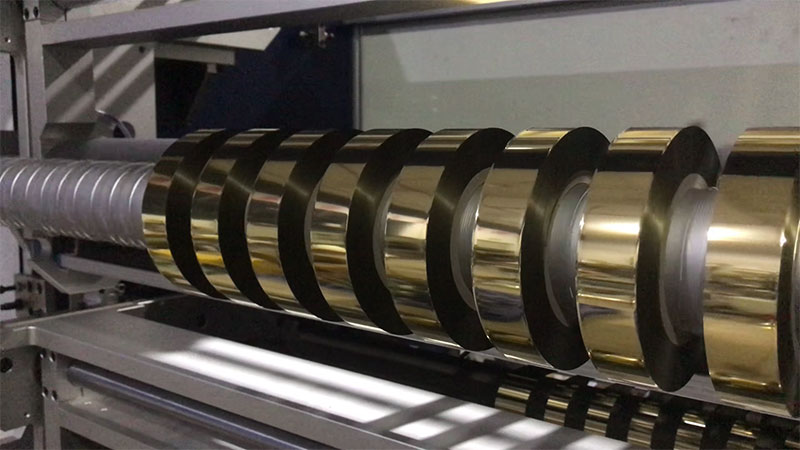
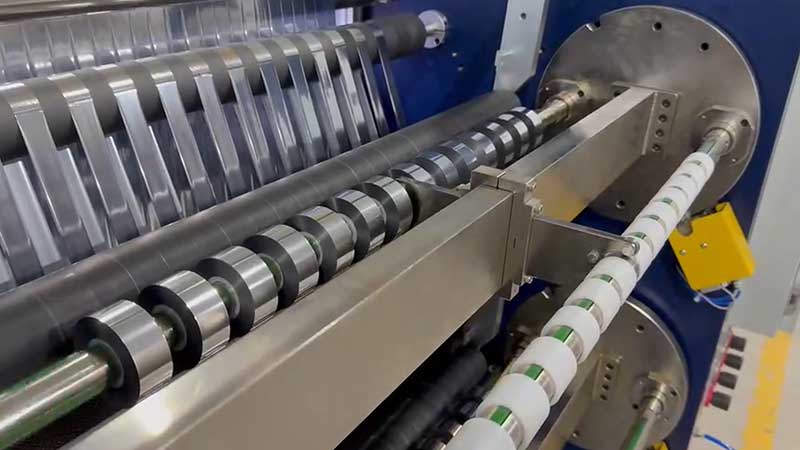
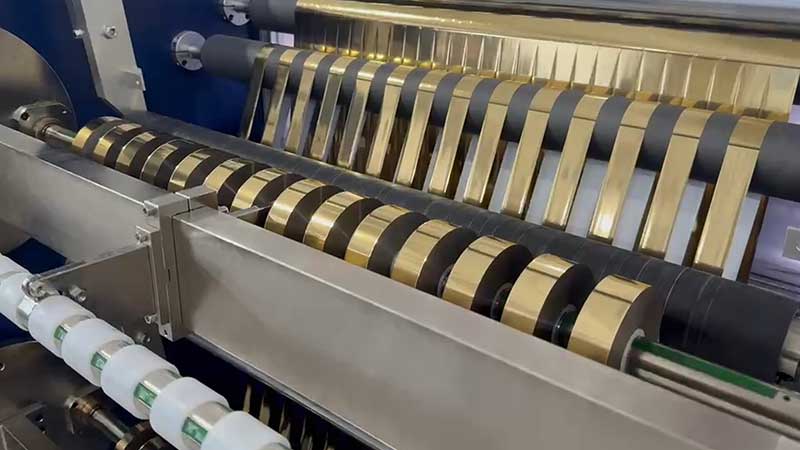
 热烫金膜分切机
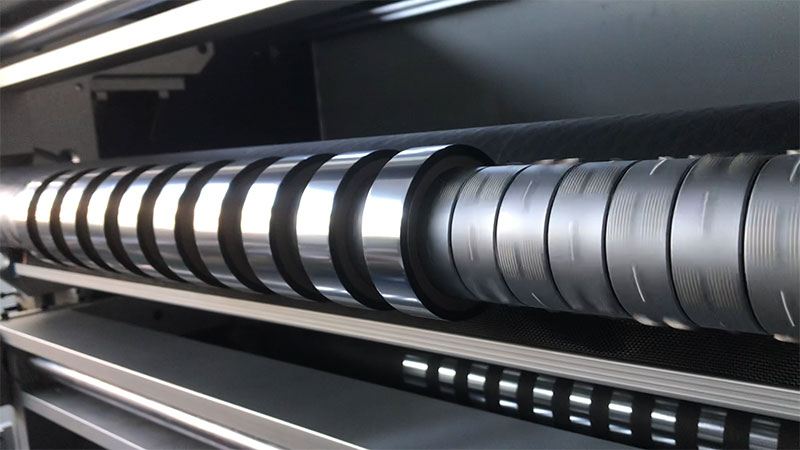 电化铝烫印箔分切机