
在碳带分切机的选型过程中,张力控制是决定成品质量的核心环节,却也是最容易被参数表掩盖的关键指标。碳带由极薄的PET基膜、耐热涂层和油墨层复合而成,总厚度通常在4.5至20微米之间。这种超薄多层结构对张力变化极为敏感——张力控制对收卷平整度的影响占比超过50%,业内将其视为分切机的“灵魂”。
选型时若只关注标称速度和分切精度,忽视张力控制系统的真实配置,往往会在投产后陷入“切得快、废得多”的困境。
张力失控的代价:从掉粉到断带
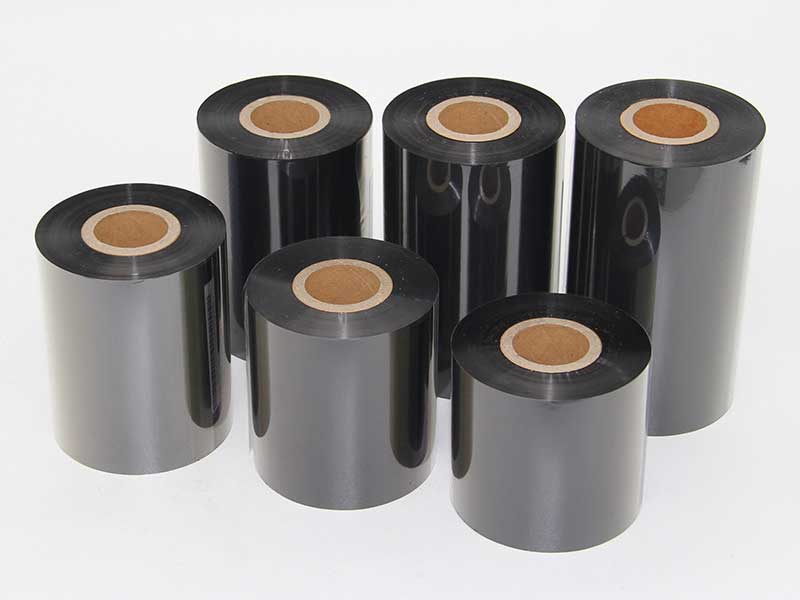
张力控制不当产生的质量问题,几乎覆盖碳带成品的所有致命缺陷。
张力过大时,PET基膜被拉伸变形,附着其上的油墨层产生微裂纹。这种损伤在分切时未必肉眼可见,但到了打印机上就会以掉粉、白线等形式暴露,严重时直接拉断薄膜造成整卷报废。张力过小则导致碳带松弛起皱,收卷端面呈“蛇形”或“锯齿状”,运输中易出现管芯偏移和碳带侧滑。张力波动的危害更为隐蔽:收卷内部松紧不一,内层可能被外层压溃形成“菊花芯”,下游客户使用时出现打印跑偏、打印头磨损加剧等问题。
据统计,未配置闭环张力系统的分切机,因张力异常导致的报废率可高达5%至8%,且多为A级品降等为B/C级品的隐性损失。
开环与闭环:一字之差,天壤之别
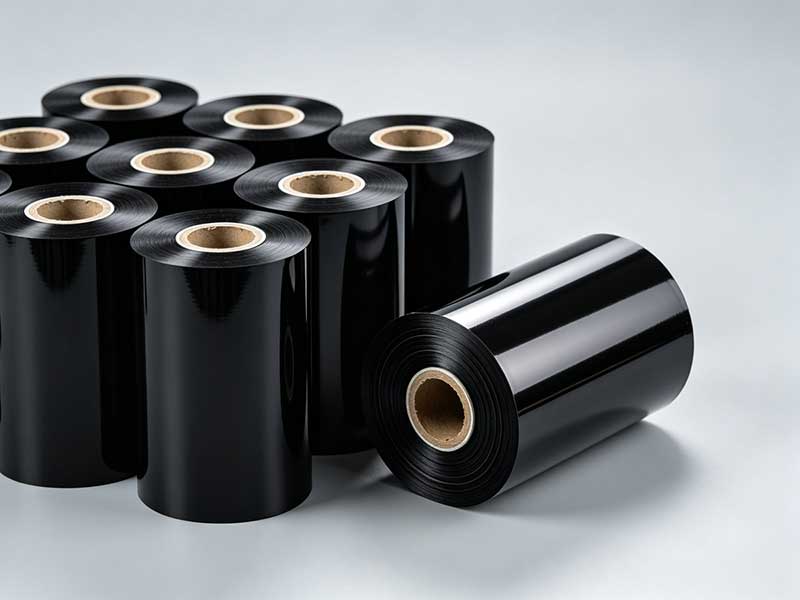
张力控制系统的核心分野在于“开环”还是“闭环”。
开环控制(如手动调节磁粉离合器)依赖人工设定固定扭矩,无法实时响应卷径变化和速度波动。其张力波动幅度可达±10%,分切过程中随着母卷直径减小或收卷直径增大,实际张力持续漂移,操作员只能凭经验反复干预。这类系统并非完全不可用,在低速、单一规格的简单分切场景下仍有其成本优势,但对于多规格切换或高速运行的生产环境,开环控制往往是废品率居高不下的根源。
闭环控制通过张力传感器实时检测实际张力,经PID控制器动态调节执行机构,将波动控制在±0.5N以内。一套完整的闭环系统包含三个环节:测量环节使用应变片式或浮动辊位移传感器检测微张力信号;控制环节执行PID运算甚至卷径自适应算法;执行环节通过伺服电机或磁粉制动器/离合器施加精确扭矩。这意味着分切过程中,系统自动补偿卷径变化、加减速惯性乃至材料摩擦系数的差异,无需人工干预。
选型建议很明确:除非预算极度受限且产品要求宽松,否则应优先选择全自动闭环张力控制系统。对于超薄碳带(<5μm),还需特别关注设备的最小稳定张力值,部分高端气动张力系统可达到±0.05N的精度。
三段张力:放卷、牵引、收卷各有逻辑
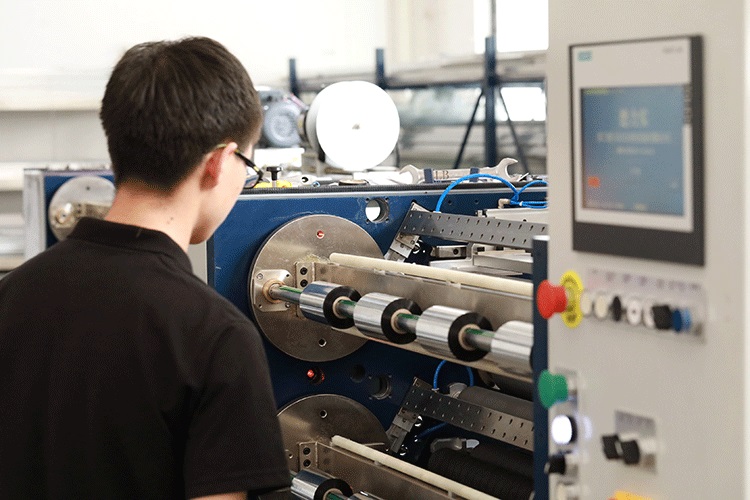
碳带分切过程中,放卷、牵引、收卷三个区域对张力的需求截然不同。优秀的张力方案采用分段差异化策略,而非全局统一设定。
放卷区需要递减张力控制。随着母卷直径逐渐减小,若维持恒定张力,单位面积上的张力实际上在增大,容易造成基膜拉伸。递减策略确保退绕过程平稳,防止层间粘连。
牵引区维持恒定张力。这一区域为分切刀提供稳定的基材状态,张力波动会直接传导至切割点,造成边缘毛刺或切割线偏移。
收卷区实施锥度递减控制。这是三段中最关键的一环:随着收卷直径增大,若张力不相应降低,外层会对内层产生持续挤压,轻则端面“暴筋”,重则形成“菊花芯”状卷绕,内层油墨被压伤。锥度张力控制使收卷张力随卷径线性下降,保证内外层松紧一致,成品卷硬度均匀。
选型时应向供应商确认:系统是否支持三段独立张力设定?收卷是否具备锥度递减功能?只有整体方案支持分区控制,闭环的价值才能充分释放。
收卷轴:滑差轴是“必选项”还是“加分项”
即使放卷张力控制完美,如果收卷轴不能独立调节每卷扭矩,多规格同时分切时依然会出现“内松外紧”或“菜芯”问题。
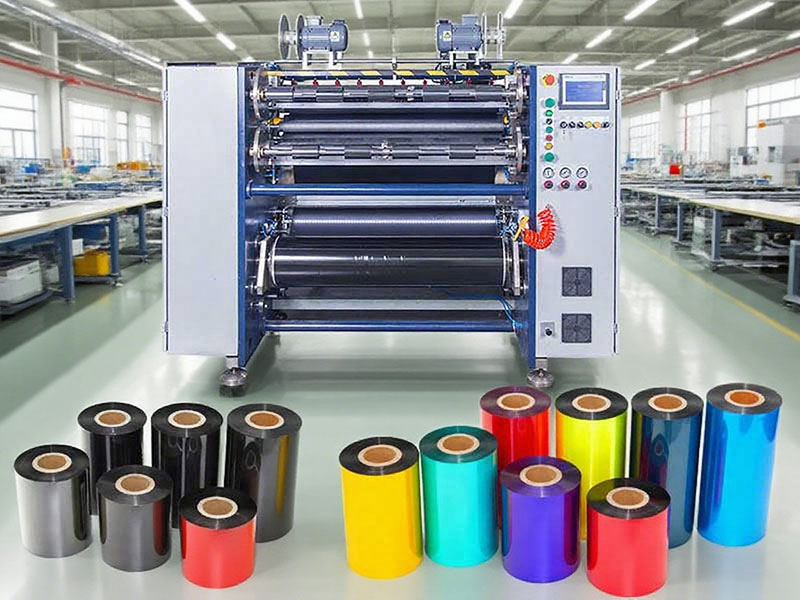
滑差轴是解决这一问题的关键配置。每个收卷单元配备独立滑差环,根据卷径变化实时调整扭矩,确保同一轴上多个碳带卷的松紧度一致。气动滑差轴比机械式控制精度更高、调节范围更广,尤其适合频繁切换规格的生产场景。
对于生产常规蜡基碳带、规格单一的小型产线,普通连轴或许够用。但只要涉及树脂基碳带、多规格混产或高端客户对端面整齐度的严格要求(±1mm以内),滑差轴就从“加分项”变成了“必选项”。选型时切勿在这一配置上妥协,后期加装的成本和难度远高于出厂选配。
试切:唯一可靠的验证方式
张力控制系统的实际表现,无法从参数表上判断。闭环算法是否跟得上加减速的动态变化?锥度曲线是否匹配自家碳带的模量?滑差轴的响应是否及时?
这些问题的答案只在现场试切中。
选型时务必携带自家碳带母卷到设备现场进行实地分切,重点观察:最窄规格分切时的边缘是否光滑无毛刺,这是检验低张力稳定性的极限测试;高速启停瞬间收卷是否出现突然松弛或绷紧,这反映动态补偿能力;连续运行较长时间后收卷端面是否依然整齐,这是张力长期稳定性的试金石。
参数表上的“±0.5N”可能是在理想实验室条件下测得的,而现场试切暴露的才是真实工况下的表现。无论供应商如何承诺,用自己的材料、在真实速度下验证,是避免踩坑最有效的手段。
归根结底,碳带分切机的张力控制选型,核心在于认清一个事实:碳带太薄,对张力太敏感,任何“差不多就行”的妥协最终都会以掉粉、褶皱、断带的形式回报在生产线上。 闭环控制、三段分区、滑差轴、现场试切——这四道关口守住,分切质量才有基本保障。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
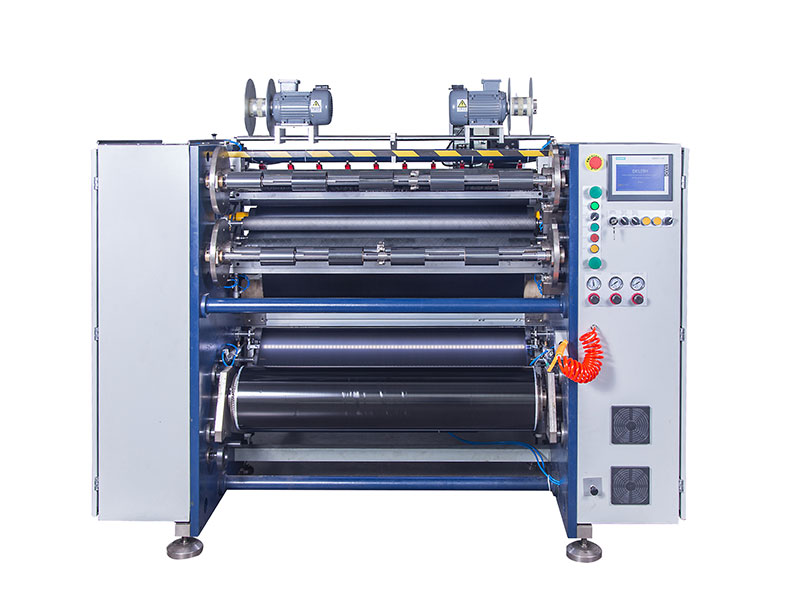
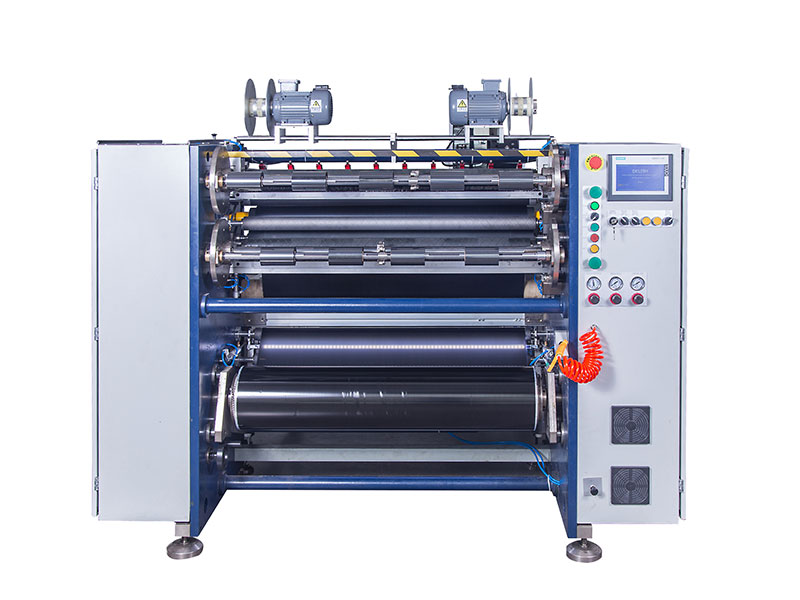 热转印碳带分切机
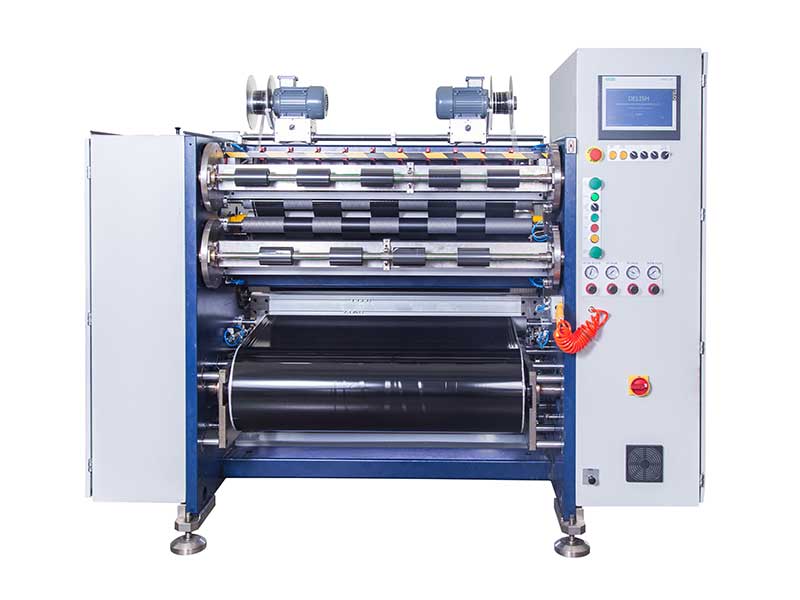 条码碳带分切机
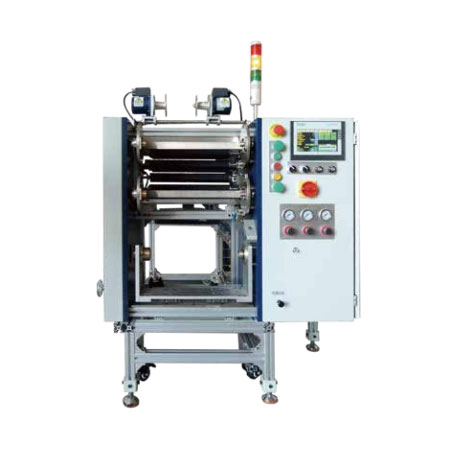 线号机色带分切机
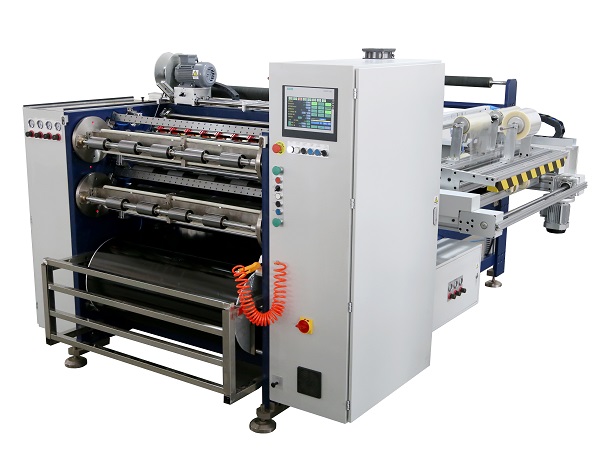 全自动碳带分切机 RSDS8 PLUS