
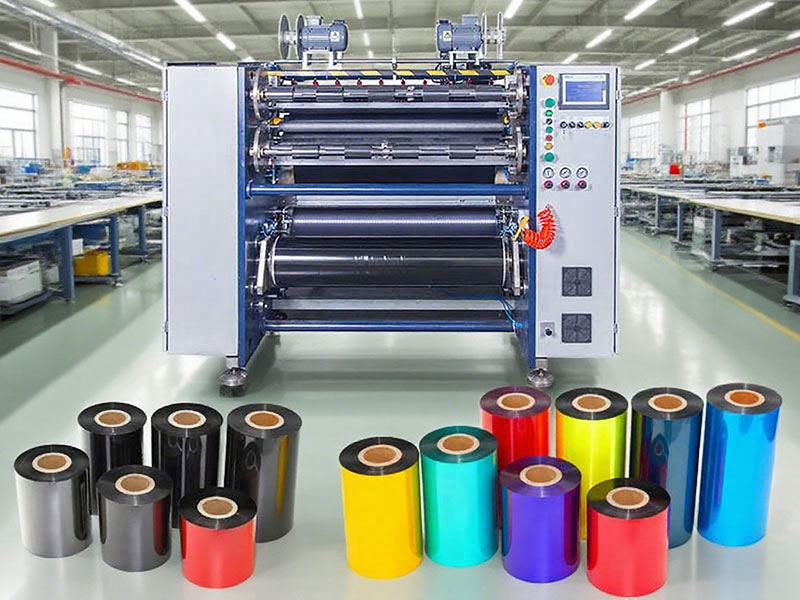
在热转印打印的产业链中,碳带分切机处于一个容易被忽视却至关重要的位置。它将宽幅母卷分切成终端打印机所需的窄卷规格,分切质量直接决定碳带上机后的打印表现。而选型的第一道分水岭,不是速度、不是品牌,而是——你主要分切哪一种碳带?
蜡基、混合基、树脂基,这三种碳带看似外观相近,涂层配方的差异却造就了截然不同的物理特性。选错设备,蜡基会溢蜡粘连,树脂基会崩边掉粉,再高的精度参数也救不回成品率。
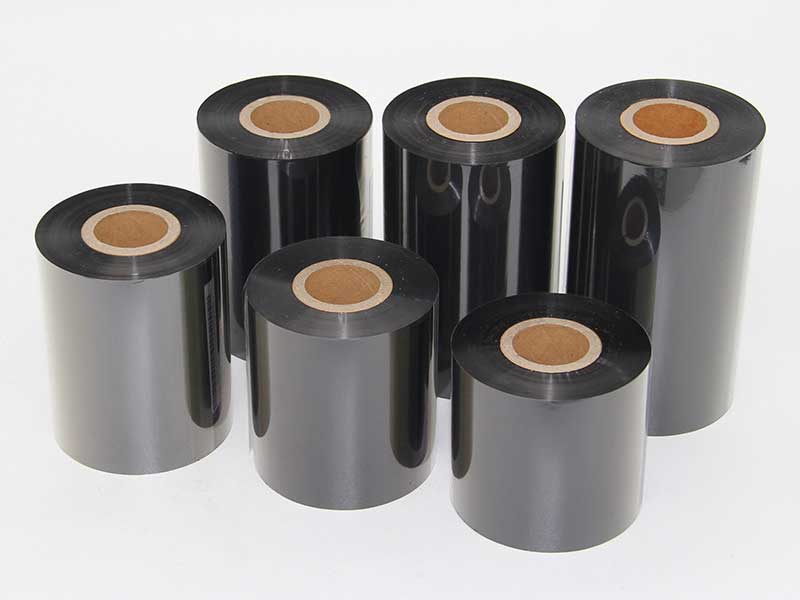
三种碳带的“性格”差异
要理解选型逻辑,先要理解材料的“脾气”。
蜡基碳带是市场上用量最大的品类,约占70%份额。它以蜡和炭黑为主体,涂层柔软、熔点低,对纸张类标签附着力强,成本经济。但这种柔软在分切时恰恰是难题:摩擦生热极易导致边缘“溢蜡”或层间粘连,材料对张力极为敏感,稍有不慎便会拉伸变形。
混合基碳带由蜡与树脂混合而成,兼顾附着力与耐久性,是目前应用最广泛的品类。它的分切挑战在于“中庸”——既不能像蜡基那样随意,也不能像树脂基那样极端。主要需解决“毛边”和“掉粉”问题,对张力控制的要求虽不算苛刻,但需要极其稳定。
树脂基碳带完全由树脂构成,涂层最硬,具备优异的耐化学腐蚀、耐高温和耐刮擦性能,适用于PET标签、水洗标、电器发热部位等严苛场景。但硬脆的“脾气”让它在分切时最为棘手:刀具磨损极快,控制不当易产生“崩边”或微裂纹;对静电极其敏感,易吸附粉尘导致打印白点。
分切机的“因材施教”
面对这三种性格迥异的材料,分切机的适配体现在三个核心维度:张力、刀法、环境。
张力控制是分切机的灵魂。 碳带基膜极薄,通常在4-10微米之间,微小的张力波动就会导致拉伸变形或收卷不齐。差异化策略是:蜡基碳带需低张力(通常5-10N)以防拉伸断裂;树脂基碳带需较高张力(15-30N)确保平整度。收卷区还需采用锥度控制,初始张力略高,随卷径增大线性递减,确保内外层松紧一致。
刀具与切割方式直接决定切口品质。 针对蜡基的柔软特性,通常采用圆刀滚切,以“剪刀式”剪切减少对材料的挤压;针对脆性树脂基,则首选平刀悬空切裁,以锋利刃口实现瞬间切断,避免崩边。刀片材质同样关键:高频钢刀适用于蜡基,而金刚石涂层或钨钢刀片是树脂基的“刚需”,使用寿命可延长数倍。分切速度也需因材而异:蜡基可高速运行(150-200m/min),树脂基则需降速至50-100m/min。
环境与辅助系统对树脂基尤为重要。 无尘车间与恒温恒湿环境可减少材料伸缩引发的错层。树脂基碳带高速分切时剥离电压极高,必须在收卷前配置静电消除棒,防止粉尘吸附;分切产生的细微粉尘则需通过真空吸附装置清除。
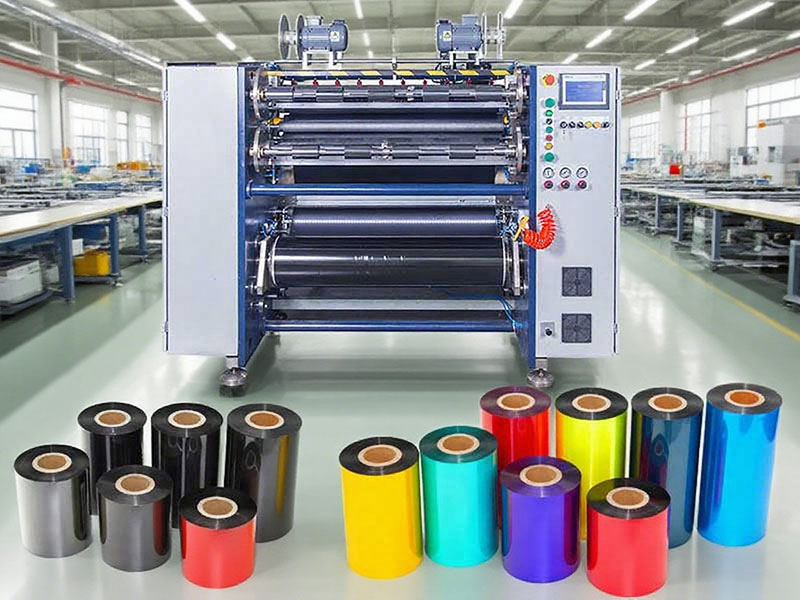
按“材”选机的决策框架
选型的关键,是将设备配置与你主营的碳带类型匹配起来。
以蜡基、混合基通用加工为主,常规圆刀分条机即可满足大部分需求,性价比最高。重点关注圆刀配置和张力稳定性,无需过度追求硬质刀具或复杂的静电消除系统。
以树脂基碳带为主,选型重心必须上移。优先关注三项配置:刀片材质(钨钢或陶瓷/DLC涂层)、吸尘与静电消除系统、张力平稳衰减能力。树脂基碳带对分切精度要求也更高,误差需控制在±0.1mm甚至±0.05mm以内,普通级设备(±0.5mm)难以胜任。
涉及超薄碳带(厚度<5μm)或特殊品类(如水洗唛碳带、多层复合碳带),机械接触式分切可能造成拉伸报废,需考虑激光分切或超声波分切等无接触方案。水洗唛碳带还需额外重视圆刀配置和静电消除功能,以应对边缘起毛和纤维脱落问题。
一条被忽视的选型原则
碳带分切机选型有一个常见的误区:过度关注设备的“最高标称速度”。树脂基碳带因涂层较硬,实际运行速度通常需比标称值降低20%-30%才能保证切口质量。真正的效率不在于仪表盘上的数字,而在于速度与良率的平衡。
另一个容易被低估的环节是实地打样。携带自家母卷进行试切,重点观察最窄和最宽规格下的边缘质量、高速启停时的稳定性,远比研究参数表来得可靠。分切机是在精度、效率、稳定性和成本之间寻找平衡点,没有“最好”的设备,只有最匹配你材料特性的解决方案。
归根结底,蜡基、混合基还是树脂基,这个问题的答案不在设备手册里,而在你的订单结构中。看清自己的主力材料,才能选对那把“刀”。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
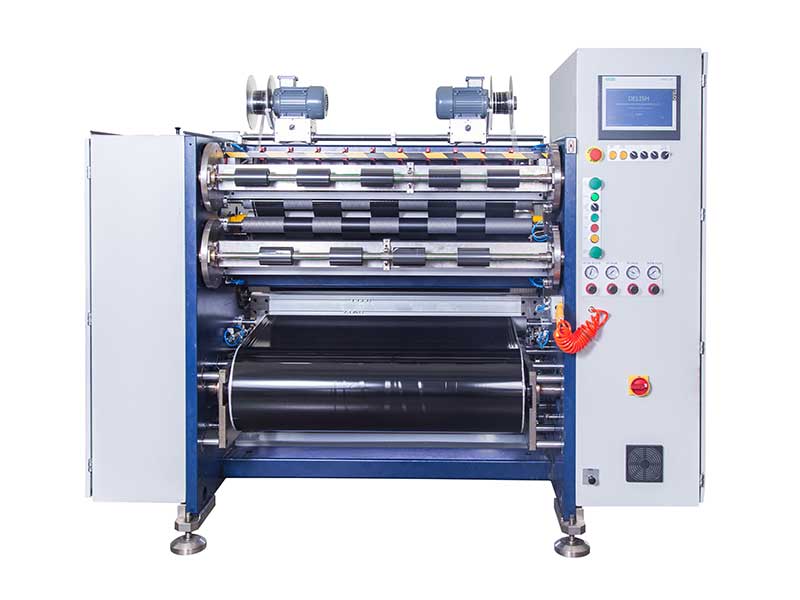 条码碳带分切机
 线号机色带分切机
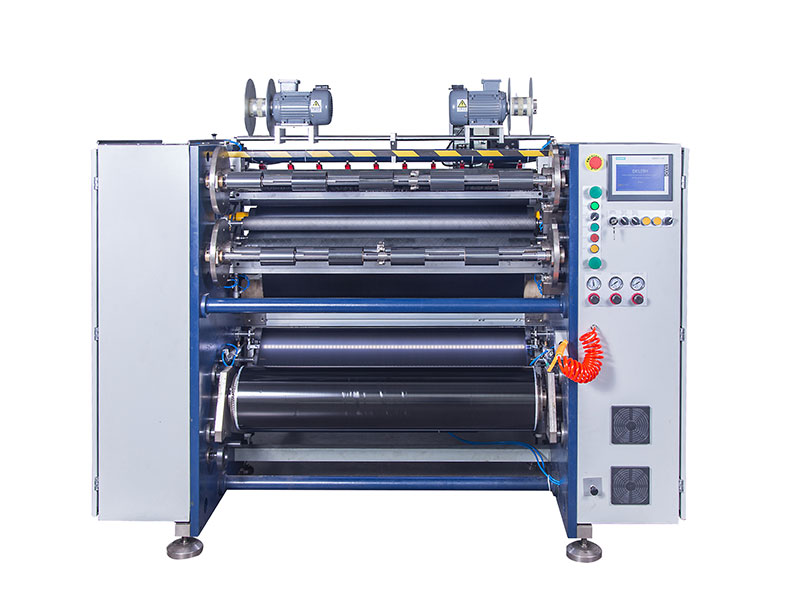
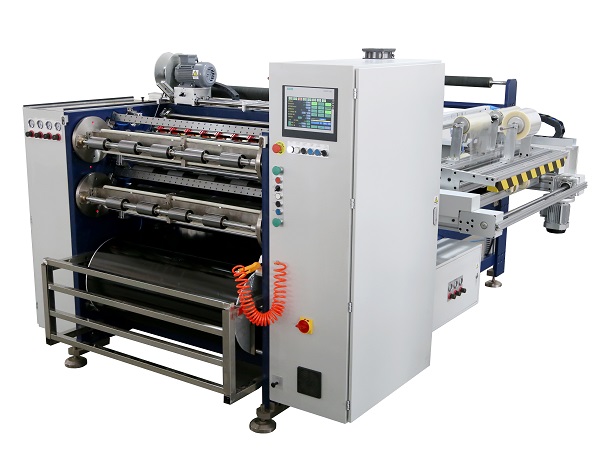 全自动碳带分切机 RSDS8 PLUS