
选购烫金膜分切机,本质上不是在比较刀片品牌或机身重量,而是在选择一套能驯服超薄材料的张力控制系统。烫金箔总厚度通常仅12至30微米,由PET基膜、离型层、色层、镀铝层和胶粘层复合而成,每一层对机械应力的敏感度都不相同。张力大了,基膜被拉伸变形,后续烫印套不准;张力小了,收卷松垮跑偏,上机就断;张力稍有波动,卷材便一圈紧一圈松,全是质量隐患。行业里有句话叫“三分烫,七分切”,分切环节的张力控制,直接决定了后续烫金工序的良品率。
放弃“恒张力”思维,锥度控制是底线
选型时最容易踩的坑,是习惯性地设一个固定张力值就不再管它。但分切过程中卷径在持续变化——放卷卷径越来越小,收卷卷径越来越大。恒张力意味着收卷外层会不断挤压内层,最终内圈起皱形成“菊花芯”,放卷大卷底部则被过度拉伸甚至断裂。
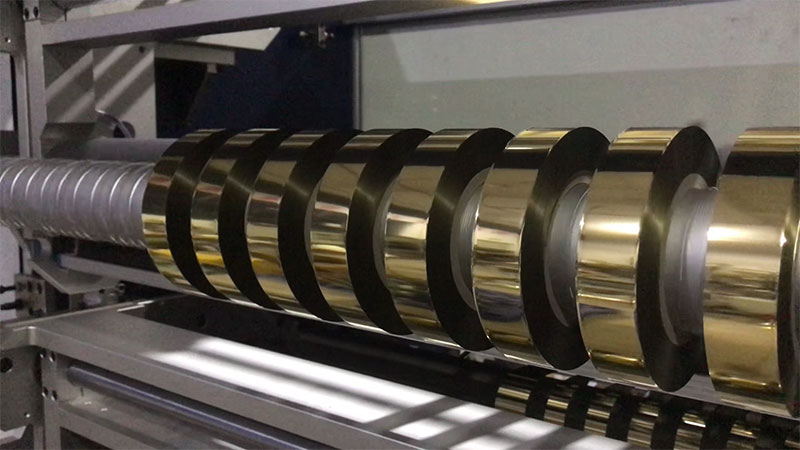
锥度张力控制是底线功能,而非加分项。 张力必须随卷径增加按预设曲线递减:起步阶段用较低张力确保卷芯平整贴合,中段维持稳定层间压力,末段逐渐减小张力以补偿外圈重量影响。锥度系数通常取0.5至0.8,初始张力设为材料断裂张力的8%至12%,终止张力降至初始值的40%至70%。对于热烫膜这类较薄且刚性弱的材料,锥度建议设置在60%至80%之间。应用锥度张力控制后,端面不齐类废品率可降低40%至60%。没有锥度功能的机器,无论传感器多贵、电机多好,切出来的烫金箔卷都是“定时炸弹”。
闭环是及格线,精度看波动而非设定
张力控制系统分为开环和闭环两类。开环控制按预设值输出,不管实际张力是多少;闭环控制通过传感器实时检测实际张力,反馈给控制器动态修正。烫金箔分切必须选闭环,这是底线。
闭环系统由三个核心部件构成:张力传感器负责感知,控制器通过PID算法计算调节量,执行机构负责动作。执行机构的选择上,磁粉离合器成本较低但精度一般、反应滞后,容易造成内松外紧;伺服电机精度高、响应快,可实现更复杂的控制算法,对于超薄烫金箔或镭射箔等特殊涂层材料是更稳妥的选择。
选型时不要只看“张力设定范围”,要看张力波动范围。优质设备能将波动控制在设定值的±3%以内,高端机型可做到±0.5N的精度。这个指标决定了你的烫金箔卷是“一圈紧一圈松”还是“从芯到面均匀一致”。
分切刀处必须是“零波动区”
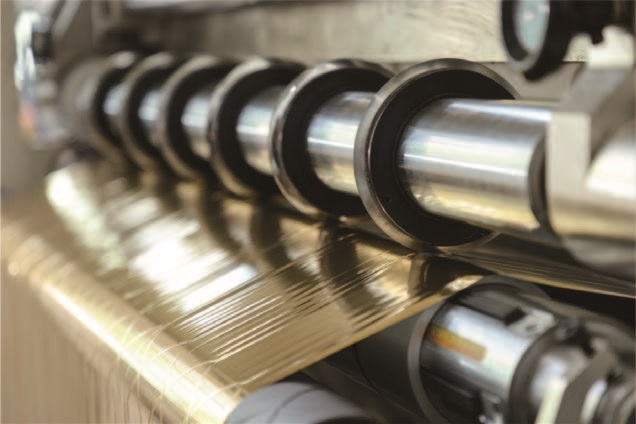
张力控制不只是放卷和收卷两件事。分切刀处的材料如果随张力波动而抖动,刀刃就会像“锯子”一样切割,产生微观锯齿——这正是烫金毛边和断箔的元凶。
现代高端分切机的做法是多区独立张力控制:放卷区、牵引区(分切刀前后)、收卷区各自独立闭环,通过浮辊或张力传感器将波动隔离在切割区域之外,确保分切刀处的材料处于“零张力波动”状态。选型时可以直接问厂家:分切刀前后是否有独立的张力隔离设计?如果没有,切薄材出毛边的概率会显著上升。
加减速瞬间的“动态补偿”决定断箔率
分切机在启动、升速、降速和停机的瞬间,是张力波动最剧烈的时刻。速度变化带来的惯性冲击如果没有被补偿,会直接作用在箔材上。12微米的PET基膜比头发丝还细,一个张力尖峰就足以将其拉断。
优秀的张力系统能在全速升降速过程中将实际张力波动控制在±3%以内,这依赖于伺服电机的响应频率和控制算法的优劣。选购时,要求供应商演示加减速阶段的张力曲线,比看静态参数更有意义。匀速运行时保持张力稳定是基本功,真正的考验在升速、降速、急停的瞬间。
多轴收卷:滑差轴解决“一卷紧一卷松”
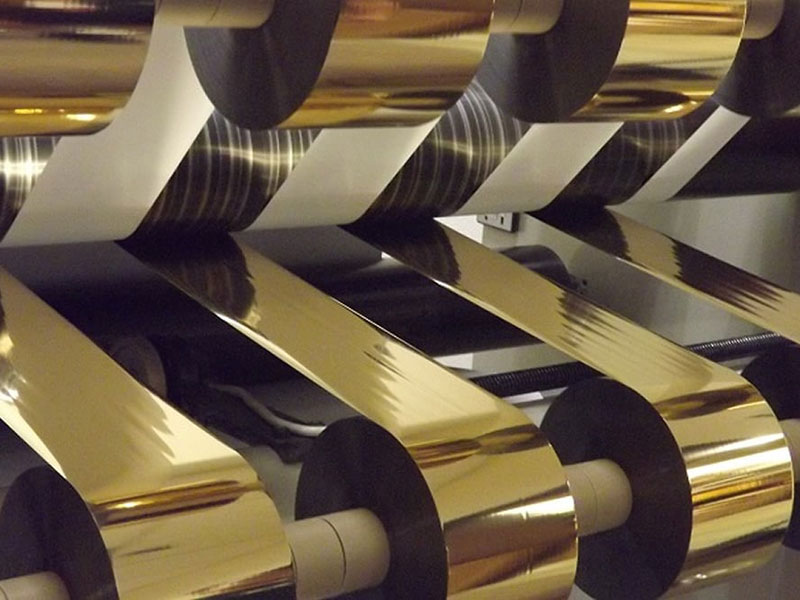
当分切机同时收卷多个窄卷时,各卷之间材料厚度的微小差异会累积成更大的张力差。厚度偏差导致各条料的卷取速度不同,最终有的卷紧实、有的卷松垮,端面参差不齐,严重者因拉力过大而报废。
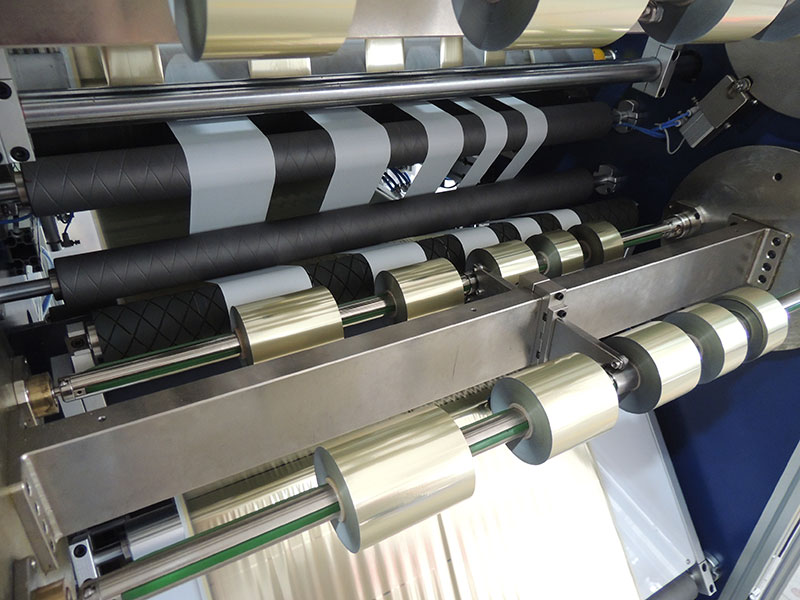
滑差轴是解决这一问题的实用配置。 它利用滑差环打滑的原理,对每个收卷工位独立调节张力,使轴上多个卷筒料从卷心到外层始终保持在均匀一致的张力下卷取。对于窄条分切场景,滑差轴能有效避免因材料厚度不均导致的松紧不一问题。如果经常需要分切较窄的规格,滑差轴值得纳入选型考量。
试切验证:参数再漂亮不如切一卷
最终判断一台分切机的张力控制是否过硬,唯一可靠的方法是带料试机。重点观察分切后卷材的端面平整度:用手按压膜卷端面,卷芯软、外层松指向张力不足;膜卷僵硬、端面呈“喇叭口”则说明张力过大。有条件的话,用高倍放大镜检查切边,查看是否存在肉眼难以察觉的微裂纹或毛刺。
烫金膜分切机的选型不是参数的堆砌比拼。精度决定了你能切多细,张力决定了你能切多稳,两者协同,才能让后续的烫金工序真正实现“毫厘间的艺术”。而在这两者之间,张力控制是更根本的那一个——它决定了材料能否以完好的状态到达烫金机,而不是在分切环节就已经埋下变形的隐患。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
 烫金纸分切机
 镭射烫印箔分切机