
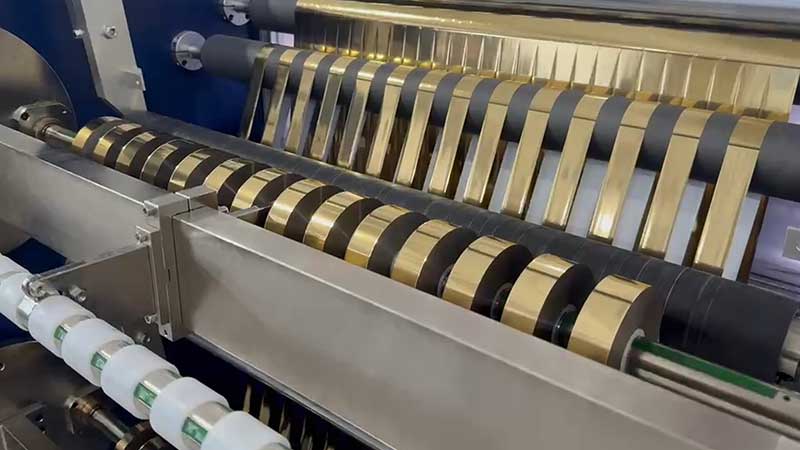
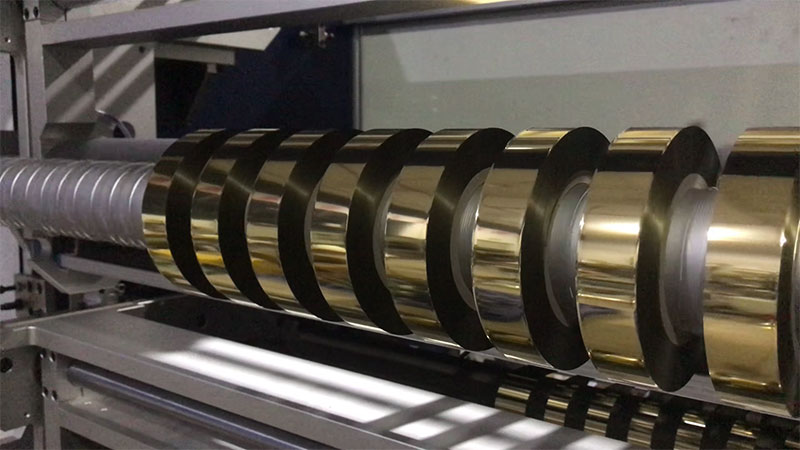
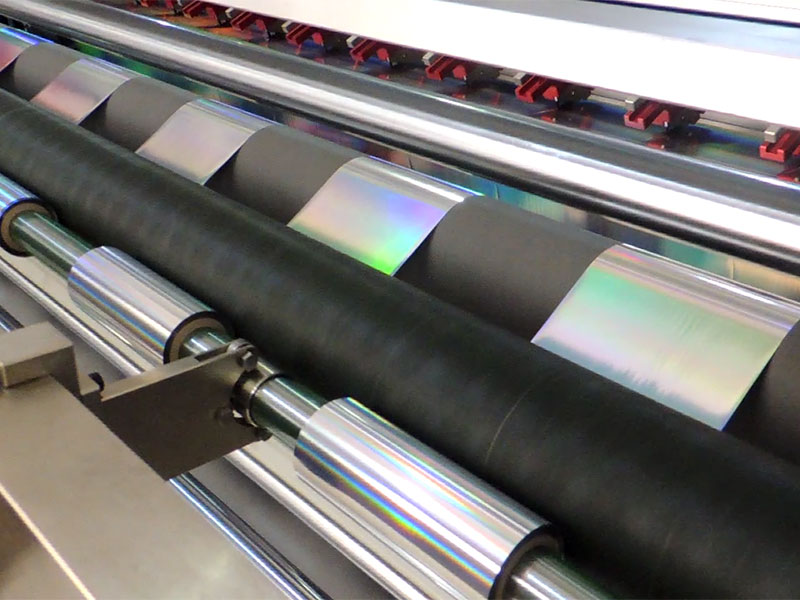
烫金膜分切车间里,最让人头疼的画面莫过于:刚下线的膜卷端面看似整齐,展开后却布满细密的铝粉麻点,烫印成品出现白边、砂眼,甚至整批报废。操作工往往第一反应是“除尘没做好”,可加大吸尘负压后,铝粉依然顽固地趴在膜面上。问题的根子不在吸尘,而在静电。静电与铝粉之间形成了一种耦合放大效应:静电场把铝粉牢牢“钉”在膜面,而铝粉颗粒又成为尖端放电的引信,反过来加剧静电危害。不打破这个循环,单靠任何一项措施都难以根治。
先理解敌人:铝粉为什么“吸得住、吹不走”
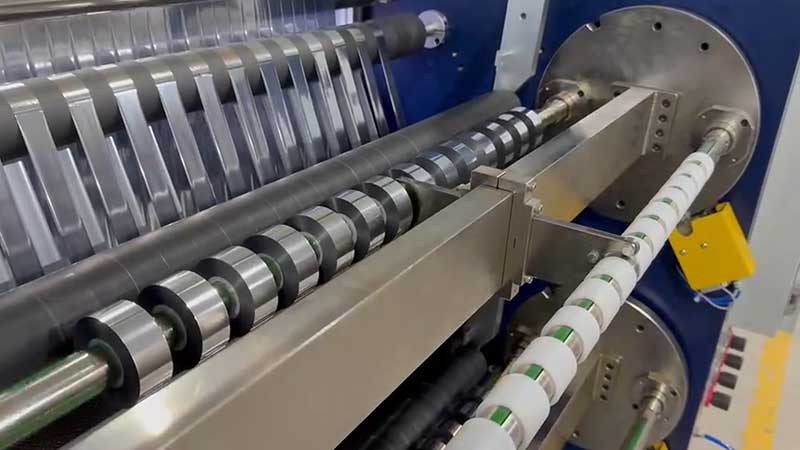
烫金膜基材是PET聚酯薄膜,表面电阻极高,是优良的绝缘体。分切时箔材与导辊、刀片高速摩擦,层与层之间快速剥离,电荷无处泄放,便在膜面堆积出数千乃至数万伏的静电场。与此同时,分切刀切断镀铝层的瞬间会产生微细铝屑,这些金属微粒进入静电场后迅速被极化,成为带电粉尘。
关键在于:一旦铝粉被静电场吸附到膜面,单纯中和静电并不能让它自动脱落。粒子与表面接触点之间仍存在残余的电场力或范德华力,必须借助机械扰动或定向气流才能将其剥离。这也解释了为什么很多工厂装了离子棒却效果不佳——离子棒的风会把铝粉吹散到更大范围,造成“越除越脏”;而吸尘口面对被电场束缚的颗粒,捕集率往往只有六七成。
第一步:把静电从源头压下去
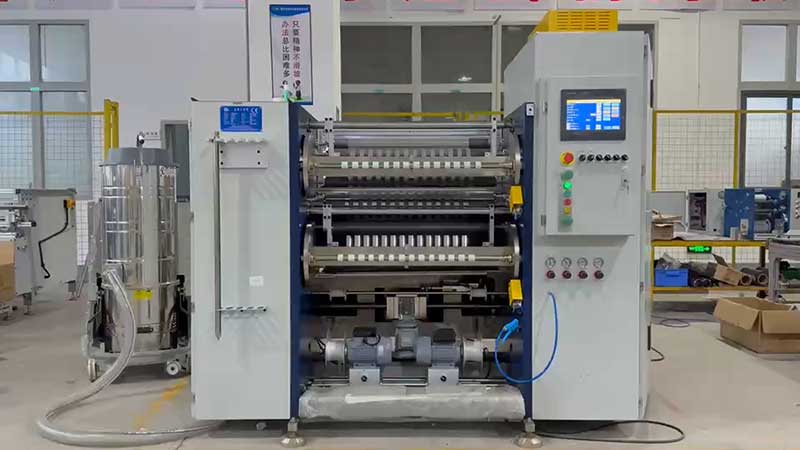
治理铝粉吸附,首先要让膜面“不那么带电”。接地是最基础却最容易被忽视的环节。分切机主框架需与车间接地干线可靠连接,接地电阻建议小于4Ω;所有金属导辊、收放卷轴都要与机架电气导通,阻值小于1Ω。转动部位尤其要注意:轴承油脂会形成绝缘层,让导辊处于“电气悬浮”状态,需要在轴端加装碳纤维或铜质接地刷,确保旋转中连续导通。
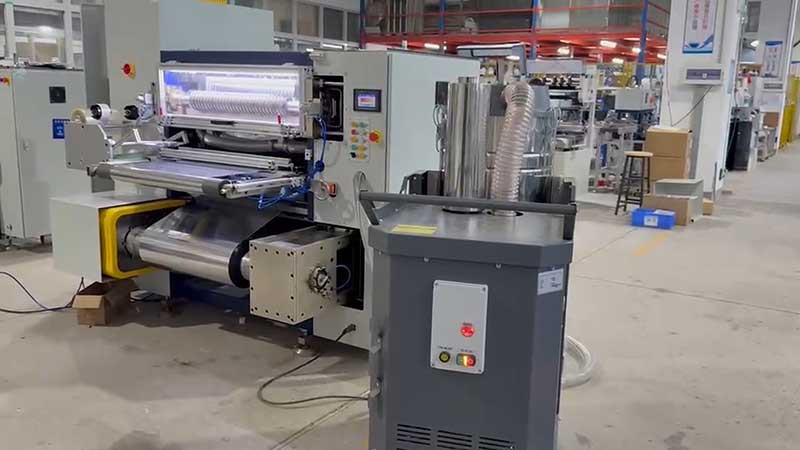
主动式静电消除棒是分切机的标配,但位置比数量更重要。放卷、刀架前后、收卷三处是关键点位,其中刀架区域最为要害——分切瞬间是电荷产生最剧烈、铝粉刚刚脱离膜面的时刻,此时就地中和,铝粉尚未来得及被静电场“锁死”在膜上。离子棒需定期清洁放电针,污染后离子输出衰减,效果会断崖式下降。
工艺参数同样影响静电量。分切速度越高,摩擦起电越剧烈,在产能允许的前提下适当降速可显著减少静电荷。收卷张力不宜过大,张力过紧会让膜层间压力增加,微小静电就足以造成层间紧密贴合,铝粉被挤压嵌入的风险也随之上升。
第二步:在铝粉被“钉住”之前把它收走
静电中和解决的是“吸不吸”的问题,除尘系统解决的是“走不走”的问题。两者必须在时间和空间上配合,而非各管一段。
吸尘口的位置有讲究。刀片两侧各布置一组狭缝式吸嘴,距离切割点控制在20—30毫米,既能有效捕集刚产生的铝屑,又不会干扰走料。部分高端机型配备随刀架移动的浮动吸嘴,保证任何切割位置都能就近抽吸。管道风速需维持在15—20米/秒:过低则铝粉在弯头处沉积,过高则能耗增加且加剧管壁磨损。
如果车间静电问题顽固,可以考虑在切割区与收卷区之间加一道气幕——一排细密气孔向下吹出高速气流,形成无形“气墙”,阻断带电铝粉随膜面迁移到收卷端的路径。这一措施配合刀架处的即时中和,能将铝粉控制在产生区域,避免污染整卷产品。
第三步:环境与维护的底线
车间湿度是静电管理的隐形杠杆。相对湿度低于40%时,PET表面电阻急剧上升,静电几乎无法自然消散;将湿度控制在45%—60%之间,膜面会吸附一层极薄的水分子层,为电荷提供微弱的泄漏通道。北方冬季或空调车间尤其需要注意加湿,这是成本最低、见效最直接的辅助手段。
日常保养中,导辊和刀座的铝粉清理不能流于形式。积聚的铝粉本身会成为二次污染源,碎屑在辊面碾压后会划伤箔面,同时加剧摩擦起电。班前检查静电装置是否正常工作、接地回路是否完好,应纳入操作规范。
一个需要留意的细节
市面上被动式静电消除刷(碳纤维或金属纤维刷)价格低廉,通过接触膜面导出电荷。但在烫金膜分切中需谨慎使用:刷丝若硬度不当或磨损后起毛,可能在高速下划伤极薄的镀铝层,造成比铝粉吸附更直接的损伤。相比之下,非接触的电晕式离子棒虽然成本较高,但对膜面零接触、无磨损风险,更适合烫金膜这类表面敏感材料。
归根结底,静电吸附铝粉不是某一个部件的问题,而是“产生—吸附—放电—更难清除”的链条在起作用。打断这个链条的时机越早越好:在电荷刚产生时就地中和,在铝粉刚脱落时就近吸走,在环境层面让静电不容易积累。三者到位,膜面才能干净,烫印才能出活。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
 烫金纸分切机
 烫金箔分切机
 镭射烫印箔分切机