
摘要
电化铝(烫印箔)是一种厚度仅12–30μm的多层复合超薄材料,其分切精度直接影响后续烫金工序的成品率与材料利用率。分切精度不稳往往并非单一因素所致,而是刀具系统、张力控制、走料路径及环境条件耦合作用的结果。本文从刀具精细化管理、张力闭环优化、走料路径与纠偏系统校准、以及操作标准化四个维度,系统梳理电化铝分切机分切精度的提升方法,为相关技术人员提供可落地的实践参考。
关键词:电化铝分切机;分切精度;张力控制;刀具管理;纠偏系统

一、引言
在包装印刷产业链中,电化铝分切是一道看似简单却极为关键的工序。电化铝箔由PET基膜、离型层、着色层、镀铝层和胶粘层复合而成,总厚度通常仅为12–30μm。这种“娇贵”的多层结构决定了它对分切过程中的机械应力与张力波动极为敏感——张力过大,箔材拉伸变形甚至断裂;张力过小,收卷松弛起皱;刀刃钝化,边缘产生毛刺;走料偏移,端面参差不齐。任何一项偏差,都可能在后续高速烫金环节引发断箔、烫印残缺甚至整线停机。
行业内素有“三分烫,七分切”的说法,足见分切环节对最终烫印效果的决定性影响。然而,许多操作人员面临的实际困境是:设备刚调试时精度尚可,运行一段时间后便出现“精度漂移”。本文围绕这一问题,从刀具、张力、走料路径和操作管理四个层面,探讨分切精度提升的系统性方法。
二、刀具系统:分切精度的第一道防线
刀具是箔材分切的直接执行者,其状态优劣对精度的影响最为直接。分切精度不稳,首先应从刀具系统寻找答案。
刃口角度与材质选择。电化铝的多层复合结构中含有金属镀层,对刀刃的磨损不可小觑。刀具材质应选用高硬度、高耐磨性的粉末高速钢或硬质合金,刃口角度通常优化至30°–45°,以平衡切割力与刀具寿命。角度过大会增加切削阻力,导致箔材被“挤”而非“切”;角度过小则刃口强度不足,磨损加速。
上下刀配合精度。圆盘剪切式分切中,上下刀的侧向间隙和叠合量是两个核心参数。侧向间隙一般推荐控制在0.03–0.08mm之间,对于12μm以下的极薄箔材应尽可能取小值,以“刚好切断且无挤压”为准;叠合量通常在0.5–1.5mm范围内调整,薄料取小值。间隙过大导致撕扯,过小则加速磨损,两者都会造成切口质量波动。
刀轴跳动控制。刀轴的径向跳动是影响切口质量的隐蔽因素。当跳动超过允许范围时,刀刃每次旋转与箔材的接触压力都不一致,切出的边缘会呈现波浪形或不规则锯齿。高精度分切设备要求刀轴跳动控制在0.003mm以内。轴承磨损或轴体弯曲是跳动超标的常见原因,需定期用千分表检测。
刀具寿命台账管理。有经验的操作者会建立刀具寿命台账,按分切米数强制更换,而非等到“切不动了”再处理。钝化的刀片不再“切”断箔材,而是“挤”断或“撕”断,必然产生毛边,且随着磨损加剧,切口质量会持续劣化。

三、张力控制:薄材分切的“生命线”
如果说刀具是分切的“手”,那么张力系统就是贯穿全程的“神经”。电化铝基材极薄且易拉伸,张力控制的稳定性对分切精度的影响甚至超过刀具本身。
放弃恒张力,采用锥度张力控制。这是最常见的操作误区。分切过程中卷径持续变化——放卷卷径越来越小,收卷卷径越来越大。如果使用恒张力,收卷时外层张力会挤压内层,导致内圈起皱(俗称“菊花芯”);放卷时大卷底部的箔材则会被过度拉伸甚至断裂。锥度张力控制的核心是让张力随卷径增加按预设曲线递减。典型参数建议:锥度系数取0.5–0.8(薄膜类取偏大值),初始张力设定为材料断裂张力的8%–12%,终止张力降至初始值的40%–70%。收卷张力通常设为分切张力的80%–90%。
分段张力控制的精细化策略。更精细的做法是将收卷过程分为三个阶段:起步段(0–20%卷径)采用较低张力确保卷芯平整贴合;恒张力段(20%–70%卷径)维持稳定层间压力;锥度下降段(70%–100%卷径)逐渐减小张力,补偿外圈重量影响。这种分段策略兼顾了卷芯贴合与外层防挤压的双重需求。
加减速动态补偿。分切机在启动、升速、降速和停机的瞬间,是张力波动最剧烈的时刻。速度变化带来的惯性冲击若未被补偿,会直接作用在箔材上,导致断箔或涂层拉丝。现代高端设备采用“速度+电流”双闭环架构,配合动态前馈补偿,实时计算卷径变化带来的惯量影响,在加减速时叠加补偿扭矩。直驱力矩电机可将响应延迟控制在5ms以内,在500m/min速度突变时张力过冲仅0.8N,恢复时间约80ms,而传统PID方案过冲达3.5N、恢复需400ms。
分切刀处的“零波动”区。这是最容易忽视却最关键的一环。分切刀处的材料如果随张力波动而抖动,刀刃就会像“锯子”一样切割,产生微观锯齿——这正是烫金毛边的元凶。现代高端分切机通常设计多个独立张力控制区:放卷区、牵引区(分切刀前后)、收卷区。必须确保分切刀处的材料处于“零张力波动”状态,通过浮辊或张力传感器实时反馈,将波动隔离在切割区域之外。
四、走料路径与纠偏:精度稳定的物理基础
跑偏是分切精度的大敌。电化铝厚度仅6–20μm,表面光滑、刚性弱,对走料路径的微小偏差极为敏感。一旦跑偏,轻则收卷端面呈“塔形”,重则整卷高价值材料报废。
导辊平行度校准。导辊不平行是导致膜片横向漂移最常见的机械原因。若各导辊轴线与收卷轴轴线不平行,膜片走料时会承受持续的轴向分力。现场应用激光对准仪或拉线法检测,平行度误差应控制在0.02mm/m以内。导辊表面磨损不均同样会造成走料偏斜,磨损严重的辊需更换或重新研磨。
纠偏系统的响应速度匹配。纠偏系统的响应速度必须与设备运行速度匹配。高速分切机(300m/min以上)推荐采用伺服直驱式纠偏系统,响应时间控制在50ms以内,才能有效抑制高频偏移。对于有图案的电化铝,可采用CCD视觉定位系统进行图案定位而非边缘定位,精度可达±0.02mm。某企业引入双CCD视觉系统与激光测距模块后,切边余量从单边3mm压缩至2mm,材料利用率显著提升。
收卷压辊的适配性调节。薄型电化铝收卷时极易卷入空气,导致端面不齐或“串卷”。压辊压力需与收卷张力联动:收卷初期卷径小,需较大接触压力排除空气;收卷后期卷径增大,接触压力应逐渐减小,防止端面压变形。

五、操作标准化与环境管理
首件检验与过程监测。建立标准化的首件检验流程:分切开始后连续截取5–10段样品,用高精度卡尺测量首、中、尾段宽度,任何一段超出公差即判定为异常。普通包装电化铝公差应控制在±0.1mm以内,高精度电子电化铝应达到±0.02mm。运行中定期抽检,观察端面平整度与边缘毛刺变化趋势。
环境温湿度与静电控制。电化铝对湿度敏感,生产环境宜控制在23±2℃、湿度50±5%RH。静电是容易被忽视的“收卷杀手”——PET基材在高速摩擦中极易产生静电,导致箔层排斥松卷、吸附灰尘。主动式静电消除棒应成为标准配置,脉冲直流型静电消除器可将残余电压控制在±30V以内。
刀具与导辊的定期维护制度。建立刀具磨损检测体系,采用千分表测量刃口磨损量,按分切米数强制换刀。导辊需定期进行动平衡测试,高速分切时(300–600m/min)不平衡会引起材料抖动。轴承状态应使用振动分析仪监测,预防突发故障。
六、结语
电化铝分切精度的提升,本质上是构建一个“微应力动态平衡系统”。刀具系统提供锋利的“切割界面”,张力控制维持材料的“应力稳态”,纠偏与走料路径保障“几何对位”,而操作标准化则是这一切的“执行保障”。四个维度相互耦合:张力波动会放大刀具磨损的负面效果,走料偏差会破坏张力分布的均匀性,刀具钝化又会引发张力的瞬时尖峰。
从投入产出角度,优先实施以下措施往往能获得显著回报:引入锥度张力控制(消除内紧外松的根源)、加装CCD或激光纠偏(压缩切边余量)、建立刀具寿命台账(避免钝刀作业的隐性损失)。这些措施的叠加效应,正是分切精度从“可用”迈向“稳定可控”的关键路径。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
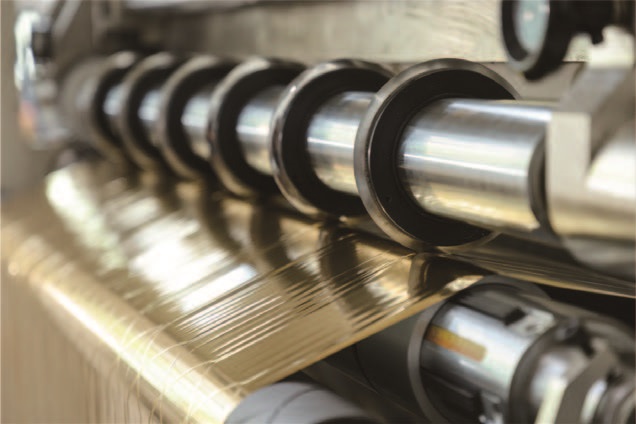
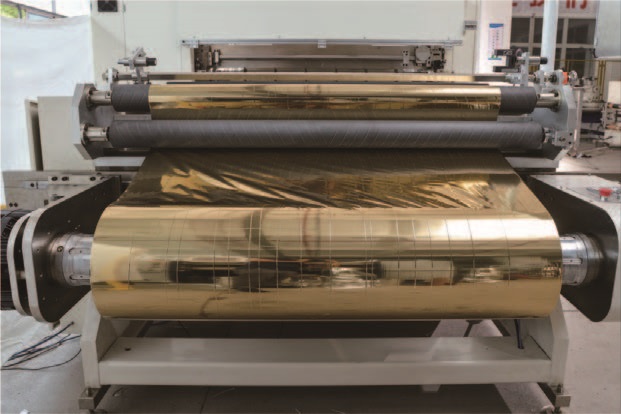
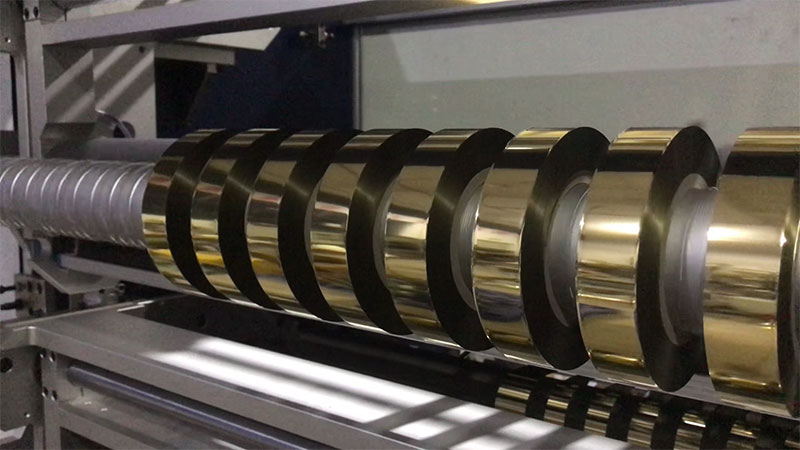
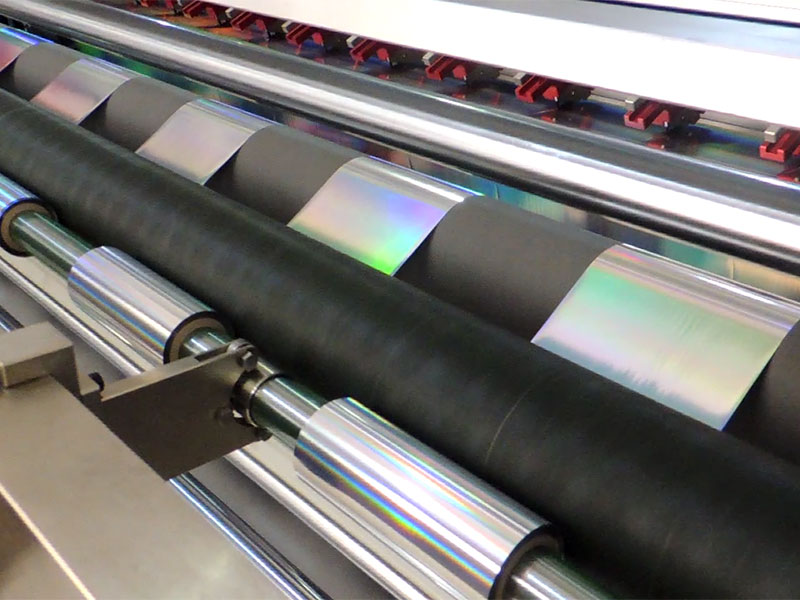 电化铝分切机
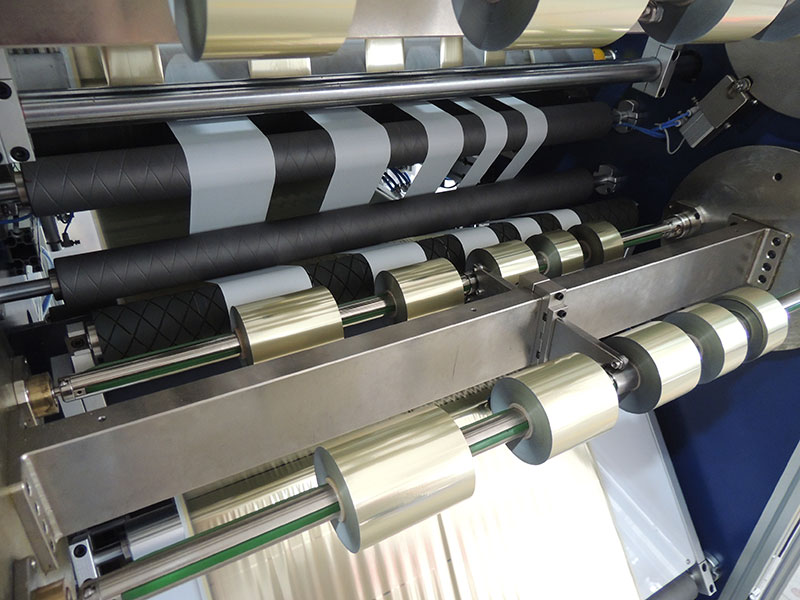 烫金纸分切机
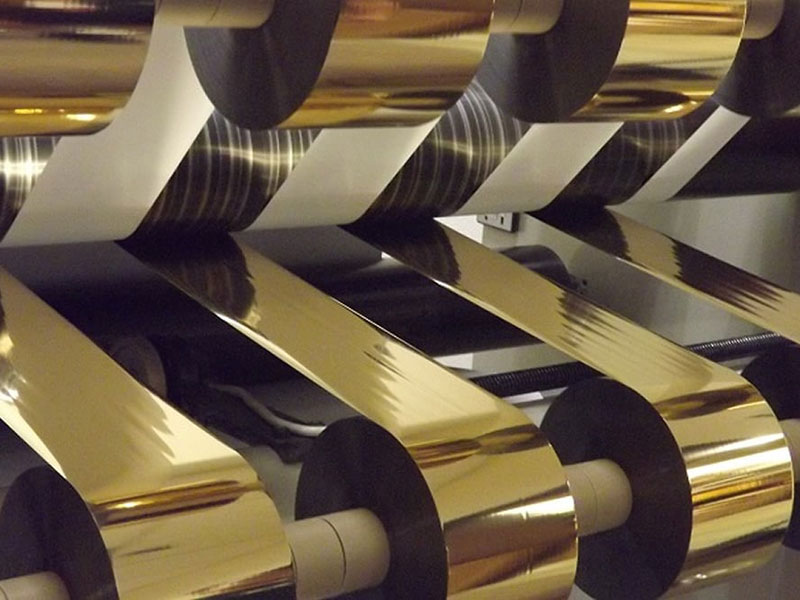 烫金箔分切机
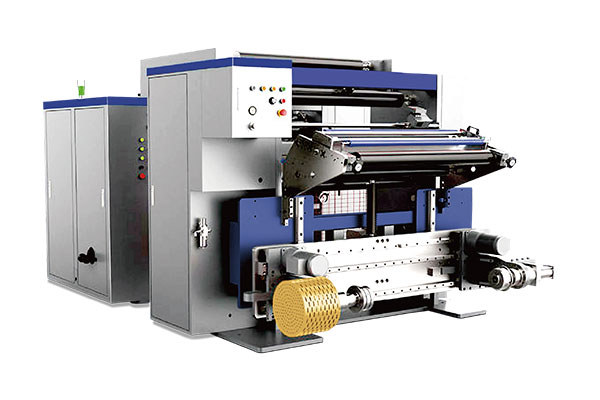 通用型数字控制高速分切机 RSDS7/T