
烫金箔分切是包装印刷产业链中一个看似不起眼却至关重要的环节。厚度仅12至30微米的电化铝烫印箔,由PET基膜、离型层、着色层、镀铝层和胶粘层复合而成,其分切精度直接决定了后续烫金工序的成败——边缘的一丝毛刺,或张力波动导致的些许变形,都可能在高速烫金机上引发断箔、烫印残缺,甚至整线停机。
然而,许多操作人员都会遇到这样的困扰:设备刚调试时精度尚可,运行一段时间后便开始“漂移”,端面逐渐参差不齐,毛刺时多时少。这种精度不稳的现象往往并非单一原因所致,而是刀具、张力、走料路径及环境因素耦合作用的结果。本文将系统梳理分切精度不稳的核心成因,并提供相应的排查思路。
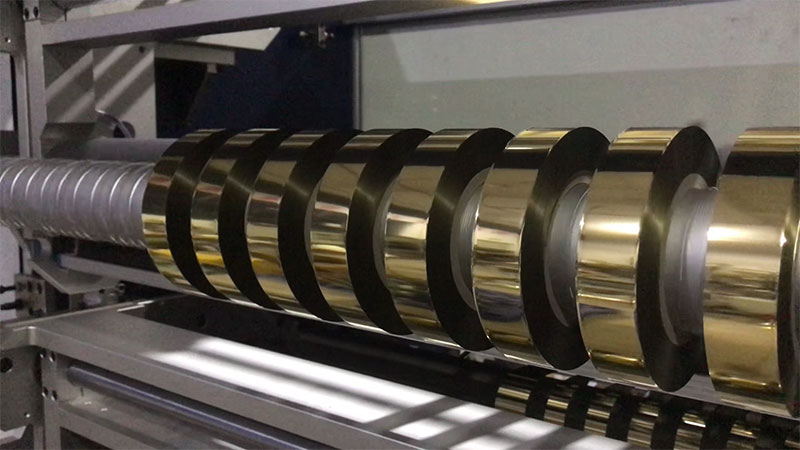
一、刀具系统:分切质量的“第一道防线”
刀具是箔材分切的直接执行者,其状态优劣对精度的影响最为直接。分切精度不稳,首先应当从刀具系统寻找答案。
刀片磨损与钝化是最常见的原因。烫金箔虽薄,但其多层复合结构中含有金属镀层,对刀刃的磨损不可小觑。钝化的刀片不再“切”断箔材,而是“挤”断或“撕”断,必然产生毛边,且随着磨损加剧,切口质量会持续劣化。有经验的操作者会建立刀具寿命台账,按分切米数强制更换,而非等到“切不动了”再处理。
上下刀的配合精度同样关键。圆盘剪切式分切中,上下刀的侧向间隙和叠合量是两个核心参数。侧向间隙一般推荐控制在0.03至0.08毫米之间,对于12微米以下的极薄箔材应尽可能取小值,以“刚好切断且无挤压”为准;叠合量则通常在0.5至1.5毫米范围内调整,薄料取小值。间隙过大会导致撕扯,过小则加速磨损,两者都会造成切口质量波动。
更为隐蔽的问题是刀轴跳动。当刀轴的径向跳动超过允许范围时,刀刃在每次旋转中与箔材的接触压力都不一致,切出的边缘会呈现波浪形或不规则的锯齿状。高精度分切设备要求刀轴跳动控制在0.003毫米以内,而这一精度若因轴承磨损或轴体弯曲而丧失,精度不稳便会成为常态。
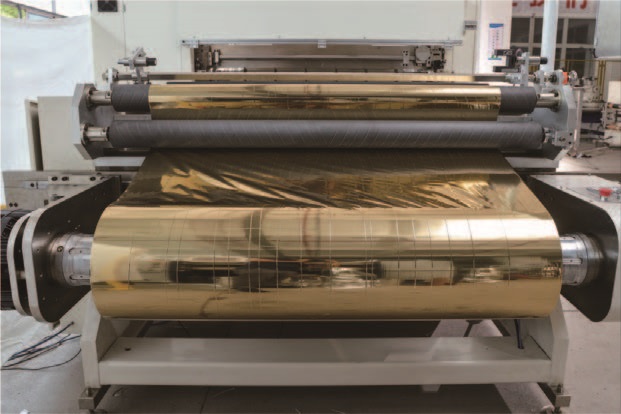
二、张力控制:薄材分切的“生命线”
如果说刀具是分切的“手”,那么张力系统就是贯穿全程的“神经”。烫金箔基材极薄且易拉伸,张力控制的稳定性对分切精度的影响甚至超过刀具本身。
张力波动是精度不稳最隐蔽也最普遍的根源。当放卷张力时大时小,箔层在分切过程中会来回游走,收卷后必然端面参差。收卷张力同样关键:张力过小,卷芯松散,端面塌陷;张力过大,箔层被拉薄甚至发生不可逆的塑性变形,端面同样无法整齐。理想状态下,张力波动应控制在0.5牛顿以内,但许多设备在实际运行中远达不到这一水平。
锥度张力控制的缺失或失当是另一个常见问题。收卷过程中,随着卷径不断增大,若张力始终保持恒定,外层会对内层产生持续增大的挤压,导致内层箔材出现褶皱或铝层转移,进而影响端面的平整度。因此,现代分切机普遍采用锥度张力技术,使收卷张力随卷径增大按预设曲线递减,典型的锥度范围在15%至25%之间。这一参数若设置不当,或控制系统响应迟钝,精度不稳便难以避免。
此外,过辊的灵活性也常被忽视。一根转动不畅的导向辊会像刹车一样拖拽箔材,引起局部张力突变,这种瞬时的张力扰动足以在箔面上留下难以消除的痕迹。
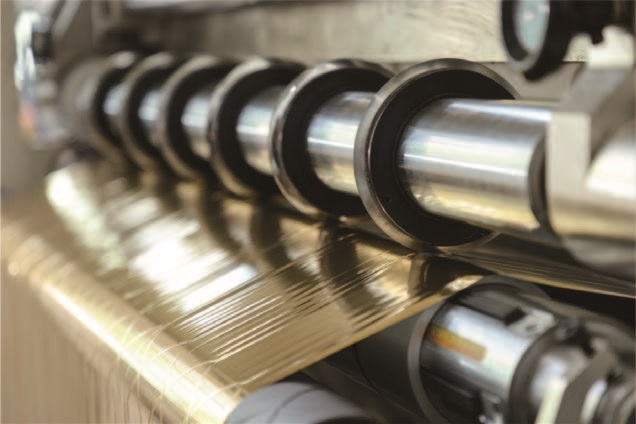
三、走料路径:被低估的精度杀手
当刀具和张力都调整到位,精度依然不稳时,问题往往出在走料路径的几何精度上。
导辊平行度偏差是最为关键的因素。各导辊轴线若不平行,箔带在行进过程中会自然向一侧偏移,导致斜切入刀,切出的边缘一侧毛糙一侧光滑。行业标准通常要求相邻导辊两端到机架基准面的距离差值不超过0.5毫米/米,但设备在长期运行后,因振动、热变形或轴承磨损,这一精度可能逐渐丧失。
纠偏系统失效则直接导致“跑偏—切割错位—精度恶化”的恶性循环。光电或超声波传感器表面被灰尘、箔屑遮挡是常见的“盲区”,会使纠偏系统“失眼”,无法及时感知箔带边缘的位置变化。执行机构反应迟钝或行程不足,同样无法在箔带发生横向偏移时迅速纠正。尤其值得注意的是,纠偏系统与分切精度之间存在耦合关系:毛边产生的碎屑堆积在导辊上会加剧跑偏,而跑偏又使箔带斜切入刀,进一步加重毛边,形成正反馈式的质量衰减。
收卷压辊的状态也对端面精度有直接影响。压辊两端压力不一致,会使卷材一端紧一端松,端面自然高低不平。压辊表面磨损不均或附着异物,同样会造成局部压力异常。
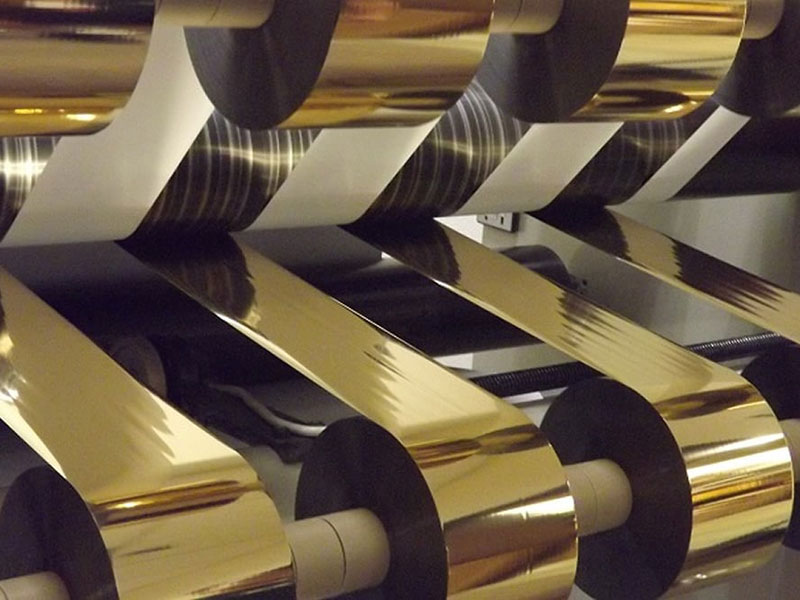
四、材料与环境:不可忽视的外部变量
即使设备状态完美,材料本身的特性和环境条件也会对分切精度产生显著影响。
烫金箔的批次差异是一个现实问题。不同批次的箔材在涂层附着力、基膜厚度均匀性、离型剂涂布量等方面可能存在微小差异,这些差异在分切时会表现为切割阻力的变化,进而影响切口质量。基膜厚度均匀性若超过±3%,分切时的张力分布就会不均匀,导致部分条带紧、部分条带松。
环境温湿度同样不可小觑。湿度过低容易产生静电,导致箔粉飞扬并吸附在切边上,影响切口质量;湿度过高则可能影响箔材的物理特性,使其变得偏软或发粘。行业经验表明,分切环境控制在23±2℃、湿度50±5%RH较为适宜。此外,静电积累到一定程度时,箔面会吸附在导辊或机架上,形成阻力突变,不仅影响精度,还可能导致断箔。
五、系统性排查思路
面对精度不稳的问题,碎片化的调整往往事倍功半。一个高效的排查路径应当遵循“先机械后工艺、先静态后动态”的原则:
首先空载运行设备,观察刀轴和收卷轴是否有异常晃动,排除机械基础问题;其次用厚纸或废箔进行短距离试切,观察切边质量,锁定是否为刀具问题;最后在确认刀具和纠偏系统正常的前提下,逐步微调放卷和收卷张力,观察端面的改善情况。多数情况下,张力调整能够解决大部分端面不齐的问题。
值得注意的是,精度不稳往往是多因素耦合的结果——“切刀钝了”加上“张力偏大”会放大问题,“导辊不平行”叠加“纠偏迟钝”会让跑偏愈演愈烈。因此,建立预防性维护体系比事后抢修更为有效。每日清洁刀架、导辊和收放卷轴上的箔粉,定期用无水酒精擦拭过辊,定期检测刀轴跳动和导辊平行度,这些看似琐碎的日常维护,恰恰是精度长期稳定的根基。
从更宏观的视角看,烫金箔分切精度的稳定性,本质上是机械精度、材料特性与工艺参数三者之间的动态平衡问题。依靠“头痛医头”式的临时调整,往往陷入反复发作的困境;唯有从刀具管理、张力优化、走料精度、环境控制四个维度系统施策,才能实现真正稳定的高品质分切。在包装印刷行业追求极致品质的今天,分切精度已不再是“差不多就行”的指标,而是决定成品率与客户满意度的核心竞争力。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
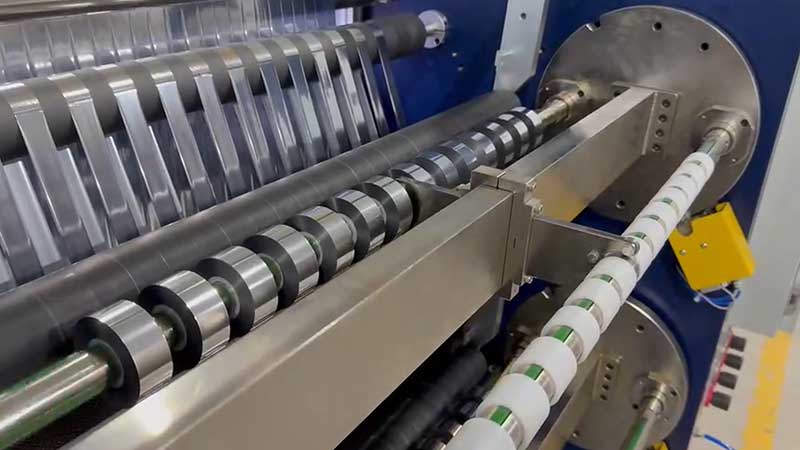
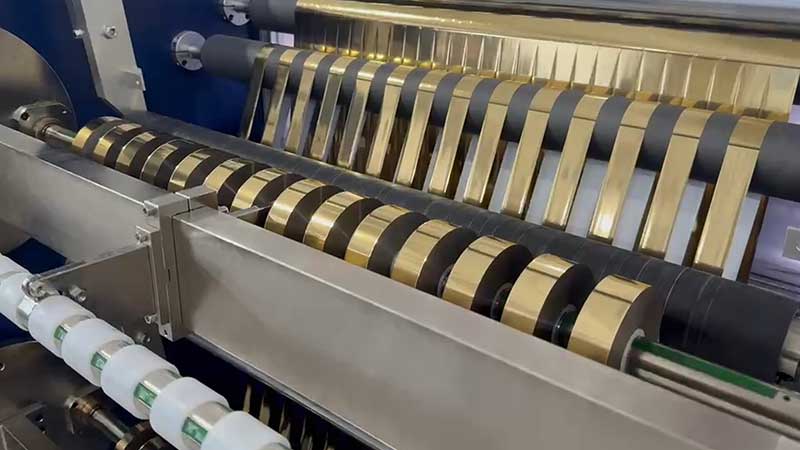
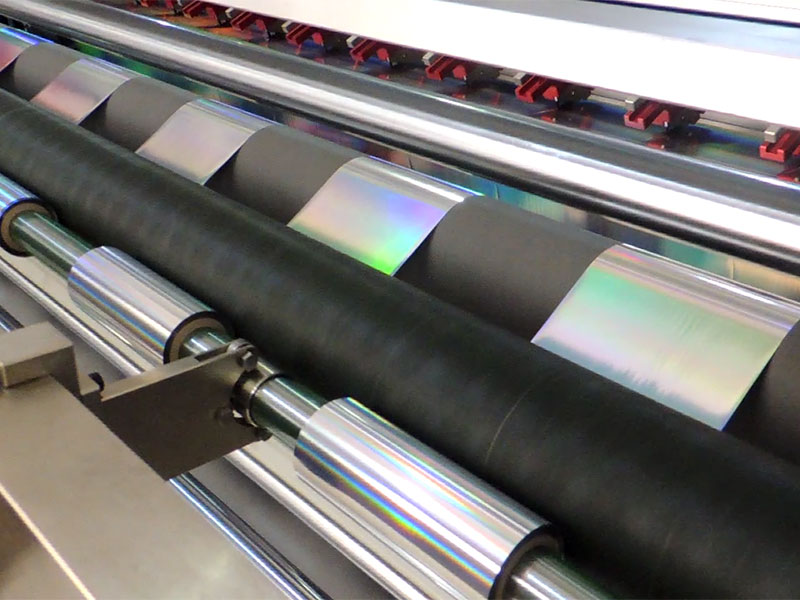 电化铝分切机
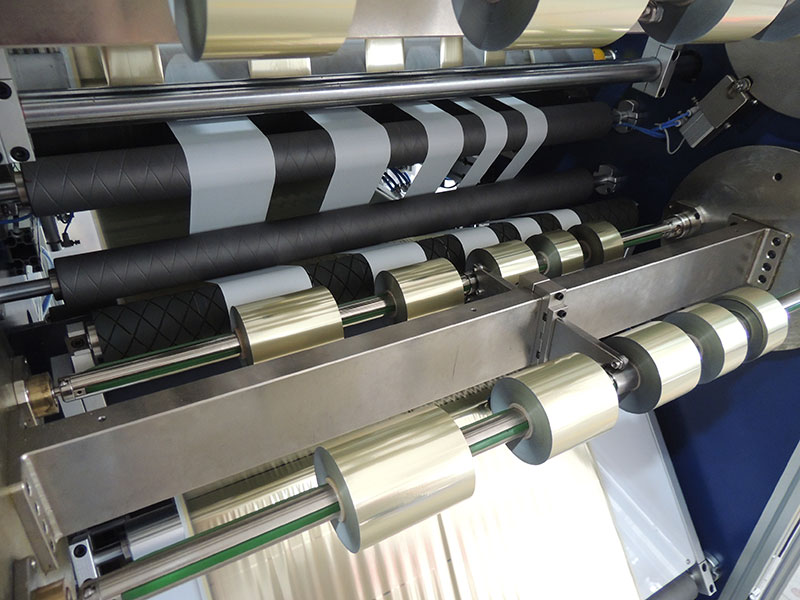 烫金纸分切机
 镭射烫印箔分切机