
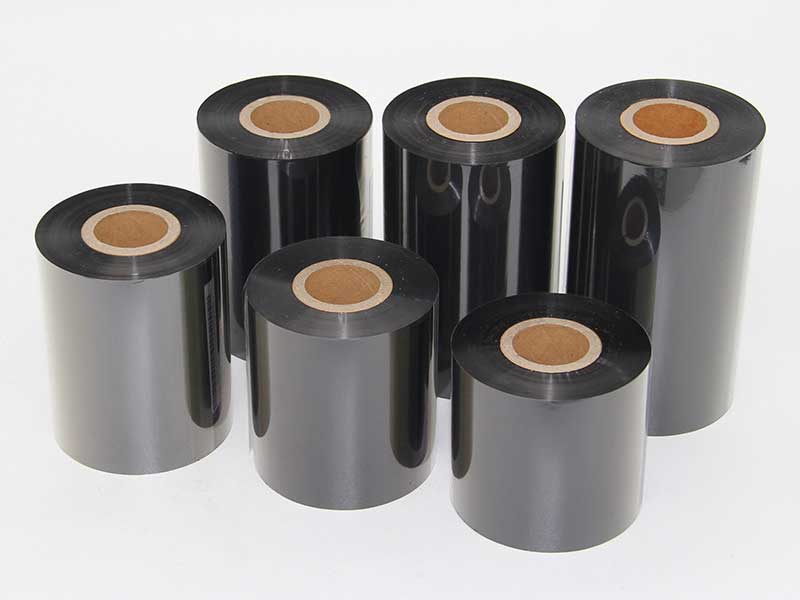
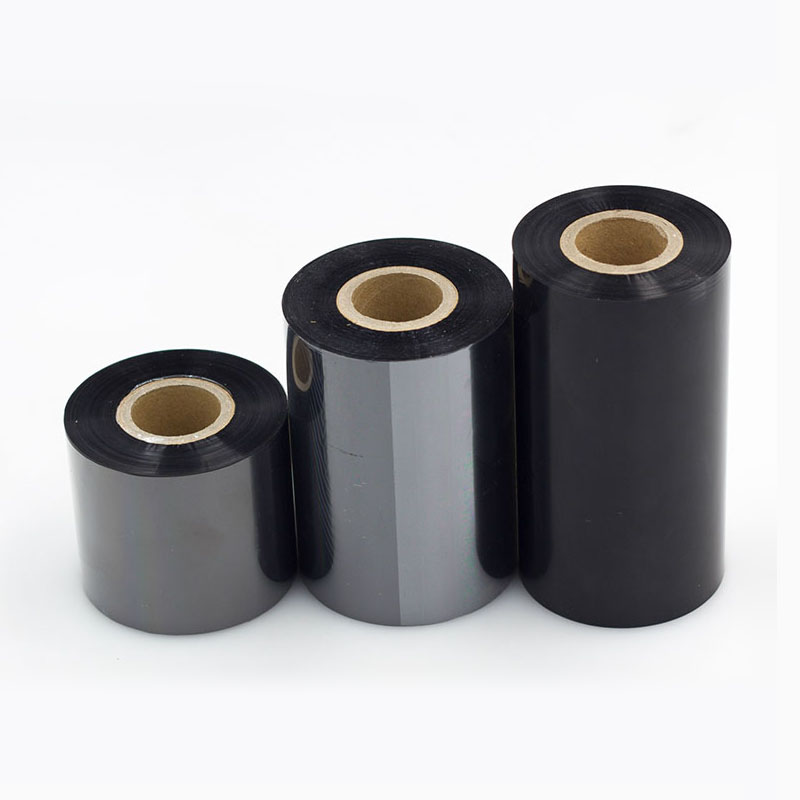
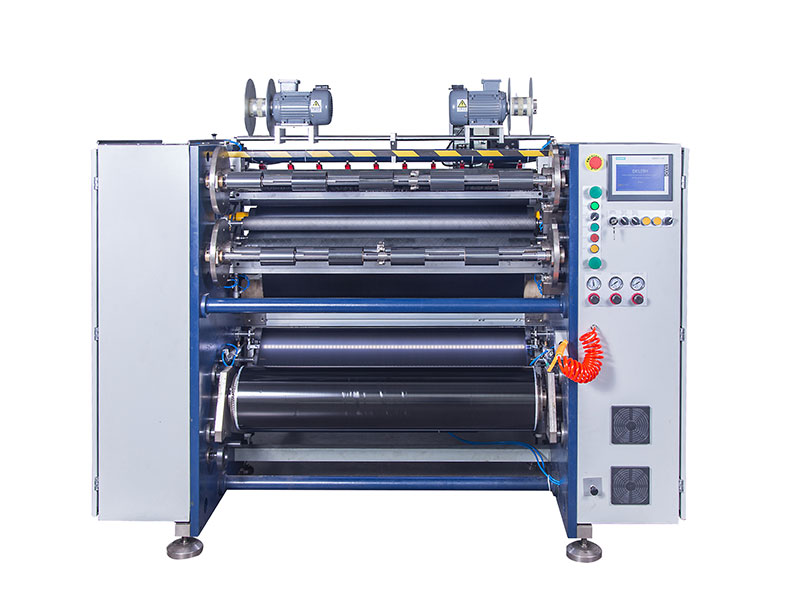
在条码打印的产业链中,碳带分切机扮演着“桥梁”的角色——它将涂布完成后的大卷宽幅碳带,精准地分切成适配不同型号条码打印机的小卷成品。这一工序看似简单,实则直接决定了终端打印的品质:分切精度不足会导致碳带跑偏、打印白线;张力控制不当则会引发掉粉、褶皱甚至断带。一台碳带分切机的核心功能,正是围绕“切得准、卷得稳、跑得快”这三个维度展开的技术体系。
分切精度控制:从机械执行到系统协同
分切精度是碳带分切机最基础的性能指标,其核心要求是将宽幅碳带分切成指定宽度的子卷,宽度误差通常需控制在±0.1mm以内。实现这一精度并非单一部件的功劳,而是一套协同系统的结果。
分切执行机构通常采用圆刀或平刀系统,刀组的数量和间距可根据订单需求手动或数控调整。对于树脂基碳带等较硬材质,刀片的耐磨性和锋利度保持成为关键。但仅靠刀具本身远远不够——纠偏系统在其中扮演着“校准者”的角色。通过光电传感器实时监测碳带边缘位置,纠偏系统能够动态调整碳带的横向位置,确保分切全程中碳带边缘始终与刀具保持理论对齐。没有这一层保障,即使刀具安装再精准,碳带在运行中的微小横向漂移也会累积成显著的宽度偏差。
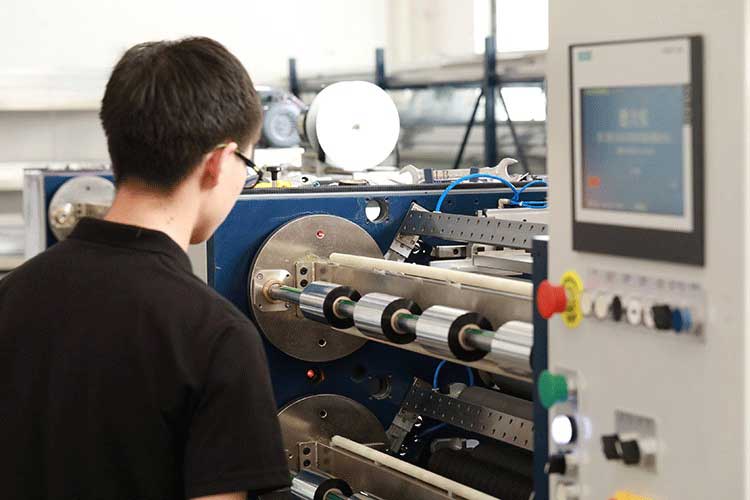
更深层的精度保障来自参数化控制系统。现代碳带分切机普遍采用PLC或触摸屏操作界面,操作人员可设定分切长度、速度、数量等参数,系统据此自动计算合理的运行曲线。部分先进机型还具备缓冲开机与停机控制功能,在启动和停止阶段自动调整速度与张力,避免因瞬时冲击造成分切公差的波动,有数据显示这一优化可将分切精度提升50%以上。
张力控制:贯穿全程的品质生命线
如果说分切精度决定了碳带的“尺寸合格”,那么张力控制则决定了碳带的“打印性能”。张力是碳带分切中最核心也最微妙的工艺变量:张力过大,PET基膜被拉伸损伤,附着其上的油墨层发生物理变化,使用时出现掉粉;张力不足,碳带复卷松垮,产生皱褶,打印时表现为白线或压痕;张力不均,卷芯偏移、侧滑随之而来。
一台碳带分切机的张力控制系统需要实现放卷与收卷的独立可调,并具备锥度张力控制能力。所谓锥度张力,是指随着收卷直径的增大,收卷张力需要按照一定规律递减——如果始终保持恒定张力,外层碳带会越卷越紧,将内层“勒”出变形。伺服电机配合磁粉离合器是实现这一控制的常见方案:磁粉离合器提供基础张力扭矩,伺服系统则根据卷径变化实时微调。
张力控制的效果最终体现在成品碳带的复卷平整度上。碳带必须完全平整并保持与管芯的平行,这样在打印过程中碳带边缘才会均匀受力。如果复卷不平整,受力点集中在碳带边缘的一侧,断裂的风险将显著增加。因此,张力系统与收卷轴的设计往往是联动的:收卷轴需要足够的刚性和同心度,部分机型还配备自动托架以减少高速作业时收卷轴的摆动现象。
收卷与切换效率:从“停机换轴”到“连续生产”
分切完成只是半程,碳带还需要被整齐地复卷到成品管芯上。收卷装置的性能直接影响生产效率和成品品质。当前主流设备支持多卷同步收卷,常见配置为三轴或四轴收卷系统,可同时处理多个子卷。收卷轴规格通常兼容1英寸和1/2英寸两种管芯,以适配不同品牌的条码打印机(如Zebra、Honeywell等)。
效率的瓶颈往往不在分切速度,而在换卷停机时间。传统设备在收卷完成后需要停机,人工拆卸料轴、更换新管芯,这一过程耗时且操作复杂。针对这一痛点,翻转轴收卷系统应运而生:收卷工位采用旋转支架结构,当一轴收满后,系统自动翻转至下一轴继续收卷,同时完成满轴的卸料和新轴的准备。部分高端机型还集成了自动切断功能,在收卷完成瞬间自动切断碳带,切口整齐,避免了人工切断的歪斜和不一致。
收废系统同样是连续生产的重要保障。碳带分切时,母卷两侧的空白边料需要被及时收卷,否则会缠绕设备、影响运行。力矩电机驱动的卷废装置能够以稳定的扭矩将边料收卷成紧凑的废料卷,确保分切主线不受干扰。
自动化与智能化:从“操作设备”到“管理系统”
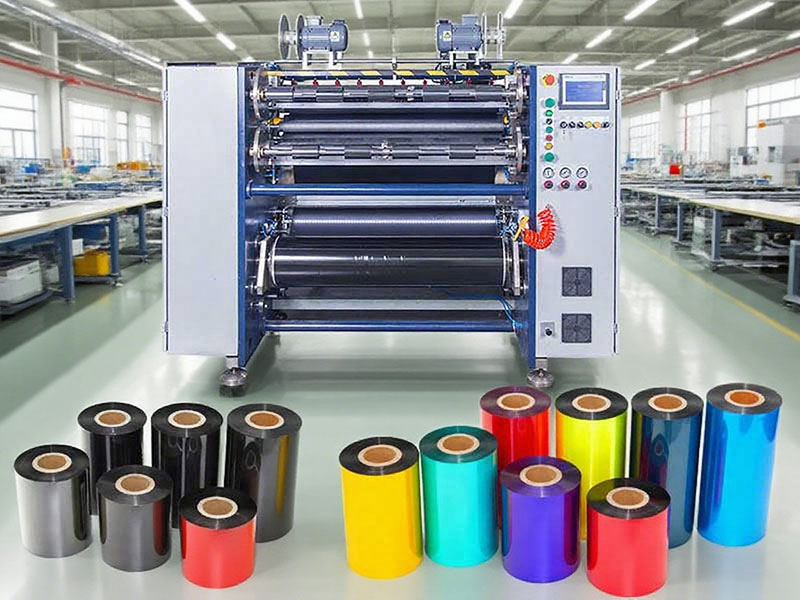
现代碳带分切机的功能边界早已超越了单纯的“切”和“卷”。自动化程度的提升正在重新定义操作人员的角色。
引导带操作台是一个典型例证。分切后的成品碳带需要在卷芯上粘贴引导膜(前导带),以便终端用户将碳带穿入打印机。手动粘贴引导带不仅效率低下,且一致性难以保证。全自动引导带平台能够自动完成碳带的接合、切割和引导带粘贴,在节约材料的同时显著减少人工干预。
参数化配方管理则让设备具备了“记忆能力”。不同批次、不同材质的碳带(蜡基、混合基、树脂基)对应着不同的张力曲线、速度参数和刀组配置。操作人员可以将经过验证的参数组合保存为配方,下次生产时一键调用,减少了调试时间和人为失误。调试过程中积累的“最佳张力区间”数据,也成为设备维护和技术传承的关键资产。
在线检测与故障诊断功能进一步提升了生产的可靠性。系统实时监测碳带的边缘对齐状态、张力波动和运行速度,一旦检测到异常即触发报警或自动停机,避免批量性质量事故的发生。
结语
条码打印机碳带分切机的核心功能,本质上是一套围绕“精度、张力、效率”构建的技术闭环。分切精度控制解决了“切多宽”的问题,张力控制解决了“切得好不好用”的问题,收卷与自动化则解决了“切得快不快、省不省人”的问题。三者相互制约又相互支撑:没有精度,张力控制无从谈起;没有张力保障,收卷平整度就是空中楼阁;没有高效的收卷切换,再高的分切速度也无法转化为实际产能。
对于碳带加工企业而言,理解这些核心功能的技术逻辑,不仅是选购设备的依据,更是优化生产工艺、提升产品竞争力的基础。在条码打印应用日益精细化的今天,分切环节的每一个技术细节,最终都会在终端打印的品质上留下印记。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
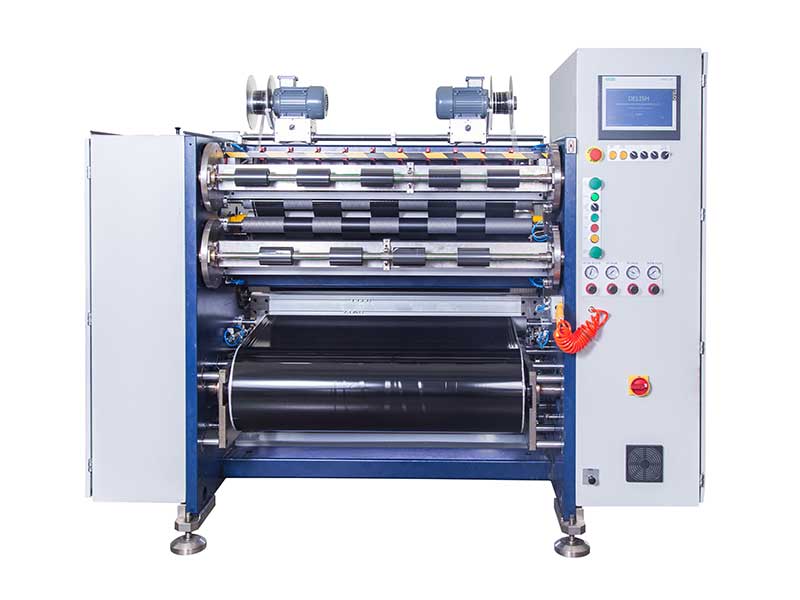 条码碳带分切机
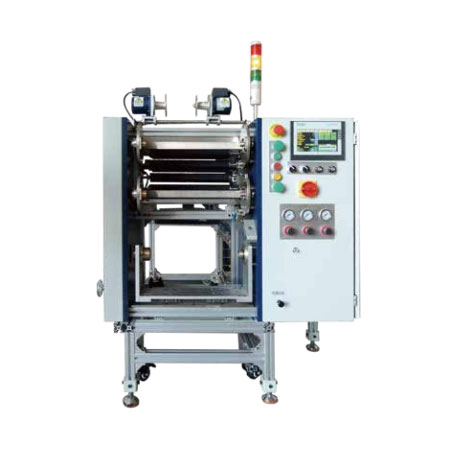 线号机色带分切机
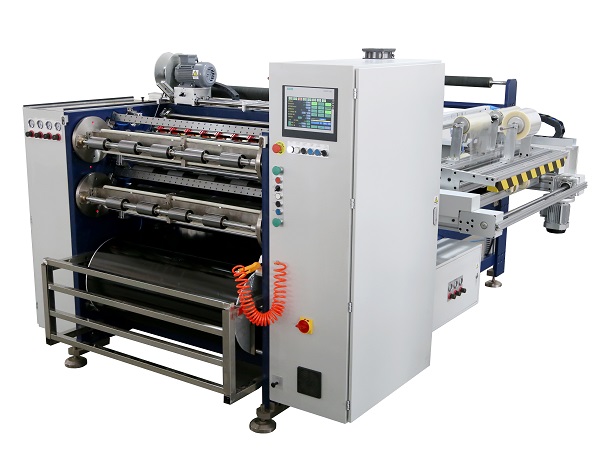 全自动碳带分切机 RSDS8 PLUS