
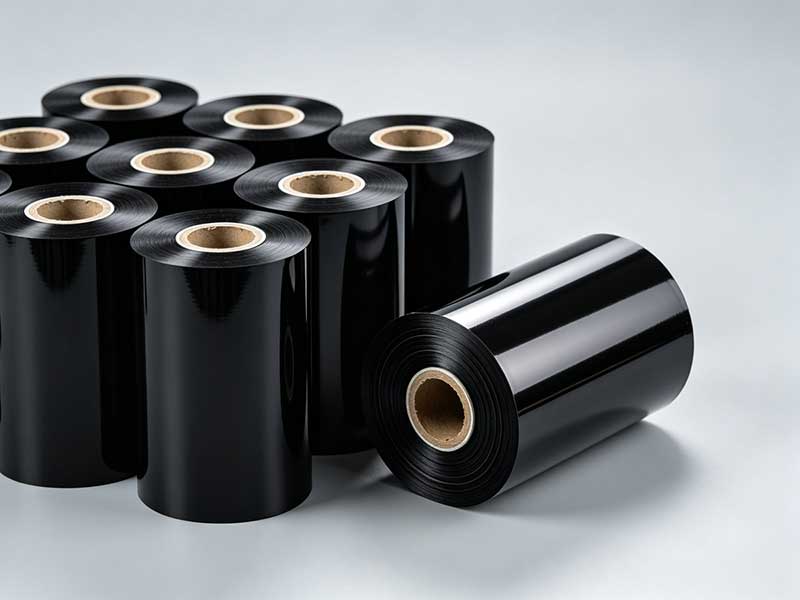
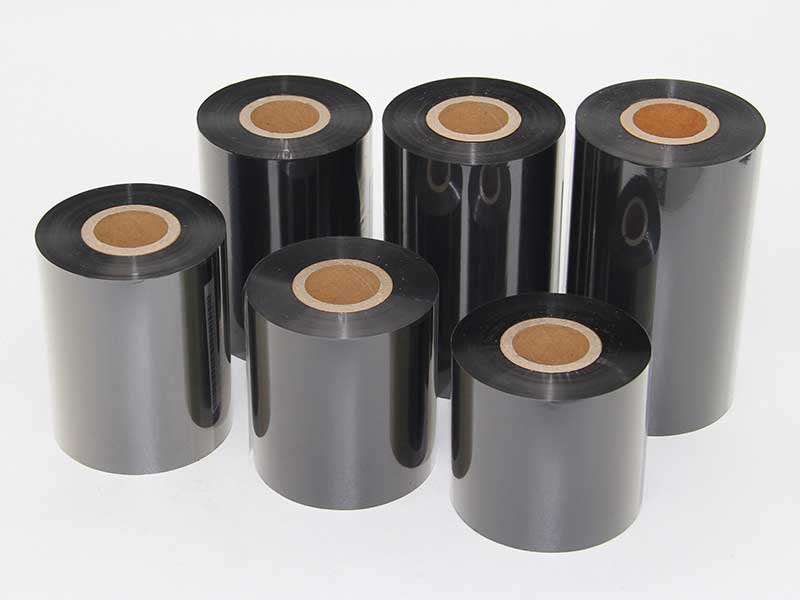
热转印碳带的总厚度通常只有4.5至20微米,由极薄的PET基膜、耐热涂层和油墨层复合而成。分切作为成品出厂前的最后一道工序,直接决定了碳带能否顺畅上机、是否损伤打印头。面对市场上从数万元到数十万元不等的设备,参数表往往密密麻麻,但真正决定成品品质与生产效益的,其实集中在少数几个关键维度上。
选型不必眼花缭乱。抓住分切精度、张力控制、收卷整齐度这三条生命线,再辅以对速度与硬件配置的理性审视,就能避开大多数陷阱。
一、分切精度:品质的生命线
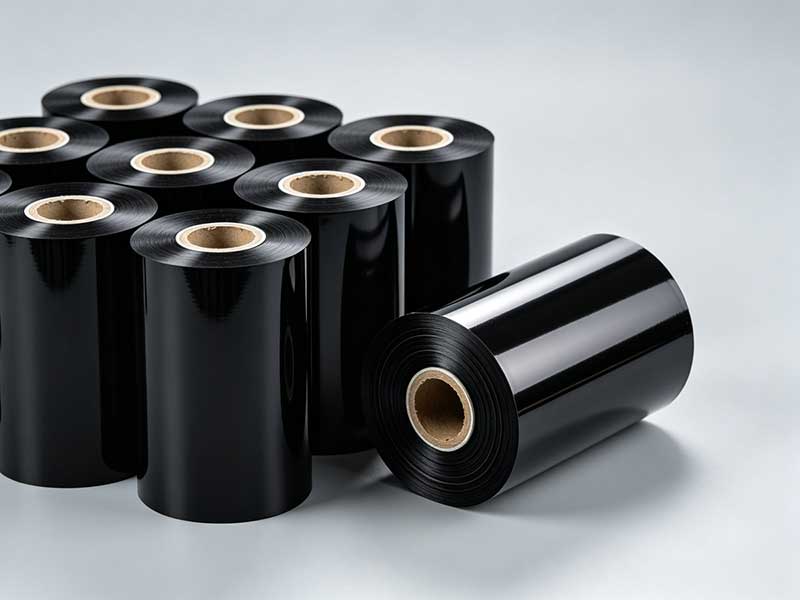
分切精度是衡量设备性能的首要指标,它直接决定了成品碳带的宽度一致性与边缘质量。精度不足的代价是实在的:碳带边缘毛糙,打印时走带偏移、卡带,严重时甚至磨损打印头。
行业精度标准大致可分为三级。普通级精度在±0.3~0.5mm,适用于常规商业和物流标签;高精度级可达±0.1mm,满足精密电子和一般工业应用;超高精度级则能控制在±0.05mm以内,用于医疗标签、超窄碳带等高端场景。决定精度的关键硬件在于刀座刚性与传动系统的稳定性。选购时切勿轻信参数表上的理论值,务必携带自家碳带母卷进行现场试切,用游标卡尺实测分切宽度与设定值的偏差,并检查样品边缘是否有毛刺或拉丝。
二、张力控制:设备的“灵魂”
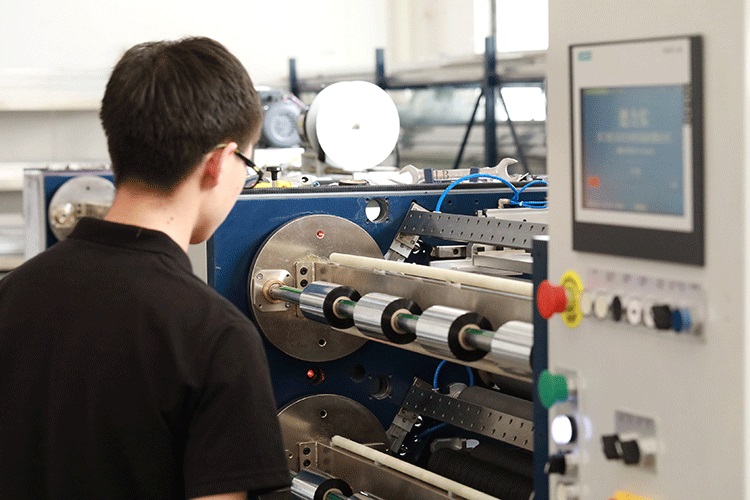
碳带的PET基膜极薄,对张力变化极为敏感。业内将张力控制视为分切机的“灵魂”,其对收卷平整度的影响占比超过50%。
张力过大的后果是基膜拉伸变形,油墨层产生微裂纹,导致打印时掉粉、白线;张力过小则碳带松弛起皱,收卷端面呈“蛇形”,运输中易出现管芯偏移。优秀的张力控制方案采用分区差异化策略:放卷区采用递减张力,分切区维持恒定张力,收卷区则实施锥度递减控制——随卷径增大线性降低张力,避免外层过紧压溃内层,形成“菊花芯”状卷绕。
选购时应优先选择全自动闭环张力控制系统。它通过张力传感器实时反馈、PID算法动态调节,可将波动控制在极窄范围内。传统开环控制(如手动调节磁粉离合器)难以应对卷径变化带来的张力漂移,在高速启停时尤为明显。
三、收卷整齐度:被忽视的“隐形成本”
收卷整齐度直接影响后道包装效率和打印机走带的顺畅性。端面呈“喇叭口”、边缘呈“锯齿状”或内部出现褶皱,根源都在于张力控制与纠偏装置不到位。这些问题在后续放卷打印时,极易造成碳带断裂或卡带。
行业控制标准为:端面偏差通常应控制在±1mm以内,高端设备可达±0.5mm。要达到这一水平,除了闭环张力控制外,滑差轴是高端碳带生产的必选项。它能对每个收卷单元独立控制扭矩,根据卷径变化实时调整,有效解决多卷同时收卷时“内松外紧”或“菜芯”问题。气动滑差轴比机械式控制精度更高,尤其适合频繁切换规格的生产场景。此外,主动式纠偏系统不可或缺,CCD光电或超声波传感器能实时检测碳带边缘位置并自动调整走带路径,防止高速运行中的微小跑偏累积成端面不齐。
四、分切速度:效率的标尺,但非越高越好
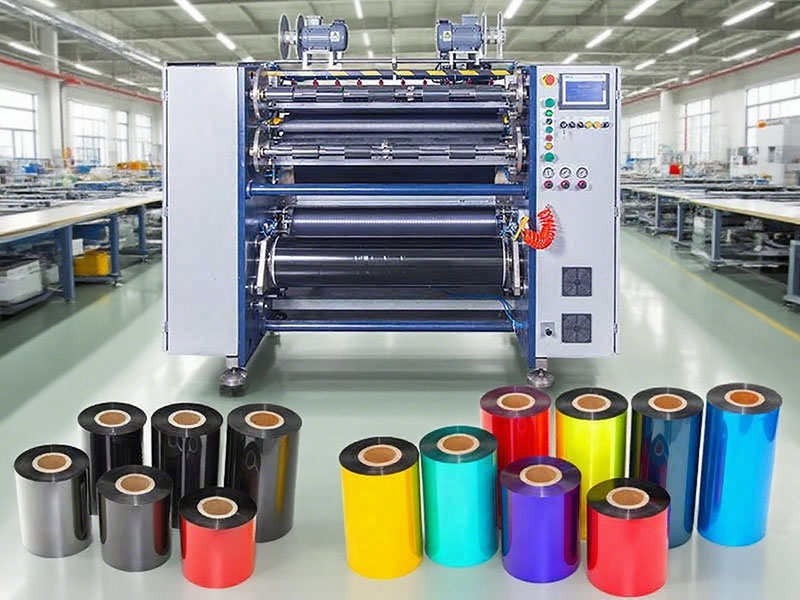
分切速度决定单位时间产出,但标称最高速度往往只是“实验室数据”。一台频繁因张力波动而降速、停机的设备,实际产出可能不如一台稳定运行的中速机型。
速度等级可参考以下区间:低速经济型50~100 m/min,适合小批量、多品种生产;中速通用型150~250 m/min,满足大部分商业订单;高速生产型300~500 m/min,适合大批量连续生产。需要特别留意的是,实际可用速度受碳带材质影响显著。树脂基碳带因涂层较硬、韧性较低,通常需比蜡基碳带降低20%~30%的速度运行。因此,评估速度时应要求厂家用你的实际材料进行试切,观察高速启动与急停时的收卷状态,而非只看空载最高速。
五、容易被忽略的硬件与长期成本
参数之外,设备的硬件配置决定了长期使用体验。机架刚性值得关注:厚重的铸铁或钢材机架能有效吸收分切过程中的振动,保证多年高速运行后的精度保持能力。刀具系统方面,圆刀适合高速分切,平刀(方刀)则对薄型碳带切口更整齐、粉尘更少,硬质合金或陶瓷涂层刀片的寿命显著优于普通高速钢。收卷轴规格需匹配你的成品卷芯——1英寸与半英寸是常见配置,确认设备是否兼容你当前及未来可能涉及的规格。
最后,售后服务与试切验证是选型中最重要的“保险”。碳带分切机涉及精密的张力与纠偏调试,供应商的响应速度与技术支持能力直接影响停机损失。在做出最终决定前,建议携带自有母卷走访至少三家供应商,用同一卷材料对比分切效果,实测宽度公差、端面偏差与边缘质量。一台参数漂亮但试切样品的边缘带有毛刺的设备,不值得冒险。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
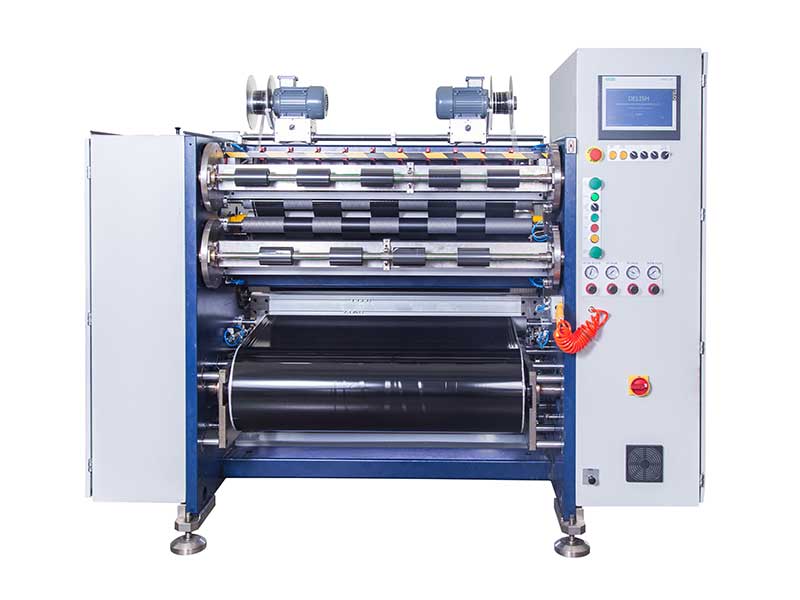 条码碳带分切机
 线号机色带分切机
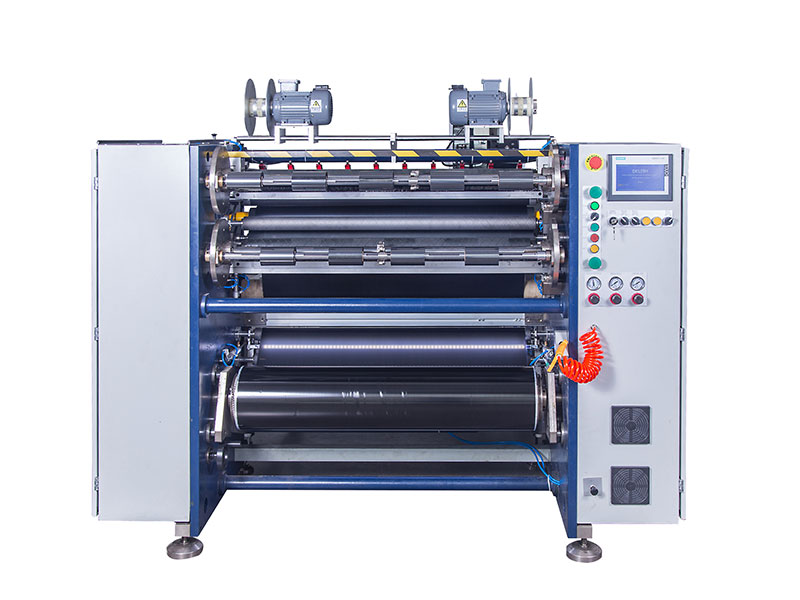
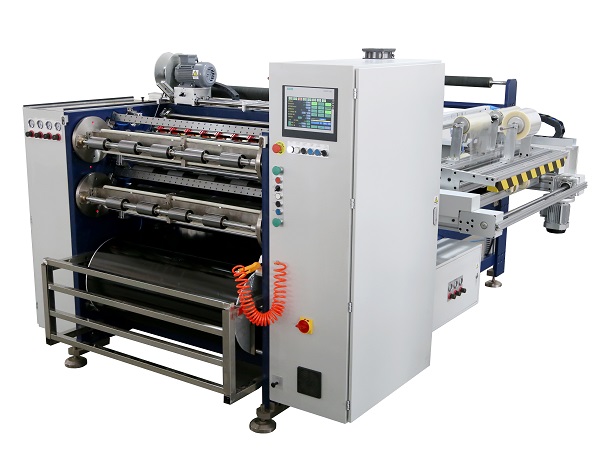 全自动碳带分切机 RSDS8 PLUS