
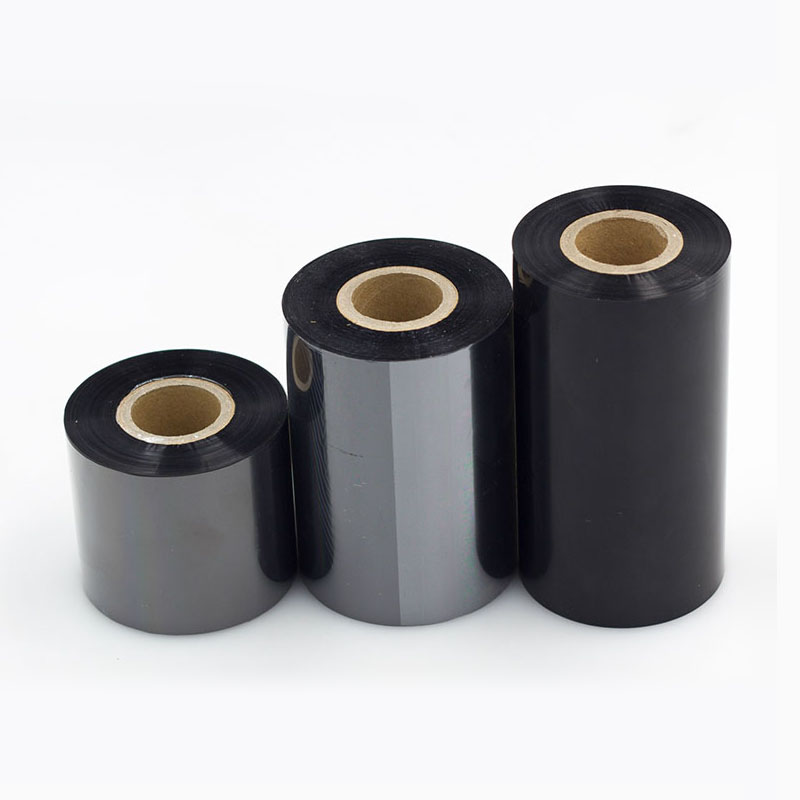
在热转印打印的产业链中,碳带分切是决定成品品质的“临门一脚”。当宽幅母卷被分切成适配各类条码打印机的窄幅小卷时,收卷端面的整齐度——这个看似只是“外观”的指标,实则牵动着下游打印的每一根神经。端面参差、塔形卷曲、边缘错位,轻则影响包装运输,重则在打印机中引发跑偏、褶皱甚至断带。收卷整齐度,从来不是面子工程,而是碳带品质的“里子”。
为什么整齐度如此关键
碳带的基材是厚度仅数微米的PET薄膜,涂覆油墨层后整体厚度也不过十几微米。这种极薄的物理特性,使其对收卷过程中的任何偏差都极为敏感。收卷端面不平整,意味着碳带在宽度方向上的应力分布不均——某些区域紧、某些区域松。当这样一卷碳带被装入条码打印机,放卷时各层之间的摩擦力差异会导致走带偏移,打印头与碳带之间的压力随之波动,最终反映在标签上的,是条码等级下降、白线、甚至打印头异常磨损。
更隐蔽的危害在于:收卷不齐往往是内部张力失衡的外在表征。张力过大时,基膜被拉伸,油墨层产生微裂纹,使用中掉粉污染打印头;张力过小时,层间滑移,运输中管芯偏移、碳带侧滑。端面只是冰山一角,水下的张力失控才是真正的隐患。
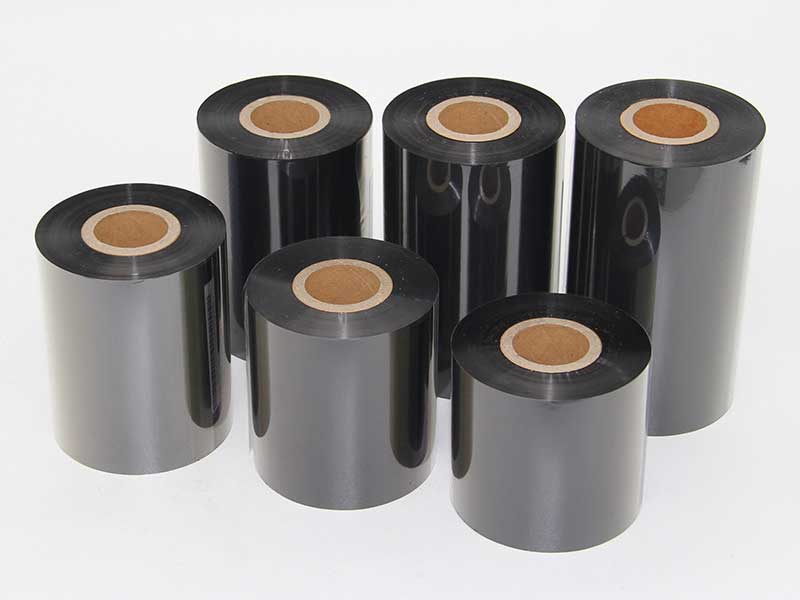
收卷不齐的典型形态与根源
收卷不齐并非单一病症,不同形态指向不同的病因。端面凹凸不平,呈波浪状起伏,通常与张力波动频繁相关;塔形收卷,卷芯两侧或单侧逐渐外扩,多因收卷张力偏大或压辊两端压力不均所致;边缘错位,带材在宽度方向上来回窜动,纠偏系统失效往往是主因;松紧不一,卷内张力分布不均,则指向锥度张力设置不当。
这些表象背后,是张力控制、机械精度、纠偏系统与刀具状态之间的微妙平衡被打破。经验表明,80%以上的收卷问题与压辊调节不当有关,而机械环节占收卷故障原因的六成以上。这意味着,收卷整齐度的治理,需要从“调参数”上升到“系统排查”。
张力控制:整齐度的灵魂
张力是收卷质量的核心变量,碳带分切的最佳原则是“最小可行张力”——在保证平稳运行、不打滑、不跑偏的前提下,使用尽可能小的张力值,将基膜拉伸风险降至最低。
不同材质的碳带对张力的需求差异显著。蜡基碳带质地较软,推荐张力范围在2至5N;混合基碳带可承受5至8N;树脂基碳带需要更高张力确保平整度,通常在8至12N,部分高硬度配方可达15至30N。窄带分切(宽度小于10mm)由于横向刚性极弱,张力应降至常规宽带的60%至70%。
比初始张力值更重要的是锥度张力控制。收卷过程中卷径持续增大,若张力不随卷径增大而递减,外层会不断压紧内层,最终形成“菊花芯”状褶皱或内部压溃。碳带分切的锥度系数通常设定在0.3至0.5之间,收卷区初始张力可设为分切区张力的120%,随收卷直径增大线性递减至80%。这一“外松内紧”的梯度设计,确保成品卷内外层硬度一致、端面平整。
对于仍在使用手动磁粉离合器调节张力的设备,收卷质量的一致性很难保证——开环控制的张力波动幅度可达±10%。升级为闭环张力控制系统,通过张力传感器实时反馈、PLC经PID算法动态调节,可将张力波动控制在±0.5N以内,这是解决收卷不齐最根本的技术路径。
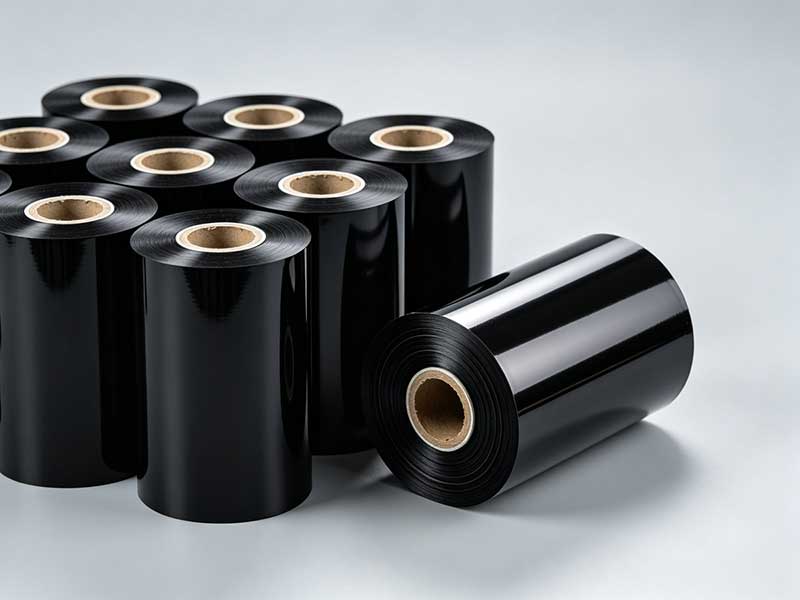
机械精度:被低估的“基准线”
张力调得再准,如果机械基准存在偏差,收卷不齐依然难以消除。导辊和收卷轴的平行度是首要检查项——即使水平误差仅为0.2mm/m,也足以使碳带产生侧向分力,导致收卷时向一侧跑偏形成“喇叭口”。平行度误差应控制在0.05mm/m以内,快速检验方法是:停机后用A4纸塞入压辊两端与收卷轴之间的间隙,如果两侧抽出的阻力感明显不同,说明平行度存在问题。
收卷轴的跳动量同样关键,径向跳动应控制在0.05mm以内。收卷轴若存在弯曲或轴承磨损,每旋转一周就会产生一次张力的“松紧交替”,在卷面上留下周期性的横向波纹。
卷芯与轴的配合是另一个“隐形杀手”。卷芯内径如果与收卷轴间隙过大,转动时会形成偏心,导致端面呈周期性摆动。标准配合间隙应控制在0.3mm以内,间隙超过0.5mm时,即使张力控制得当,端面也无法整齐。
压辊:收卷点上的“精调器”
压辊的核心作用是在收卷点提供一个可控的径向压力,辅助排出层间空气、使卷材紧密排列。压辊与收卷轴轴线若不在三维空间内平行,每转一圈都会产生轴向推力,使碳带在宽度方向上来回窜动。
压辊调节的精髓在于分区压力控制。传统做法是调节总气压,但同一根压辊对不同位置的碳带——尤其是不同分切宽度的窄带——所需压力完全不同。窄带区(宽度小于20mm)的压力应比宽带区低20%至30%,避免薄膜边缘被压出褶皱。对于常见PET基材碳带,压辊线压力建议从0.3至0.5kgf/cm开始试调。
压辊的表面材料同样不可忽视。推荐使用邵氏A硬度60至70度的聚氨酯包胶,过软会产生滞后变形导致压力波动,过硬则无法补偿纸管椭圆度。碳带分切易产生静电,压辊包胶应掺入导电材料,表面电阻控制在10⁶至10⁸Ω,并可靠接地,防止静电导致层间排斥、端面松散。
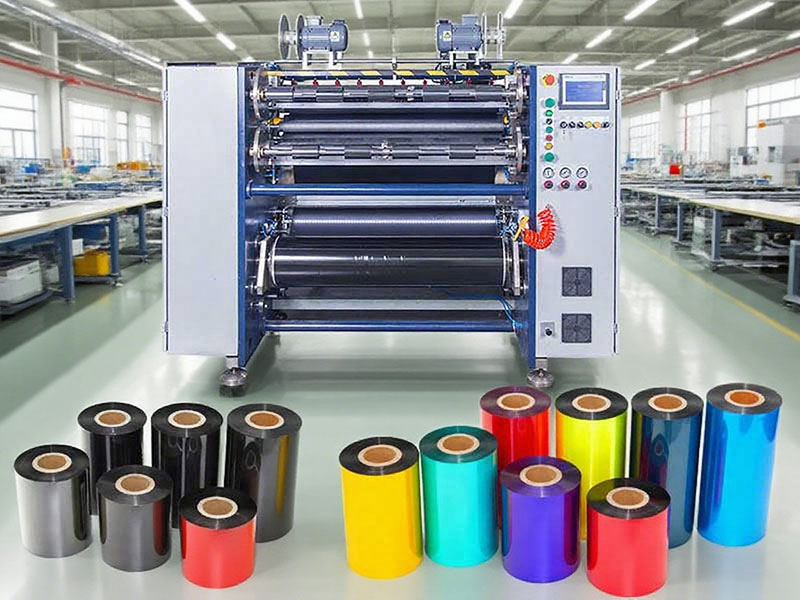
纠偏与刀具:源头与过程的双重保障
纠偏系统是保持端面整齐的过程保障。光电或超声波传感器实时监测碳带边缘位置,纠偏执行机构(电动推杆或液压系统)自动调整辊筒防止跑偏。常见故障包括传感器镜头积尘、执行机构卡滞、响应速度与收卷线速度不匹配——响应过慢造成边缘波动,过快则产生震荡。
分切刀具的状态则从源头影响收卷稳定性。刀片磨损或崩口时,钝刀将“剪切”变为“挤压”,切出的碳带边缘产生毛刺或波浪状,这条“扭曲”的带子在复卷时自然会跑偏。上下刀的重叠量需精确控制,碳带材料推荐间隙为0.01至0.03mm,重叠量0.5至1.0mm。
系统排查:从“救火”到“预防”
面对收卷不齐,盲目调整往往适得其反。一个常见的误区是“端面不齐就加大张力”——实际上,张力过大反而会加剧横向偏移,甚至导致管芯变形和基膜拉伸。
科学的排查应遵循“先软后硬、先简后繁”的原则:先检查张力与纠偏等工艺参数,再确认刀具、收卷轴、压辊的机械精度,最后评估来料质量。每次调整只改变一个变量,观察效果后再进行下一步。日常预防同样重要:每班次清洁纠偏传感器与导辊,每周用工业酒精擦拭过辊,每季度校准设备水平度与辊系平行度。
收卷整齐度的本质,是碳带分切过程中张力、机械、电气与材料四大系统协同作用的结果。端面如镜的碳带卷,背后是张力闭环的精准、辊系平行的毫厘、压辊压力的均匀、纠偏响应的敏捷。对于条码打印而言,一卷收卷整齐的碳带,意味着稳定的走带、清晰的打印、更长的打印头寿命。在热转印耗材的竞争中,收卷整齐度或许不是最显眼的参数,但它一定是最诚实的品质语言。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
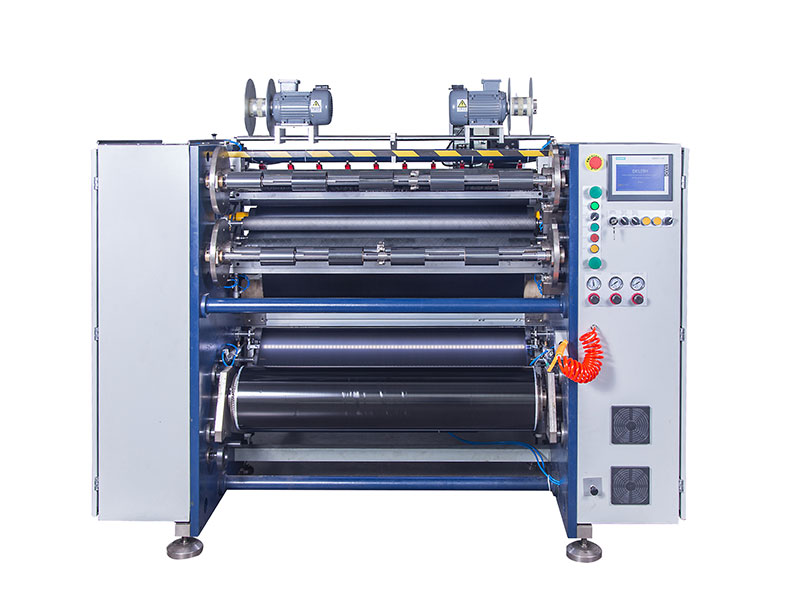
 热转印碳带分切机
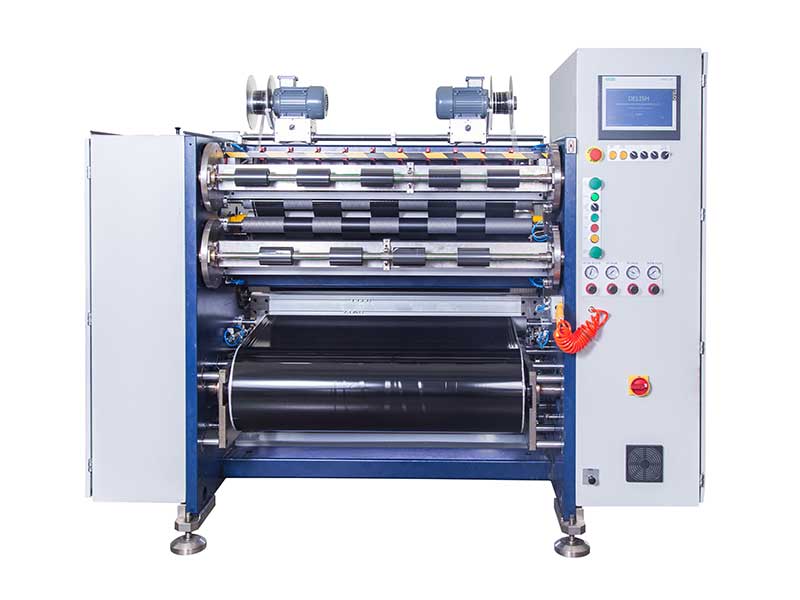 条码碳带分切机
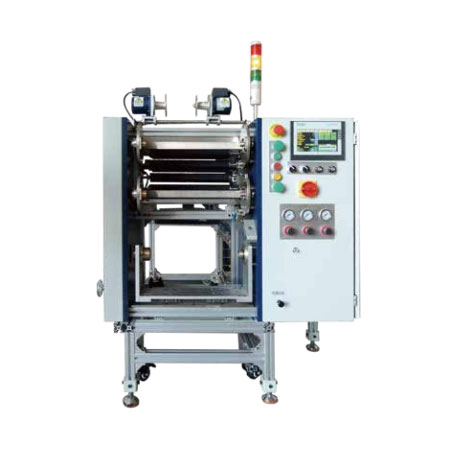 线号机色带分切机
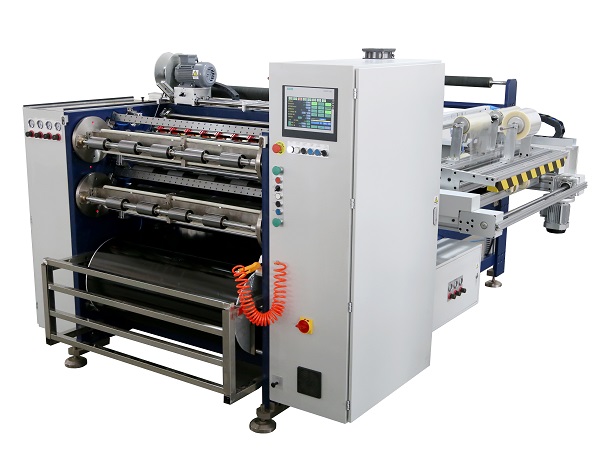 全自动碳带分切机 RSDS8 PLUS