
摘要
碳带分切是热转印色带生产中的关键工序,而张力控制直接决定分切成品的端面平整度、松紧一致性与油墨层完整性。碳带基膜通常仅为4.5~10μm的PET薄膜,对张力变化极为敏感,张力失控轻则导致端面不齐、褶皱,重则引发断带,据统计断带占非计划停机的60%以上。本文系统梳理碳带分切张力控制的核心要求、主流技术方案与实操调试方法,为设备选型与工艺优化提供参考。
关键词:碳带分切机;张力控制;闭环控制;锥度张力;热转印碳带
一、引言
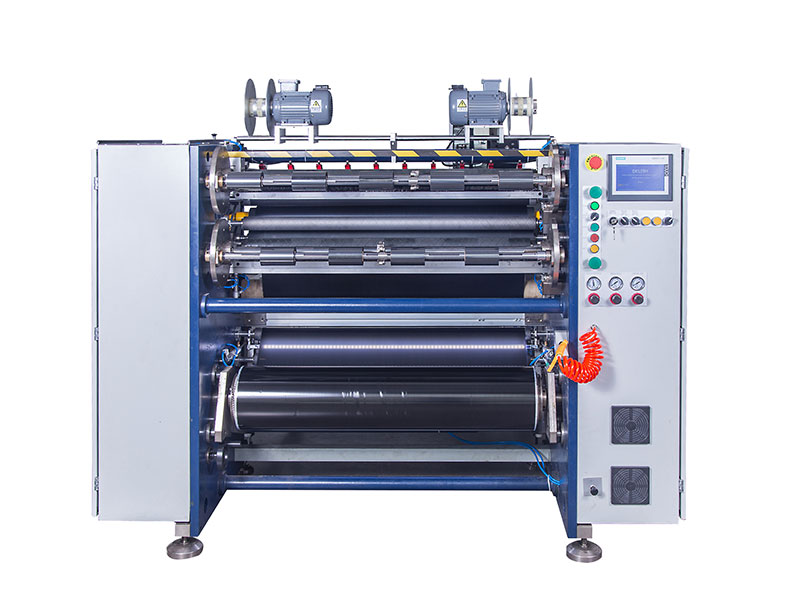
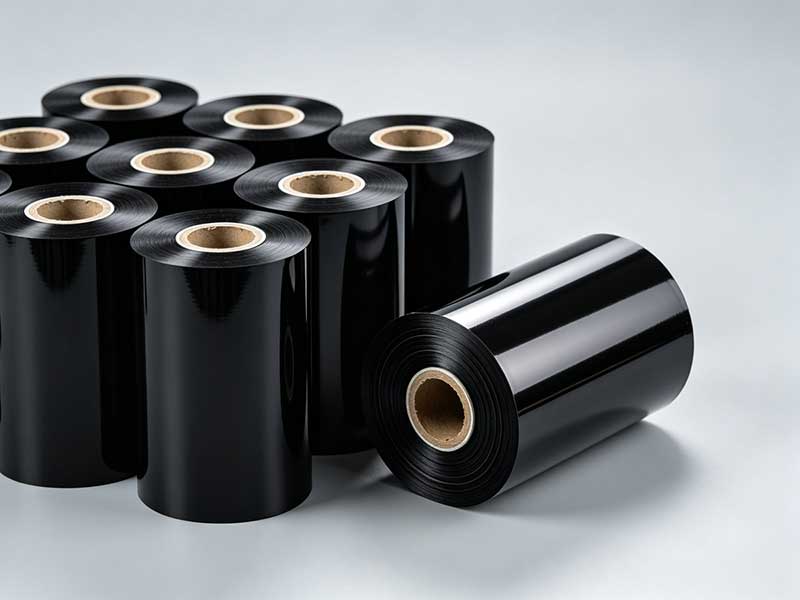
条码碳带作为热转印打印的耗材,其生产过程始于宽幅母卷的涂布,终于分切复卷为成品小卷。分切工序看似简单,实则是决定碳带最终打印品质的“最后一公里”。分切张力控制不当,碳带在打印时就会出现白线、压痕、掉粉甚至断裂。
碳带的物理特性决定了张力控制的难度:PET基膜厚度通常仅有4.5~10μm,涂覆油墨后整体仍极薄,对张力变化异常敏感。张力过大,基膜被不可逆拉伸,油墨层产生微裂纹;张力过小,碳带松弛起皱,收卷端面呈蛇形。这种“增之一分则太长,减之一分则太短”的工艺窗口,使张力控制成为碳带分切机最核心的技术能力。
二、张力控制的工艺目标与分区策略
2.1 核心原则:“最小可行张力”
行业实践中形成的一条核心原则是:在保证碳带平稳运行、不打滑、不跑偏的前提下,使用尽可能小的张力值。许多操作员习惯“把张力调大一点防止跑偏”,这恰恰是最大的误区——碳带的纵向拉伸不可逆,一旦基膜被拉长,整卷碳带即成为残次品,而这种隐患在成品检测中很难发现,往往要到用户使用时才暴露。
不同材质碳带的推荐张力区间差异显著:
| 碳带类型 | 推荐张力范围 | 注意事项 |
| 蜡基碳带 | 2-5N | 质地较软,需低张力配合静电消除 |
| 混合基碳带 | 5-8N | 中等张力,需控制温度防止树脂层开裂 |
| 树脂基碳带 | 8-12N | 需更高张力确保平整度,注意拉伸极限 |
| 窄带分切(<10mm) | 常规宽带的60%-70% | 横向刚性极弱,对波动极为敏感 |
2.2 三段分区差异化控制
整条分切线并非“一个张力值走到底”。优秀的张力控制方案将设备分为三个独立控制区:
放卷区采用递减张力曲线——随着卷径减小,张力随之递减,防止内层松弛或材料拉伸。初始张力设定为基准值,随卷径变化自动调整。
分切区的碳带经过刀槽时摩擦阻力最大,张力需略高以保持切割稳定,通常设置为比放卷区张力低10%-15%,并增加浮动辊缓冲机构吸收瞬时波动。
收卷区采用锥度递减控制策略——初始张力设为分切区张力的120%,随收卷直径增大线性递减至80%。这样可避免外层过紧压溃内层,形成“菊花芯”状卷绕,确保成品卷内外层硬度一致。
简言之:放卷要“送得顺”,分切要“切得稳”,收卷要“卷得匀”。
三、张力控制的技术方案演进
3.1 从开环到闭环
传统碳带分切机多采用磁粉离合器/制动器配合手动调节的方式,属于开环控制。这种方案的最大缺陷在于:随着放卷卷径变小,张力会自然增大,即便开机时调好了,运行到小卷时张力可能已经超标。开环控制的张力波动幅度可达±10%,难以满足高品质碳带的分切要求。
闭环控制通过张力传感器实时检测碳带实际张力,控制器自动调节放卷或收卷扭矩,使张力始终保持在设定范围内。目前主流的闭环方案包括:
摆辊式张力控制通过摆动辊的机械反馈实现初步稳定,结构简单、成本较低,适合速度变化不大的场景。浮动辊的位置变化直接反映张力偏差,控制系统据此调节收放卷速度。
伺服+张力传感器控制响应更快、精度更高,适用于高速分切(200m/min以上)。张力传感器精度可达±0.1N,配合PID算法,高端机型可将张力波动控制在±0.5N以内。部分设备在加减速阶段引入加速度前馈补偿,当控制器检测到速度指令变化时,主动对收放卷扭矩进行补偿,抵消惯性影响,使碳带几乎感觉不到启停冲击。
3.2 机械结构的优化配合
张力控制不仅是控制算法的问题,机械环节的精度同样关键。行业经验表明,六成以上的张力波动来自机械环节。
导辊的平行度误差应控制在0.05mm/m以内,否则碳带会产生侧向分力,造成两侧张力不一致。气胀轴的供气压力需稳定在0.5~0.6MPa,漏气或胀块磨损会导致卷芯打滑、张力失控。压辊两侧气缸压力差超过0.05MPa时,局部张力差异足以造成收卷端面隆起或单边突出。
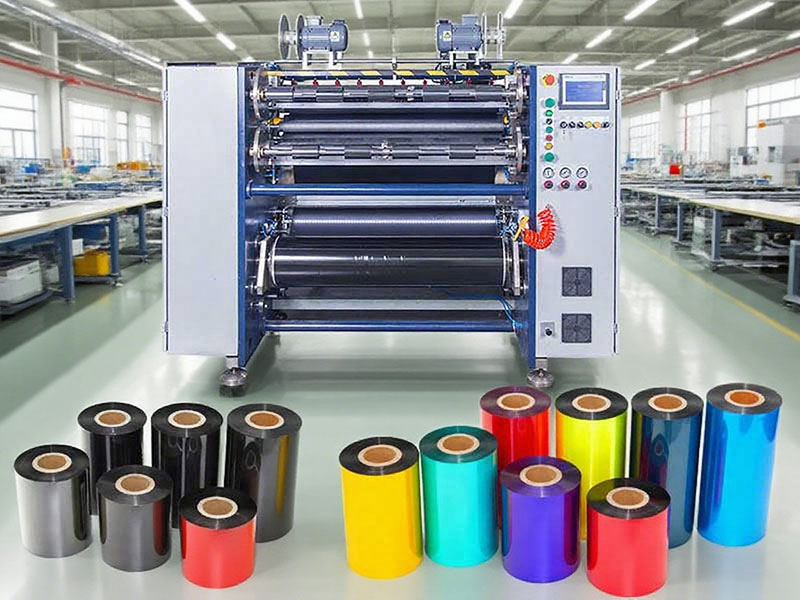
在走带路径设计上,一些分切机采用主动辊、张力检测辊与被动辊的组合结构:主动辊匹配分切速度向下游牵引碳带,张力辊检测经过的碳带张力并反馈给控制系统,被动辊(可采用碳纤维辊以减小转动惯量)引导碳带进入收卷机构。
四、实操调试与故障排查
4.1 调试四步法
碳带分切机的张力调试可遵循“空载—加载—逐项—固化”的流程:
空载调试在不穿碳带的条件下启动设备,观察放卷轴和收卷轴运行是否平稳,用手轻触轴端感受有无周期性振动。
加载试切使用废料带,设定较低张力(正常值的60%),低速运行(20-30m/min),逐步提速至出现不稳定现象,记录当时的张力和速度。
逐项调整根据问题现象定位优先调整项。低速稳、高速抖,优先降低加减速斜率(变频器加速/减速时间可延长至20-30秒);收卷端面呈喇叭口,检查锥度系数与压辊压力均匀性。
参数固化将验证后的张力参数按碳带规格存入工艺数据库。对于多品种生产的厂家,预存20组以上张力工艺参数可实现一键调用。
4.2 典型故障的快速判断
不同表现指向的故障根源截然不同,排查前先观察现象可少走弯路:
| 典型表现 | 最可能的原因方向 |
| 周期性抖动(1-2秒一次) | 轴承损坏或机械部件偏心 |
| 波动周期很长(数十秒一次) | 卷径计算错误 |
| 启动/停止瞬间波动明显 | 加减速时间过短或预张力不足 |
| 放卷正常、收卷不稳 | 收卷轴摩擦片磨损或磁粉离合器老化 |
| 收卷正常、放卷不稳 | 放卷制动器磁粉老化或刹车气压不稳 |
4.3 行业实践数据
某碳带分切企业的稳定性改善案例具有参考价值。改善前,该企业分切机平均每天停机4-5次,碳带断裂占停机原因的60%,根源在于张力波动过大与刀具磨损。通过将开环力矩电机控制升级为“闭环矢量变频器+浮动辊张力反馈”、增加加减速S曲线控制、制定标准刀隙规范等措施,实现了显著改善:
| 指标 | 改善前 | 改善后 | 变化 |
| 非计划停机 | 4.6次/天 | 0.3次/天 | -93.5% |
| 分切成品率 | 93.2% | 98.7% | +5.5% |
| 单班产量 | 6.5万米 | 9.8万米 | +50.8% |
这一案例说明,张力控制的系统性优化不仅能减少断带,还能释放产能、降低废品率。
五、结语
碳带分切机的张力控制,本质上是与材料特性的一场精密博弈。碳带太薄、太敏感,容不得“差不多”的粗放操作。从开环磁粉控制到全伺服闭环,从单一张力设定到三段分区锥度控制,技术方案的演进方向始终明确:更小的波动、更快的响应、更少的人工依赖。
对于设备使用者而言,理解“最小可行张力”原则、建立材料张力数据库、遵循“先机械后电气”的排查逻辑,是保障分切质量稳定的基本功。而对于设备制造商,将张力控制从“能调”升级为“免调”,降低对操作经验的依赖,仍是值得持续投入的方向。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
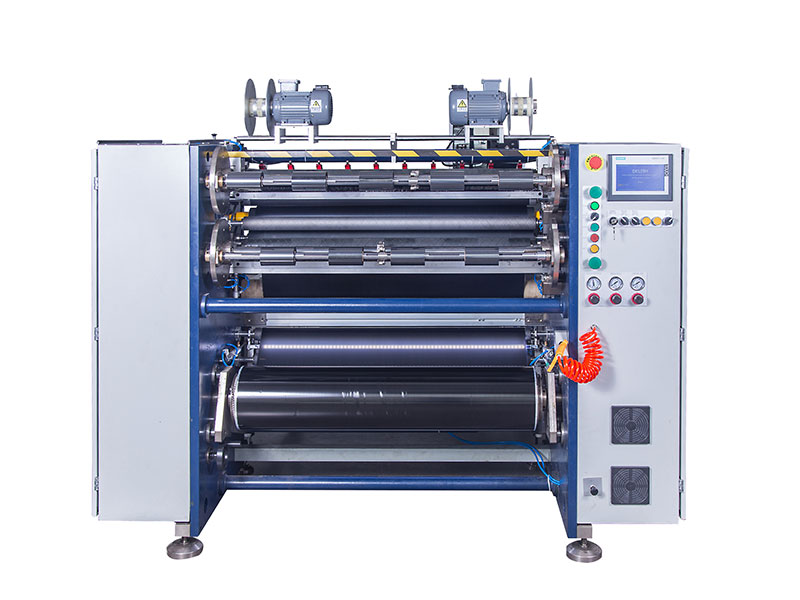 热转印碳带分切机
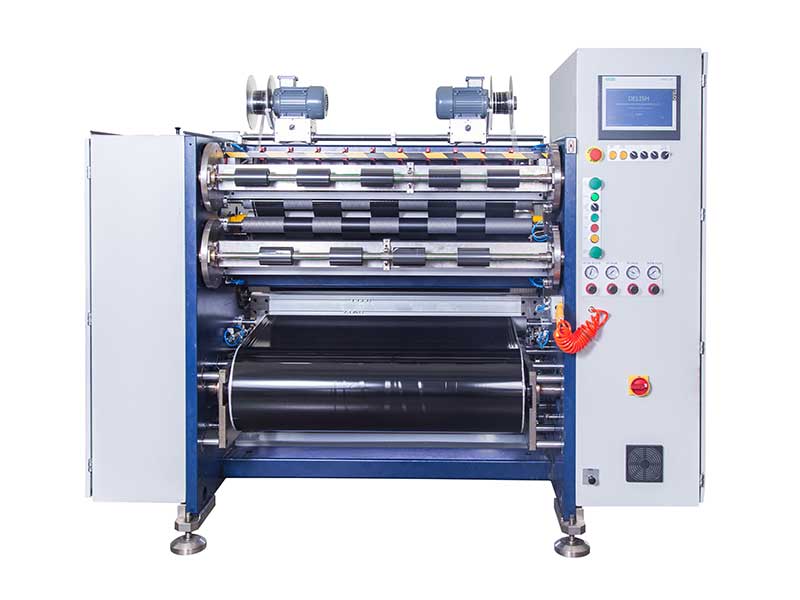 条码碳带分切机
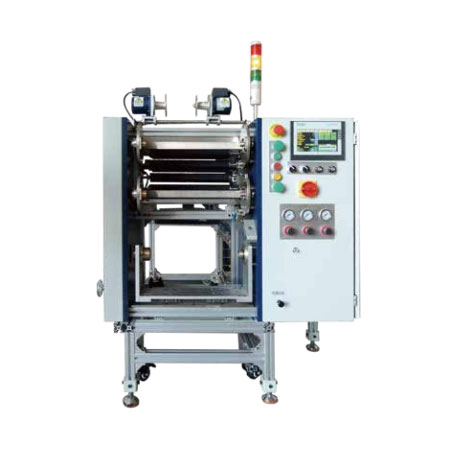 线号机色带分切机
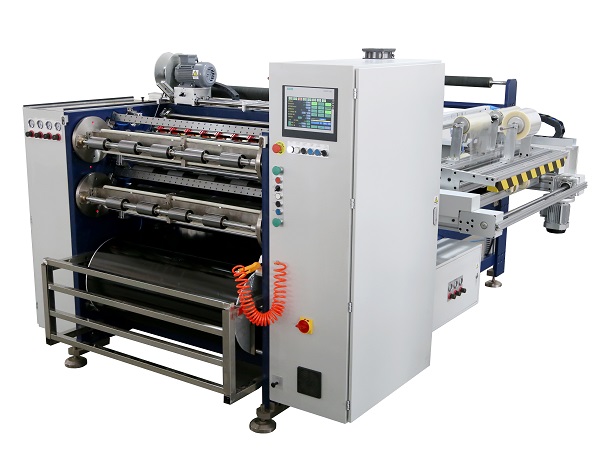 全自动碳带分切机 RSDS8 PLUS