
选烫金膜分切机,最容易踩的坑就是盯着“最大速度”和“价格”做决定。一台标称500m/min的设备,如果张力控制不过关,实际跑起来可能连200m/min都稳不住;一台报价便宜十几万的机器,分切精度差半个丝,一年浪费的箔材就够填平差价。
烫金膜(电化铝)厚度仅4~30μm,由PET基膜、离型层、着色层、镀铝层和胶粘层复合而成,薄而脆、对张力极度敏感。普通分切机切它,轻则毛边、跑偏,重则整卷报废。选型的关键,是抓住几个真正决定分切质量的硬指标。
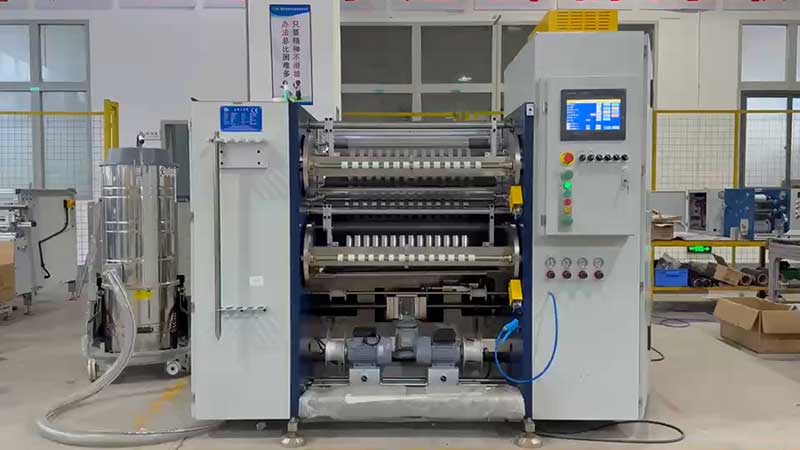
一、先搞懂:为什么普通分切机切不好烫金膜?
烫金膜分切面临三个核心挑战:
怕拉:超薄材质在分切时若张力控制不当,极易发生拉伸形变,导致后续烫印时图案套印不准。烫金膜基材是PET薄膜,12μm的厚度比头发丝还细,张力稍大基膜就被拉长。
怕毛:分切边缘若存在微米级毛刺或锯齿,在烫印压力下会直接显现为“金边残缺”,造成整批产品报废。毛边问题的本质是“切”与“撕”的区别——刀片钝化或配合不当,就会把金箔“挤”断而非“切”断。
怕脏:高速运动产生的静电会吸附粉尘和分切过程中产生的铝粉,一旦卷入料卷,烫印时便会形成肉眼可见的“砂眼”或“麻点”。
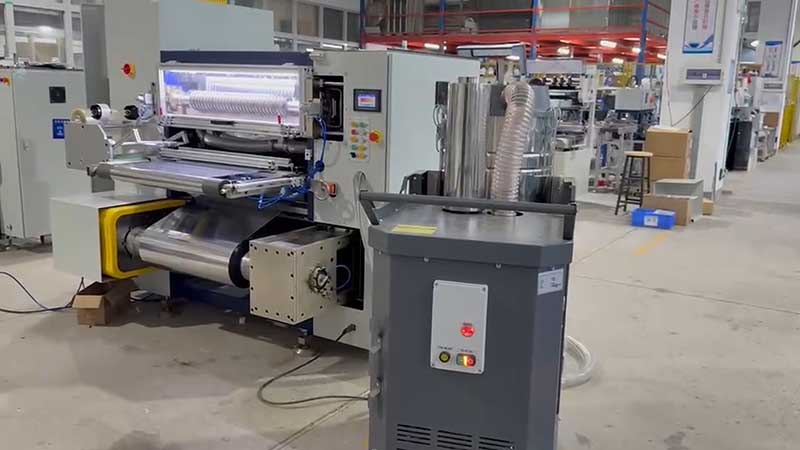
二、核心选型参数:盯紧这五个维度
1. 分切精度——硬指标,不容妥协
分切精度直接决定烫金效果。普通烫金产品允许0.3mm左右误差,但高端包装、烟草、奢侈品标签领域要求0.1mm甚至更高,部分高端机型能做到0.05mm。
精度靠什么保证?一看驱动系统是否伺服化。伺服电机驱动比传统变频控制响应更快、精度更高,配合微米级可调的刀架,才能保证每一刀都落在设定位置。二看机身刚性。高刚性铸铁或合金钢机身能有效吸收高速运行时的振动,刀轴径向跳动一旦超过0.02mm,切口就会忽深忽浅。选购时可以要求用千分表实测刀轴跳动——跳动过大的设备,高速时精度必然“漂移”。
2. 张力控制——薄材的命门
分切尺寸不准和端面不齐的问题,九成以上出在张力控制上。烫金膜基材薄而脆,张力稍大即断裂或拉伸,稍松则起皱、跑偏。
必须选全闭环伺服张力控制系统。开环控制反应滞后,加减速时张力波动大;全闭环系统通过传感器实时反馈、动态调整,张力波动能控制在设定值的3%以内。
锥度张力技术是必备项。随着收卷直径增大,张力必须按比例递减,否则外层会把内层挤伤,导致铝层转移或粘连。对于烫金膜,锥度张力是防止成品卷变形的核心技术。如果一台设备只提“最大速度”而不提张力控制精度和锥度曲线,基本可以判定它不懂烫金膜。
收卷轴选滑差轴或气涨轴。多轴同时收卷时,各卷芯因厚度微小差异会产生松紧不一,滑差轴能让每个收卷工位独立打滑调整,解决内外松紧不一致的问题。
3. 刀具系统——切边质量的最终执行者
烫金膜表面有胶层,普通刀片用久了会粘胶、变钝。刀具选择上,优先圆刀剪切式分切,上下圆盘刀剪切能提供平滑切面,切边光滑无毛刺,刀片寿命长,适合高速分切(≥300m/min)。平刀(剃须刀片式)容易因磨损导致切不断或翻边。
刀具材质应选硬质合金或金刚石涂层,这两种材质寿命长且不易粘胶,刃口需经镜面抛光。上下刀的配合间隙和重叠量必须精密可调——间隙过大切不断,过小则加速磨损。
宽幅分切(>800mm)时,刀轴刚性是核心挑战。随着分切宽度增加,重压下刀轴中间极易产生微小弯曲,导致“切不透”或“切偏位”。优先选择加厚合金钢墙板和大直径刀轴的设备。
4. 收卷质量与纠偏系统
收卷端面错层应≤0.1mm,否则后道工序无法顺利上机。纠偏系统是边缘整齐的生命线,务必选择配备超声波纠偏传感器的机型,其检测不受箔材颜色或金属反光影响,响应更精准。更高配置的机型已集成CCD视觉识别系统,能自动识别印刷边标。
5. 除尘与静电消除——容易被忽视的“隐形杀手”
分切过程中,切边会产生微小的铝粉和塑料粉尘。铝粉若粘附在箔面上,烫金时会形成“烫金麻点”,直接导致废品。必须配备接触式(粘尘辊)和非接触式(离子风刀/吸风口)相结合的除尘系统,同时在收卷和放卷处安装静电消除棒,防止静电吸附灰尘,也避免收卷时因静电导致材料滑动造成收卷不齐。

三、根据你的产品定位决定配置
不同应用场景对分切机的要求差异显著:
做烟包、奢侈品标签:精度要求0.1mm以内,必须全闭环伺服张力+超声波纠偏+金刚石涂层圆刀,配置拉满。
做普通包装烫金:精度0.3mm可接受,但仍需闭环张力控制和圆刀分切,除尘系统不能省。
频繁换单、规格繁多:考虑配备自动排刀系统或至少液压锁刀。输入分切宽度,刀座自动移动到指定位置,能将换单时间从小时级缩短至分钟级,减少人工误差。CNC数控系统可将换活调机时间从30分钟缩短到1-2分钟。
窄条分切(<50mm):多用于精细图案的跳步烫金,端面平整度和收卷紧实度极为敏感。手动锁刀极易因锁紧力不均导致尺寸偏差,建议选配液压锁刀系统或高精度滑差轴。
四、最后一步:带料试切
参数再漂亮,不如现场切一卷看看。务必携带您常用的烫金膜母卷进行现场试切,这是最关键的环节。
重点观察:分切端面是否平整如镜,有无压印或毛刺。有条件的话,用高倍放大镜检查切边,查看是否存在肉眼难以察觉的微裂纹。同时关注设备的智能化程度——是否配备配方存储功能,不同宽度、不同材质的烫金膜对应不同的张力、速度参数,可数字化保存,换单时一键调用,避免凭老师傅“手感”调机导致的误差。
选烫金膜分切机,本质上不是买一堆钢铁零件,而是买一套“精密稳定”的裁切系统。最适合的设备不一定是功能最全的,但一定是张力闭环够精准、刀具与机身够刚性、现场试切能过关的那一台。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
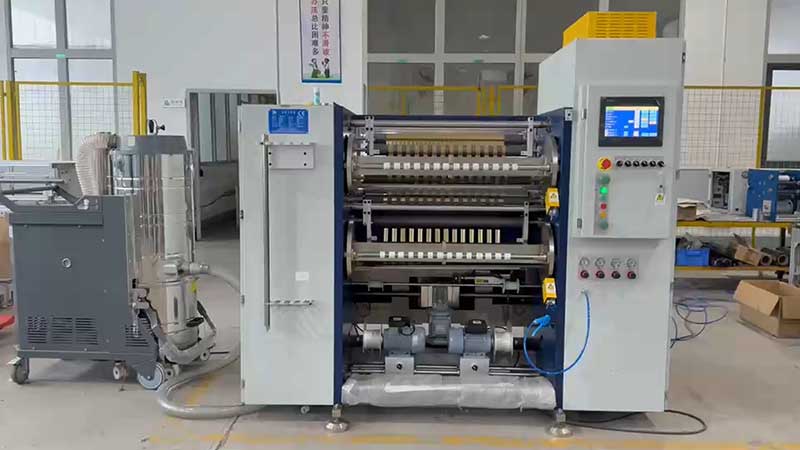
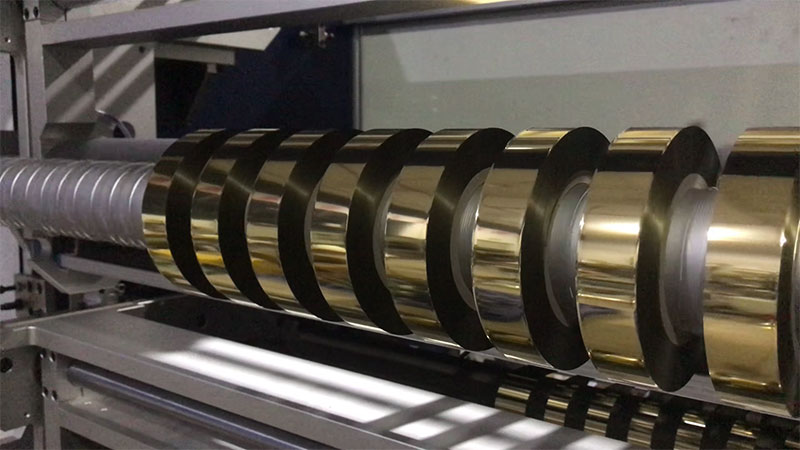
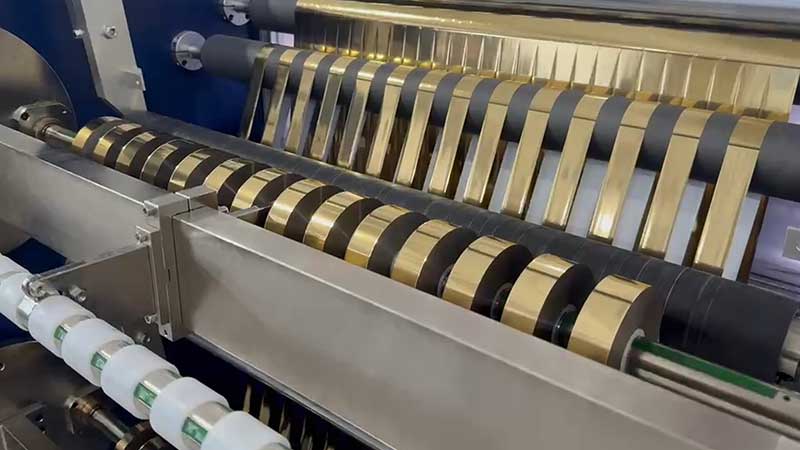
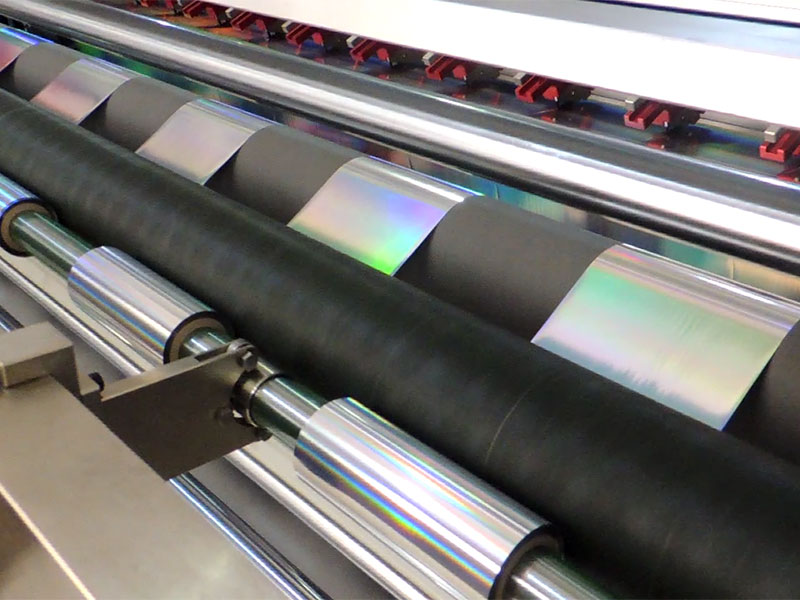 电化铝分切机
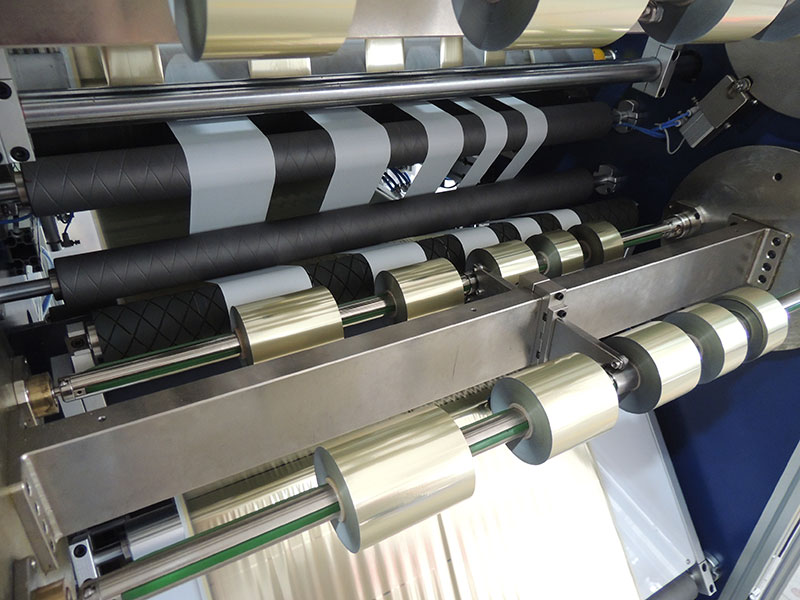 烫金纸分切机
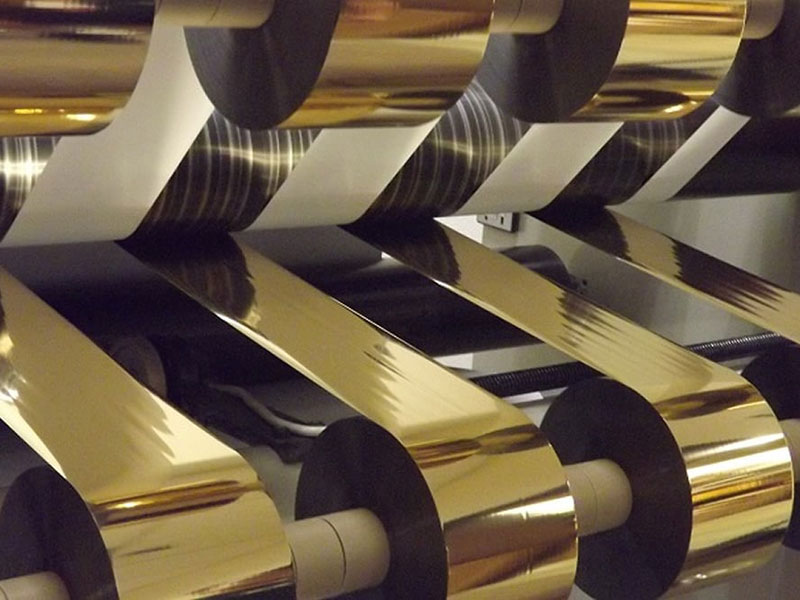 烫金箔分切机
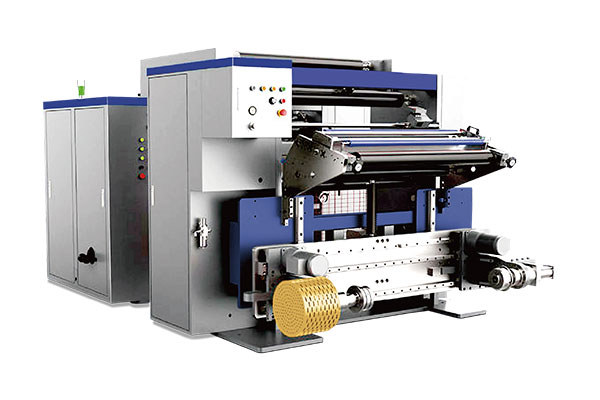 通用型数字控制高速分切机 RSDS7/T