
电化铝(烫金箔)是一种总厚度仅12–30μm的多层复合超薄材料,由PET基膜、离型层、色层、镀铝层及胶粘层构成。这种“三明治”结构几乎没有抗弯刚度,却要在分切机上以每分钟数百米的速度运行。行业内素有“三分烫,七分切”的说法,而分切环节的核心矛盾,高度集中于收放卷系统:张力大了,基膜拉伸变形,后续烫印套不准;张力小了,收卷松垮跑偏;压辊状态稍有偏差,卷边、起皱便接踵而至。收放卷技术的优化,本质上是在超薄材料与高速运行之间,建立一个动态平衡的微应力环境。
本文从放卷张力衰减、收卷锥度控制、压辊自适应调节三个维度,梳理电化铝分切机收放卷技术的关键优化路径。
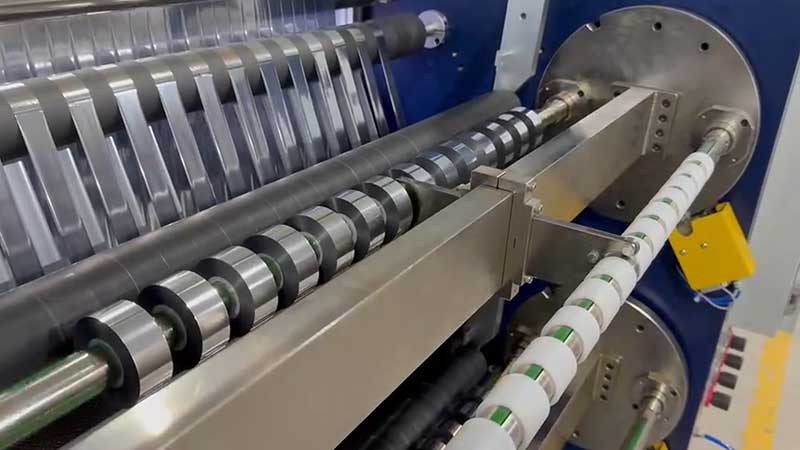
一、放卷端:放弃恒张力执念,以反锥度控制隔离扰动
放卷系统的职能常被简化为“把母卷松开”,但在实际运行中,它承担着隔离扰动、建立基础张力的关键任务。母卷从满卷到空芯,直径变化可达数倍,转动惯量随之剧烈改变。若放卷端不能实时适配,张力波动会直接传导至切刀处,造成分切尺寸偏差或材料起皱。
最常见的操作误区是设定一个固定张力值全程不变。随着放卷卷径减小,若制动力矩恒定,材料内部应力会逐渐失稳,大卷底层容易被过度拉伸,展开后出现纵向条纹。正确的策略是启用反锥度控制:控制系统根据实时卷径自动降低制动力矩,使箔材在剥离母卷的瞬间始终保持相近的表面应力。基准张力视幅宽与厚度而定,烫金箔通常落在3N–8N区间,高速运行时若出现横向抖动可微增5%–10%,若出现纵向拉伸纹则应立即回调。
放卷端的硬件协同同样关键。现场多数张力故障可追溯至气胀轴气压失稳与磁粉制动器性能衰减。气胀轴标准气压设定为0.4–0.6MPa,充气后5分钟内压降超过0.05MPa即意味着存在泄漏,卷芯会在运行中缓慢打滑,表现为张力“先稳后飘”。磁粉制动器长期低电流工况下磁粉易板结,使用超过一年的制动器建议将设定电流上调10%–15%以补偿性能衰减。这些细节看似琐碎,却是放卷张力平直性的物理基础。
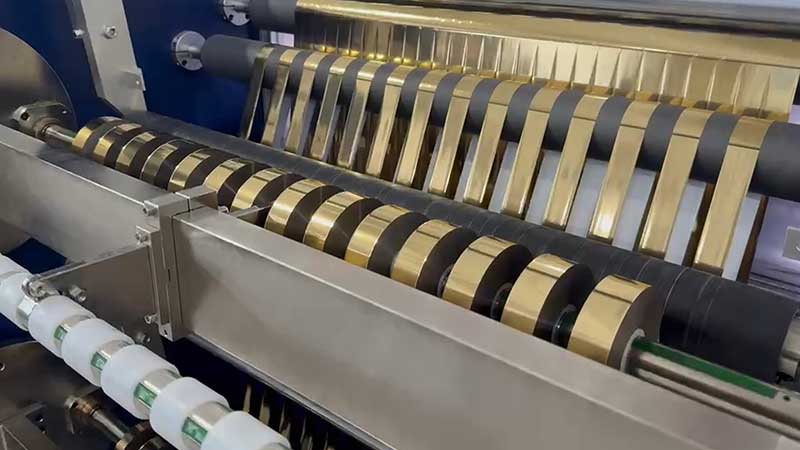
二、收卷端:锥度张力与分段控制的精细化
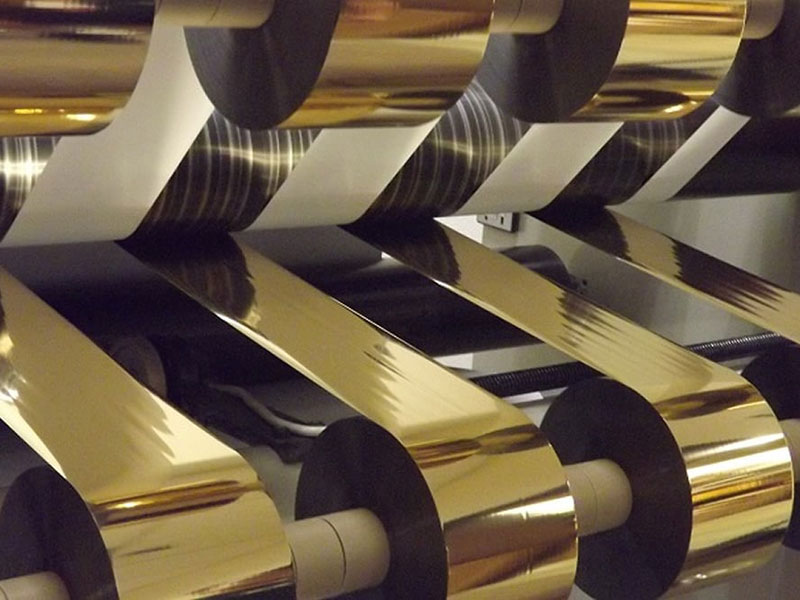
收卷是分切质量的最终呈现。端面参差、塔形卷、菊花芯褶皱等缺陷,八成以上可归因于张力控制失稳与压辊状态不佳。收卷过程中卷径从空芯增长至满卷,卷径比常达5:1甚至更大。若维持恒定张力,外层材料会对内层产生过度挤压,轻则端面滑移,重则芯部被压溃形成菊花状皱褶。
锥度张力控制是化解这一矛盾的核心手段:张力随卷径增大按预设曲线递减,使整卷从内到外的层间压力趋于均匀。对于电化铝这类薄膜材料,锥度率建议设在60%–80%之间,即满卷张力降至起始值的六到八成。更精细的方案采用分段策略:起步段(0–20%卷径)以较低张力确保卷芯平整贴合;恒张力段(20%–70%)维持稳定的层间压力;锥度下降段(70%–100%)逐步减小张力,补偿外圈重量影响。这套逻辑的核心并非追求某个“理想”的固定值,而是让层间压力沿卷径方向合理分布。
然而,稳态张力调得再准,加减速瞬间的惯性冲击仍可能拉断箔带。传统PID控制在500m/min速度突变时,张力过冲可达3.5N,恢复时间需要400ms,而电化铝的拉伸余量极小,这一瞬间的过冲就足以造成断料。高端设备采用“速度+电流”双闭环架构配合直驱力矩电机,可将响应延迟控制在5ms以内,同等工况下张力过冲降至0.8N,恢复时间缩短至80ms左右。一个实用的现场判断方法是:若设备频繁在提速或降速时断箔而匀速段正常,问题大概率出在惯量补偿参数未开启或整定不当,而非基础张力设定值本身。
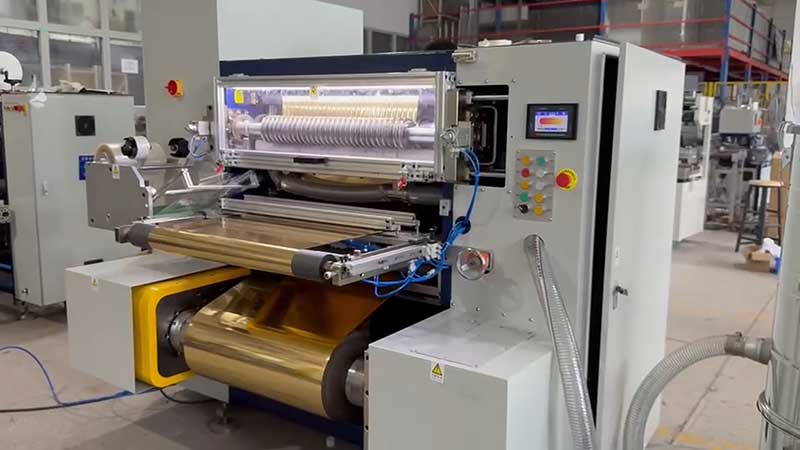
三、压辊技术:从“被动压实”到“主动抑卷”
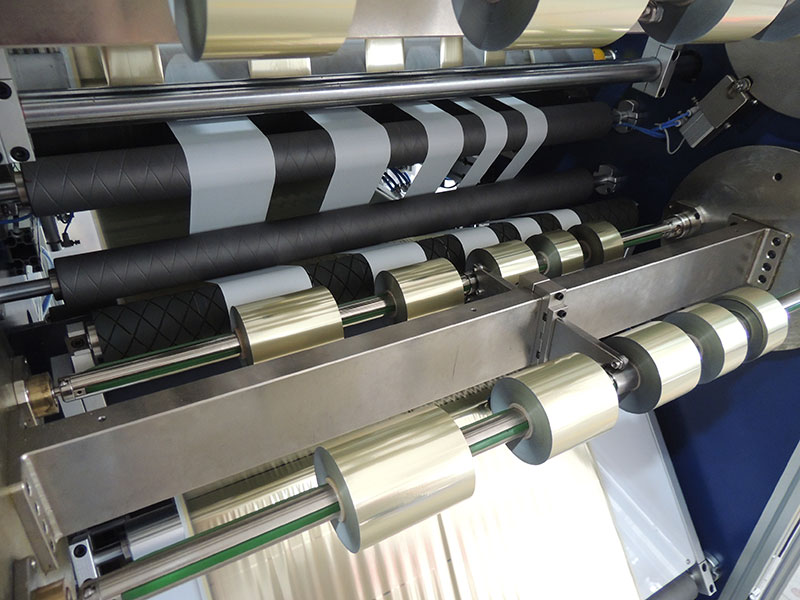
收卷压辊的作用常被低估为“把箔带压紧排气”,但它实际上是维持收卷整齐度的关键执行器。传统刚性或固定软质压辊无法适应分切后各条带宽边缘的微隆起,压力分布恒定时边缘受力不足,卷边便由此而生。据统计,约30%的烫金箔分切损耗源于收卷卷边。
压辊优化的第一个层面是基础机械精度。压辊轴线与收卷轴轴线的平行度偏差若超标,左右压力不均会导致箔面一侧紧一侧松,松侧极易起皱。行业要求左右压力偏差控制在±3N以内,平行度偏差不超过0.05mm/m。压辊硬度同样需要匹配材料特性:烫金箔宜使用邵氏A硬度60–75的聚氨酯或丁腈橡胶压辊,过硬无法自适应厚度波动,过软则易变形导致压力不均。
更深层的优化方向是让压辊具备感知与主动适配能力。一种前沿方案将压辊设计为分段式气动囊体结构:对应每一分切条独立的气囊腔室,由比例调压阀单独控制。当边缘检测传感器发现某条带出现翘边趋势时,控制器对该侧腔室施加额外压力,动态抵消边缘上翘。压辊表面还可嵌入微型液压推杆阵列,当检测到反向卷边时局部微凸0.1–0.5mm,形成“反向承托”曲面,从几何上修正箔带边缘路径。这套从“被动纠偏”到“主动抑卷”的跨越,将卷边控制从事后补救前移至实时干预。
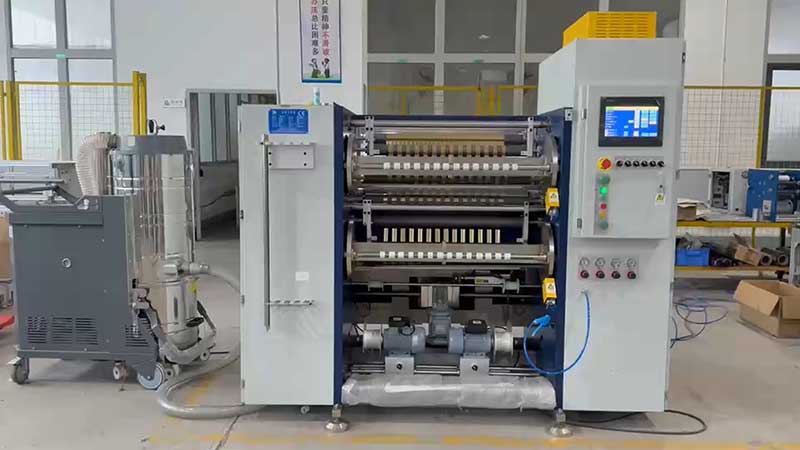
四、系统协同:张力分区隔离与纠偏解耦
收放卷的优化不能孤立进行。一个容易被忽视却极为致命的细节是:分切刀处的箔材如果随张力波动而抖动,刀刃就不再是“剪切”而是“锯切”,会在箔带边缘留下微观锯齿和隐性裂口,这些裂口在后续收卷张力下逐步扩展,最终演变为整条断裂。因此,现代分切机需要具备张力分区隔离能力,将放卷区、牵引区(分切刀前后)、收卷区的张力控制解耦,通过浮辊或张力传感器实时反馈,确保刀片附近的箔材处于零张力波动状态,把来自两端的扰动隔离在切割区域之外。
与此同时,放卷纠偏与张力控制的解耦同样重要。光电传感器以追边或追线模式检测母卷边缘位置,偏差信号驱动放卷座横向移动。纠偏响应过慢,偏移会在进入切刀前累积;响应过猛,则可能引入新的蛇形摆动。将纠偏执行与张力控制解耦,避免两者互相干扰,是保证分切精度的一道基础闸门。
结语
电化铝分切机收放卷技术的优化,正在经历从“参数调校”到“系统设计”的范式转变。放卷端的反锥度控制解决的是卷径变化带来的应力失稳,收卷端的锥度分段策略回应的是层间压力的均匀性需求,而压辊的自适应化则试图在机械层面主动干预卷边的发生。三者共同指向一个目标:在超薄、高速、大批量的生产条件下,让每一米电化铝箔都以恰当的松紧和整齐的端面完成卷绕。对于设备使用者而言,理解这些技术背后的力学逻辑,比反复拧动张力旋钮更有助于从根本上减少损耗;对于设备制造者而言,将传感、控制与执行机构深度融合,使收放卷系统具备实时感知与主动响应能力,是提升分切良品率的确定性路径。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
 烫金纸分切机
 烫金箔分切机
 通用型数字控制高速分切机 RSDS7/T