
烫印箔的分切,在包装印刷产业链中常被视为一道“中间工序”,其受关注程度远不及烫金本身的华丽效果。然而行业内素有“三分烫,七分切”的说法,足见分切环节对最终成品率的决定性影响。烫印箔(电化铝)是一种厚度仅12至30微米的多层复合超薄材料,由PET基膜、离型层、着色层、镀铝层和胶粘层构成。这种“娇贵”的物理特性决定了它对分切过程中的机械应力与张力波动极为敏感——张力稍大即拉伸变形,刀刃稍钝即产生毛刺,走料稍偏即端面参差。分切精度的控制,本质上是一场针对刀具几何精度、张力稳定性与走料对中度的系统性博弈。
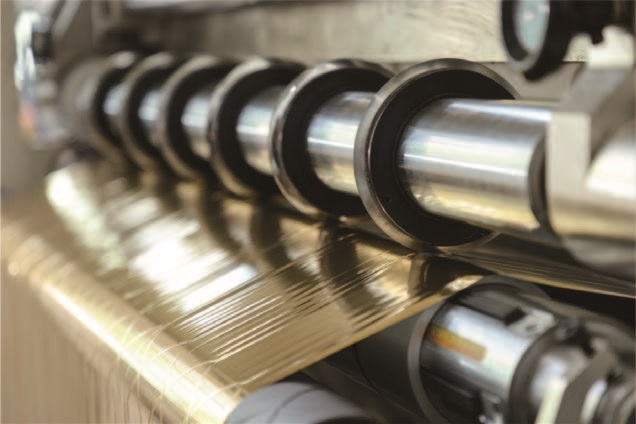
刀具系统是分切精度的第一道防线,也是最容易被误解的一环。 许多操作者习惯将精度问题简单归咎于“刀钝了”,换刀之后问题依旧,根源在于忽视了圆盘剪切式分切的核心参数配合。上下刀的侧向间隙通常需控制在0.03至0.08毫米之间,对于12微米以下的极薄箔材应尽可能取小值,以“刚好切断且无挤压”为准则;叠合量则宜在0.5至1.5毫米范围内调整,薄料取小值。间隙过大,箔材不是被“切”断而是被“撕”断,切口必然毛糙;间隙过小,刀刃相互干涉,磨损加速的同时也会造成挤压变形。更为隐蔽的隐患在于刀轴跳动:高精度分切设备要求刀轴径向跳动控制在0.003毫米以内。当跳动超差时,刀刃每次旋转与箔材的接触压力都不一致,切出的边缘便呈现规律性的波浪形。此时反复调整刀片间隙已是徒劳,应当用百分表检测刀轴与底刀的跳动,锁紧轴承压盖或更换磨损部件,才是治本之策。
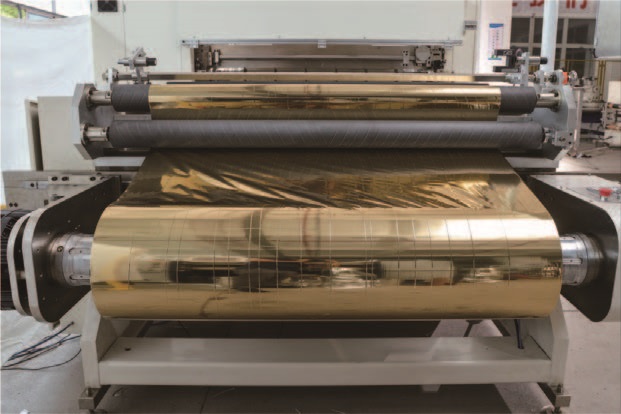
如果说刀具是分切的“手”,张力系统则是贯穿全程的“神经”。 烫金箔基材极薄且易拉伸,张力波动的危害甚至超过刀具本身的轻微钝化。当放卷张力时大时小,箔层在分切过程中会来回游走,收卷后端面参差几乎不可避免。以12微米普通电化铝为例,放卷张力建议控制在5至8牛,收卷张力8至12牛;16微米全息烫金箔则可适当提高至放卷8至12牛、收卷12至16牛,关键指标是张力波动需控制在正负0.5牛以内。然而许多设备在实际运行中远达不到这一水平,根源往往在气胀轴漏气或磁粉制动器输出不稳,而非控制器参数设置不当。另一个常被忽视的要点是锥度张力的设定:收卷过程中卷径不断增大,若张力恒定不变,外层会对内层产生持续增大的挤压,导致内层箔材起皱或铝层转移。典型的锥度范围在15%至25%之间,即收卷张力随卷径增大按预设曲线递减。在多轴同时收卷的窄条分切场景中,滑差轴通过各滑差环的独立打滑来补偿箔材厚度的微小差异,使每卷从芯部到外层都保持均匀的卷取张力,这是端面齐整的最后一道保障。
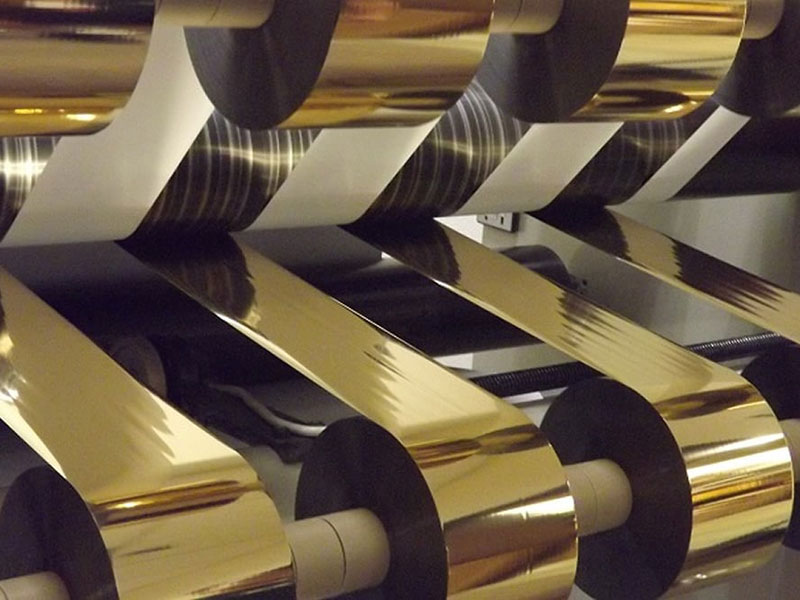
走料路径的对中与机械刚性,构成了精度的物理底线。 烫金箔在放卷过程中若边缘发生微小偏移,经过数十米行程的放大后,成品宽度公差便难以控制。现代机型通常配备放卷自动纠偏系统,通过超声波或光电传感器实时追踪母卷边缘或印刷标记线,将位置偏差信号反馈至控制器驱动平台横向微调。对于表面高反光的镭射烫金箔,超声波传感器相比光学传感器更具优势,可避免反光造成的误判。与此同时,所有导辊的平行度与灵活性同样关键:一根转动不畅的导向辊会像刹车一样拖拽箔材,引起局部拉伸;导辊不平行则造成箔材横向偏移,斜切入刀。高精度分切对走料路径的几何精度要求苛刻,压辊左右压力偏差通常需控制在每米0.05毫米以内。此外,刀轴与机身的刚性也不容忽视,高速分切时微小振动会被放大,选用高刚性铸铁机身与合金钢整体研磨刀轴,是抑制振动的底层手段。
值得强调的是,分切精度的稳定并非一劳永逸的调试结果,而是一项需要台账化管理的持续工作。刀具应按分切米数强制更换而非等到“切不动了”再处理,张力传感器与气胀轴气密性需纳入日常点检,不同厚度与材质的箔材应建立专属的工艺参数档案。当设备运行一段时间后出现“精度漂移”,操作者需要沿刀具—张力—走料三条线索逐项排查,而非寄望于某一项单独调整就能根治。烫印箔分切精度的控制,说到底是对材料特性、机械精度与工艺参数三者协同关系的深刻理解与持续维护。在这个厚度仅十几微米的战场上,每一丝精度的守住,都意味着下游烫金工序少一次断箔、少一卷废品。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
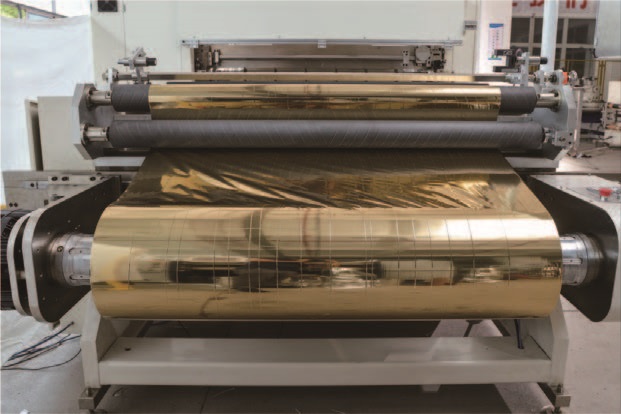
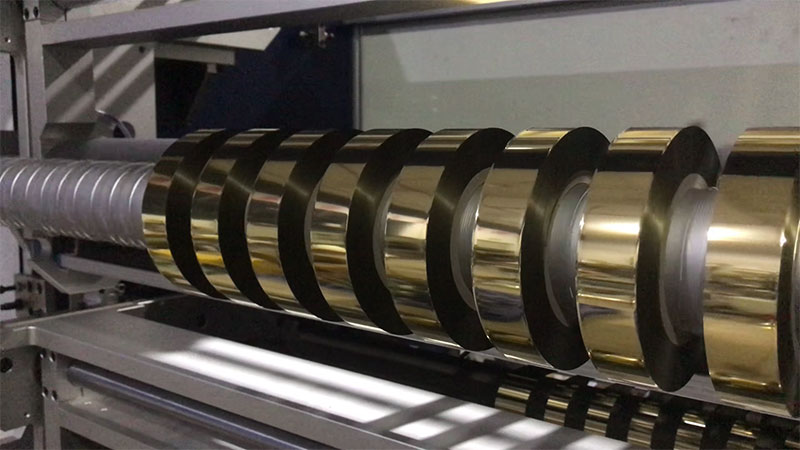

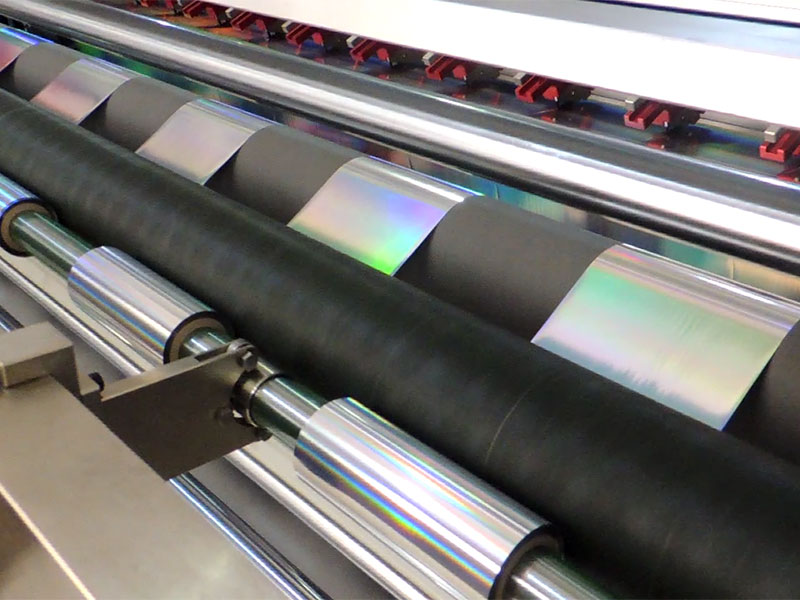 电化铝分切机
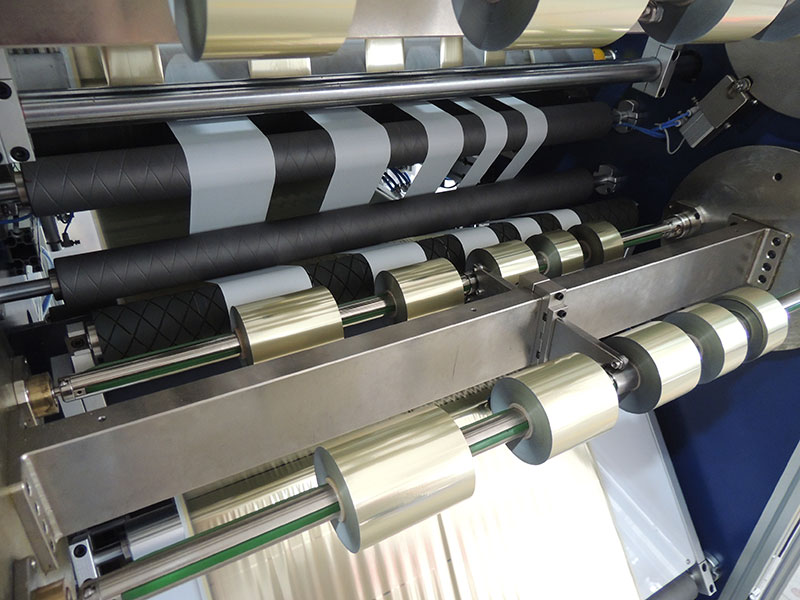 烫金纸分切机
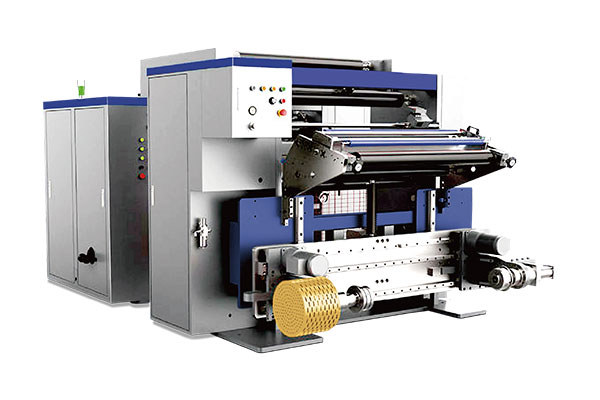 通用型数字控制高速分切机 RSDS7/T