
在烫金工艺领域,有一句经验之谈常被提起:“三分烫,七分切”。烫金膜(电化铝)的厚度通常仅有12至30微米,材质极薄且极易拉伸。分切边缘一旦出现毛刺或翻边,在高速烫金机上就会引发“飞金”、“掉粉”甚至断箔停机,整条产线随之瘫痪。面对市场上从十几万到上百万不等的各类分切设备,如何选出一台真正“合拍”的机器,远不止比较价格和速度那么简单。
本指南将围绕需求界定、精度与张力、宽度与速度的匹配、刀具与收卷、以及总拥有成本五个维度,梳理烫金膜分切机的选购逻辑。
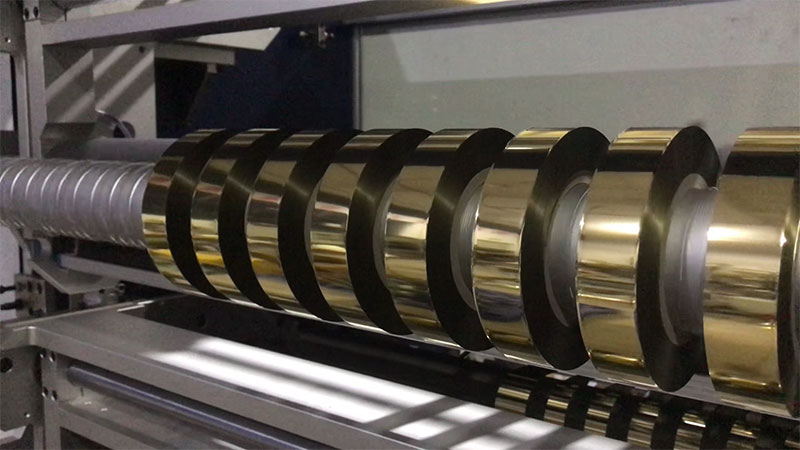
第一步:先界定需求,再看参数
在翻阅任何设备手册之前,需要先回答三个问题:你切什么材料、切多宽、日均产量多少。
烫金膜的类型涵盖PET、OPP、PVC等不同基材,厚度跨度从4微米到30微米不等。不同材料对张力敏感度差异显著——12微米的超薄PET基材,张力稍大就会被永久拉长,导致后续烫印套印不准;而较厚的复合铝箔则对刀具的剪切力有更高要求。普通包装烫金对分切精度容忍度可能在±0.3mm左右,但高端烟草包装、奢侈品标签或精细电子元件标签,往往要求±0.1mm甚至±0.05mm的精度。先明确自身产品的精度定位,才能避免为过剩性能买单,或因精度不足而频繁退货。
第二步:精度是底线,张力是生命线
精度远不止“尺寸准不准”。它涵盖宽度误差、切口品质与边缘直线度。一台高性能分切机的常规宽度误差应控制在±0.1mm以内,高端机型可达±0.05mm,废品率从传统设备的3%降至0.5%以下。实现这一精度依赖多重防线:纠偏系统如同方向盘,光电或CCD视觉实时扫描箔带边缘并校正横向偏移;刀轴跳动则是容易被忽视的“隐形杀手”,若径向跳动超过0.02mm,切口压力忽大忽小,波浪边便随之而来,高精度设备要求刀轴跳动控制在0.003mm以内。
张力控制是分切机真正的技术壁垒。烫金箔极薄易拉伸,行业推荐的张力范围在1.5至3N/mm²之间,但静态数值只是起点。真正的难点在于动态控制:随着收卷卷径从空芯长到满卷,卷径比可达5:1,转动惯量剧烈变化。若“一个张力值走完全程”,小卷时震荡、大卷时失控几乎不可避免。锥度张力控制是解决之道——收卷张力随卷径增大而按比例递减,对于热烫膜这类薄且刚性弱的材料,锥度建议设置在60%至80%之间。应用锥度控制后,端面不齐类废品率可降低40%至60%。在驱动方案上,磁粉离合器成本较低但精度有限;全自动闭环伺服张力控制则响应快、精度高,是200m/min以上高速分切的必要条件。
第三步:宽度与速度的交叉约束
选购时最常被问的是“能切多宽”和“能跑多快”,但真正决定设备是否匹配的,是两者的交叉关系。
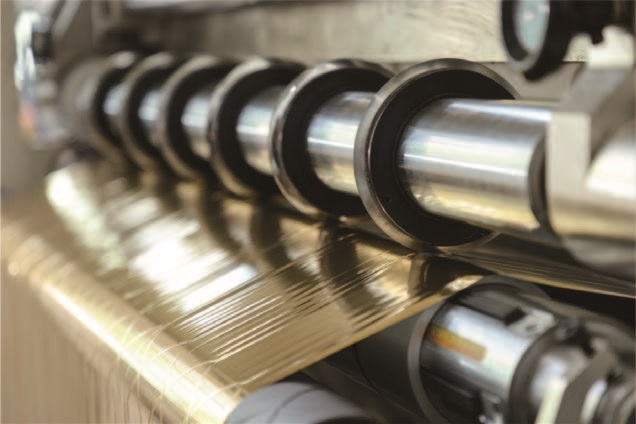
宽幅分切(800mm以上)的核心矛盾在刀轴刚性。分切宽度越大,刀轴在重压下中间部位越容易产生微小弯曲,导致“中间切不透、边缘切偏位”。因此宽幅机型必须优先考察机身刚性与刀轴强度,加厚合金钢墙板和大直径刀轴是基础配置。一台1600mm级别的设备,整机重量往往需要达到数吨级别,才能在高速运行中保持稳定。
窄幅分切(50mm以下)的逻辑则转向排刀精度与收卷品质。窄条多用于精细图案的跳步烫金,端面平整度和收卷紧实度极为敏感。手动锁刀在频繁换单时极易因锁紧力不均导致尺寸偏差,液压锁刀或高精度滑差轴更为可靠;若订单规格切换频繁,自动排刀系统能将换单时间从小时级压缩到分钟级。
速度与宽度的组合同样需要警惕。宽幅+高速是最考验综合性能的场景:宽幅意味着更大的转动惯量和更难均匀的横向张力分布,高速则放大任何微小的机械振动或张力波动。一台宽幅机若只跑50m/min,开环控制尚可应付;若要跑300m/min以上,没有伺服驱动和刚性机身支撑,分切质量几乎无法保证。
第四步:刀具与收卷,被低估的“最后一公里”
精度和张力奠定基础,刀具与收卷决定最终成品品质。
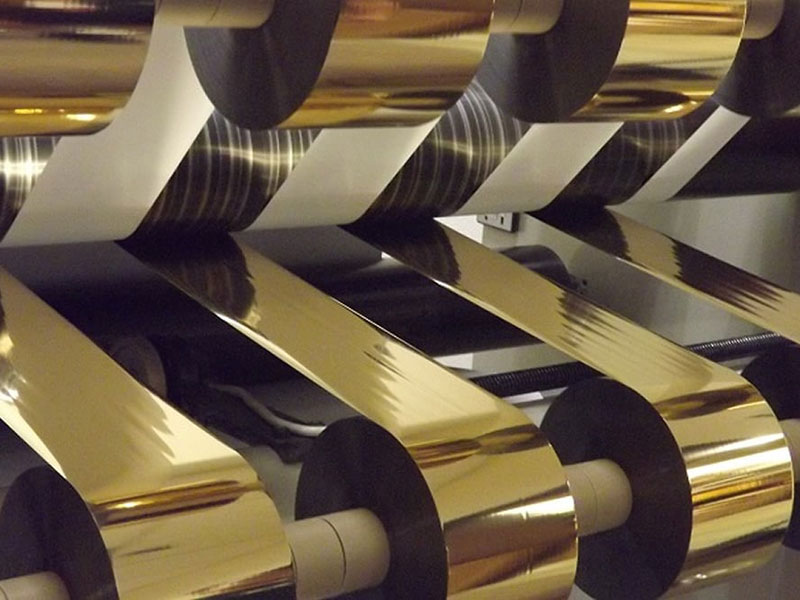
烫金箔的切割要求“一刀两断”,不能有丝毫粘连。剪切式圆刀能提供更平滑的切面,刀片寿命更长,且适应频繁更换规格的需求。刀具材质方面,钨钢刀的寿命可达普通合金刀的3至5倍。收卷轴的选择则与成品规格挂钩:1英寸气轴适用于窄幅小卷,3英寸气轴用于常规规格,滑差轴则在多规格同时收卷时提供独立的张力控制。此外,独立收废边机对于窄幅分切场景值得考虑——废边若与成品混收,后续分拣的人工成本可能远超设备差价。
第五步:算总账,而非只看标价
一台标价低廉但频繁故障的设备,其总拥有成本可能远高于初始价格更高的可靠机型。评估时需将安装调试、操作培训、日常维护、备件更换、能耗以及潜在停机损失全部纳入考量。
核心部件的品牌直接影响稳定性:PLC控制器、伺服电机、传感器是否来自可靠品牌,决定了设备在连续运行中的表现。售后服务的响应时间同样关键——分切机一旦停机,下游烫金工序便无料可用,厂家能否在24至48小时内提供技术支持或备件,比任何纸面参数都更具现实意义。此外,设备是否预留升级接口(如加装自动检测、智能排产对接)也值得关注,业务增长后无需整机更换,只需模块升级,投资回报更为合理。
结语
选购烫金膜分切机,本质上是在精度需求、材料特性、产能规划与预算约束之间寻找最优解。建议在最终决策前,务必安排样品测试:带上你实际使用的烫金膜,在目标设备上试切一段,检查端面平整度、测量宽度误差、观察收卷松紧是否均匀。有条件的话,实地走访现有用户,了解设备在连续生产中的真实表现。一台选对的设备,会在未来数年的每一次分切中,用稳定的成品率和更低的废品损失,证明这笔投资的价值。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
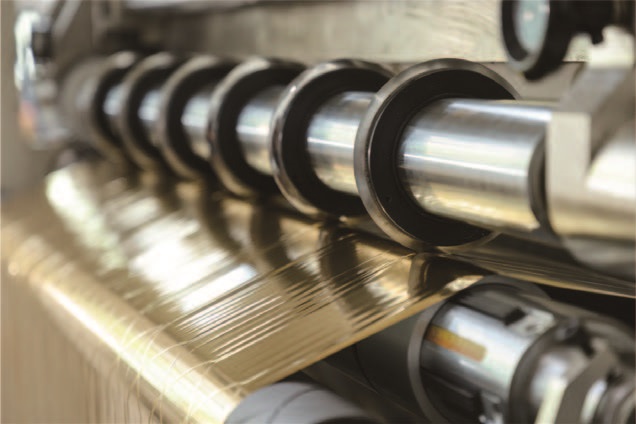
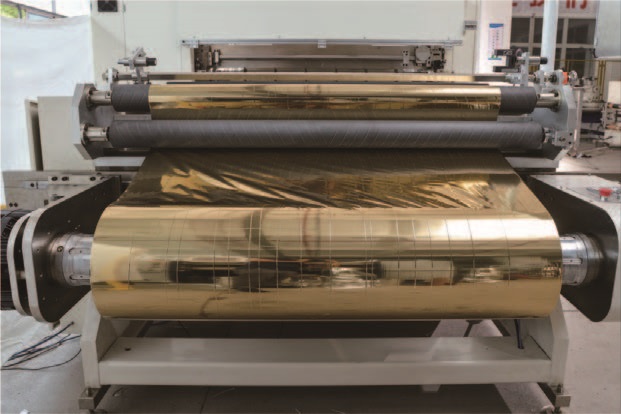
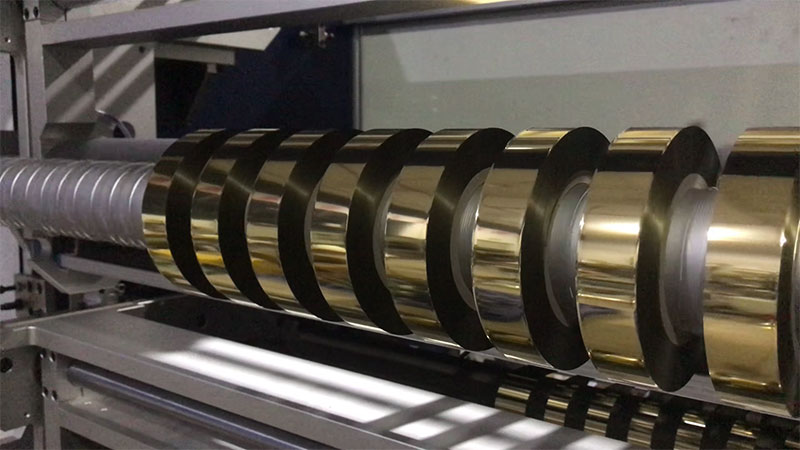
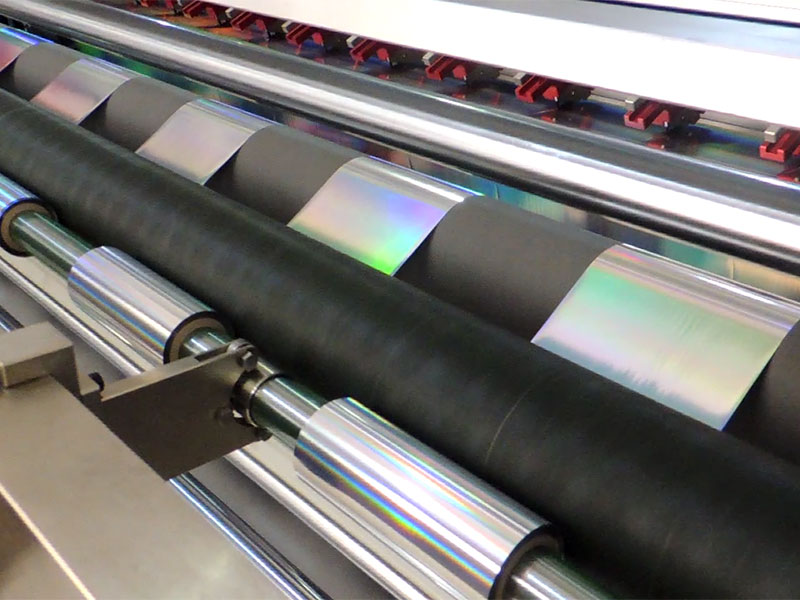 电化铝分切机
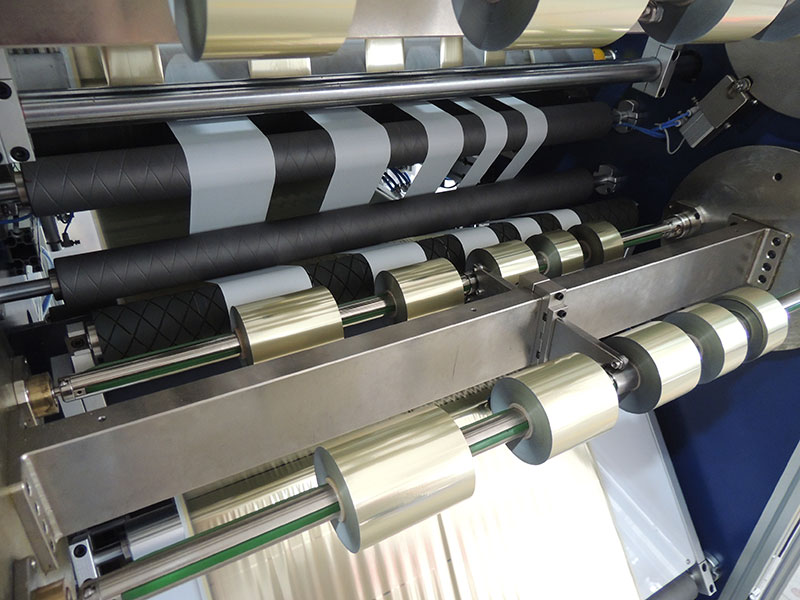 烫金纸分切机
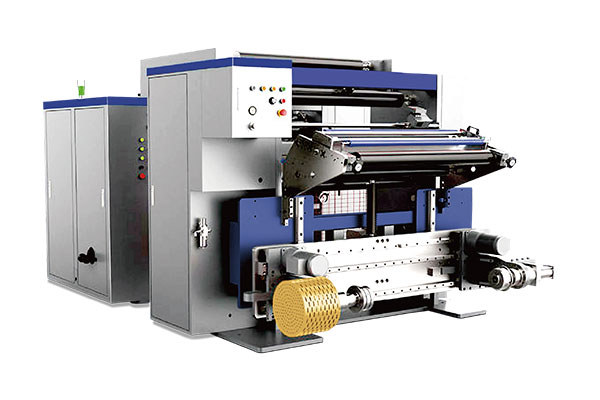 通用型数字控制高速分切机 RSDS7/T