
烫金膜分切中频繁断箔,操作员的第一反应往往是“把张力调小”。但在实际产线上,单纯降低张力数值常常治标不治本,甚至可能因为张力不足引发收卷起皱、跑偏,间接导致二次断箔。烫金膜(电化铝)总厚度仅12–30μm,是多层复合的极薄材料,它对张力的敏感程度远超普通薄膜。断箔的本质,是箔材在走料路径中承受的局部应力超过了其断裂强度。要真正解决这个问题,需要跳出“调大调小”的单一维度,从张力模式、动态补偿、切割区隔离以及硬件协同四个层面重新理解张力控制。
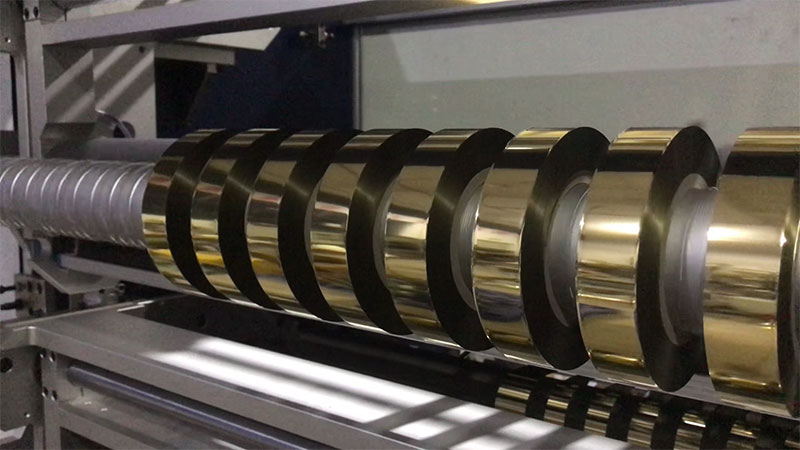
一、放弃“恒张力”,用锥度张力化解卷径矛盾
许多断箔事故的根源,恰恰是操作员引以为傲的“稳定恒张力”。分切过程中,放卷卷径持续变小,收卷卷径持续变大。如果张力恒定不变,放卷末期材料会被过度拉伸,收卷外层则会过度挤压内层,内圈出现“菊花芯”褶皱,外层在挤压应力下也更容易在后续工序中撕裂。
正确的做法是启用锥度张力控制。放卷端应随卷径减小而逐步降低制动力矩,收卷端则随卷径增大而递减张力。对于烫金膜这类薄膜材料,锥度系数通常建议设在0.5–0.8之间,初始张力控制在材料断裂张力的8%–12%,终止张力降至初始值的40%–70%。更精细的设备可以分段设定:起步段(0–20%卷径)用较低张力保证卷芯平整,中段维持稳定,后段(70%–100%卷径)加速递减以补偿外圈重量影响。这样整卷从内到外的层间压力才是均匀的,断箔风险也随之下降。
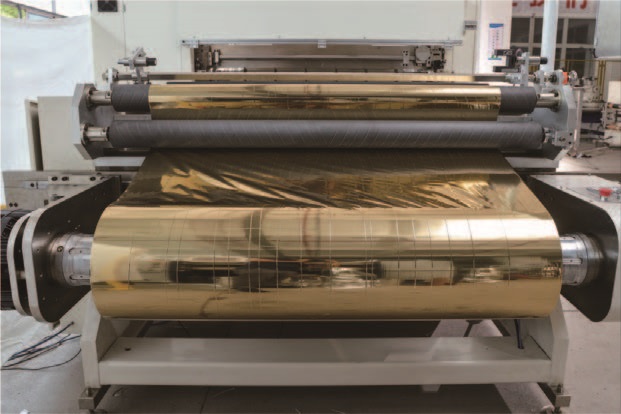
二、加减速瞬间的张力过冲,才是断箔高发时刻
即便稳态张力调得再准,分切机在启动、升速、降速的瞬间,惯性冲击仍会让张力出现剧烈波动。传统PID控制方案在500m/min速度突变时,张力过冲可能达到3.5N,恢复时间需要400ms,而烫金膜基材的拉伸余量极小,这一瞬间的过冲就足以拉断箔带。
解决这一问题的关键,在于设备是否具备惯量补偿与前馈控制能力。高端分切机采用“速度+电流”双闭环架构配合直驱力矩电机,可将响应延迟控制在5ms以内,同样速度突变下张力过冲仅0.8N,恢复时间缩短至80ms左右。如果你的设备频繁在提速或降速时断箔,而匀速段正常,问题大概率出在动态补偿参数未开启或整定不当,而非基础张力设定值。此时应检查驱动器中的惯量补偿系数,适当提高以抵消加速时的惯性阻力。
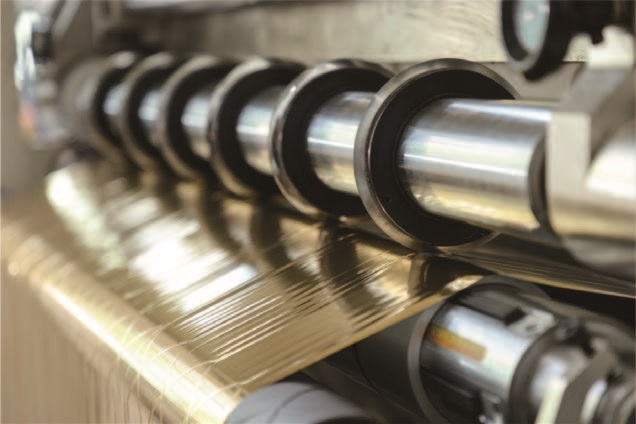
三、分切刀处必须建立“零波动”隔离区
一个容易被忽视却极为致命的细节是:分切刀处的箔材如果随张力波动而抖动,刀刃就不再是“剪切”而是“锯切”,会在箔带边缘留下微观锯齿和隐性裂口。这些裂口在后续收卷张力下逐步扩展,最终演变为整条断裂。
现代分切机应具备张力分区隔离能力,将放卷区、牵引区(分切刀前后)、收卷区的张力控制解耦。通过浮辊或张力传感器实时反馈,确保刀片附近的箔材处于“零张力波动”状态,把来自放卷和收卷的扰动隔离在切割区域之外。与此同时,刀具状态直接决定断箔形态:规律性的刀口位置断裂,优先检查刀片是否变钝或重叠量不当(通常应控制在0.05–0.1mm);随机位置的拉断,则更多指向张力波动或导辊划伤。
四、硬件排查:气胀轴与磁粉制动器的协同老化
当张力参数反复调整仍不见效时,问题往往不在控制系统,而在执行元件。现场经验表明,相当比例的张力不稳故障指向放卷端气胀轴与磁粉制动器的协同不良。
气胀轴气压需稳定在0.4–0.6MPa(纸质卷芯取偏低值,塑料或铝芯可取偏高值),充气后5分钟内压降不应超过0.05MPa,否则内部泄漏会导致放卷阻力周期性波动,反映在箔面上就是一阵紧一阵松的“喘息式”走料,极易断箔。磁粉制动器则需警惕磁粉结块或流失,其典型症状是低速正常、加速到某一转速后突然断箔——因为非线性扭矩输出在高速段彻底失控。此外,静电积累会让箔材瞬间吸附在导辊上形成阻力突变,在干燥季节尤为隐蔽,需确认静电消除棒工作正常且设备接地可靠。
归根结底,烫金膜分切不断箔的张力调整,不是寻找一个“正确数值”,而是建立一个随卷径自适应、随速度动态补偿、在切割区保持隔离的微应力平衡系统。如果只能记住一个优先级,不妨按这个顺序排查:先看断箔是否集中在加减速时刻(查动态补偿),再看是否规律性出现在刀口位置(查刀具与隔离区),最后才去微调锥度系数。多数情况下,前两步就能找到真正的元凶。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
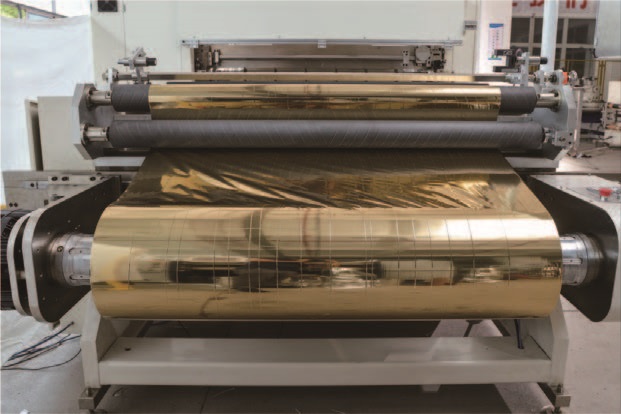
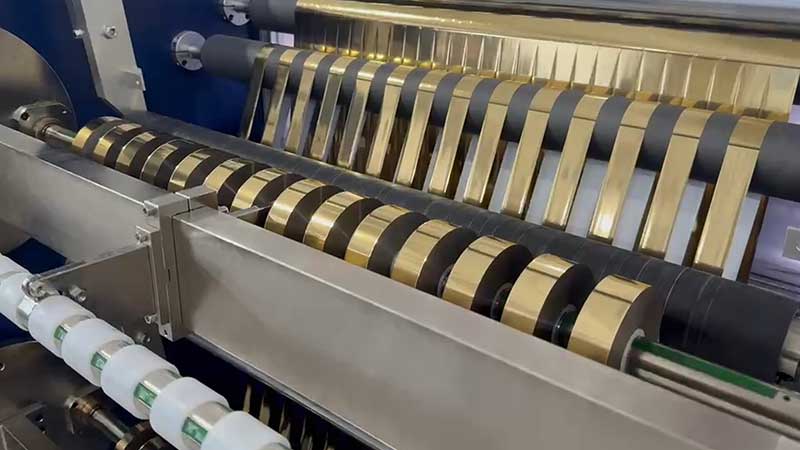

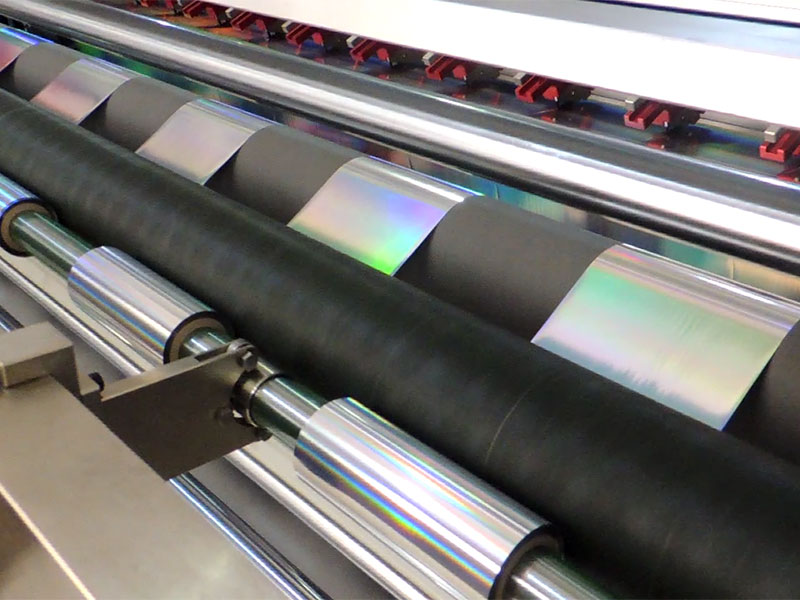 电化铝分切机
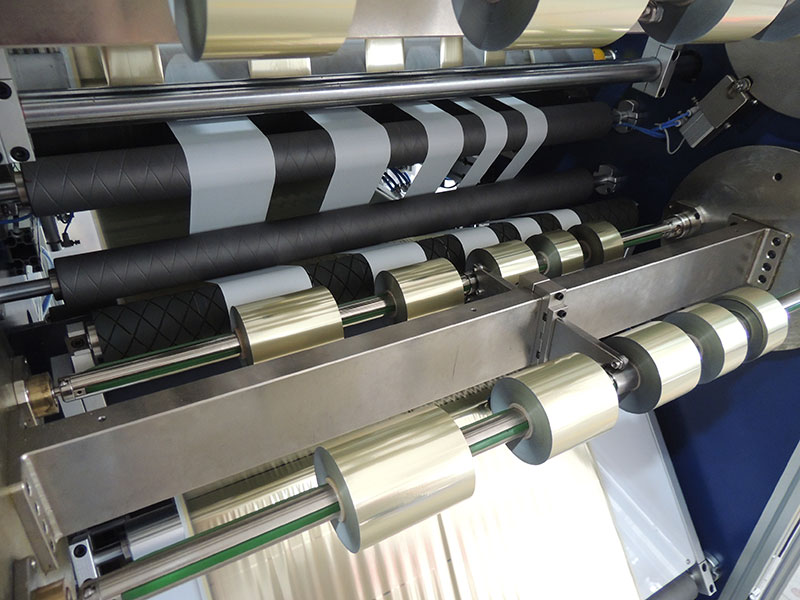 烫金纸分切机
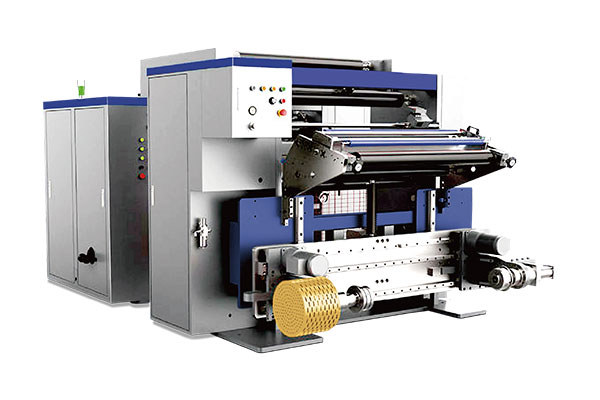 通用型数字控制高速分切机 RSDS7/T