
选太阳膜分切机,最怕的不是预算不够,而是钱花出去了,机器却切不好你手上的膜。有人买了高精度设备,结果主要切普通汽车膜,多花的钱几年摊不平;也有人图便宜选了开环张力,切PPF时拉伸起皱,废品率居高不下,省下的采购款几个月就赔进了材料里。
太阳膜分切机的选型逻辑其实不复杂,但前提是抓住真正影响成品率和损耗的那几个参数。行业数据显示,分切环节的损耗率从传统工艺的15%–25%已降至平均5%–8%,而选对设备的目标,是把这条线压到3%以下。以下三个参数,直接决定你能不能做到。
第一参数:张力控制是闭环还是开环
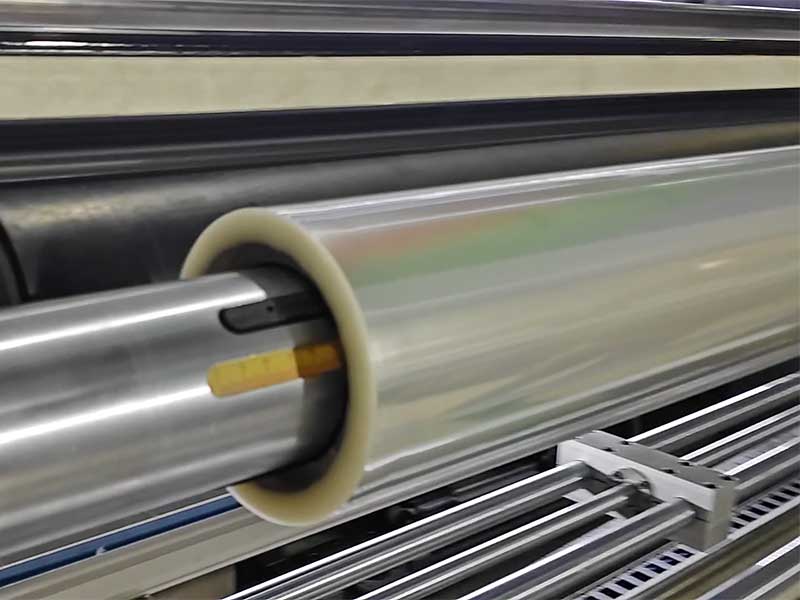
张力控制被业内称为分切机的“灵魂”,原因很直接:太阳膜是薄型柔性材料,张力大了拉伸变形、起皱,张力小了收卷松散、端面不齐。而张力波动的根源,在于膜卷直径在分切过程中不断变化,放卷端从大卷变小,收卷端从小卷变大,力矩需求实时在变。
开环控制靠操作工凭经验预设一个张力值,机器不会根据实际状态自动调整。老师傅能应付,新人上手就是废品率。闭环控制则通过张力传感器实时监测薄膜张力,自动调节放卷和收卷力矩,把波动控制在极小范围内。对于光学级太阳膜或PPF这类高附加值材料,闭环张力几乎是必选项,因为一卷膜的报废成本可能就抵得上一台入门级设备。
判断标准很简单:问厂家这套张力系统有没有传感器反馈。如果没有,不管销售怎么解释“我们的操作工培训做得好”,都建议慎重。
第二参数:分切精度是±0.2mm还是±0.05mm
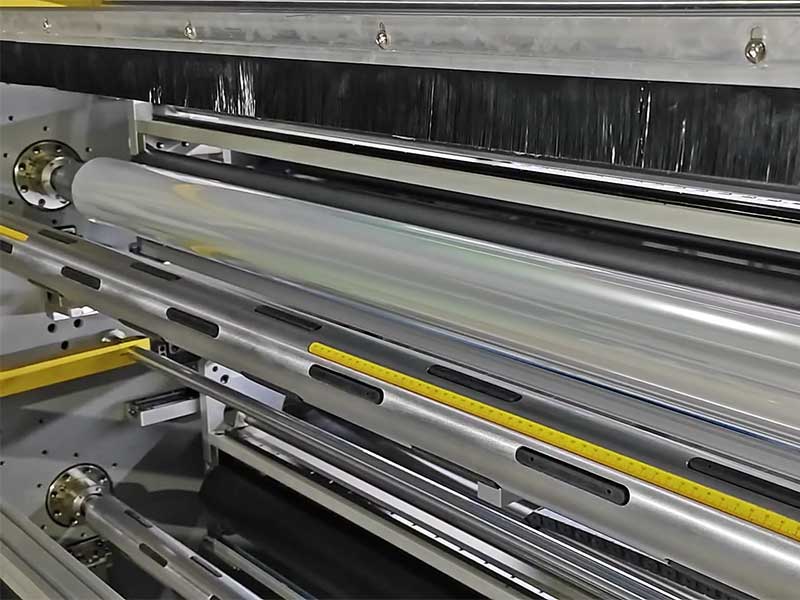
精度这个参数,看标称值容易麻木,算一笔账就清楚了。普通设备宽度公差在±0.2mm左右,高精度机型能压到±0.05mm以内。0.15mm的差距,单看一条切缝微不足道,但放在两条切边、全年连续生产、每月消耗价值百万元原材料的产线上,意味着出材率每提升一个百分点,一年就是十几万元的纯利润差额。
精度的影响还不止于省材料。分切精度高,意味着在同样宽度的母卷上可以排布更多条成品,单次产出成倍增加。而精度不足导致的另一面是切边余量被迫留宽,白白浪费了本可以变成成品的膜材。
但这里有一个实操陷阱:厂家标称的精度往往是理想工况下的实验室数据。选型时务必要求用自家正在用的膜材现场打样,实测分切宽度的一致性和切口平整度。同时关注纠偏装置(EPC)的配置,光电传感器纠偏精度通常应在±0.1mm以内,否则再好的刀也切不直。
第三参数:分切方式匹配不匹配你的膜
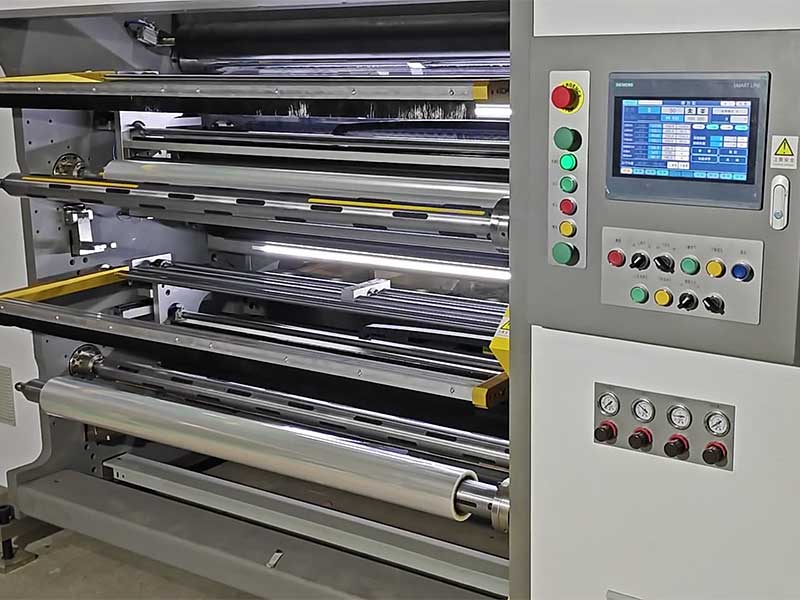
分切方式没有绝对的好坏,只有适不适合。市面上主流的三类方案各有明确的适用边界:
| 分切方式 | 原理 | 适合的膜 | 需要注意的短板 |
| 圆刀分切 | 旋转圆盘刀剪切 | 普通PET太阳膜、较薄建筑膜 | 对厚膜或硬膜易产生压痕 |
| 平刀分切 | 上下刀模冲切 | 多层复合膜、带胶膜、PPF | 切口平滑但刀具成本略高 |
| 气刀分切 | 高压气流辅助 | 超薄、易拉伸膜 | 设备投入较高 |
如果你主要做普通汽车膜,圆刀式性价比最高,速度快、效率高。一旦涉及PPF或磁控溅射膜,情况就变了:PPF弹性大、带胶层,圆刀分切容易产生胶丝或拉伸变形,平刀或气刀更稳妥;磁控溅射膜含金属镀层,普通刀具磨损极快,刀具材质需要升级到硬质合金或金刚石涂层。
一个常被忽略的细节是收卷方式。汽车膜成品卷多用于门店直接贴膜,对放卷体验要求高。中心收卷适合小卷窄幅,表面收卷适合建筑膜的大卷宽幅,而组合收卷兼顾两者,能避免“望远镜”卷(边缘突出)或内芯松脱。如果成品卷直接面向贴膜门店,这项配置值得纳入考量。
写在最后
把这三个参数过一遍,选型的大方向基本不会错。但还有一条实操建议值得单独说:精度和张力参数,不要只看厂家彩页,要求现场试切你自己的膜。带上不同规格的样品,看圆刀切普通膜是否起毛刺,看闭环张力在加速和减速时是否稳得住,看收卷端面是否齐整如一刀切。机器跑起来的声音、膜卷卸下来手感,比任何参数表都诚实。
太阳膜分切机的选择,说到底是在为“每一米膜的去向”做决策。张力稳住了,膜不被拉坏;精度够用了,边角料少浪费;分切方式对了,胶层不粘刀、镀层不崩边。这三件事做好了,损耗率自然会说话。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
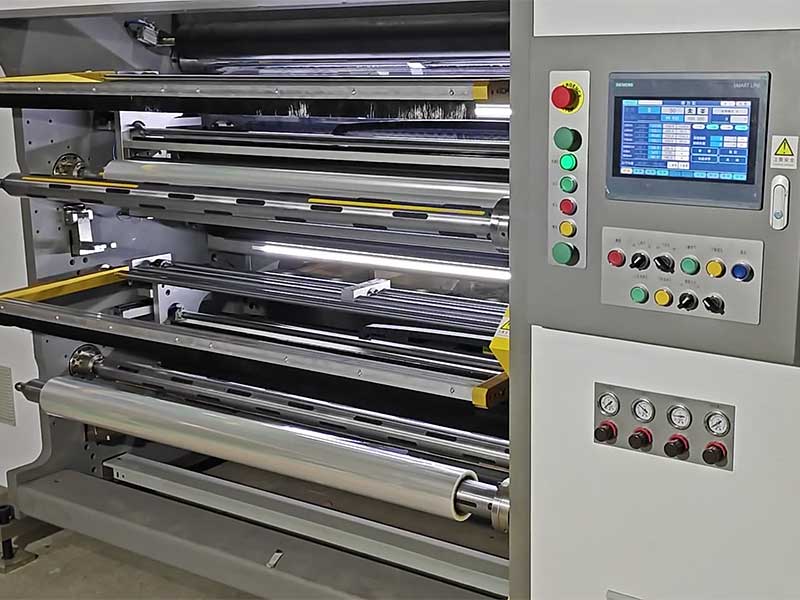 太阳膜分切机