
薄膜分切机的选型,本质上不是挑一台“参数最高”的设备,而是找一台“跟你的材料脾气合得来、跟你的订单节奏对得上”的机器。市面上不少工厂买回高速机型后,稼动率却长期徘徊在百分之四十上下,投资回收期从预估的一年多拖到三年。问题往往出在选型时把材料和产能拆开看了——材料决定设备能不能干好,产能决定设备干不干得完,两者必须放在一起算。
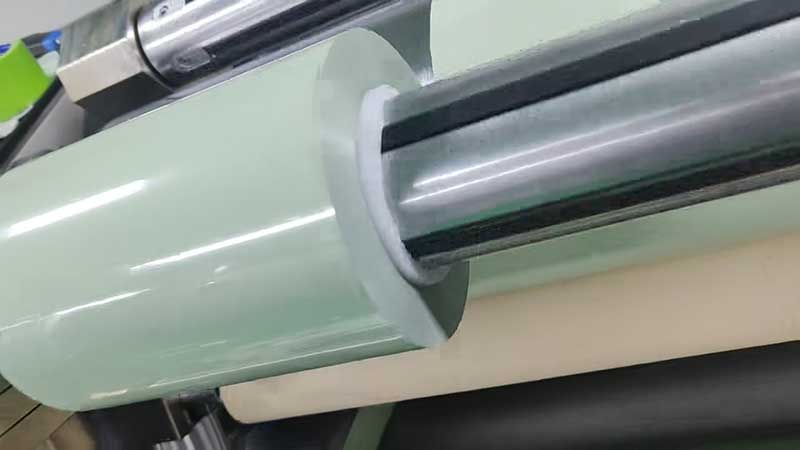
一、先摸清材料的“脾气”,再谈设备配置
不同薄膜的物理特性差异悬殊,同一台机器分切 BOPP 和分切 PE,需要的张力、速度、刀具角度几乎不是同一套逻辑。
BOPP 薄膜:怕拉伸,张力宜低不宜高。 BOPP 刚性较好但易拉伸变形,分切时张力建议控制在 8~12N 的低位区间,速度不宜超过 150m/min,刀压要轻,否则容易产生纵向条纹和错层。如果车间 BOPP 订单占比高,选型时应优先关注设备的低张力控制下限是否足够精细,而非最高速度标称值。
PET 薄膜:扛得住高速,但怕静电和断膜。 PET 强度高、耐温性好,可以承受 120~300m/min 的分切速度。真正的难点在超薄 PET(3~12μm),切割阻力控制不好就容易断膜,需要气浮轴承刀组配合,张力波动控制在 ±0.5N 以内。若涉及光学膜或锂电池隔膜类 PET,还需确认设备是否具备无尘环境适配能力和静电消除配置。
PE 薄膜:柔软易粘连,收卷张力要“上大下小”。 PE 质地柔软、延展性强,收卷张力需比放卷张力高 5%~10%,同时必须采用锥度张力——随卷径增大逐步降张力,否则内层会被挤压变形。PE 分切对收卷轴的独立性要求较高,滑差轴配置几乎是必选项,否则窄条分切时各卷张力无法独立调节,端面整齐度很难保证。
如果车间常年需要在多种材料之间切换,不必强求一台机器“什么都能干到极致”,但应确保具备智能张力控制系统(预存材料工艺参数包)和模块化快换刀架。换型时间从四小时压缩到十五分钟以内,对多品种小批量场景的价值远大于峰值速度高出 100m/min。
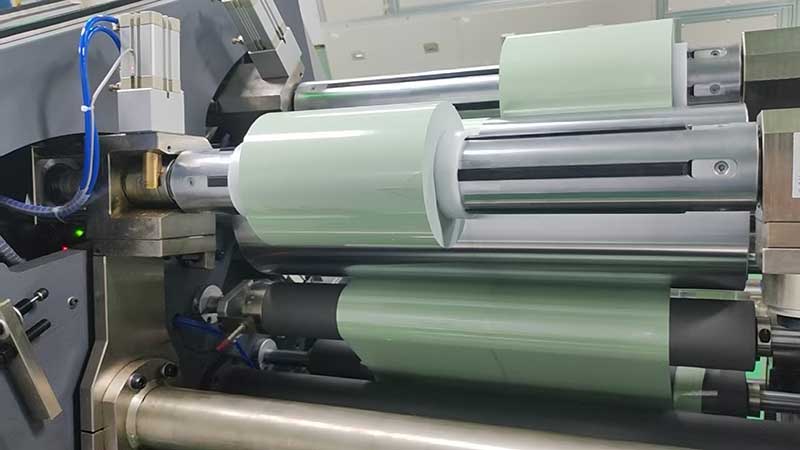
二、产能匹配:别看铭牌速度,看有效产出
分切机铭牌上的 300m/min、500m/min 是极限值,不是你的产出值。真实产能需要用有效工时和稼动率去折算。
行业经验数据是,分切环节的综合稼动率普遍在 55%~70% 之间,换卷、穿膜、排废、调刀占掉了大量时间。如果每天换型 3~5 次,单次耗时 10~30 分钟,有效生产时间占比可能进一步压缩到 60%~75%。这意味着一台标称 400m/min 的机器,实际持续有效速度可能只在 240~280m/min 区间。
更务实的算法是用峰值订单倒推:拉出近 12 个月订单,找出月度峰值和规格分布。如果前五大规格占总量七成以上,高速全自动机型的产能优势才能发挥出来;如果规格分散、小单居多,半自动机型的换型灵活性反而比全自动的速度更值钱。设备有效产能建议留出未来 12 个月预测峰值的 1.2 倍冗余,既留打样返工余量,也避免满负荷运行导致张力波动和收卷端面精度下降。
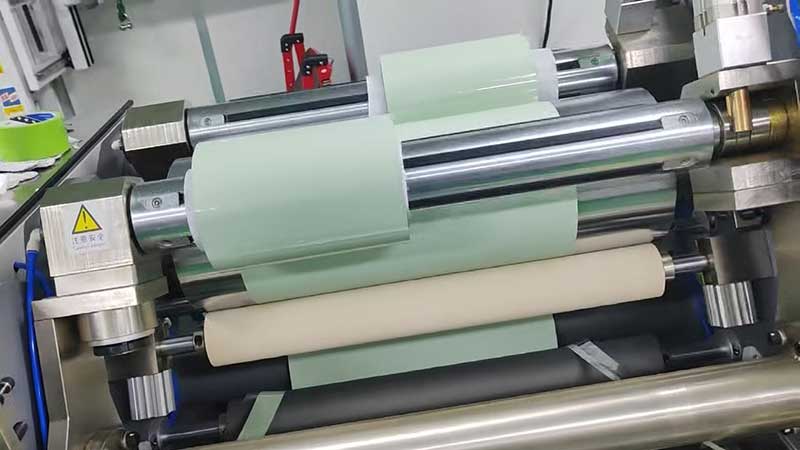
三、按场景匹配的选型思路
场景一:单一材料、大批量、少规格。 比如专做 BOPP 包装膜、日处理量 8 吨以上。选型重心放在放卷直径和收卷工位数上。放卷直径 ≥1000mm 才能支撑高速下不频繁换卷,双工位收卷可减少卸卷停机时间。速度选 500m/min 级别有余量,但务必确认张力系统在高速段仍能把波动压在 ±0.5N 以内,否则速度越高、废品率越高。
场景二:多材料混产、中等批量、规格常换。 这是大多数软包装厂和涂布厂的真实状态。选型的核心指标从“速度”切换到换型效率和张力配方管理。伺服驱动全自动机型配合材料指纹库,调用预设参数即可完成张力、速度、刀压的切换,换刀组从四小时缩到一刻钟。滑差轴是必配项,分切宽度小到 30mm 的窄带时,各卷独立打滑才能保证内外层张力均匀。速度不必追高,150~250m/min 的有效产出足以覆盖中等批量订单。
场景三:超薄膜、特种膜、高附加值产品。 比如 3~12μm PET、锂电池隔膜、光学膜。这类场景对断膜控制和洁净度的要求压倒一切。分切方式优先考虑气浮轴承刀组或高精度圆刀剪切,纠偏精度需达到 ±0.1mm 级别,静电消除装置是标配而非选配。速度反而不是首要矛盾——超薄膜在高速下断膜一次的损失,可能抵消半天的高速产出。选型时应要求供应商用你的材料做实际试样,观察薄段断膜率和收卷端面质量,而非只看参数表。
场景四:小批量、打样、定制化订单。 如果月订单规格数超过二十种、单规格量不大,全自动线的高速度会被频繁换型完全吃掉。半自动机型的规格切换灵活性和更低的投资门槛反而是理性选择。手动或半自动机型速度通常在 10~150m/min 区间,单班操作 1~2 人,占地和辅助空间需求也远小于全自动线。把省下的设备投资用于快速换刀工装和操作人员培训,产出效率的提升可能更直接。
四、容易被忽略的两个硬约束
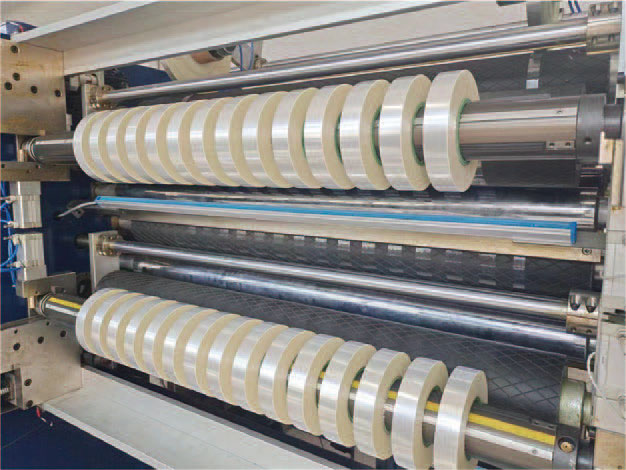
收卷轴的独立性。 很多选型清单只写“收卷轴数量”,却不提“是否滑差”。分切窄条时,传统整轴收卷各卷张力无法独立调节,外层紧内层松是常态。滑差轴或独立伺服收卷是解决端面整齐度的关键,分切宽度越小、这一项越不能省。
刀具与材料的匹配。 圆刀剪切适合 20μm 以上厚膜,剃刀式适合超薄膜和流延膜。PE 类软质膜用低角度圆刀减少毛边,PET 类硬质膜需关注刀具材质和寿命。如果供应商只报“标配圆刀”而不问你的材料厚度和软硬,这份方案大概率没有认真对待你的工艺。
选型的最后一步,是带着自己的母卷去供应商现场或试样机上跑一遍。看分切后收卷端面是否齐整、膜面有无条纹或皱褶、窄条是否跑偏,比看任何参数表都管用。一台跟材料合得来的中速机,长期产出往往胜过一台跟材料较劲的高速机。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
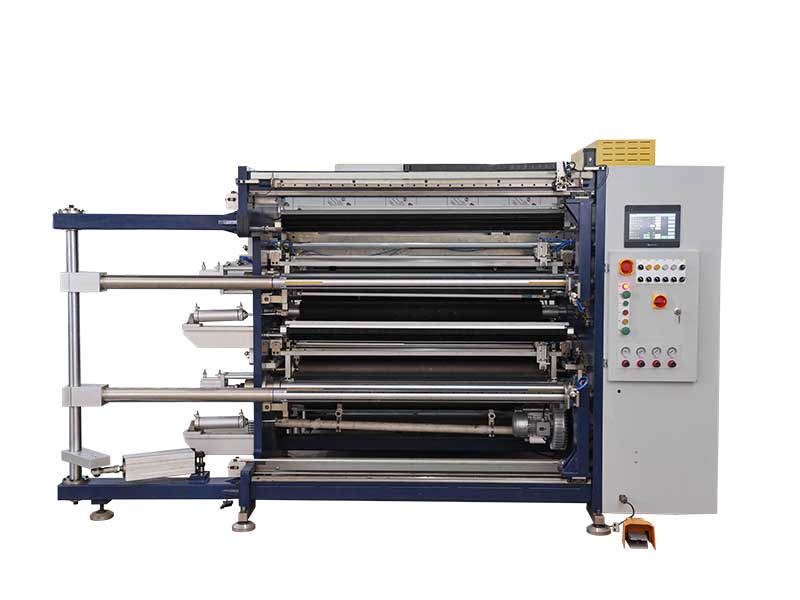 pet薄膜分切机
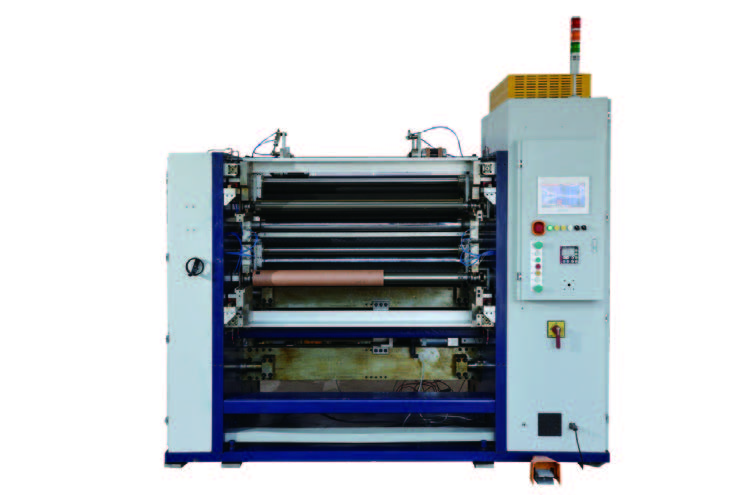 电容膜分切机
 电容器薄膜分切机
 新能源超薄膜分切机