
在标签印刷厂的后道工序里,分切机往往不是最显眼的设备,却常常是决定出货质量与成本的那一环。一台选错的分切机,切纸张跑偏、切薄膜起皱、换单调刀半小时,问题看似零散,根源却都指向同一个地方:选型时没有把“材料特性”和“核心功能”对上号。不干胶材料从铜版纸到PET薄膜,物理特性天差地别,用一台机器“通吃”的结果,往往是哪一类都切不精。要避开这个坑,需要从分切精度、张力控制、刀型选择、自动化配置几个维度逐层拆解。
精度:别被标称数字迷惑,要看“稳得住”的那一档
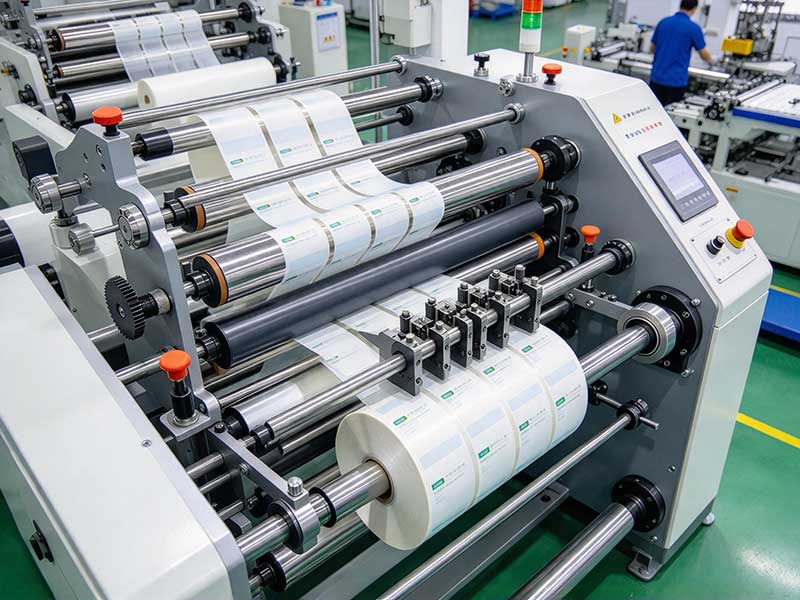
分切精度是分切机档次的硬指标,但市面上的参数标注存在一个常见的陷阱。标称“±0.01mm”的机器并不罕见,可在材料张力波动、刀轴跳动、环境温湿度变化的真实工况下,这个数字几乎不可能稳定复现。相对务实的判断是:普通纸张类不干胶,±0.1mm至±0.2mm足以应对大多数订单;薄膜类或高附加值标签(电子标签、医药标签),才需要往±0.05mm的伺服驱动设备上靠。
比精度数字更值得追问的是“靠什么实现”。圆刀分切采用上下轴对切的方式,像剪刀一样工作,切口整齐、刀片寿命长,是高精度方案的主流选择;平刀成本低,但精度和寿命都差一截,适合低速、窄幅或对切口要求不苛刻的场景。选型时可以要求厂家提供实际分切后的端面检测数据,比翻宣传册可靠得多。
张力控制:看不见的环节,决定成品能不能用
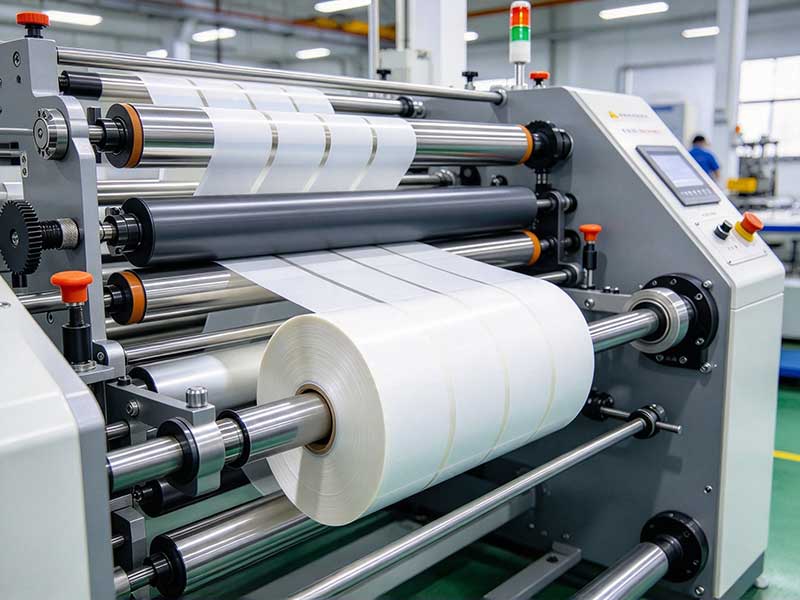
张力控制是分切机最核心的技术难点,也是最容易被忽视的地方。不干胶是“面材+胶水+底纸”的复合材料,任何一层张力不一致,分切后的小卷就会出现端面参差、渗胶甚至“菊花芯”。
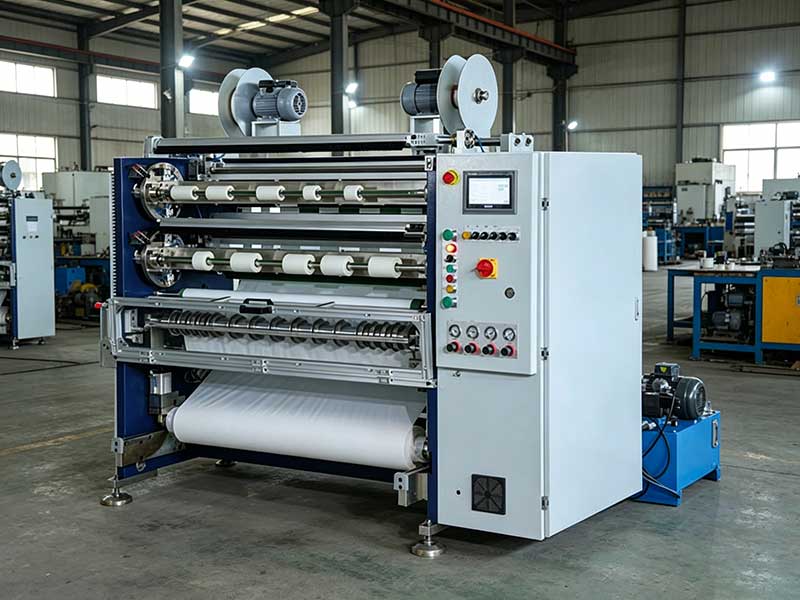
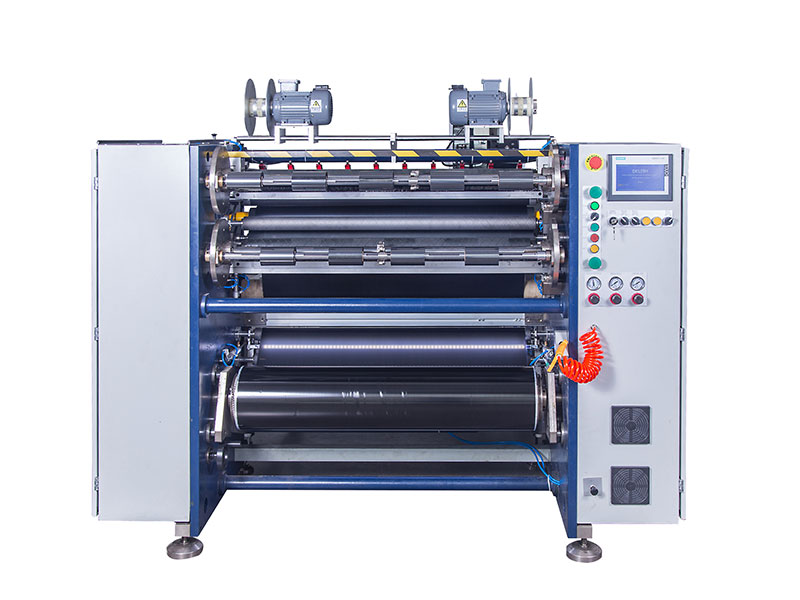
纸张类材料抗拉伸性较好,对张力要求相对宽容;薄膜类材料则是分水岭。PET、PP、PE易拉伸、易产生静电,放卷从满卷到空卷的过程中卷径一直在变,如果张力不能实时自适应调整,起皱和滑卷几乎不可避免。一套合格的张力系统至少应具备:放卷端用变频或伺服电机主动放卷,配合浮动辊或张力传感器做闭环控制;收卷端用独立驱动的滑差轴,根据卷径变化自动调整扭矩。试机时有个简单有效的办法:拿实际生产的材料跑一卷,按住成品卷感受各层松紧是否均匀,外紧内松或有硬芯的,张力系统就没调到位。
静电消除装置对薄膜分切同样不可省略。PET、PP在高速运行中积聚的静电,轻则吸附灰尘,重则导致收卷错位或材料吸附在辊筒上无法走料。选型时需确认静电消除棒是标配而非另加费用的选配项。
刀型与排废:圆刀是主流,但并非唯一答案
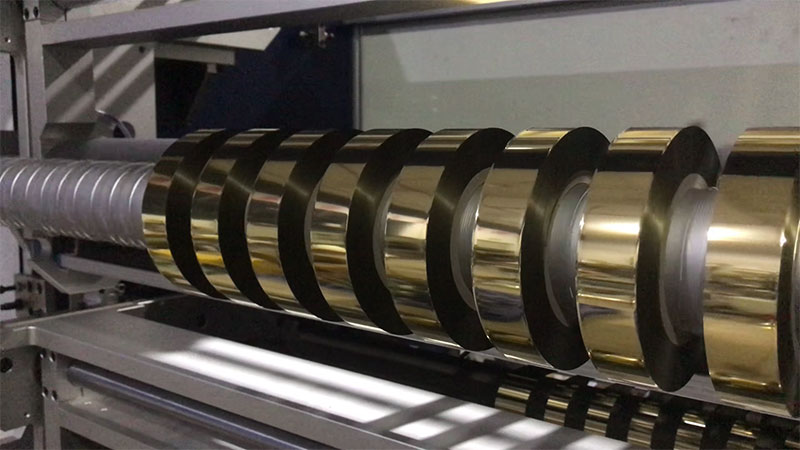
圆刀分切是目前工业分切机的主流配置,适合高速运转,切口质量稳定,刀片寿命长。对于绝大多数纸张和薄膜类不干胶,圆刀方案是稳妥的选择。但如果是烫金纸、镭射膜这类表面有金属化涂层或全息图案的“娇气”材料,除了刀型之外,还需要额外关注刀轴硬度和导辊表面的防刮伤设计——硬度不足的刀轴在长期运行中容易磨损导致切口毛边,导辊不够光滑则可能在材料表面留下划痕。
排废环节同样值得在选型时确认。分切产生的边料如果排出不畅,会在刀轴附近堆积,影响切口质量甚至损伤刀片。主流机型配备排废风机或吹气装置,边料被主动吹离并收集,这个功能在窄条分切时尤为重要。
自动化:按订单结构说话,别为用不上的功能买单
自动化水平直接关联换单效率和用工成本,但“越自动越好”是一个需要修正的判断。关键变量是订单结构。
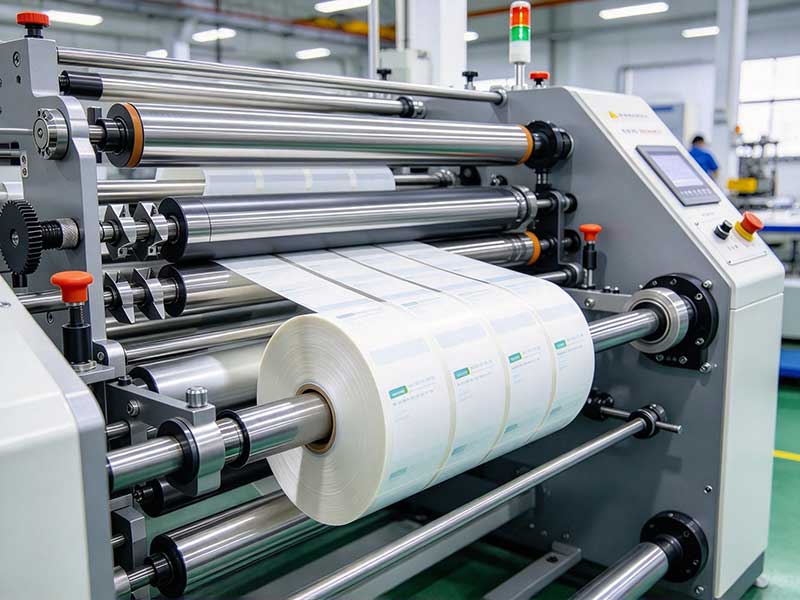
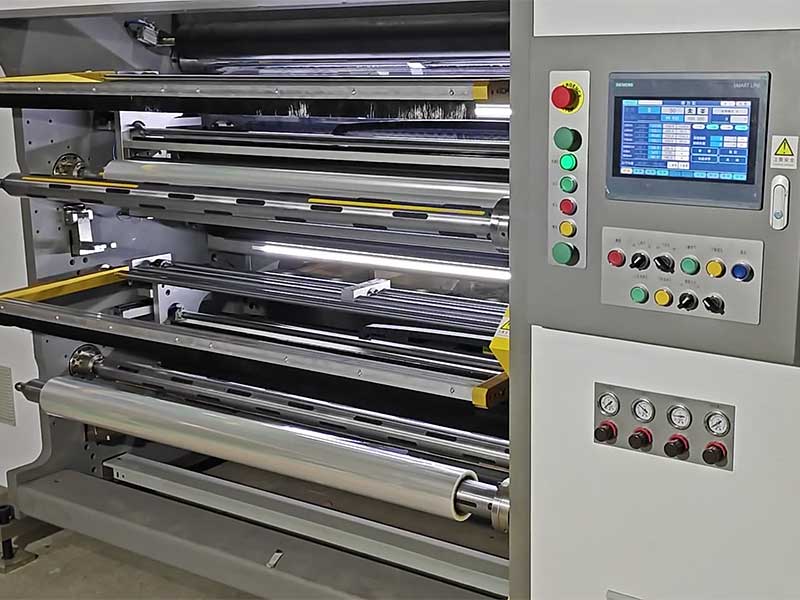
如果每天批次多、规格换来换去,自动排刀系统是实打实的效率工具。传统手动排刀停机调刀要10到30分钟,自动排刀在触摸屏输入规格后1到3分钟就能完成,一天换五次单,差距就是一两个小时的产能。反过来,如果订单批次少、一跑一整天,高速连续运行能力比排刀自动化更值得关注,主流分切速度在70到200m/min之间,高速机型可到300m/min以上。
自动计米、定长停机、自动计数这些功能,对成品卷的规格一致性有直接帮助,属于“用了就回不去”的基础配置。放卷直径的选择也带着效率账:500mm和700mm的放卷直径,换卷频率差不少,批量大的订单应尽量往大了选,减少停机次数。
按材料对号入座:三条选型路径
把以上维度落到具体材料上,选型思路会清晰很多。
纸张类不干胶是用量最大的品类,铜版纸、热敏纸、镜面铜版纸质地相对挺括。普通皮带式传动机型即可满足大部分需求,核心关注点放在放卷光电纠偏和收卷锥度张力控制上,防止母卷跑偏和“内紧外松”。窄幅商标纸加工,320mm幅面的机型结构紧凑、针对性强,是常见的选择。
薄膜类不干胶需要最谨慎的对待。闭环张力控制系统和静电消除装置是底线配置,收卷端滑差轴配合锥度张力控制是保证端面整齐的关键。PE材料柔软、抗拉伸差,张力要尽可能小;PET挺度高、对精度要求更高,圆刀方案更为适合。
特殊材料如烫金纸、镭射膜,在常规分切能力之外,额外考察刀轴硬度和导辊表面处理工艺。这类材料的表面一旦划伤就是废品,防刮伤设计的优先级高于速度参数。
归根结底,分切机选型不是一个“比参数”的过程,而是一个“对需求”的过程。精度够用且稳得住、张力系统经得起实际材料跑一卷的检验、刀型和排废匹配材料特性、自动化程度与订单节奏合拍——把这四点对上,机器拉回车间才不会成为下一台“将就用着”的设备。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
 太阳膜分切机
 条码碳带分切机
 单面胶分切机