
在包装印刷与烫金工艺的产业链中,电化铝(烫金箔)的分切常被视为一道“中间工序”,其受关注程度远不及烫金本身的华丽效果。然而行业内素有“三分烫,七分切”的说法,足见分切环节对最终成品率的决定性影响。电化铝是一种厚度仅12至30微米的多层复合超薄材料,由PET基膜、离型层、着色层、镀铝层和胶粘层构成。这种“娇贵”的物理特性,决定了它对分切过程中的机械应力与张力波动极为敏感——张力稍大即拉伸变形,刀刃稍钝即产生毛刺,走料稍偏即端面参差。高精度分切解决方案的核心,正是围绕精度、张力与刀具这三个维度展开的系统性博弈。
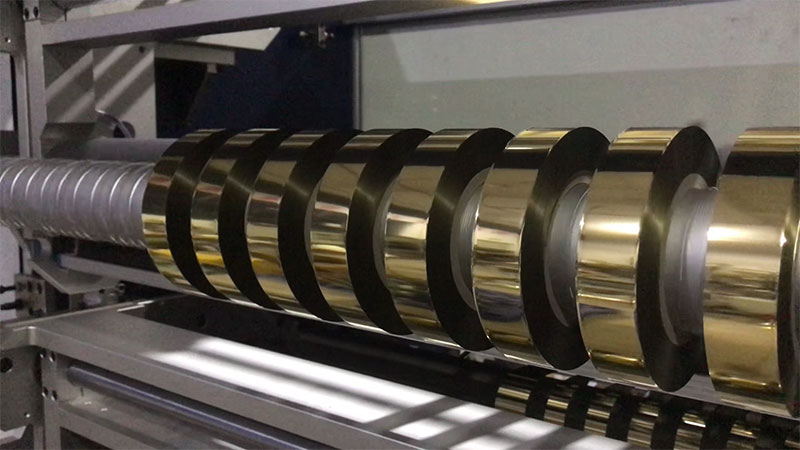
精度:从“切得开”到“切得准”
电化铝分切的对象是极致薄的材料,分切精度绝非简单的“尺寸准不准”,而是宽度误差、切口品质与边缘直线度的综合体现。现代高性能分切机已将宽度误差控制在±0.1mm以内,收卷齐边度达到±0.5mm,高端机型甚至可实现±0.05mm的套准精度。这一精度的实现,首先依赖于纠偏系统这道“方向盘”。在分切路径上,光电或CCD视觉纠偏系统实时扫描箔带边缘,一旦发现横向偏移,立即驱动执行机构校正,确保箔带始终沿直线进入刀口。对于镭射膜等具有方向性纹理的材料,视觉纠偏尤为关键,因为任何微小的走偏都会破坏全息光栅的完整性。
然而,纠偏只能解决“料走得正不正”,真正决定切口品质的,是刀轴的跳动量。若刀轴径向跳动超过0.02mm,切口压力便会忽大忽小,切出的边缘呈现规律性的波浪形。高精度设备要求刀轴跳动控制在0.003mm以内,以保证每分钟数万次旋转切割的一致性。当操作者反复调整刀片间隙却收效甚微时,问题往往不在刀片本身,而在于刀轴轴承的磨损或压盖的松动——这是精度控制中最隐蔽也最容易被忽视的一环。
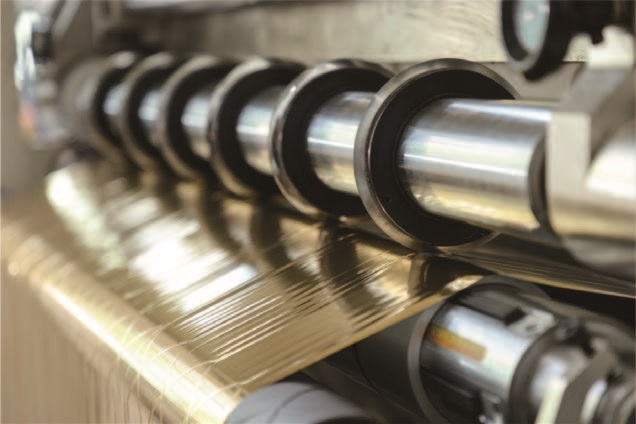
张力:薄材分切的“生命线”
如果说刀具是分切的“手”,张力系统则是贯穿全程的“神经”。电化铝基材极薄且易拉伸,张力波动的危害甚至超过刀具本身的轻微钝化。以12微米普通电化铝为例,放卷张力建议控制在5至8牛,收卷张力8至12牛,关键指标是张力波动需控制在±0.5牛以内。然而,许多设备在实际运行中远达不到这一水平,根源往往不在控制器参数,而在气胀轴漏气或磁粉制动器输出不稳。
更考验技术的是锥度张力控制。收卷过程中卷径不断增大,若张力恒定不变,外层会对内层产生持续增大的挤压,导致内层箔材起皱或铝层转移。合理的锥度范围在15%至25%之间,即收卷张力随卷径增大按预设曲线递减,让内外层受力均匀。在多轴同时收卷的窄条分切场景中,滑差轴通过各滑差环的独立打滑来补偿箔材厚度的微小差异,使每卷从芯部到外层都保持均匀的卷取张力——这是端面齐整的最后一道保障。实测数据表明,应用锥度张力策略后,端面不齐类废品率可降低40%至60%。
刀具与除尘:切口品质的“最后一公里”
电化铝的复合结构决定了切口的特殊性:金属镀层硬而脆,离型层软而韧,传统机械剪切若参数不当,极易在边缘产生微观锯齿状毛刺。这些毛刺在烫金机高速放卷时成为应力集中点,受牵引张力即撕裂脱落,形成行业俗称的“飞金”或“掉粉”,污染烫金版并造成图案缺笔断画。
高精度分切解决方案采用双刃圆压圆剪切技术,上下圆刀间隙精确调节至微米级。对于12微米以下的极薄箔材,侧向间隙应尽可能取小值,以“刚好切断且无挤压”为准则;间隙过大,箔材不是被“切”断而是被“撕”断,切口必然毛糙;间隙过小,刀刃相互干涉,磨损加速的同时也会造成挤压变形。配合负压除尘系统在收卷前实时吸走切屑,可使分切端面光滑无毛刺。在高速运行工况下(180米/分钟),涂层硬质合金刀片配合微量润滑喷雾,能将切口毛刺高度控制在0.02mm以下,达到低速运行时的同等质量水平。
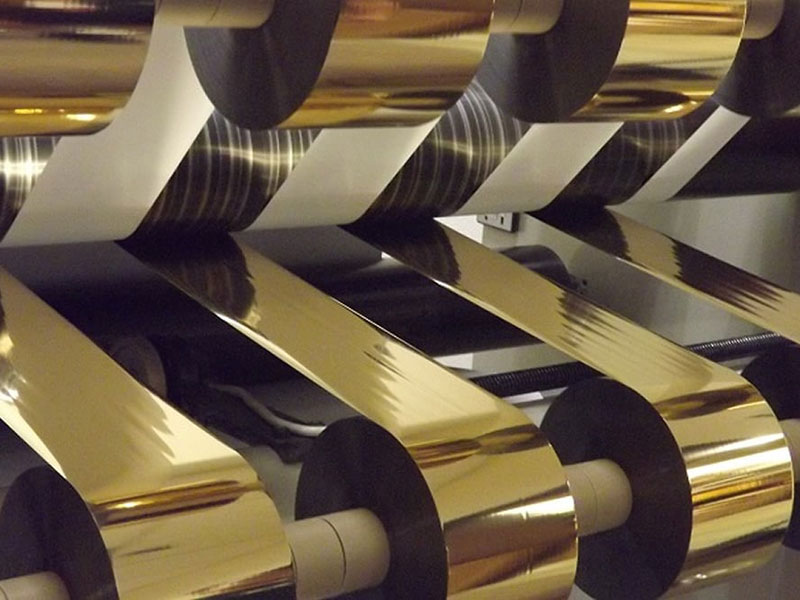
效率与智能:高精度不等于低速度
一个常见的误解是,追求精度必然牺牲效率。事实恰恰相反,真正的“高精度解决方案”必须建立在高速稳定运行的基础之上。当前主流电化铝分切机的最大速度可达300至500米/分钟,但速度提升的瓶颈往往不在电机功率,而在换卷停机与张力耦合。某烫金箔头部企业的革新案例具有参考价值:通过配置双工位放卷与真空吸附式自动接箔装置,换卷过程不停机;同时增加浮动储料架,在接箔瞬间释放储料维持后端分切连续。单次换卷时间从4分钟缩短至30秒,综合有效作业速度提升55%以上。
智能化则让精度控制从“被动响应”走向“主动预判”。新一代设备内置工艺数据库,可记录不同规格电化铝(素面金、全息定位烫、镭射金)对应的张力曲线与分切速度,操作员扫描物料条码即自动调用配方。高精度张力传感器以±0.5N的精度实时采集数据,通过模型预测控制算法实现毫秒级微调,在加减速瞬间——张力最易失控的时刻——将波动抑制在安全边界内。这意味着12微米的PET基膜在急加速时不再因张力尖峰而断带,废品率可从传统设备的3%降至0.5%以下。
结语
电化铝分切机的高精度解决方案,本质上是一套针对超薄多层复合材料加工的系统工程。它需要纠偏系统保证走料对中,需要刀轴与刀片间隙的微米级配合保证切口光滑,需要锥度张力与滑差轴保证收卷齐整,还需要自动接箔与智能控制保证高速下的连续稳定。对于烫金企业而言,选择一台高精度分切机,不仅是购买一台设备,更是为后续每一道烫金工序的成品率买下了一份保险。在“三分烫,七分切”的行业共识下,分切环节的精度每提升一个微米,最终产品的竞争力便多一分底气。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
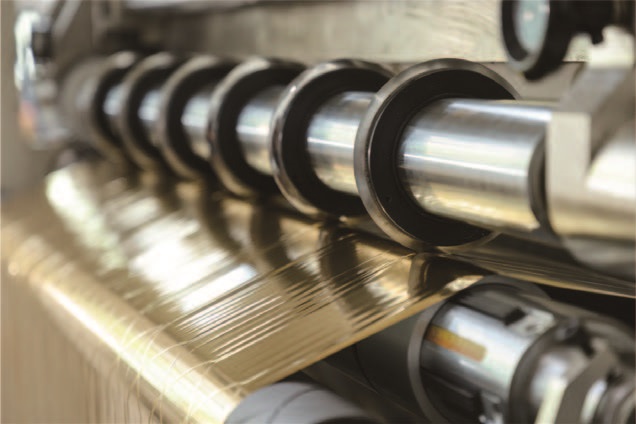

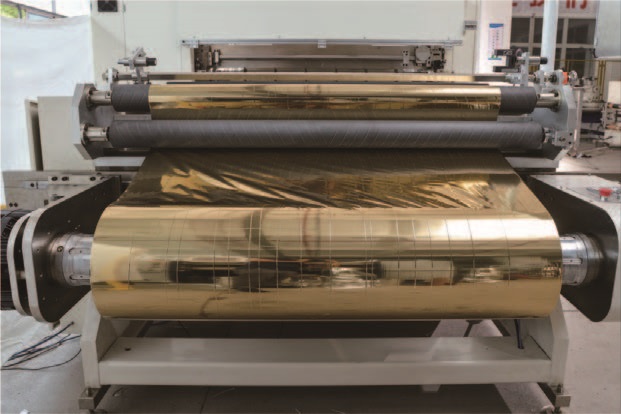
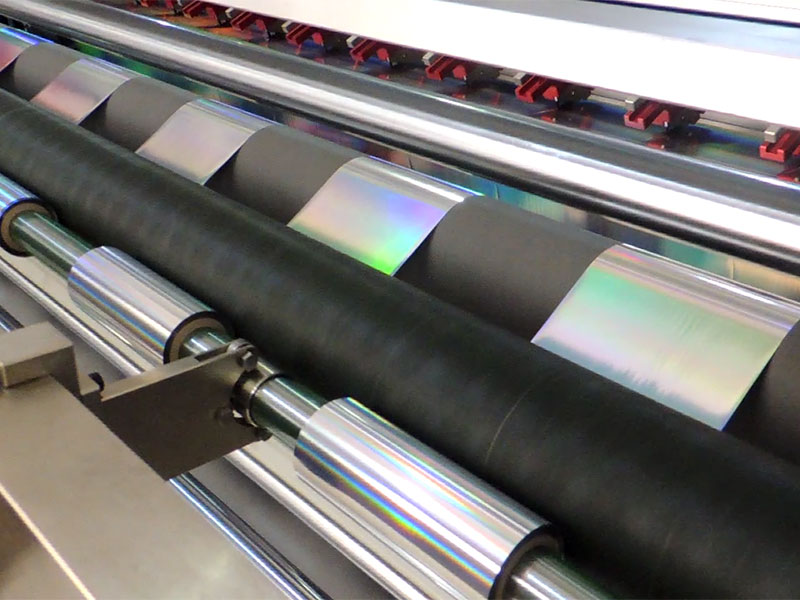 电化铝分切机
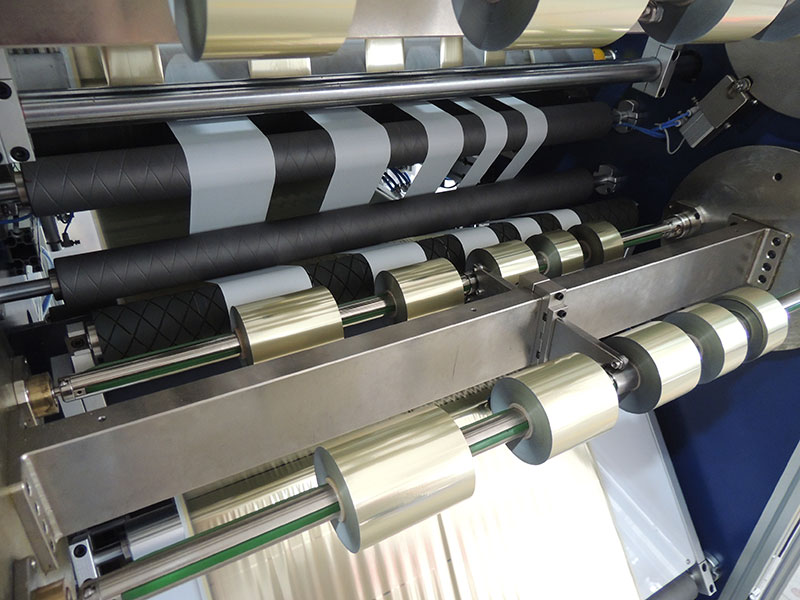 烫金纸分切机
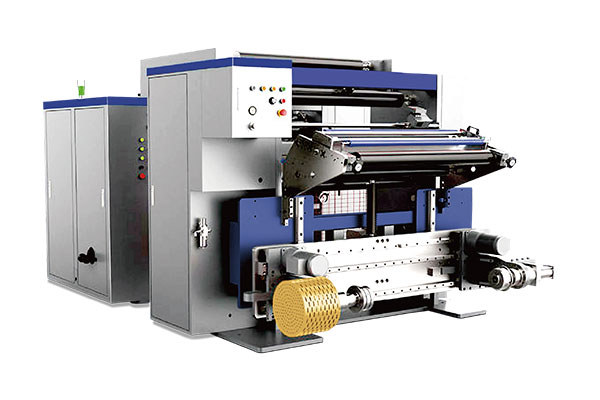 通用型数字控制高速分切机 RSDS7/T