
提升不干胶标签分切机的分切效率,是标签加工企业降低单位成本、缩短交付周期的关键环节。然而,许多工厂在追求效率时容易陷入一个误区:将设备标称的最高速度等同于实际产出。事实上,一台标称 200 m/min 的分切机,在分切窄幅薄膜材料时,实际有效速度往往只有标称值的六到七成。真正的效率提升,需要从速度与精度的平衡、张力控制的稳定性、自动化程度的深化以及刀具管理的精细化四个维度系统推进。
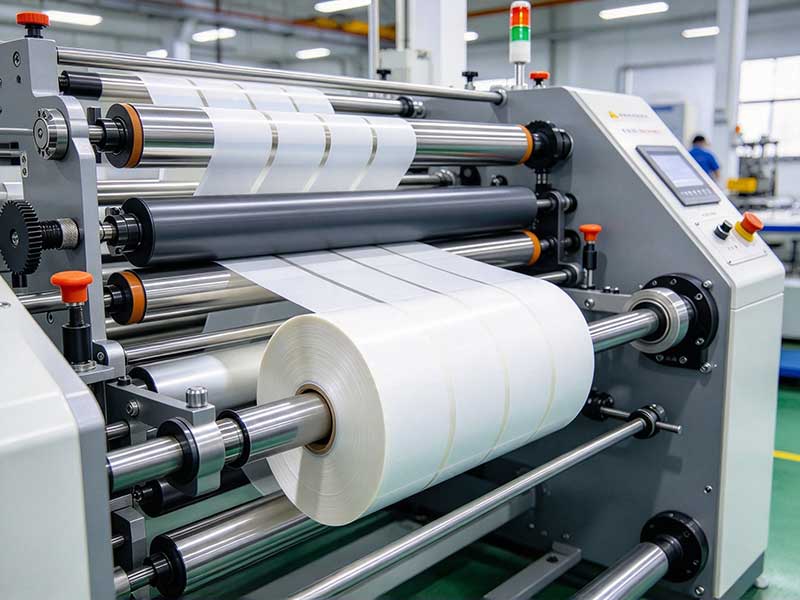
一、速度与精度:效率的前提是“一次做对”
分切效率的第一杀手不是机器跑得慢,而是跑得快却切出废品。速度会放大精度的缺陷:材料在分切区的停留时间越短,张力波动和纠偏响应的窗口就越窄。一台在低速下勉强可用的设备,提速到 150 m/min 以上时,端面不齐、底纸切穿、胶水溢出等问题往往会集中爆发。返工和废料造成的停机损失,远超设备本身的价格差异。
因此,提升效率的第一步是确立精度基准。对于普通纸张类不干胶,±0.1 mm 至 ±0.2 mm 的精度足以应对大多数订单,此时可以优先追求速度;而对于薄膜类材料(PE、PP、PET)或电子标签、医药标签等高附加值产品,精度应控制在 ±0.05 mm 级别,并优先选择伺服驱动系统。精度稳定带来的收卷端面整齐,能显著降低下游模切或印刷工序的停机率——这本身就是一种被低估的效率来源。
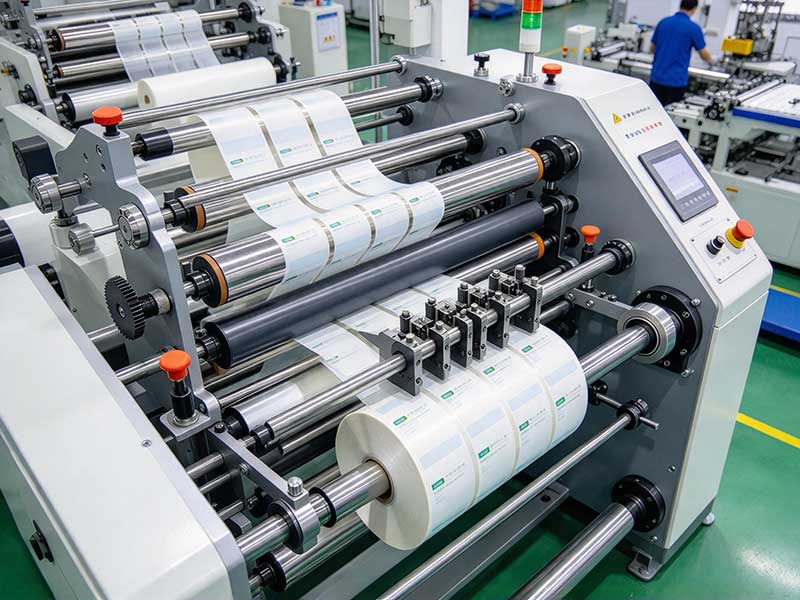
二、张力控制:高速运行下的“隐形骨架”
不干胶由面材、胶层和底纸三层复合而成,任何一层的张力不一致,都会在收卷后表现为“蛇形”摆动、端面参差或渗胶。速度越高,放卷卷径从满卷到空卷的变化带来的惯性差异越大,张力控制的难度呈指数级上升。
高效的张力控制需要闭环系统支撑。放卷端通过张力传感器实时反馈,PLC 依据卷径变化计算所需制动力矩,使张力波动控制在较窄范围内;收卷端则采用锥度张力控制,避免出现“内松外紧”的塌卷问题。部分高端机型进一步实现了放卷、上收卷、下收卷三轴独立伺服控制,操作员可根据不同材料特性分别设定张力曲线,而非依赖一组通用参数硬套所有订单。当张力不再成为制约因素时,设备才具备在较高速度下持续稳定运行的条件。
三、减少停机:自动化与快换设计的效率贡献
分切机的实际日产出,等于运行速度乘以有效运行时间。许多工厂的设备标称速度不低,但换单调机、接料停机、卸料等待蚕食了大量产能。提升效率的另一个着力点,是压缩非切削时间。
在换单环节,具备参数记忆功能的 PLC 系统可以让操作员在触摸屏上调取已保存的工艺配方,无需逐项重设分切宽度、张力值和计米长度。收卷轴的快换设计同样关键:气胀轴与滑差轴的快速互换能力,使得同一台设备既能处理大批量长卷订单,也能高效应对小批量多规格的短单。此外,自动计米、定长停车、缺料停机等基础自动化功能虽然看似简单,却能在每班次累计节省数十分钟的无效运行时间。
对于大批量标准化标签的生产,集成化设备的价值更为明显。例如部分卷对卷标签切割整理机采用双切割头设计,支持同时处理,吞吐量较单头机型提升可达一倍,并将覆膜、半切、排废和分切整合为连续流程,减少了物料在不同设备间的流转等待。
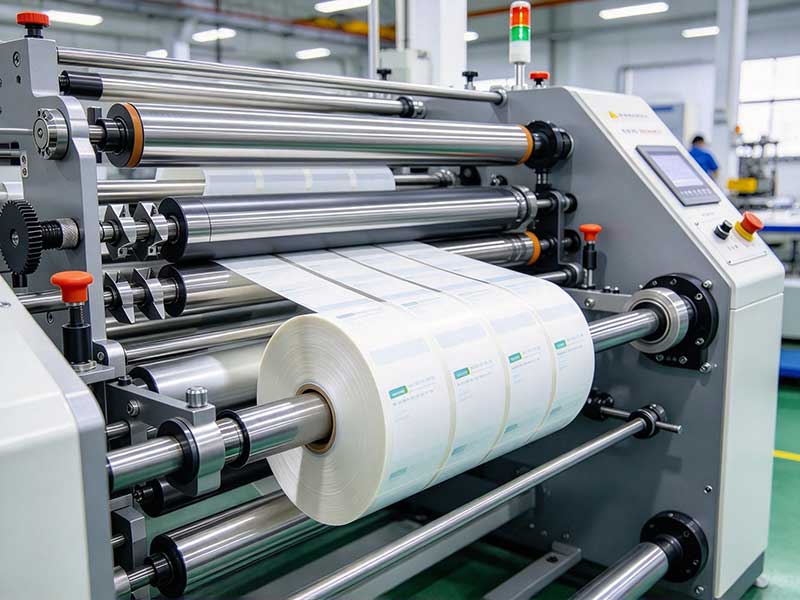
四、刀具管理:被忽视的效率变量
不干胶的胶层在高速分切时因摩擦生热而软化,极易粘附在刀片上形成积料。一旦刀刃积胶,分切阻力增大,边缘毛刺增多,操作员不得不停机清理。这种看似琐碎的停机,在高速分切场景下累积起来相当可观。
应对这一问题的措施包括:在刀座处安装高压气枪或毛刷,按设定米数自动清理刀片表面;对于热熔胶类材料,可配合风冷系统将刀片温度控制在胶水软化点以下;在刀具选型上,硬质合金刀片在高速分切条件下的耐磨性和抗粘料表现明显优于传统高速钢。此外,建立基于分切米数或刃口磨损检测的换刀周期,避免“切到出问题才换刀”的被动模式,能够将因刀具状态劣化导致的降速和废品消灭在发生之前。
结语
不干胶标签分切机的效率提升,本质上是一个减少无效时间的系统工程。标称速度只是起点,真正决定产出的,是设备在精度稳定前提下持续运行的能力、张力系统对卷径变化的响应能力、换单与卸料的衔接流畅度,以及刀具状态的可控性。选型时若只盯着速度参数而忽略这些支撑条件,高速反而可能成为废品率和停机率的放大器。对于多数标签加工企业而言,一台精度扎实、张力稳定、自动化程度匹配订单结构的设备,其实际产出往往优于一台参数漂亮但处处需要妥协的“高速机”。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
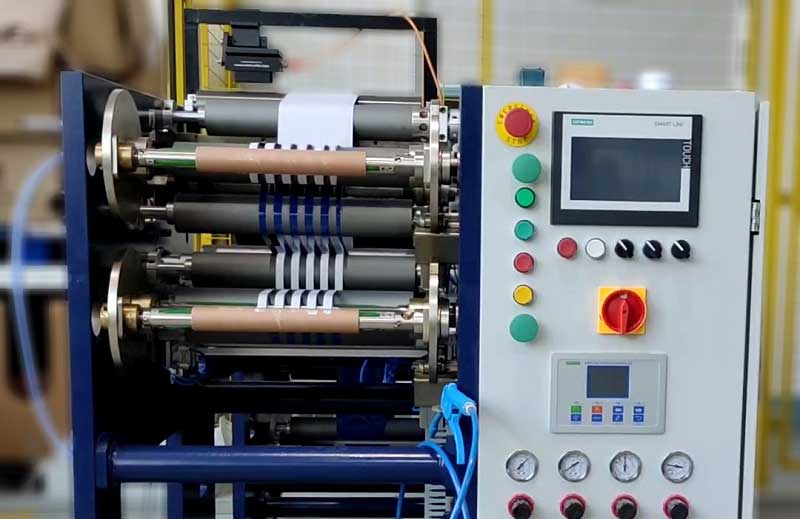
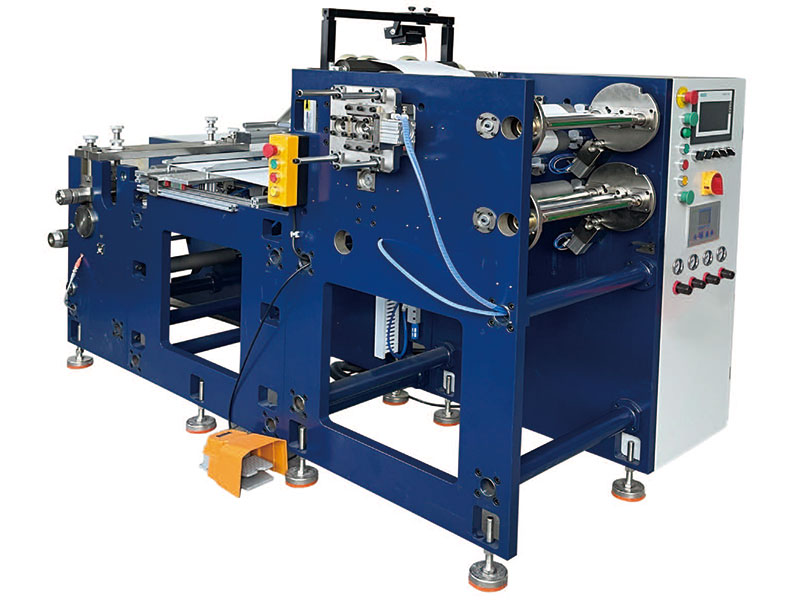 不干胶标签分切机