
烫金箔分切机的操作,难点不在“会开机”,而在“切得稳、收得齐、不出毛边”。烫金箔基材薄、镀层脆,对张力、刀具和静电极为敏感,同一台设备换一种箔材,参数逻辑可能完全不同。以下从实操步骤与关键技巧两条线展开,兼顾新手入门与常见问题的预判处理。
一、开机前的“否决项”:安全与状态确认
分切机的操作规范中,安全具有一票否决权。烫金箔分切机存在多处咬合点与高速旋转部件,严禁佩戴手套操作旋转轴,长发必须盘入帽内,袖口束紧。这并非形式主义——烫金箔极薄,一旦手套或衣物被卷入,急停往往来不及。
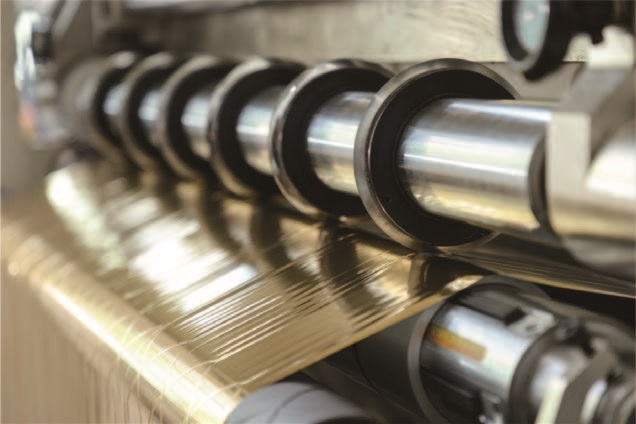
设备状态确认聚焦三个点:刀具、气压、急停。检查圆刀或平刀刃口有无崩口,哪怕微小缺口也会在高速下演变为周期性毛边或断箔;气路气压通常需达到0.5–0.7MPa,气压不足会导致夹头锁紧力不够,放卷轴在运行中窜动;急停按钮必须试按一次,确认能切断主传动。
二、上料与穿膜:路径比力度重要
上料的核心是对中。母卷装上放卷轴后,必须锁紧夹头并调整对中装置,使箔卷中心与设备中心线重合。偏心的母卷在低速时看不出异常,一旦提速,放卷张力会周期性波动,直接反映为收卷端面“塔形”或“喇叭口”。
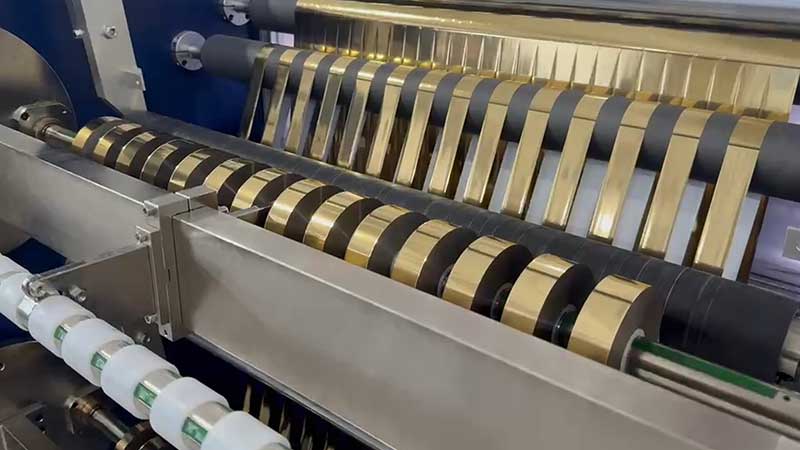
穿膜路径依机型略有差异,但通用顺序为:放卷导辊 → 张力检测辊 → 分切刀组 → 收卷导辊。穿膜时保持箔面平整,不可扭曲或翻转,料头用胶带平整粘贴在收卷芯管上,粘贴两到三处即可,胶带过厚会在收卷初期形成局部凸起,压入内层后难以消除。
三、参数设定:张力是灵魂,速度是保险
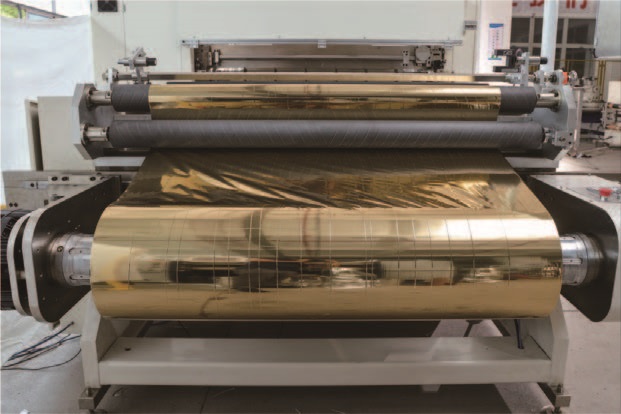
烫金箔分切的参数逻辑中,张力优先级高于速度。新手常犯的错误是照搬设备铭牌上的最高速度,却忽略了张力与箔材的匹配。
张力设定遵循“宜小不宜大,先低后调”的原则。以常见薄型烫金箔为例,收卷张力参考值在20–50N区间,具体视箔材厚度与宽度微调。更精细的设定可参考材质特性:PET基材烫金箔抗拉强度较高,张力可稍大;纸基箔易拉伸变形,必须采用低张力并保持恒定;转移箔与镭射箔对张力波动极敏感,建议启用闭环张力控制。收卷张力通常比放卷张力低10%–15%,并设置15%–25%的锥度递减,以补偿卷径增大带来的外层挤压。
分切速度的起步值建议控制在30–50米/分钟。低速试切的目的不是追求产量,而是给操作者留出观察窗口:看切口是否整齐、听刀轴有无异响、摸收卷端面是否平整。确认无误后再逐级提速,每次增幅不超过20米/分钟。
刀距调整必须在完全停机状态下进行。刀片间隙一般设为箔材厚度的10%–15%,过紧加速磨损,过松则切不断而形成拉扯性毛边。调刀后用卡尺实测各刀座间距,空转点动确认刀轴无窜动。
四、试切与首件确认:停下来比跑起来更关键
正式量产前的试切环节,是区分熟练操作与盲目操作的分水岭。点动运行1–2米后立即停机,取出样片检查三项指标:切口、宽度、表面。
切口应整齐无锯齿状毛刺,无拉丝或铝粉脱落。若出现毛边,优先排查刀片锋利度与刀隙,而非急于调张力——90%的突发毛边换刀即可解决。宽度用卡尺测量,误差通常控制在±0.5mm以内。表面检查重点看有无导辊压痕或静电吸附的箔屑,后者会在后续烫印中形成脏点。
试切合格后,首卷运行期间操作人员不得离岗。烫金箔分切的故障往往在升速阶段集中暴露:张力梯度变化、纠偏响应滞后、静电积累加剧,都在提速后放大。
五、高频问题的快速判断与处置
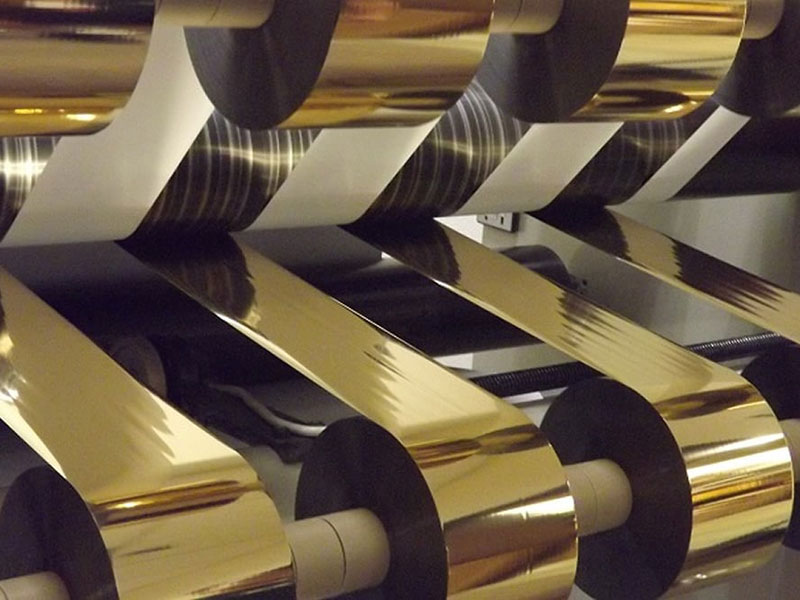
毛边与拉丝:先看刀口。用放大镜观察刀刃有无崩缺,手指轻触有钝感即需换刀。若刀具状态良好,检查刀隙是否过大,薄箔刀隙建议按材料厚度1.2–1.5倍设置。静电也是隐性推手,在刀架前后加装离子风棒可显著改善。
断箔:规律性断在刀口位置,通常是刀压过大或刀刃有缺口,切口产生微裂纹后在张力下扩展断裂;随机性断箔则优先下调整体张力,检查磁粉制动器是否输出不稳。
收卷端面不齐:先排除纠偏传感器被箔屑遮挡这一最常见原因,再检查各导辊平行度(允差≤0.5mm/m)。若刀与纠偏均正常,逐步微调收卷锥度,多数端面问题可在这一步收敛。
六、收尾与日常习惯
卸卷时轻放于托盘,避免磕伤卷端。贴标签注明规格、米数、日期,便于追溯。每班次结束后清理刀座与导辊表面的铝粉和胶渍,箔屑积累到一定程度会划伤后续箔面,形成隐性废品。
真正拉开操作水平差距的,不是记住多少参数,而是建立“先停再看、先慢后快、先刀后张力”的排查顺序。烫金箔分切的质量缺陷很少是单一原因造成的,毛边引发碎屑堆积,碎屑导致跑偏,跑偏又加重单侧磨损——形成恶性循环。打断它的方式,永远是在第一个环节停下来处理干净。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司

 电化铝分切机
 烫金纸分切机
 镭射烫印箔分切机