
烫金箔分切是包装印刷链条上不起眼却致命的一环。它位于烫金工艺的上游,分切质量与效率直接决定了下游烫金机的产出节奏与材料成本。然而,长期以来,这一环节的效率提升被简单等同于“提高车速”——设备标称速度从每分钟两百米推到五百米,但实际有效产出往往被换料停机、排刀试切、断箔废料和毛边返工吃掉了大半。
真正的效率提升,需要把视角从“机器转得多快”切换到“每一米箔材被利用得多彻底”。前者是机械参数,后者才是系统能力。
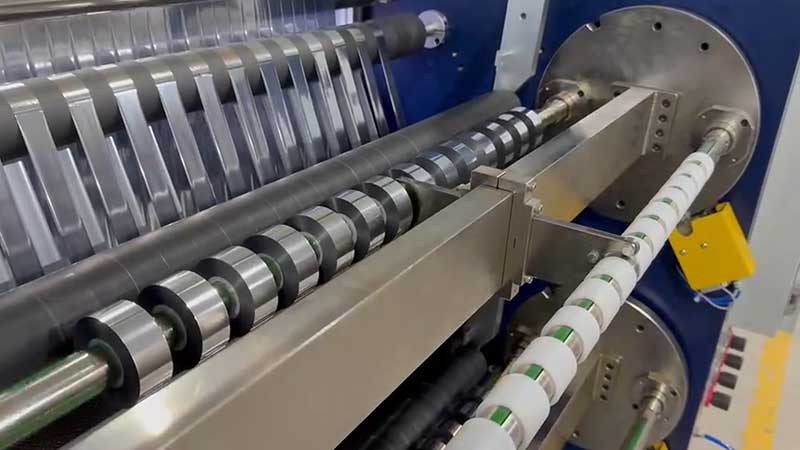
被浪费吃掉的速度
烫金箔分切现场的效率损失,很少以“设备故障”的形态集中爆发,更多时候它藏在几个日常细节里。
排刀依赖经验,边料宽得“安全”。传统分切中,操作工为保证成品宽度合格,往往在母卷两侧留出较大余量,材料利用率徘徊在百分之八十五到九十之间。多规格窄条组合订单尤其吃亏,人工算刀位很难穷尽所有组合,边料浪费成为隐性成本。
换卷停机吃掉有效工时。每次母卷用完,穿箔、对齐、接料、重新升速,熟练工也要十几二十分钟。如果一天换十次卷,两个多小时就没了。这还没算接料不准导致的重新对刀和试切废料。
张力波动制造“看不见的废品”。烫金箔基材薄、镀层脆,张力稍有波动就可能拉伸变形或起皱。这些瑕疵在分切时未必立刻显现,却会在下游烫金工序中变成套印不准、飞金、漏烫的源头。等到发现问题时,整卷已经切完了。
断箔一停,全线归零。刀具磨损、静电吸附、导辊卡滞、磁粉离合器老化——任何一个环节出问题,高速运行中的箔材瞬间断裂,整条线停下来重新穿料。频繁断箔的设备,车速标得再高也形同虚设。
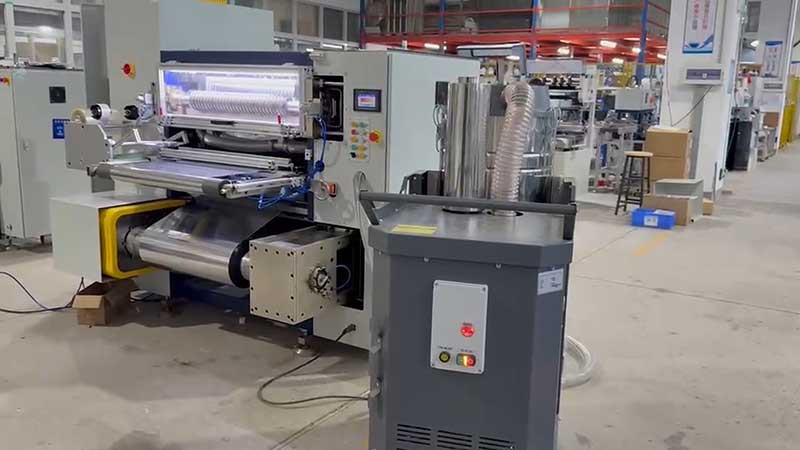
三条并行的提效路径
针对上述损耗点,当前可落地的效率提升手段大致沿着三条路径展开:让排刀更聪明、让换卷不停机、让张力更稳定。三者叠加,才是有效产出的实质增长。
排刀环节的智能化,是材料利用率提升空间最大的一环。 AI排刀算法的核心并不神秘:输入订单所需的成品宽度组合,系统自动穷举所有可能的刀位排列,找到边料最小的方案。以一千五百毫米宽母卷为例,人工排刀边料可能剩下十毫米以上,智能算法可以压到两毫米以内,材料利用率从不足九成推到九成八以上。更进一步的系统还接入了机器视觉——CCD相机实时扫描箔面,识别色标、图案边界甚至镀层瑕疵,分切时主动避让缺陷位置,而不是把瑕疵卷入成品后再 downstream 发现退货。这套组合拳的效果在实测数据中有明确体现:多规格订单的平均材料利用率提升四到五个百分点,废料率从百分之八以上压到百分之四以下。
自动接料技术解决的是换卷停机这个“硬缺口”。 超声波或热熔接料装置在设备不停机或短暂减速的状态下完成新旧卷衔接,单次换料时间从二十分钟量级压缩到三十秒左右。浙江一家包装企业的实测数据显示,换料时间从平均二十五分钟降至三十五秒,日均产量因此增加四成以上。接料质量的提升还有连带效应:接头平整牢固,过刀时不易断箔,减少了因接头问题引发的二次停机。
张力控制的精细化,则是质量性效率的保障。 把放卷、分切、收卷三个区段的张力独立控制,每个区段由伺服电机配合浮动辊反馈调节,张力波动可以控制在百分之一以内。对于转移箔、镭射箔这类对张力极度敏感的材料,闭环控制的意义尤为突出——张力稳了,起皱和拉伸变形减少,分切边缘的毛刺和后续烫金的上机适应性都随之改善。与此同时,日常维护中容易被忽视的静电消除和导辊清洁,实际上是张力之外两个隐性的断箔诱因。刀架前后的离子风棒、定期擦拭的过辊表面,成本不高,但能消掉相当一部分随机断箔。
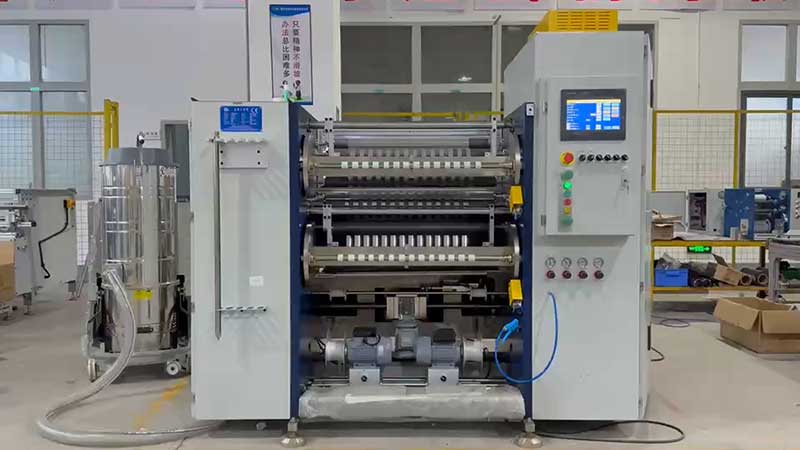
效率的边界不在刀片上
一个值得注意的事实是:当分切速度超过某一阈值后,继续推高车速的边际收益迅速衰减。断箔风险上升、张力控制难度加大、收卷整齐度下降,都会把多出来的车速吃掉。真正决定一台分切机有效产出的,是它在不停机状态下持续稳定运行的能力,以及每一卷母卷被切成合格成品的那部分比例。
从这个角度看,效率提升的逻辑已经变了。过去比拼的是刀片硬度和电机功率,现在比拼的是算法排布的精度、传感器反馈的速度、以及接料动作的可靠性。一台标称五百米每分的设备,如果每半小时断一次箔、每次换卷停二十分钟,实际有效产出可能不如一台三百米每分但连续跑八小时不中断的机器。
烫金箔单价不低,浪费一寸都是利润。把边料从百分之八压到百分之二,把换卷从二十分钟压到半分钟,把断箔从“每天几次”压到“每周几次”——这些看似琐碎的改进叠加起来,就是分切环节效率的真实增量。对于年消耗烫金箔数百万级的加工厂而言,这笔账算下来,往往比换一台更快的机器划算得多。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
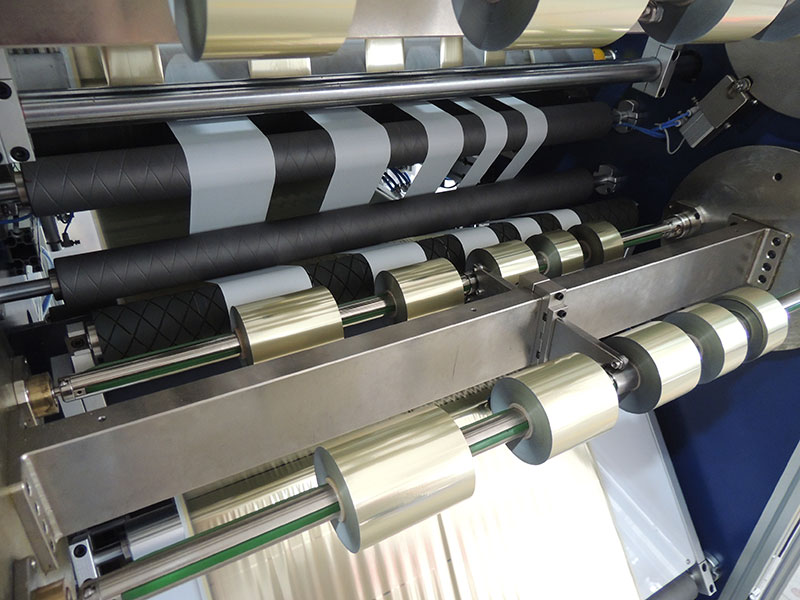 烫金纸分切机
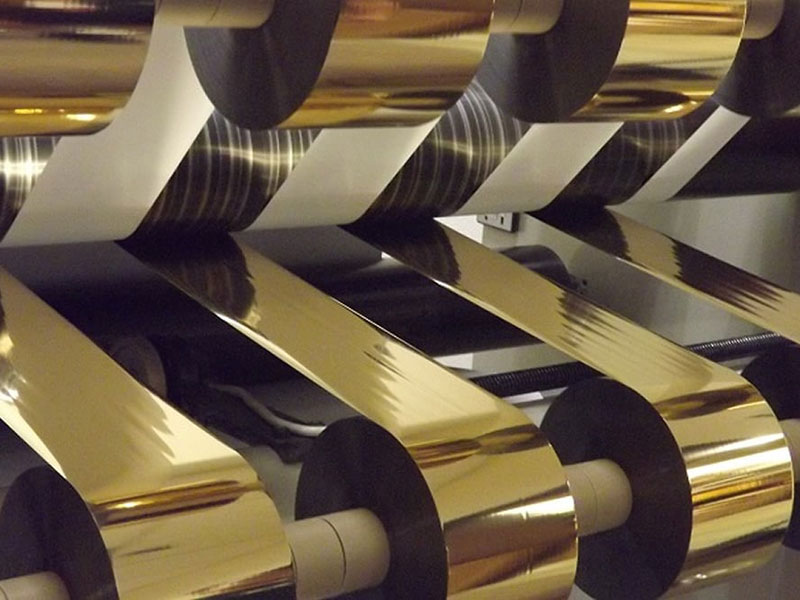 烫金箔分切机
 镭射烫印箔分切机