
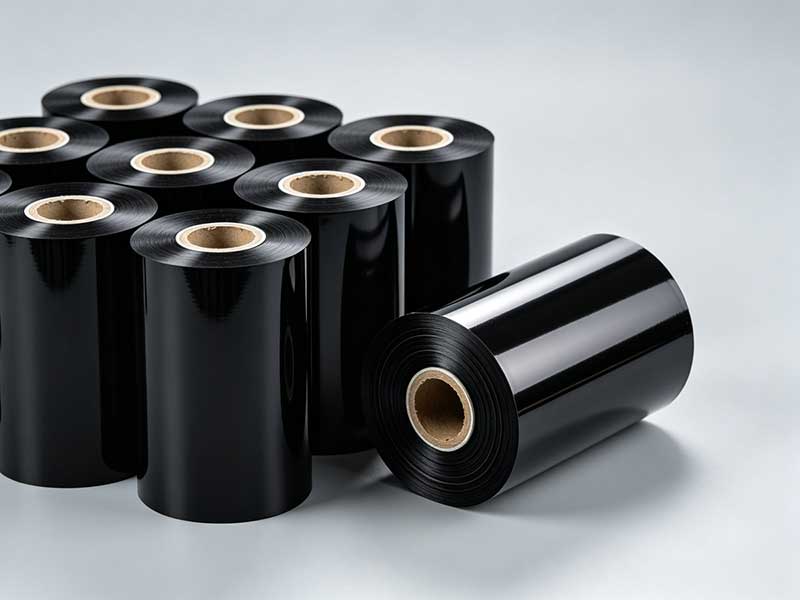
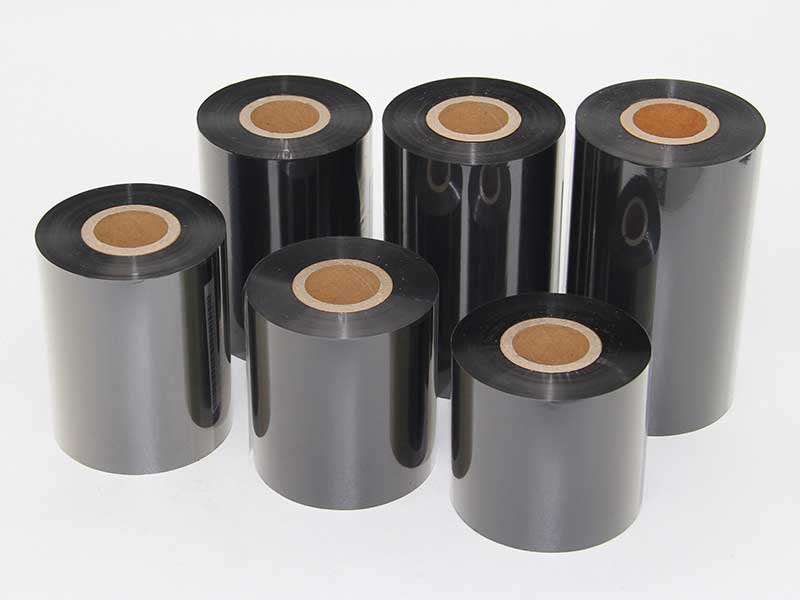
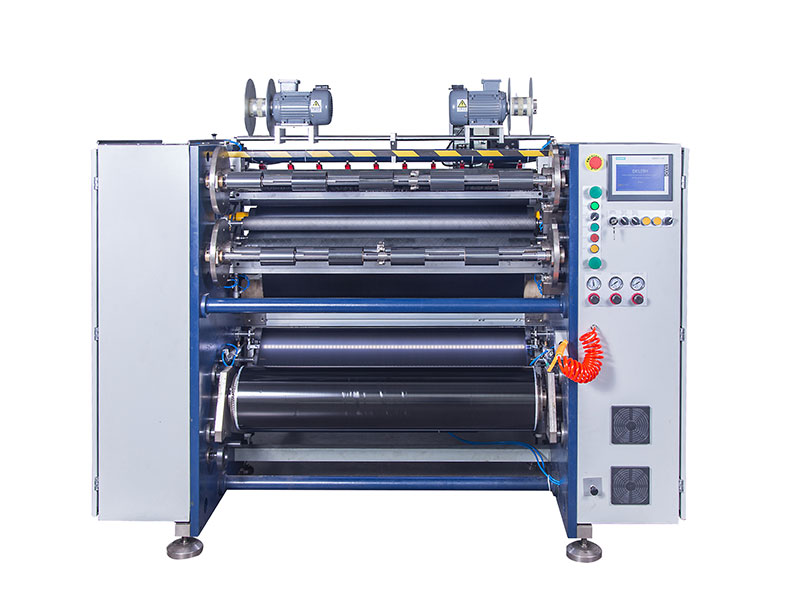
热转印碳带在出厂时往往是宽幅大卷,而到了标签打印机前,却必须变成宽度精确、卷绕紧实的小卷。这中间看似简单的“裁切”环节,实则决定了碳带能否在打印头下平稳走带、不偏不倚、不皱不断。碳带分切复卷机正是完成这一转换的关键设备,它的应用场景远不止于碳带生产车间,而是贯穿了从制造端到终端用户的整条耗材供应链。
在碳带制造厂:精度与效率决定利润空间
对于条码耗材生产企业而言,分切工序是成品品质的“最后一关”。东莞某条码耗材公司曾面临典型困境:老式分切设备精度不足,窄幅碳带分切后边缘毛刺多、收卷松紧不一,废品率长期徘徊在8%左右,且设备转速无法匹配批量订单的交付节奏。引入高速碳带专用分切机后,圆刀分切系统配合光电纠偏与恒张力闭环控制,将分切精度稳定在±0.1mm以内,边缘平整无拉伸变形,废品率骤降至0.5%以下,产能反而提升四成以上。
这类案例揭示了一个常被忽视的事实:碳带分切并非“切得开就行”。碳带基材是厚度仅4.5至10微米的PET薄膜,表面涂布的热转印油墨层极其敏感。张力过大,基膜被拉伸,打印时容易出现套色偏差甚至断带;张力过小,卷绕松散起皱,打印机走带时便会卡顿。因此,现代分切复卷机的核心价值不在于刀片本身,而在于张力控制系统能否随着卷径增大而动态递减,以及纠偏传感器能否在高速运行中始终锁定碳带边缘。当分切速度提升至300米每分钟甚至更高时,这套控制系统的响应速度直接决定了成品率。
在经销商与终端用户端:规格匹配与余料再生
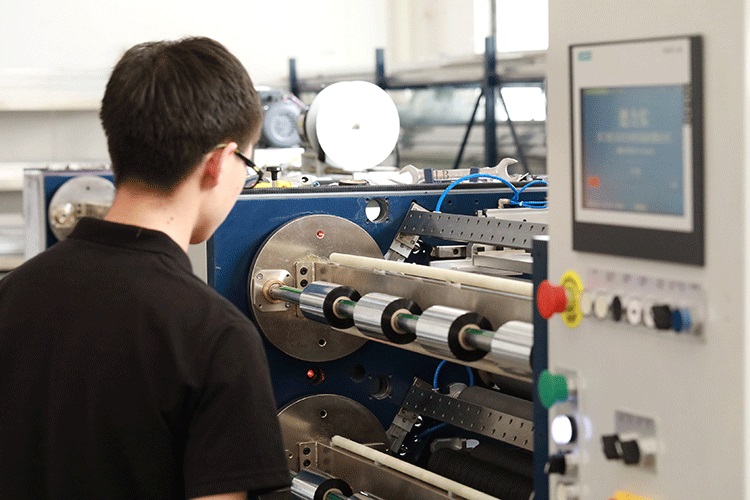
碳带经销商面对的客户五花八门:物流网点用小型桌面打印机,宽度需求可能是110mm;服装吊牌厂用工业级机型,可能需要25mm的窄幅水洗标碳带。分切复卷机的灵活性在这里体现为一种“库存策略”——经销商无需囤积所有宽度的成品碳带,只需储备少数几种宽幅母卷,根据订单实时分切。一台支持多卷同步收卷的设备,可以在一次走带中同时产出数十条窄卷,将母卷的利用率推至极致。
更细微的应用发生在碳带的“生命周期末端”。打印作业完成后,往往有未用尽的碳带残留在空轴上,或因长度不足以完成整批打印而被搁置。这些残卷在过去多被当作废料处理,但通过复卷机重新校准规格、剔除受损段落后,可以再次投入仓库内部标签、办公文件条码等非高要求场景。有行业分析指出,分卷与回收复卷相结合,可使碳带的整体利用率提升30%以上,同时减少废弃卷轴与残留碳带带来的塑料垃圾。这一应用方向的商业意义不仅在于节省成本,更在于它回应了印刷耗材行业日益收紧的环保压力。

被忽视的配套环节:纸管精度同样影响复卷质量
碳带分切复卷的成败,有时并不完全取决于分切机本身。收卷所用的纸管内径与气胀轴的配合间隙,是一个容易被低估的变量。若纸管内径公差过大,即便分切机张力控制完美,卷芯在旋转中仍会产生周期性偏心跳动,成品端面便呈现波浪状起伏。广东某纸管科技公司专门为碳带分切配套生产1英寸纸管,其原有切管设备人工上料、尺寸误差大,端面毛刺常常划伤碳带边缘。升级自动上下料切管机后,裁切精度稳定在±0.1mm,端面无毛边,产能提升约三倍,才从配套端解决了碳带复卷不齐的隐患。
这个细节说明,碳带分切复卷机的行业应用不能孤立看待。一台运转良好的分切机,需要匹配精度的纸管、洁净的车间环境(防止灰尘吸附在碳粉涂层上)、以及经过校准的张力参数——不同蜡基、混合基、树脂基碳带的摩擦系数与拉伸特性各异,操作者需要为每种材料建立专属的参数记录。那些看似微小的“调机经验”,实则是设备能否发挥标称精度的真正门槛。
从东莞车间的废品率从8%降到0.5%,到波兰客户跨洲采购分切复卷设备,再到残卷回收让碳带利用率提升三成,这些散落在不同场景中的应用实景共同指向一个判断:碳带分切复卷机虽不直接参与打印,却决定了每一卷碳带到达打印头时的状态。在标签与条码早已渗透物流、零售、制造各环节的今天,这台设备的精度与稳定性,悄然支撑着无数张标签清晰成像的起点。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
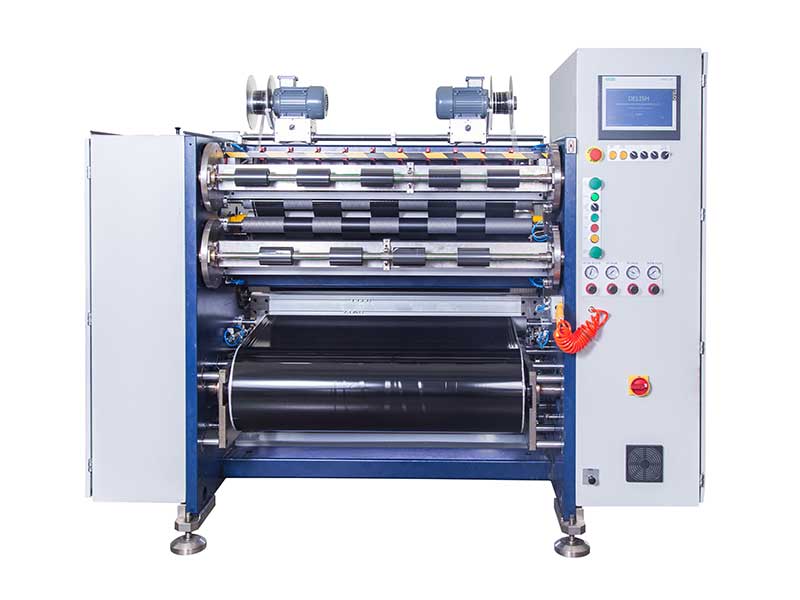 条码碳带分切机
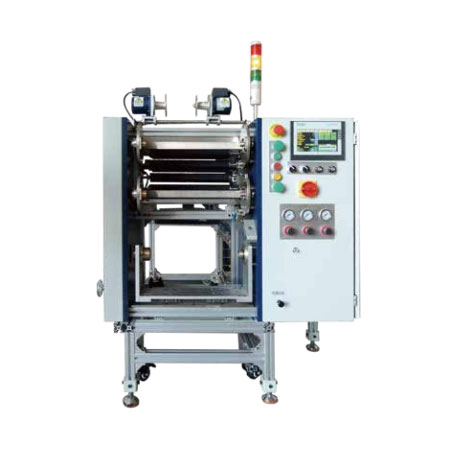 线号机色带分切机
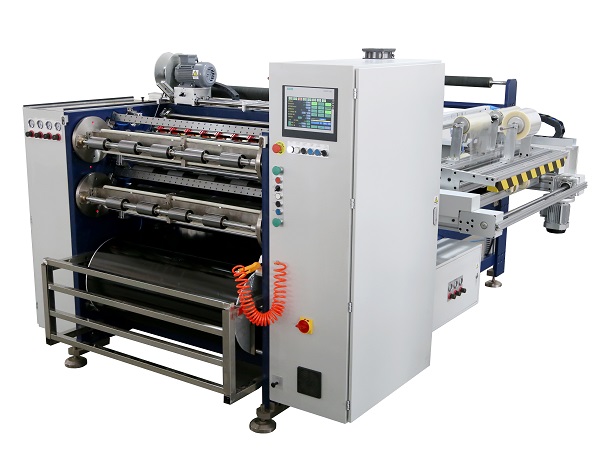 全自动碳带分切机 RSDS8 PLUS