
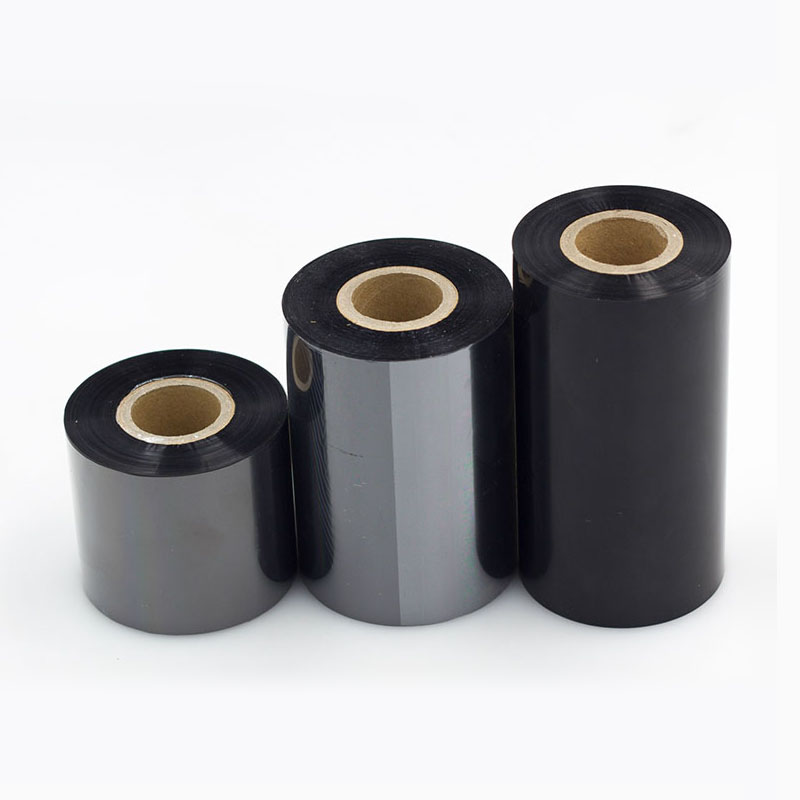
碳带分切复卷是热转印耗材生产中的关键工序,其效率直接决定交付周期与成本竞争力。然而,许多企业的设备参数并不落后,实际产出却始终卡在瓶颈上。问题的根源往往不在于“机器跑不快”,而在于无效停机太多、张力波动太大、换单换卷太慢。本文从碳带材料的特殊性出发,围绕减少非运行时间、优化张力与分切工艺、升级自动化与智能化三个层面,给出一套可落地的效率提升方案。
一、先认清碳带分切的效率陷阱
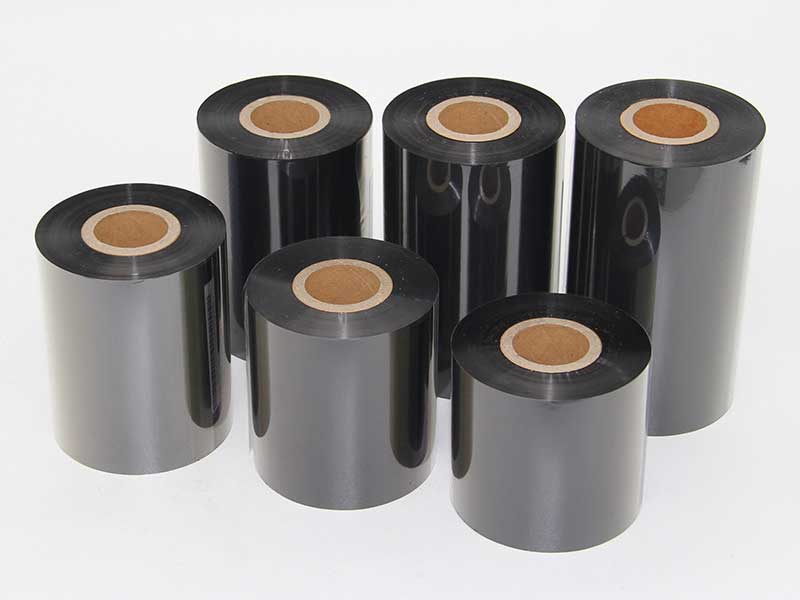
碳带不是普通薄膜。它由PET基材、涂层与油墨层构成,厚度通常仅4.5至10微米,对张力极度敏感。张力过大,基膜被拉伸,油墨层可能产生物理损伤,导致掉粉;张力过小,收卷松散起皱,打印时出现白线或压痕。更棘手的是,碳带分切的速度与精度存在天然矛盾:提速往往带来端面不齐、边缘毛刺和张力波动加剧,而频繁停机处理质量问题,反而吞噬了高速带来的产出增益。
传统碳带分切机的实际运行速度通常不超过100至120米/分钟,换卷停机时间约3分钟,成品率徘徊在85%至90%之间。这些数字背后,隐藏着大量可以挖掘的效率空间。
二、把“停下来”的时间压到最低
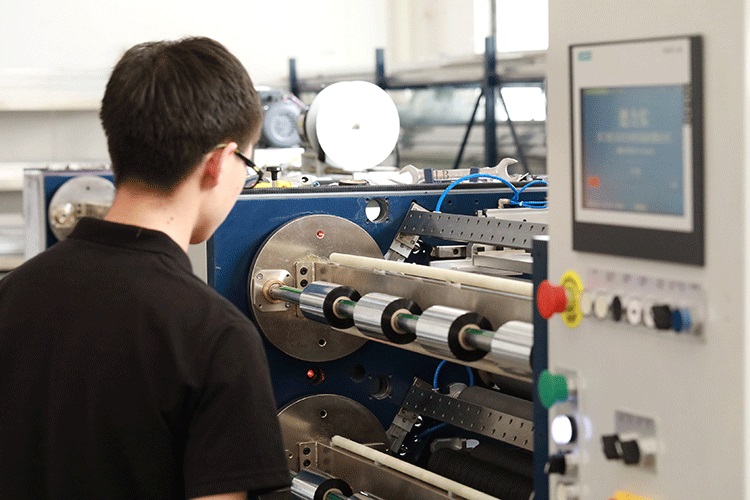
分切机真正的效率杀手,是机器不转的时间。上料、穿膜、调刀、卸卷,每一卷积累下来就是可观的浪费。有实践表明,通过系统性优化辅助动作,单卷辅助时间可从8至10分钟压缩到3至4分钟。
预制母卷与快速穿膜是最直接的手段。提前将下一卷母卷吊装到预备工位,实现无缝切换;优化导辊布局,缩短穿膜绕行路径,减少每次穿膜的手动操作环节。气胀轴配备独立气源接头,避免等待空压机增压的空白时间。纸管内径和长度标准化,也能省去对轴调整的反复确认。
换卷环节的自动化升级则是更彻底的解法。双工位收卷配合预装纸管,伺服驱动气胀轴自动切换,换卷时间可从分钟级降至零秒待机。对于多品种、小批量的碳带分切场景,快速换刀系统同样关键:将刀套预装、刀距预调等可离线完成的工作移出设备运行时段,换单时间可控制在5分钟以内。
三、张力控制:效率与品质的平衡点
碳带分切的张力控制不是“设一个值就完事”。放卷、分切、收卷三个区段的张力需求各不相同,且随卷径变化需要动态调整。
三段式闭环张力是当前被验证有效的方案:放卷采用磁粉制动,分切区通过浮动辊反馈维持较低张力以减少横向收缩,收卷侧用伺服电机实现锥度递减张力。实测数据表明,将分切区张力适度降低、收卷张力随卷径增大而逐步递减,可使收卷端面对齐度从0.31毫米改善至0.14毫米,同时允许速度进一步提升而不牺牲精度。针对蜡基、混合基、树脂基碳带的差异,预设不同的张力曲线,操作人员调用配方即可,减少试切损耗。
与之配套的是纠偏系统的响应速度。碳带薄且易跑偏,光电或CCD传感器需要具备防抖动算法,在高速下仍能保持±0.1毫米级的纠偏精度。日常维护中,纠偏传感器镜头的清洁往往被忽视,灰尘遮挡导致的纠偏迟钝是端面不齐的常见诱因。
四、分切工艺的精细化调校
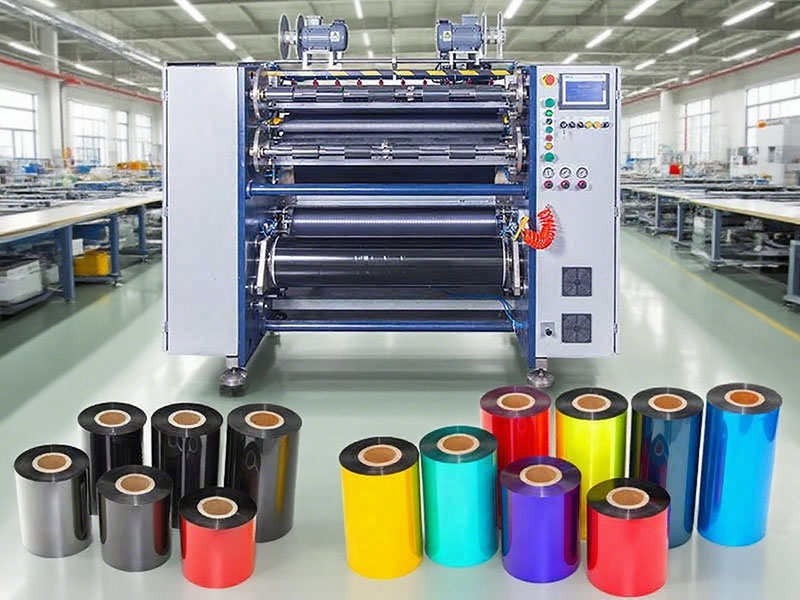
刀具状态直接决定连续运行时长。圆刀切入母卷的深度一般控制在0.5至1毫米,过深会产生毛边甚至断膜,过浅则切不透。换刀周期应按分切米数而非时间设定,例如每10万米更换一次圆刀,而非“感觉钝了再换”。刀轴每日清洁碳粉和胶黏物,防止刀片卡滞。
速度策略需要阶梯化而非一刀切。蜡基碳带对张力容忍度较高,可跑更快;树脂基碳带涂层更敏感,速度应适当保守。盲目追求线速度峰值,如果伴随频繁的断膜和起皱停机,有效产出反而下降。建立分材料、分规格的工艺参数数据库,让操作员直接调用最优配方,是减少试切浪费的务实做法。
五、向自动化与智能化要增量
当机械与工艺层面的优化触及天花板后,设备架构的升级成为效率跃迁的突破口。
非接触式分切技术值得关注。激光分切或空气刀方案避免了机械刀片与碳带涂层的摩擦接触,切割速度可达300至500米/分钟,同时消除刀片磨损带来的毛边问题和频繁换刀需求。对于高附加值树脂基碳带,这一方案在品质一致性上的优势尤为明显。
在线缺陷检测与数据对接则从管理维度提升效率。AI视觉系统实时扫描涂层均匀性,自动标记针孔、气泡等缺陷,避免下游打印环节的批量报废。分切数据(长度、宽度、批次、张力曲线)自动上传MES系统,使每一卷碳带的生产履历可追溯,也为工艺优化积累真实数据。
对于仍在使用传统设备的产线,不必追求一步到位的整机更换。优先落地快换工装、张力闭环改造、纠偏升级三项投入产出比最高的改造,通常能在不更换主体机械的情况下获得可观的效率提升。效率提升的本质,不是让机器转得更快,而是让机器在转的时候真正在产出合格品。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
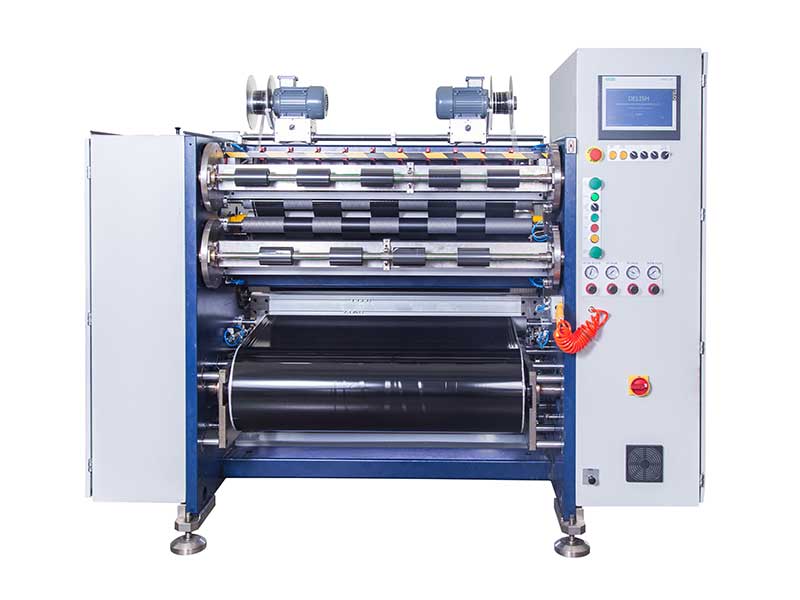 条码碳带分切机
 线号机色带分切机
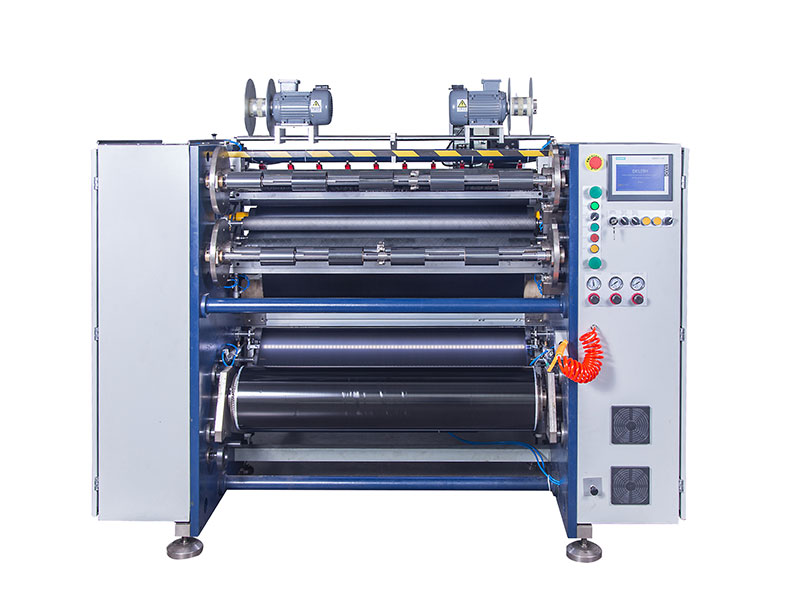
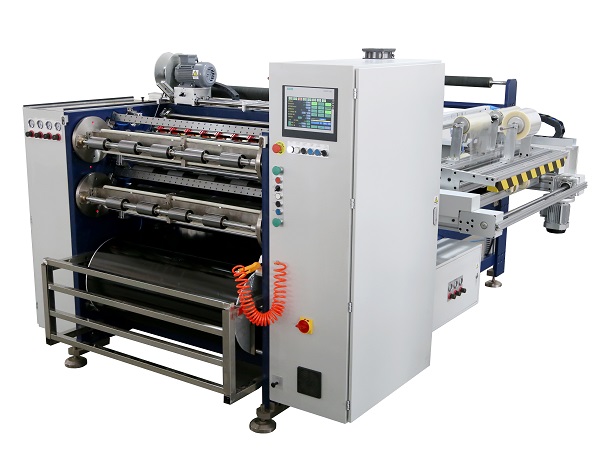 全自动碳带分切机 RSDS8 PLUS