
薄膜分切是卷材加工中承上启下的关键工序,其精度直接决定了下游产品的良率与材料利用率。从智能手机屏幕的光学膜到动力电池的隔膜,微米级的宽度偏差或边缘毛刺,都可能在后续工序中被放大为断膜、套准失准甚至电池短路风险。长期以来,行业将分切精度视为机械装配水平的体现,但随着高速分切与超薄薄膜的普及,这一认知正在被修正:分切精度并非单一环节的产物,而是张力、纠偏、刀具状态与来料特性在动态过程中耦合作用的结果。本文试图拆解这些因素的作用机制,并梳理从经验控制向数据闭环演进的技术路径。
张力控制:精度的底层约束
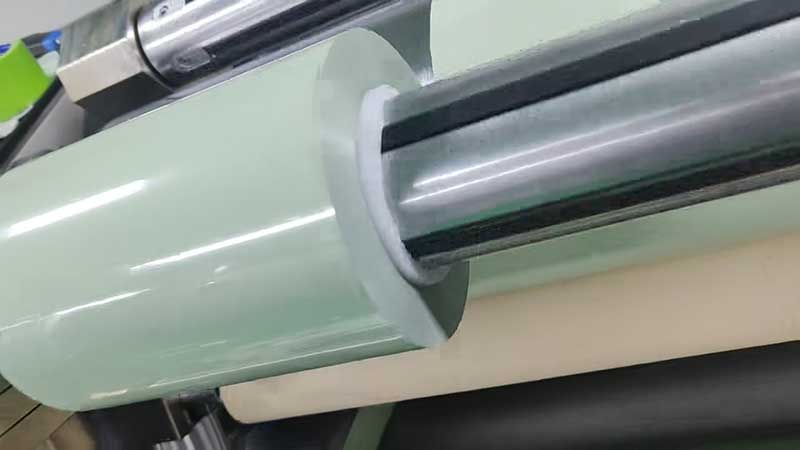
在分切过程中,张力扮演着双重角色。它既为刀具提供必要的“缩颈”支撑,使切边在剪切瞬间保持稳定,又直接影响薄膜在导辊间的横向位置稳定性。张力不足时,膜幅松弛,轻微的气流扰动或导辊跳动即可引发蛇行跑偏;张力过大,则薄型薄膜产生拉伸变形,分切宽度在收卷后回弹,形成隐性尺寸偏差。更棘手的是,收卷过程中卷径持续增大,维持恒定张力需要制动转矩同步递减,这一锥度控制若响应滞后,便会导致内层紧、外层松的应力不均,端面整齐度随之劣化。
传统PID张力控制属于“偏差发生后再调节”的响应式逻辑,在高速分切下存在固有滞后。当前技术演进的方向,是以伺服驱动配合张力传感器构建闭环,并将放卷段与收卷段的张力配比纳入统一模型,实现从“被动纠偏”到“主动预判”的过渡。对于电容器薄膜、光学膜等对张力敏感的材料,张力波动哪怕控制在设定值±1%以内,也足以影响最终分切端面的微观质量。
纠偏系统:与薄膜跑偏的毫秒之争
薄膜在高速行进中的横向偏移,是分切宽度超差的首要来源。偏移的诱因多元:导辊平行度误差、来料母卷的松紧不均、甚至薄膜自身厚度公差的累积效应,都会使膜幅在进入刀口前偏离设定路径。纠偏系统的任务,是在毫秒级时间内完成“检测—运算—执行”的闭环。
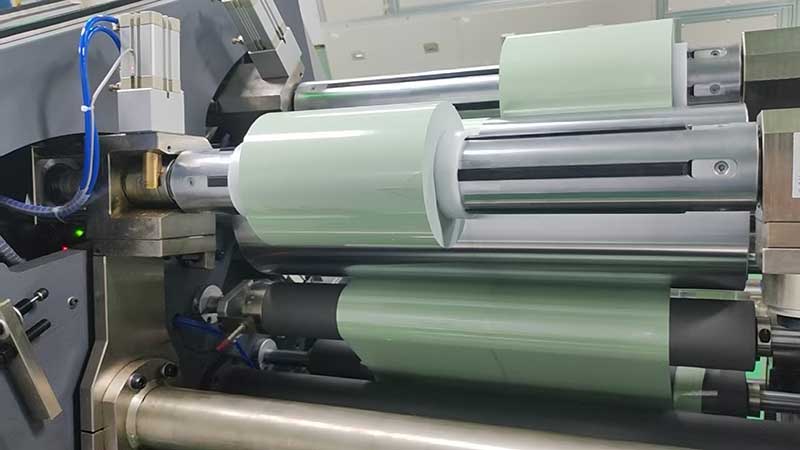
感知层的精度直接决定了纠偏的上限。传统光电或超声波边缘传感器易受薄膜透明度、颜色及表面反射率干扰,而光学相干断层扫描(OCT)边缘传感器的引入,使高透明光学膜与深色导电膜均能获得亚微米级的边缘定位。执行层面,伺服电动纠偏在高速场景(>100 m/min)下的响应时间已压缩至10 ms以内,配合模糊PID与边缘位置预测模型,可对材料延展性导致的渐进偏移实施超前校正。值得注意的是,纠偏与张力并非独立系统:当纠偏动作改变膜幅横向位置时,两侧张力分布随之变化,理想的协同策略是在纠偏触发的同时微调对应侧张力辊压力,形成复合校正,而非让两个系统各自为战。
刀具与刀轴:被忽视的微米级误差源
分切宽度的基准由刀具间距设定,但设定值不等于实际切点位置。刀轴的轴向窜动、刀片的旋转偏摆、以及长期运行中刀尖的微磨损,都在持续偏移实际切割线。有研究指出,纵切刀的轴向移位往往在分切开始阶段即已存在,操作者若仅凭成品宽度反推调刀,容易陷入反复修正而始终不稳定的循环。高精度场景下,采用刻度指示器测定刀轴在旋转与装料状态下的横向移位,是判断刀具系统真实精度的有效手段。
刀轴驱动的振动特性同样不可忽略。齿轮传动的周期性啮合振动会以高频微幅振荡的形式传递至刀尖,在超薄薄膜上留下肉眼难辨的“刀振纹”,成为后续工序中断裂的隐患。线性电机直驱刀轴从根源上消除了这一振动源,使切口边缘的毛刺高度从上一代设备的平均0.12 mm降至0.03 mm以下。此外,刀具间隙的设置需与材料厚度匹配,通常取材料厚度的2%–10%,间隙过大则切口撕裂、毛刺增生,过小则加速刃口磨损。
来料特性与工艺匹配:被低估的变量
分切精度并非分切机单方面能够决定的。母卷的厚度公差、收卷松紧的一致性、甚至表面摩擦系数的批次波动,都会在分切过程中转化为可观测的精度偏差。若来料膜幅存在纵向厚度不均,其在恒定张力下的延伸率随之变化,分切后的子卷宽度便出现周期性波动。同样,母卷端面若存在局部凸起或凹陷,放卷时膜幅的横向位置便会产生低频摆动,超出纠偏系统的有效补偿范围。
工艺参数的匹配同样关键。分切速度的提升会加剧张力波动与纠偏响应的难度,但并非越低越好——过低的线速度反而使薄膜在刀口处的剪切过程缺乏足够的挺度支撑。对于不同材料,合理的速度窗口与张力设定需通过工艺试验确定,而非沿用同一套参数。有经验的工厂会将来料母卷的厚度曲线与分切机的张力模型联动,在放卷段预补偿已知的厚度波动,将质量控制从分切工序前置到上游。
从单机精度到系统精度
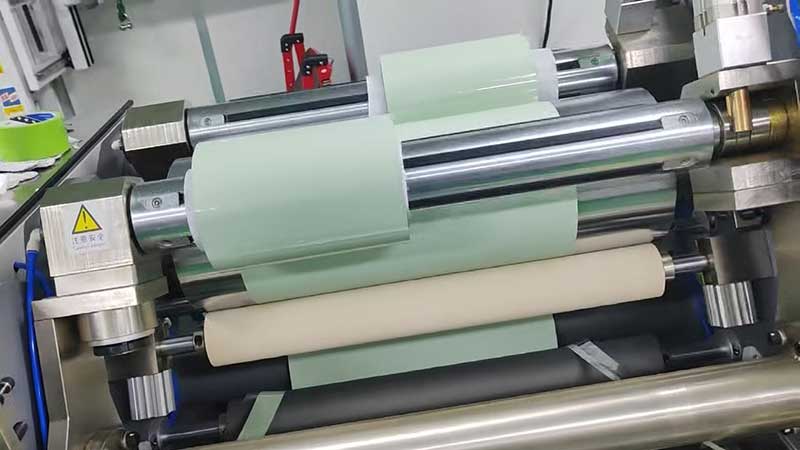
上述因素的交织,解释了为何单纯提升某一部件的加工精度,往往无法获得成比例的分切精度改善。一台刀轴跳动控制在微米级的分切机,若张力系统响应迟缓,切边质量依然无法稳定;纠偏传感器分辨率再高,若来料母卷的松紧分布本身无序,跑偏仍会反复出现。
当前领先设备的技术路线,指向的是“感知—决策—执行”一体化的闭环架构:分布式传感器实时采集张力、振动、边缘位置与刀具状态,机器学习模型基于历史数据预判参数漂移趋势,伺服执行机构在毫秒级完成微调。某光伏背板膜生产企业的数据表明,引入该架构后损耗率从1.8%降至0.7%以下,且通过数据回溯发现了来料母卷的隐性质量波动规律。这一案例的意义在于:分切精度的上限,正在从机械精度的物理极限,转向数据闭环的算法极限。
对于薄膜加工企业而言,解析影响分切精度的因素,最终要落到可操作的管控点上。张力系统的响应带宽、纠偏传感器的环境适应性、刀轴驱动的振动频谱、以及来料母卷的厚度与松紧分布,构成了精度控制的四个支点。任何一点的短板,都会在高速运行中被放大为可见的宽度偏差或边缘缺陷。而将这些支点纳入统一的参数管理体系,以数据而非经验驱动调机决策,或许是分切精度从“合格”走向“可控”的必经之路。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
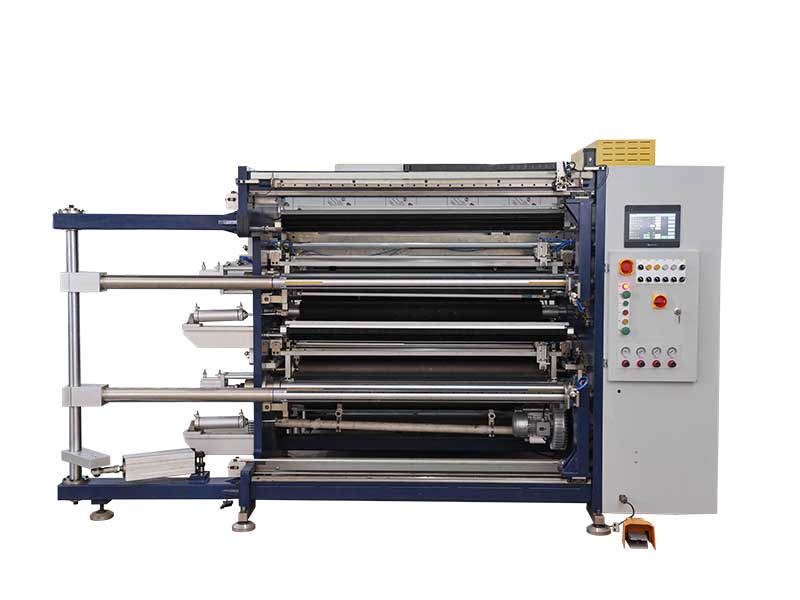 pet薄膜分切机
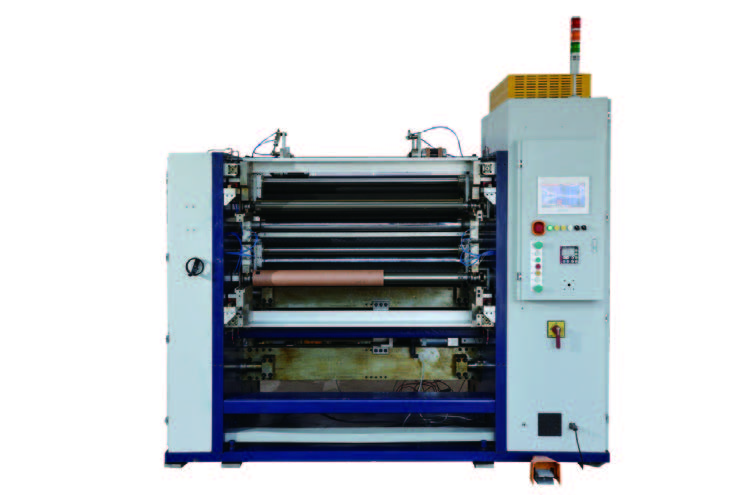 电容膜分切机
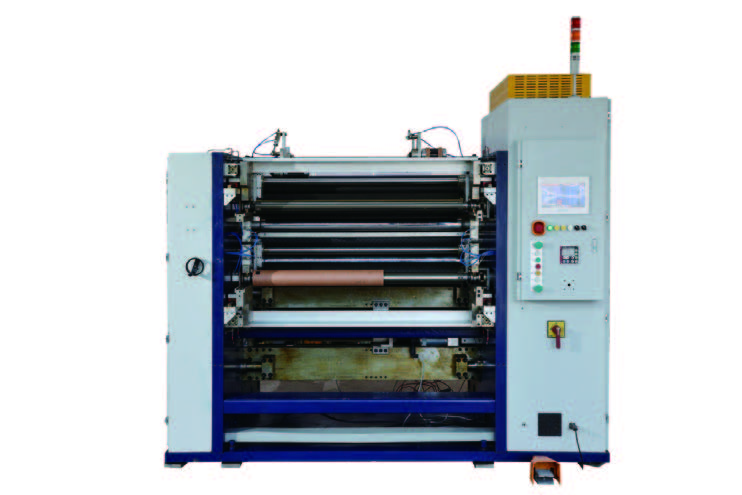 电容器薄膜分切机
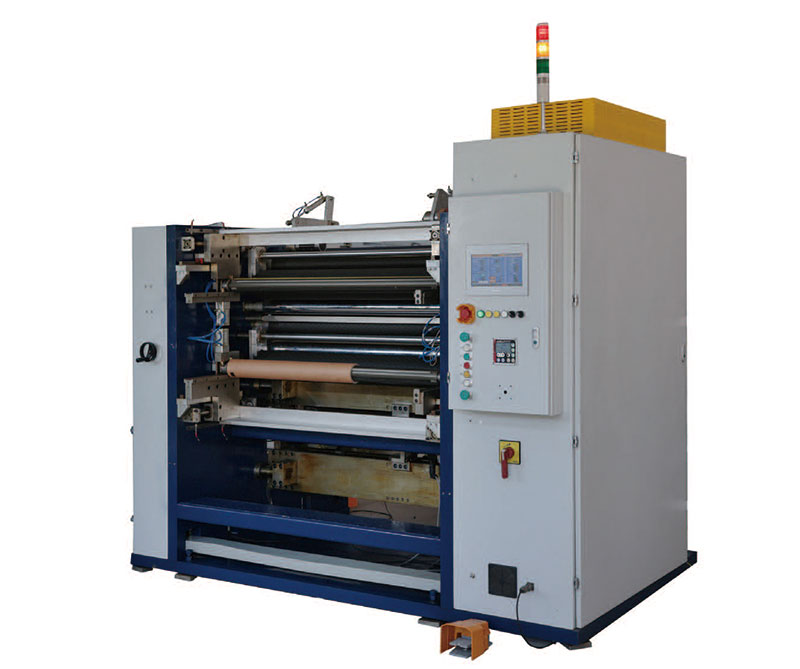 新能源超薄膜分切机