
车衣膜分切环节的划伤缺陷,长期以来是制约成品良率与品牌口碑的隐性瓶颈。TPU基材的高弹性与柔软性,使其对导辊接触、张力波动和静电吸附的敏感度远高于普通窗膜。一道微米级的划痕,在贴覆后经光线折射便可能放大为肉眼可见的瑕疵。围绕“软接触、精张力、零静电、微间隙”四条路径进行系统性工艺升级,是将划伤类缺陷从百平米级压制到万平米级的关键所在。
一、划伤源解析:硬接触、张力失稳与颗粒研磨
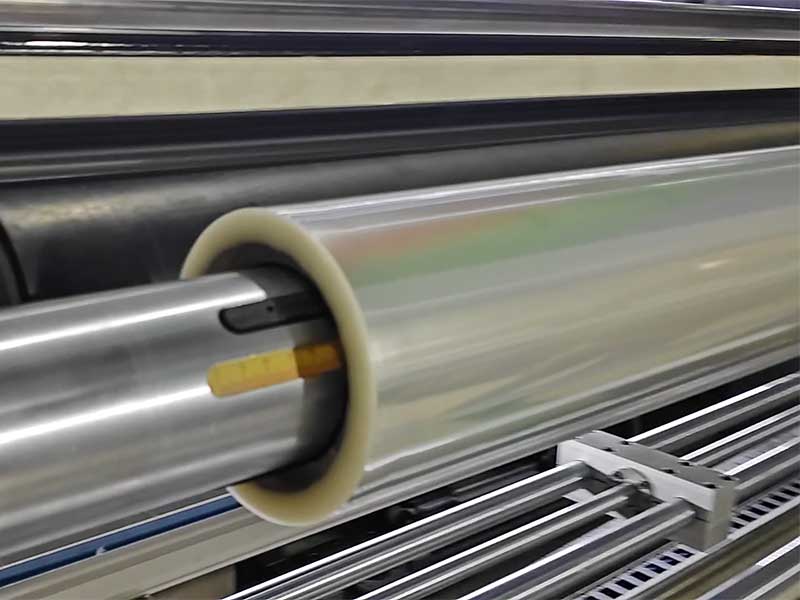
车衣膜分切划伤的成因可归结为三类物理机制。其一是导辊硬接触刮擦:传统镀铬金属辊表面若存在微观毛刺、磨损或异物黏附,在膜面高速经过时即形成连续或间断的线状划痕。TPU材料表面能较低,与金属辊面接触时摩擦系数偏高,轻微的速度差便足以造成表面损伤。
其二是张力波动引发的打滑与褶皱摩擦。TPU对张力极为敏感,放卷段张力突变会导致膜材在导辊上瞬时打滑,收卷段张力过大则造成层间挤压,使膜面与辊面之间产生相对滑动,形成细微的摩擦划伤。其三是静电吸附颗粒的“砂纸效应”。TPU摩擦起电后吸附空气中的灰尘与切屑,颗粒夹在膜与导辊之间,在压力作用下对膜面形成研磨式损伤,这类划痕往往呈断续的点线状分布。
二、导辊系统升级:从硬接触走向软接触与气膜隔离
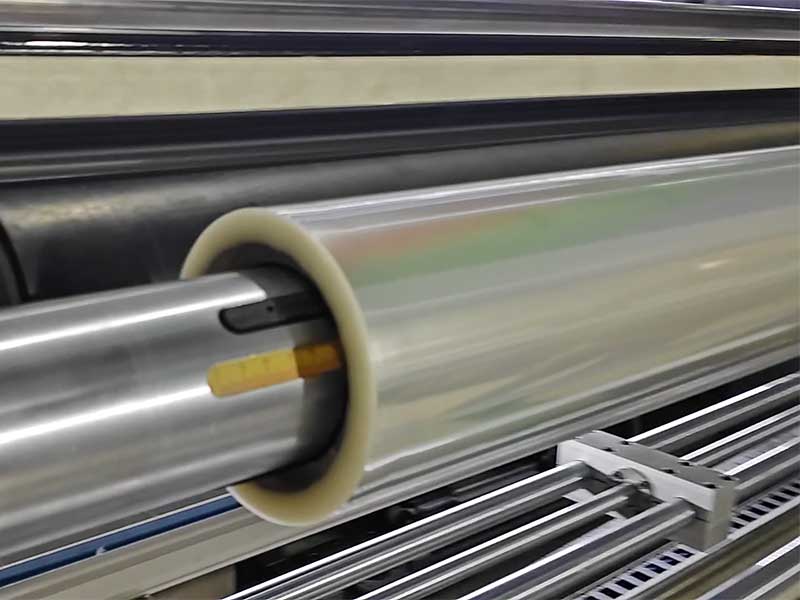
导辊是膜面接触的第一道关口,其表面特性直接决定划伤风险等级。升级方案应在全过膜路径上实施差异化表面处理:与TPU涂层直接接触的导辊,采用高精度镜面抛光不锈钢基体加特氟龙或陶瓷涂层,将摩擦系数压至最低,同时利用涂层的防粘特性避免TPU在高速运行中因局部粘连而被撕裂。对于需要施加压合力的牵引部位,改用邵氏硬度40至60的聚氨酯包胶辊,以弹性变形替代刚性挤压,消除点状压痕向划伤演变的可能。
在高端机型中,气浮导辊的引入提供了更彻底的解决方案。压缩空气在辊面与膜材之间形成微米级气膜,实现物理意义上的非接触输送,机械摩擦划伤的概率归零。这一配置虽增加设备成本,但对于高附加值车衣膜产品,其投入产出比在良率提升面前具备合理性。
三、张力控制重构:伺服闭环与锥度递减的协同
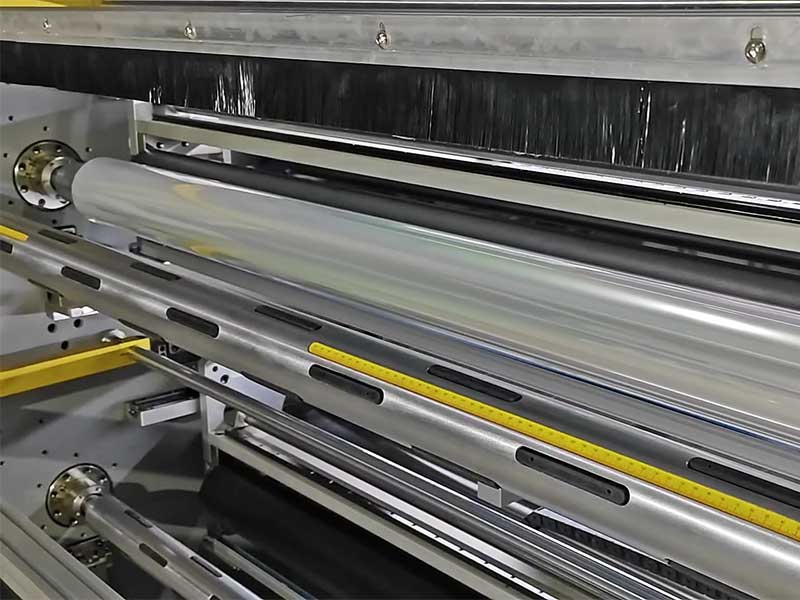
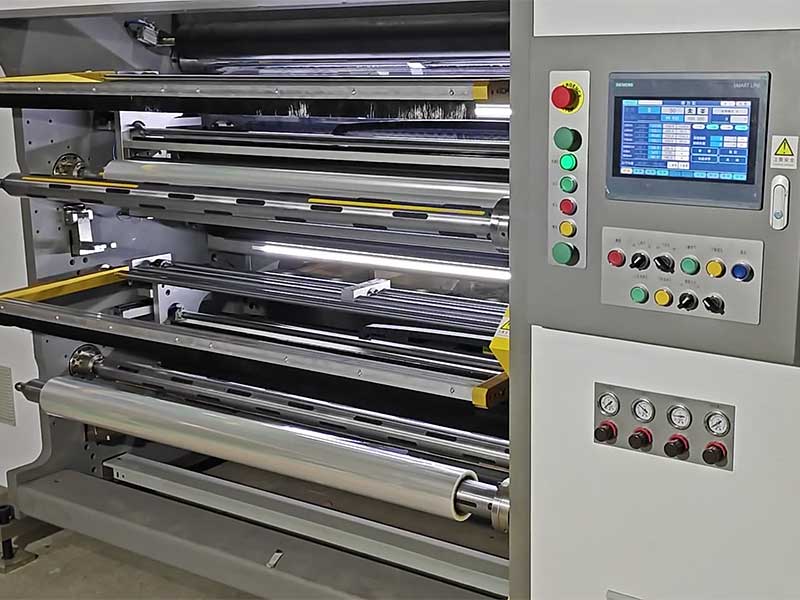
张力控制的精度直接映射为膜面与导辊之间的相对滑动量。升级的核心在于将开环或半闭环控制替换为全伺服闭环张力系统:放卷、牵引、分切、收卷各段由独立伺服电机驱动,配合毫秒级响应的张力传感器,将波动幅度收敛至设定值的极小范围内。针对TPU的“微张力”需求,低惯量浮动辊的加入可吸收瞬间张力峰值,避免膜面因张力突变而拉伸或松弛打滑。
收卷段的关键升级在于锥度张力递减算法的精细化标定。随着卷径增大,若维持恒张力,外层膜对内层的累积压力将导致涂层塑性变形甚至粘连。系统需根据TPU的压缩模量设定递减曲线,使卷芯至外层的张力梯度平滑过渡,既保证收卷紧实无隧道,又避免层间挤压造成的隐性压痕。
四、静电消除与在线清洁:切断颗粒划伤的源头
静电不直接划伤膜面,但它将环境中的颗粒“固定”在膜与辊的接触面上,使原本无害的灰尘成为研磨介质。升级方案应在分切前后设置双级静电中和节点:放卷后立即以交流静电消除棒中和膜面初始电荷,分切后收卷前再以脉冲直流离子风刀处理新暴露的表面,确保静电电压降至安全阈值以下。
与静电消除联动的是非接触式除尘与接触式粘尘的组合。高压离子风刀在膜面进入分切区前吹除松散颗粒,微粘性除尘胶辊则以低压力接触方式吸附残留微尘。两者的先后顺序需根据产线速度与颗粒负荷确定,通常以离子风预清除、粘尘辊终清为佳,避免粘尘辊过快饱和。
五、分切刀具与间隙控制:微米级精度的“温柔一刀”
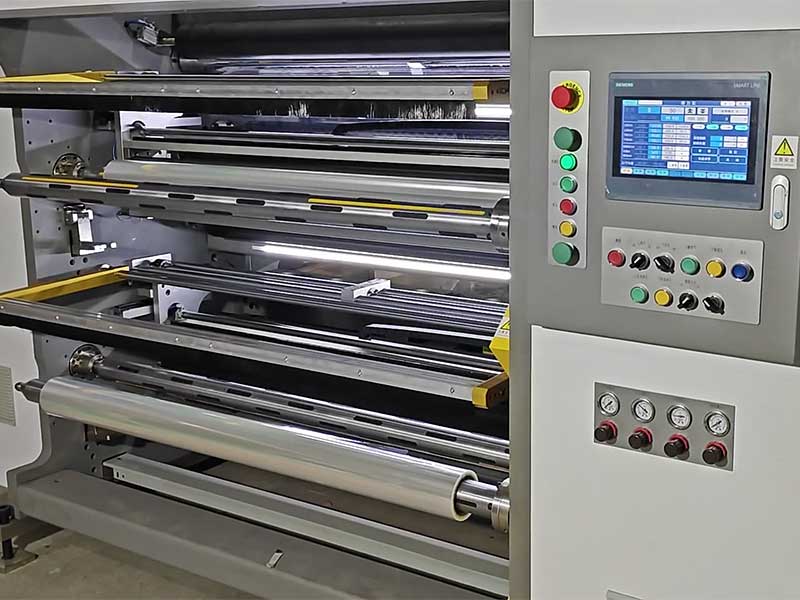
车衣膜分切的特殊性在于:既要切断高韧性TPU基材与自修复涂层,又不能使刀锋触及非切割区域。当前主流升级方向是上下圆盘剪切式分切替代传统挤压刀,以剪刀原理降低对涂层的冲击,切口平滑无毛刺。刀具材质选用超微粒钨钢或金刚石涂层,刃口锋利度保持周期显著延长,减少因刀具磨损导致的切口毛刺与膜边拉扯。
刀槽辊与上圆刀的配合间隙是划伤控制的隐蔽关键。间隙过大时,膜材在切割点缺乏支撑而发生抖动或凹陷,刀尖可能划伤下层膜面;间隙过小则加速刀具磨损并增加摩擦热。升级方案需配备微米级电动间隙调节机构,配合高刚性刀轴与陶瓷轴承抑制高速运转中的微振动,确保咬合量在连续生产中保持稳定。对于高端产品线,超声波分切以高频微振动使切割阻力趋近于零,从根本上消除机械剪切对膜面的应力冲击,是值得关注的进阶选项。
六、验证与效益:从缺陷率到综合良率
工艺升级的成效需以量化指标验证。在线线阵CCD光学检测系统配合AI分类算法,可实时识别并标记划伤、白点、晶点等缺陷,将质量判定从抽检前移至全检。升级后的目标指标应设定为:划伤类缺陷率从百平米级降至万平米级(0.01%以内) ,分切宽度公差控制在±0.1mm,收卷端面平整度满足无“暴筋”、无“望远镜”现象。
直接效益体现在三个层面:成品率提升带来的材料节约,对于单价较高的TPU车衣膜尤为显著;客诉率下降减少的售后赔付与品牌折损;以及分切速度提升带来的产能释放——当张力控制与防划伤系统足够稳定时,产线可在更高速度下维持同等品质水平,摊薄单位加工成本。防划伤工艺升级的本质,是将分切机从“能切断”的粗放工具,转变为“无损分离”的精密装备,在微米与毫秒的尺度上守护车衣膜从母卷到成品的全部价值。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 太阳膜分切机