
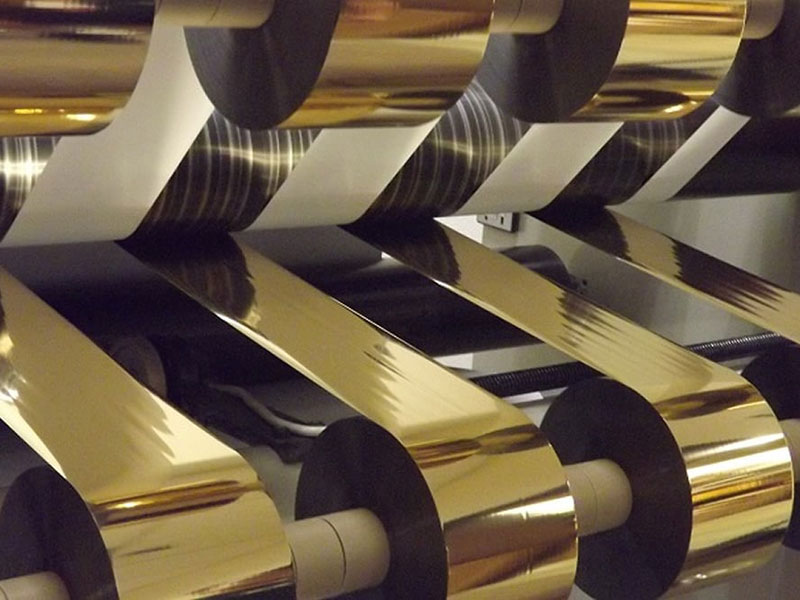
烫印箔分切中切边毛刺大,是让不少操作人员头疼的顽疾。毛刺不仅影响成品外观,更会在后续烫印环节脱落铝粉,污染烫金版形成“麻点”,严重时甚至导致断箔停机。很多人一看到毛刺就立刻磨刀换刀,但问题往往反复发作。根本原因在于:毛刺很少是单一因素造成的,它通常是刀具状态、间隙精度、张力波动、静电吸附等多个环节共同作用的结果。
下面从四个关键维度,给出一套可落地的排查与解决思路。
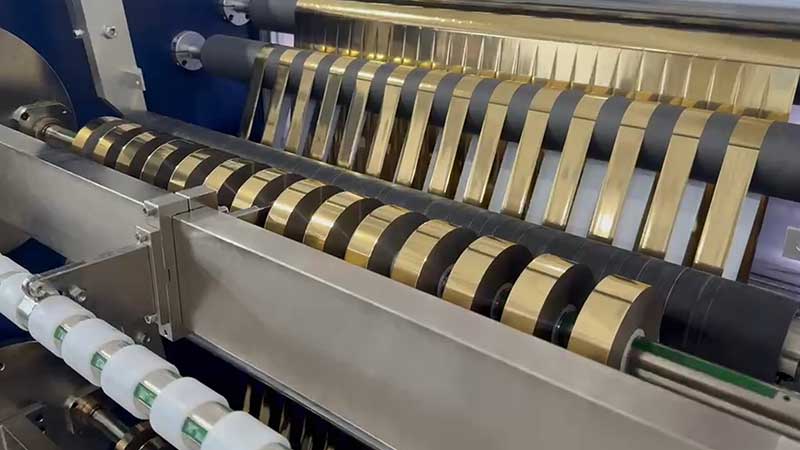
第一步:先判断“切”还是“撕”
烫印箔是典型的多层复合薄材,PET基膜、离型层、镀铝层各自的硬度和韧性差异极大,总厚度却常常只有12~25μm。当刀具状态良好时,材料被干净地“剪切”分离,切口光滑;一旦刀刃钝化或间隙失调,材料承受的就是挤压和拉扯力,镀铝层在拉应力下产生塑性变形,撕裂分离的边缘自然呈现锯齿状或丝状毛刺。
所以第一个判断很简单:如果毛刺是突发性的、大面积出现的,九成以上先查刀具。钝刀无法利落切断箔材,只会“挤断”它。建议建立刀片使用记录,按分切米数强制更换,而不是等到切不动了才换。
换刀之后,真正的精细活在间隙调整上。烫印箔圆刀分切的侧向间隙推荐控制在0.02~0.05mm,重叠量(吃刀深度)在0.01~0.03mm范围。间隙过大,材料被撕断;间隙过小,刀刃相互干涉加速磨损,同样产生挤压毛边。一个实用的手感判断法是:用一张薄拷贝纸放在上下刀之间拉动,感觉有阻力但能被顺利切断,基本就到位了。
此外,刀轴跳动是容易被忽略的精度杀手。用百分表检测刀轴径向跳动,超过0.02mm就需要校正。底刀(砧辊)的轴向窜动同样关键,表针摆动大于0.03mm时需锁紧轴承压盖——相当比例的动态切边不齐,根源其实在底刀而非上刀。
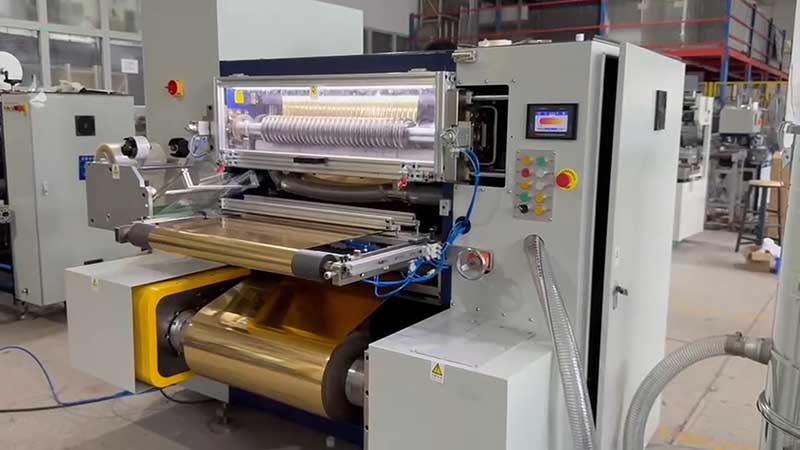
第二步:张力稳不住,刀调得再准也白费
张力控制不当不会像钝刀那样立刻制造明显毛刺,但它会让毛刺“间歇性发作”,增加排查难度。张力过小,箔带在切区抖动,刀刃像锯子一样反复切割,边缘参差不齐;张力过大,PET基膜被拉伸变形,切口处产生内应力,边缘容易崩裂。
烫印箔的推荐张力范围大致在1.5~3N/mm²,但更关键的是锥度张力策略:随着收卷卷径增大,张力应按预设曲线递减,避免外层挤压内层导致褶皱或铝层转移。典型锥度设置在15%~25%之间。实际操作中,用张力计实测箔面张力,波动控制在±0.5N以内才算合格。如果设备配有自动张力控制器,设定值与实际反馈值的偏差超过10%,就该检查气胀轴是否漏气或磁粉制动器输出是否稳定了。
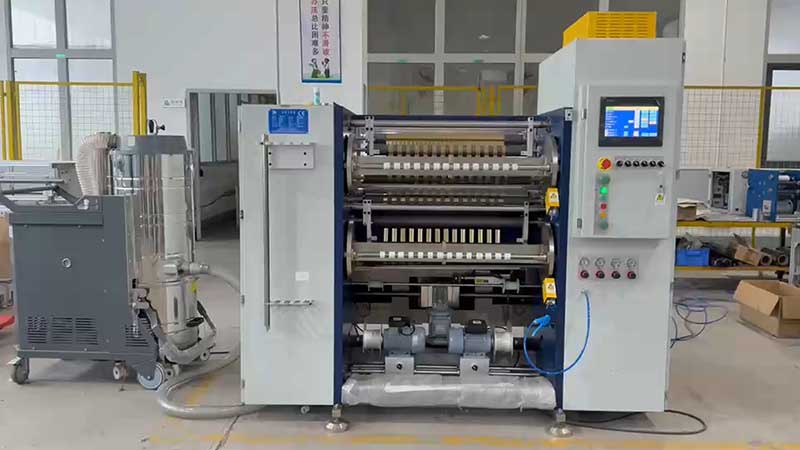
第三步:静电与碎屑的“二次伤害”常被低估
烫印箔以塑料薄膜为基材,绝缘性好,高速分切时摩擦产生的静电会吸附切屑和铝粉。这些微粒反复压入新切边缘,形成“二次毛刺”,也是烫金麻点的直接来源。在200~400米/分钟的运行速度下,静电的影响会急剧放大。
解决方案需要配套执行:在切刀前后加装静电消除棒或离子风嘴,配合边缘吹吸尘系统实时吸走切屑,同时确保设备接地电阻小于4Ω。这一环节成本不高,但对毛刺的改善效果往往立竿见影。
第四步:建立“先静态后动态”的排查习惯
当毛刺问题难以直接定位时,遵循一套固定顺序比凭经验猜测更高效:先停机检查刀口有无崩缺、测量间隙与重叠量、清洁压辊和导辊表面;再低速空载运行,用百分表测刀轴和底刀跳动;最后用废箔试切,在放大镜下观察断面形态——一侧毛刺多说明刀片与底刀不平行,两面都有绒毛状毛刺则指向刀片钝化或切入角偏小。
压辊状态也值得顺手检查。压辊表面有异物或损伤会造成局部压力不均,切出的边缘自然不齐。压辊宜采用邵氏A硬度60~75的聚氨酯橡胶,过硬或过软都会导致压力分布失衡。
小结
烫印箔分切毛刺的根治,本质上是在刀具几何精度、张力稳定性、静电消除、走料对中四个维度上同时达标。指望换一把刀就一劳永逸,往往会在下一卷生产中再次遭遇同样的问题。建议把每次排查的参数——刀片使用米数、间隙值、张力设定、锥度比例——记录下来,形成设备自己的“分切参数表”。当毛刺再次出现时,对照记录逐项排除,绝大多数故障都能在短时间内定位并解决。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
 烫金纸分切机
 烫金箔分切机
 镭射烫印箔分切机