
热烫银箔(电化铝烫印箔)总厚度通常仅12–30μm,由PET基膜、离型层、色层、镀铝层和胶粘层复合而成,这种多层精密结构对分切过程中的张力异常极为敏感。断箔与起皱看似是两个独立故障,实则共享同一个物理根源:箔材在分切走料路径中承受了超出其强度极限或分布不均的微应力。行业内素有“三分烫,七分切”之说,分切环节的质量直接决定下游烫印成品率。
本文按“先断后皱”的顺序,分别梳理两类故障的排查逻辑与调整方法,最后给出一套可落地的快速排查流程。

一、断箔:从四个关键部件按序排查
频繁断箔时,多数操作员的第一反应是降张力,但真正的问题往往隐藏在刀、辊、静电或张力元件的状态劣化中。建议按以下顺序逐项排查。
1. 分切刀片:钝刀是“撕”不是“切”
刀片磨损后,刃口不再以剪切方式切断箔面,而是以撕扯方式分离材料,在箔带边缘留下肉眼难以察觉的微小裂口。这些裂口在后续张力作用下迅速扩展,最终演变为整条断裂。
判断方法很直接:停机后用手指轻触刀口,如有明显钝感或局部缺口,应立即更换。上下刀的重叠量通常应控制在0.05–0.1mm之间,过小切不断,过大会压伤箔面。对于12μm以下的薄型烫金箔,刀片间隙应尽可能小,以“刚好切断且无挤压”为准则。
2. 导向辊与过箔辊:辊面状态决定走料稳定性
长期运行后,辊面可能出现三类问题:硬质颗粒嵌入橡胶辊或金属辊表面形成微小凸起,如同刀刃般反复刮擦箔面;烫金箔背胶层在摩擦生热后残留于辊面,形成粘滞区;轴承卡滞导致辊体转动不灵活,箔面在辊面上“打滑”被拉断。
排查时用干净白布擦拭各导辊辊面,检查是否有粗糙感、划痕或粘滞区。手动盘车逐个检查导辊转动是否顺畅,卡滞的轴承应及时更换或补注润滑脂。
3. 静电消除装置:被忽视的“隐形杀手”
烫金箔以PET为基材,绝缘性好,分切过程中高速摩擦产生的静电不易导走。静电积累到一定程度后,箔面会突然吸附在导辊或机架上,形成阻力突变,导致瞬间断箔。更隐蔽的情况是,分切后的两条箔带因静电相互吸附缠绕,引发二次断箔。
简易判断方法:在光线较暗的环境下运行设备,观察箔面离开导辊时是否有蓝紫色电火花;或用静电测试仪测量箔面电位。若静电明显,检查静电消除棒是否积灰、高压电源是否正常输出、接地线是否牢固。
4. 张力系统:磁粉离合器是重灾区
放卷与收卷张力系统的故障中,磁粉离合器/制动器的老化最为常见。磁粉长期使用后结块或流失,输出扭矩变得非线性,典型表现为低速时张力正常,加速到某一转速后突然断箔。运行中倾听磁粉离合器有无“沙沙”异响或顿挫感,基本可判定需要更换磁粉或总成。
张力传感器同样需要定期检查。如果传感器被灰尘覆盖或机械卡滞,反馈信号失真,控制器会输出错误的张力指令,导致断箔。空转时观察张力显示值是否稳定归零,静态加载后数值是否线性变化,是快速判断传感器状态的方法。

二、起皱:张力控制是核心,但不止于张力
起皱的根源通常指向张力,但单纯调低张力往往收效甚微。真正需要调整的是张力的分布结构和动态响应。
1. 放弃“恒张力”思维,采用锥度张力控制
这是最常见也最根本的操作误区。分切过程中,放卷卷径持续减小,收卷卷径持续增大。如果使用恒定张力,收卷外层会持续挤压内层,导致内圈起皱(俗称“菊花芯”);放卷端大卷底部则可能被过度拉伸,引发断箔。
锥度张力控制的核心是:张力随卷径增加按预设曲线递减。典型参数范围为:锥度系数0.5–0.8(薄膜类取偏大值),初始张力设为材料断裂张力的8%–12%,终止张力为初始值的40%–70%,收卷张力取分切张力的80%–90%。
更精细的做法是分段控制:起步段(卷径0–20%)采用较低张力确保卷芯平整贴合;恒张力段(20%–70%)维持稳定层间压力;锥度下降段(70%–100%)逐渐减小张力,补偿外圈重量对内层的挤压效应。
2. 分切刀处必须建立“零波动”区
分切刀处的材料如果随张力波动而抖动,刀刃的切割轨迹就会偏离理想直线,产生微观锯齿状边缘。这些边缘在收卷后表现为起皱或错层。
解决方案是确保分切刀处的材料处于相对独立的张力控制区。现代分切机通常将走料路径分为放卷区、牵引区(刀前刀后)和收卷区,通过浮辊或张力传感器实时反馈,将波动隔离在切割区域之外。如果设备不具备独立分区能力,至少应确保刀前压辊和刀后牵引辊的夹持力稳定,减少切割点附近的张力传递。
3. 收卷压辊与卷芯状态
收卷压辊(接触收卷表面的橡胶辊)的压力均匀性对端面平整度影响显著。压辊两端压力不一致时,卷材一端紧一端松,收卷后必然出现端面参差或局部起皱。用塞尺检查压辊两端与卷芯的间隙是否一致,或凭经验按压判断压力分布。
卷芯本身的圆度和平行度同样关键。纸管或塑料卷芯若圆整度不足,或安装后与收卷轴不同心,收卷从一开始就存在偏心,后续所有层都会继承这一偏差。收卷轴低速空转时用百分表测量径向跳动,应小于0.05mm。
4. 加减速瞬间的动态补偿
分切机在启动、升速、降速和停机瞬间,是张力波动最剧烈的时刻。速度变化带来的惯性冲击若未被补偿,会直接作用在箔材上,导致起皱或涂层拉丝。
现代直驱力矩电机配合“速度+电流”双闭环架构和动态前馈补偿,可将响应延迟控制在5ms以内,在500m/min速度突变时张力过冲仅约0.8N。而传统PID方案过冲可达3.5N,恢复时间长达400ms。如果设备老化或控制系统落后,加减速阶段的起皱问题往往难以通过参数调整根治,需要考虑升级驱动系统。

三、快速排查流程
如果时间紧迫,建议按以下顺序快速判断问题所在:
第一步,空转检查。拆下箔材,让分切机空载运行,观察刀轴和收卷轴是否有异常晃动或跳动,排除机械基础问题。
第二步,废料试切。用厚纸或废箔短距离分切,观察切边质量。若切边毛糙或有锯齿,优先处理刀片问题;若切边整齐但仍断箔,转向张力与静电排查。
第三步,分项验证。确认刀和纠偏正常后,逐步微调放卷与收卷张力。多数情况下,合理的锥度张力设置能解决80%的起皱问题。
第四步,元件更换。若张力调整无效,按“磁粉离合器—张力传感器—静电消除棒”的顺序检查或更换元件。磁粉离合器属于消耗件,运行超过一定时长后更换往往比反复调整更有效。
断箔与起皱的解决,本质上是在超薄箔材的强度极限与设备控制精度之间找到平衡点。锥度张力控制解决的是“静态分布”,动态补偿解决的是“瞬态冲击”,刀辊静电解决的是“局部扰动”。三者各司其职,缺一不可。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
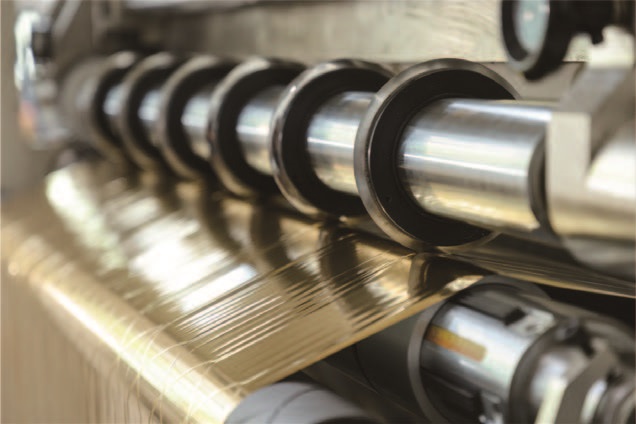
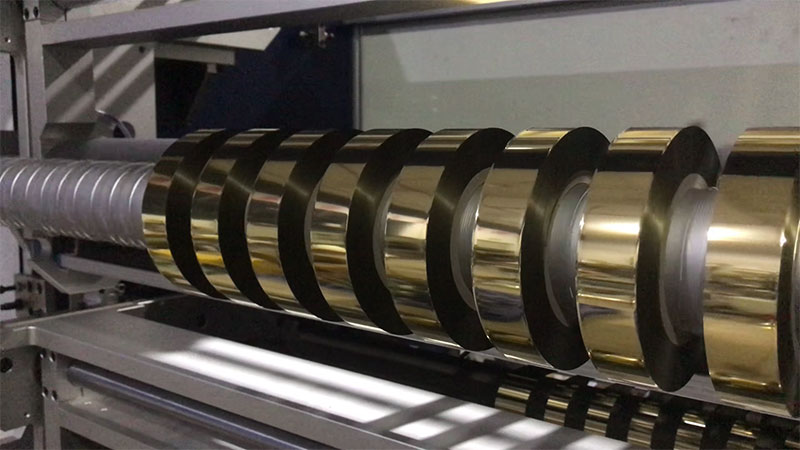
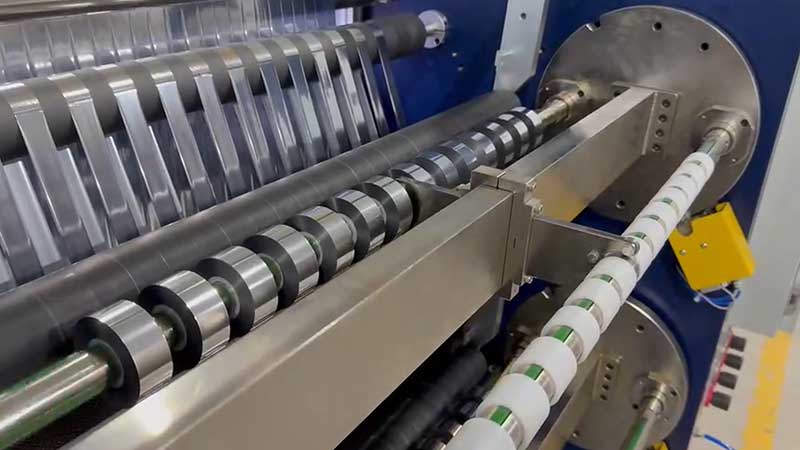
 热烫银箔分切机
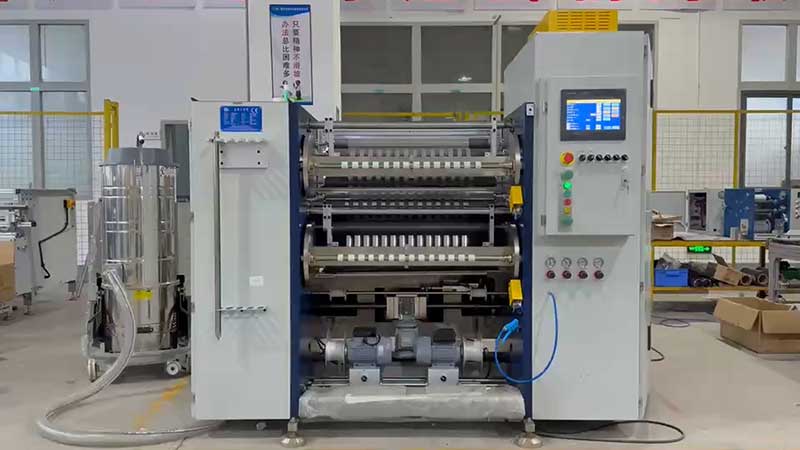 冷烫膜分切机
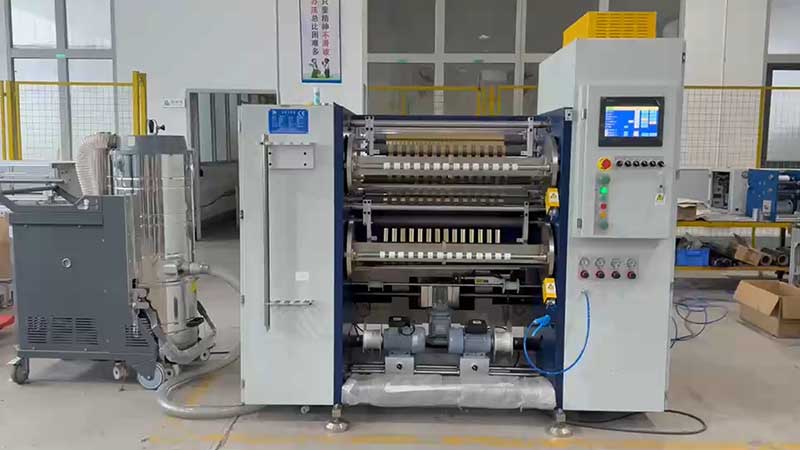 热烫膜分切机
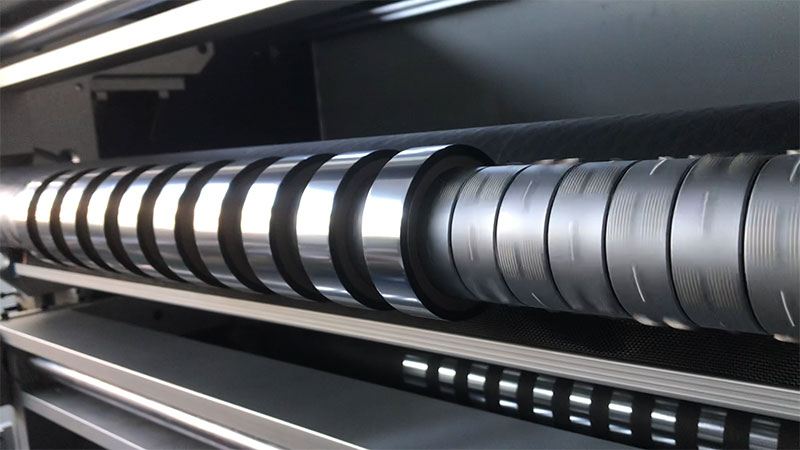 电化铝烫印箔分切机