
热烫银箔(电化铝烫印箔)是一种多层复合结构的超薄材料,总厚度仅12–30μm,由PET基膜、离型层、色层、镀铝层和胶粘层组成。这种“薄如蝉翼”的精密结构,使得它对分切收卷过程中的张力波动和压力异常极为敏感。行业内素有“三分烫,七分切”的说法,收卷起皱一旦发生,不仅造成成品降级,还可能让整卷箔材报废。
热烫银箔收卷起皱的本质,是箔面在卷绕过程中产生了不均匀的滑移或挤压变形。解决这个问题,需要从张力曲线、压辊状态、动态补偿三个维度系统性排查。
一、先看张力:恒张力是最大的误区
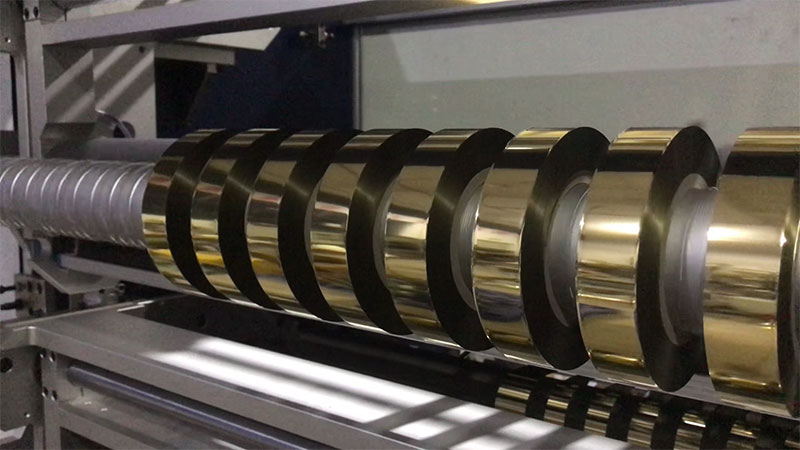
许多操作员习惯设定一个固定张力值,这在热烫银箔分切中是致命的。分切过程中放卷卷径越来越小,收卷卷径越来越大。如果使用恒张力,收卷时外层张力会挤压内层,导致内圈起皱(俗称“菊花芯”);放卷时大卷底部的箔材则会被过度拉伸甚至断裂。
正确的做法是采用锥度张力控制,张力随卷径增加按预设曲线递减。推荐参数范围如下:
| 参数项 | 推荐值/范围 |
| 锥度系数 | 0.5–0.8(薄膜类取偏大值) |
| 初始张力 | 材料断裂张力的8%–12% |
| 终止张力 | 初始值的40%–70% |
| 收卷张力 | 分切张力的80%–90% |
更精细的方案是分段张力控制:起步段(0–20%卷径)采用较低张力确保卷芯平整贴合;恒张力段(20%–70%卷径)维持稳定层间压力;锥度下降段(70%–100%卷径)逐渐减小张力,补偿外圈重量影响。
如果张力过大,箔材被过度拉伸,边缘容易出现波浪形褶皱;张力过小,收卷松弛,层间滑动会产生“死褶”。判断方法很简单:查看收卷端面,边缘呈“喇叭口”状多为张力偏小,边缘紧绷则张力偏大;用手按压收卷表面,正常应像一本新书,有一定紧实感但不过硬。
二、压辊调整:平行度与硬度缺一不可
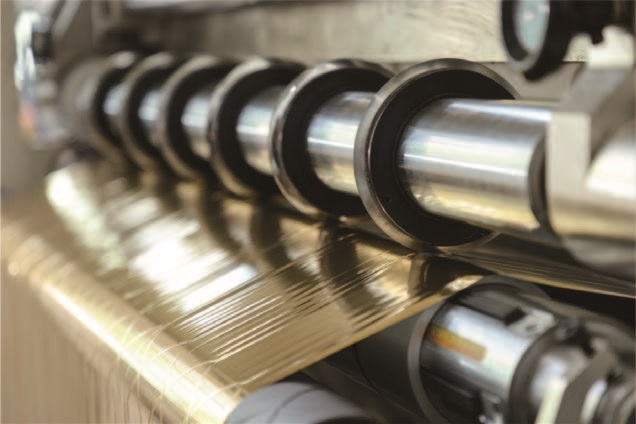
压辊负责将箔材压紧在收卷卷芯上,排出层间空气并提供摩擦牵引力。压辊状态异常是收卷起皱的常见诱因。
平行度是首要检查项。用塞尺或激光对中仪确保压辊轴线与收卷轴轴线平行,左右压力偏差控制在0.05mm/m以内。不平行会导致箔面一侧紧一侧松,松侧极易起皱。实用的现场检测方法是用直尺或塞尺测量压辊与收卷轴两端间隙,偏差不应超过0.5mm。
压辊硬度需要匹配材料特性。烫金箔宜使用硬度为HS 60–75的聚氨酯或丁腈橡胶压辊,表面磨削至Ra 0.8–1.6μm。过硬无法自适应箔材厚度波动,过软则容易变形导致压力不均。
压力设定并非越大越好。实践表明,减小接触辊压力反而有助于减少底皱——压力减小时膜卷内空气量增多,膜层间空隙增大,摩擦力降低,有利于释放褶皱。但压力也不能无限减小,否则膜卷内部过松会导致端面呈星形,产生横皱。烫金箔分切中,压辊线压力通常控制在10–30 N/cm,以刚好消除层间空气为佳。
一个容易被忽视的细节是压辊的升降时序:应设置压辊在收卷启动前先接触卷芯,停机时滞后抬起,避免瞬间冲击形成皱纹。
三、动态补偿:加减速瞬间才是“魔鬼时刻”
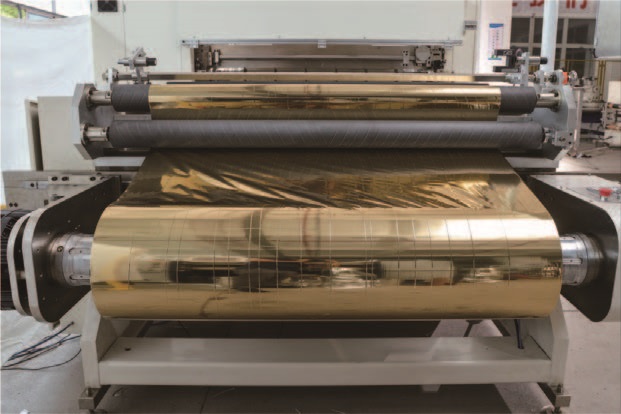
分切机在启动、升速、降速和停机的瞬间,是张力波动最剧烈的时刻。速度变化带来的惯性冲击若未被补偿,会直接作用在箔材上,导致起皱或断箔。
解决思路是选择具备预加速补偿和惯性补偿功能的分切机。高端设备采用“速度+电流”双闭环架构,配合动态前馈补偿,实时计算卷径变化带来的惯量影响,在加减速时叠加补偿扭矩。现代直驱力矩电机可将响应延迟控制在5ms以内,在500m/min速度突变时张力过冲仅0.8N,恢复时间约80ms;而传统PID方案过冲达3.5N、恢复需400ms。
另一个关键点是分切刀处建立“零波动”区。如果分切刀处的材料随张力波动而抖动,刀刃就会像“锯子”一样切割,产生微观锯齿。现代高端分切机设计多个独立张力控制区——放卷区、牵引区(分切刀前后)、收卷区,确保分切刀处的材料处于“零张力波动”状态,通过浮辊或张力传感器实时反馈,将波动隔离在切割区域之外。
四、快速排查步骤
如果收卷已经出现起皱,建议按以下顺序逐步排查:
第一步:观察皱形与位置。底皱(靠近卷芯)多与压辊压力过大或起始张力不当有关;中间皱往往源于张力曲线不合理;表皱则可能与收卷外层张力过大相关。
第二步:检查张力设置。确认是否使用锥度张力,锥度系数是否在0.5–0.8范围内,初始和终止张力是否匹配材料特性。
第三步:检查压辊状态。测量两端压力差,检查压辊表面是否有凹坑、划伤或胶层老化,用手转动压辊感受有无卡顿。
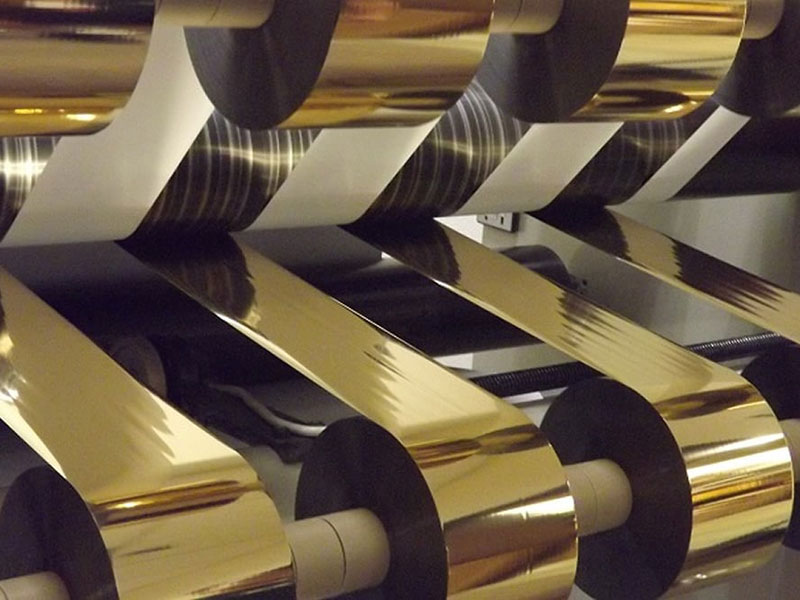
第四步:检查分切刀与导辊。刀片变钝会产生毛边,收卷时毛边堆叠形成褶皱;导辊不转或转动不畅会使箔面产生斜向皱褶。
第五步:确认来料状态。换一卷已知正常的箔材试切,如果不再起皱,说明问题在原膜本身(内部已有褶皱或厚度均匀性差)。
热烫银箔分切收卷起皱,根源往往不在单一环节,而在于张力、压力、动态响应之间的配合失当。放弃“恒张力”的惯性思维,让张力随卷径变化而主动衰减;让压辊保持精确的平行度和适当的硬度;让设备在加减速瞬间有足够的动态补偿能力——这三者协同到位,起皱问题才能从根本上得到控制。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
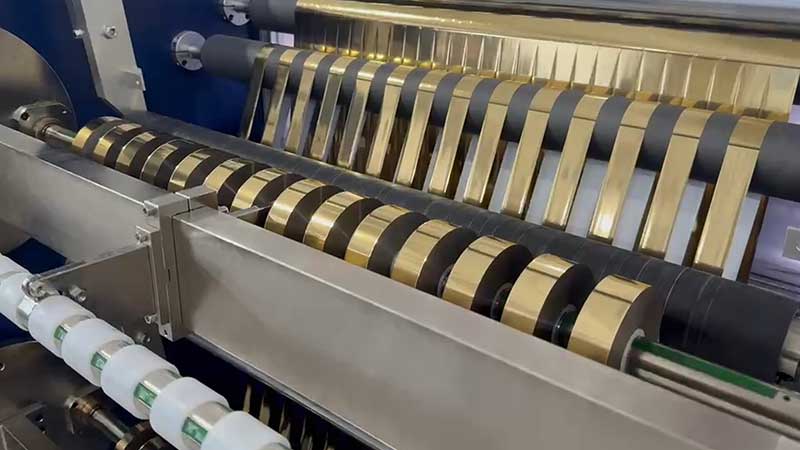
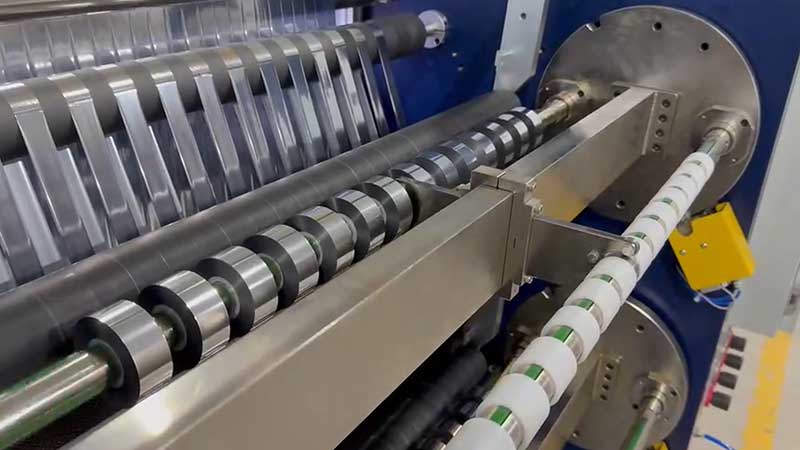
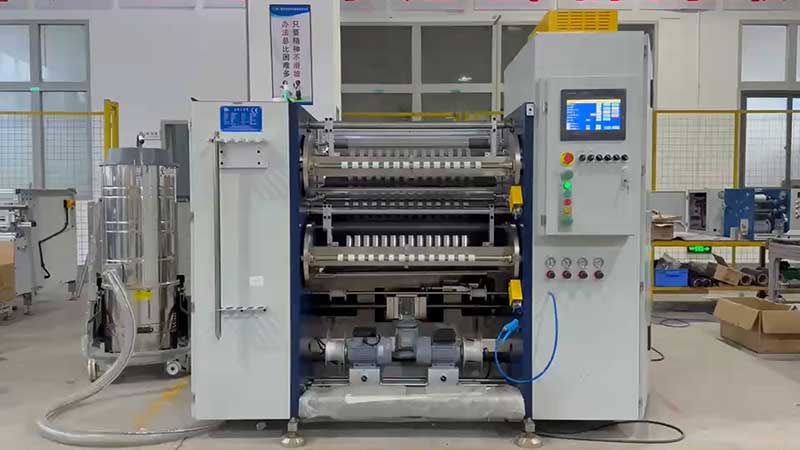
 热烫银箔分切机
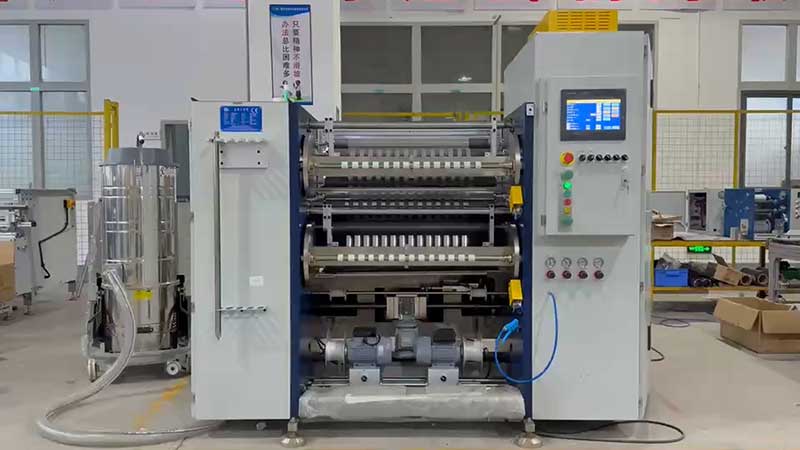 冷烫膜分切机
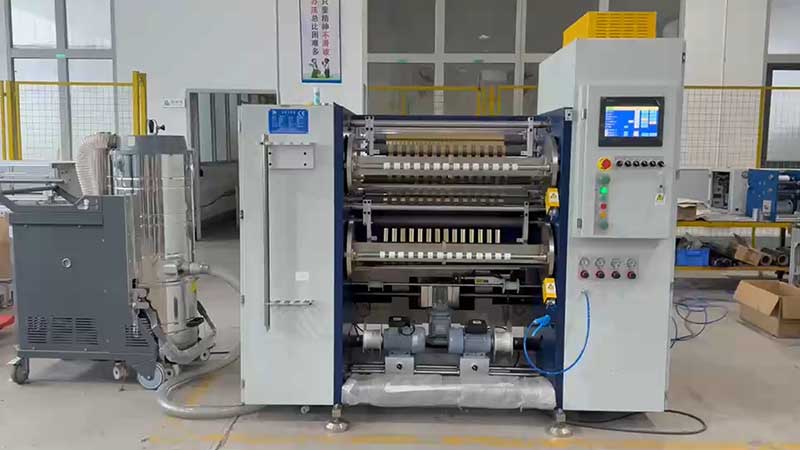 热烫膜分切机
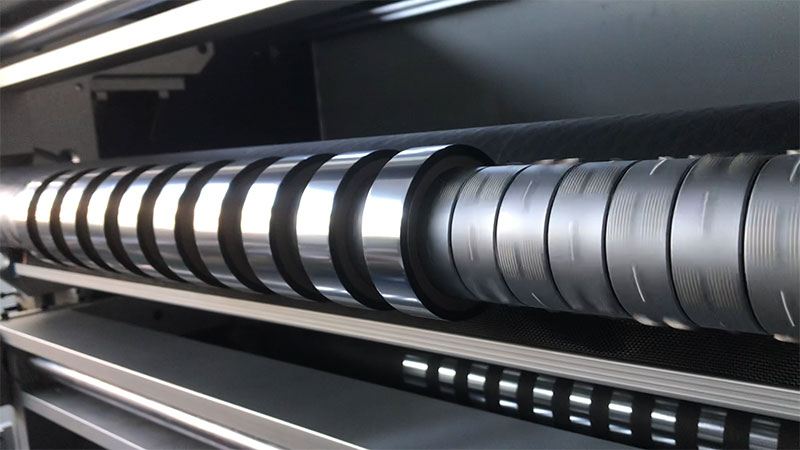 电化铝烫印箔分切机