
在烫金箔(电化铝)的分切加工中,毛边是最令人头疼的质量顽疾之一。厚度仅12~30μm的烫金箔由PET基膜、离型层、金属镀层等多层复合而成,各层硬度与韧性差异极大,分切时刀刃稍有偏差,切出的边缘就会出现丝状毛刺、碎屑脱落甚至锯齿状断面。这些毛边不仅影响产品外观,更会在后续烫印时造成“飞金”、“掉粉”,污染烫金版,甚至导致断箔停机。
面对毛边问题,操作人员最忌讳的是“头痛医头”——看到毛边就立刻磨刀或换刀。实际上,毛边的成因涉及刀具、张力、静电、设备精度等多个环节,需要系统排查。

第一步:刀具是毛边产生的“第一现场”
90%以上的突发性毛边问题源于刀具状态不佳。钝化的刀片无法利落地“切断”箔材,而是“挤断”或“撕断”,烫金箔的金属镀层硬而脆,离型层软而韧,受力不均时边缘必然产生微观锯齿状毛刺。
排查时应首先检查刀口有无崩缺或明显磨损。若刀刃损伤,更换或研磨是唯一选择。但换刀只是开始,真正的关键在于上下刀的咬合量控制。烫金箔分切的推荐咬合量通常为0.02~0.05mm,需依箔厚微调。间隙过大会导致撕扯,过小则加速磨损。静态对刀时,标准状态应是“似触非触”——刀片刚好接触底刀,转动时无金属刮擦声。
刀轴跳动同样不可忽视。用百分表检测刀轴径向跳动,要求跳动量≤0.02mm。超过这一阈值,切口压力就会不稳,切出的边缘必然参差不齐。如果刀片与底刀不平行,会出现一侧毛刺多、另一侧光滑的现象;若两面均有绒毛状毛刺,则通常意味着刀片钝化或切入角偏小。
第二步:张力控制是常被忽略的“隐形推手”
张力波动是端面不齐和毛边加剧的头号元凶。张力过大,箔带被拉伸变形,切出的边缘应力集中;张力过小,箔带在切区抖动,刀刃无法稳定切入。
烫金箔的推荐张力范围为1.5~3N/mm²,需根据箔材厚度和供应商数据设定。但更关键的是采用锥度张力控制策略——随着收卷卷径增大,张力按预设曲线递减,避免外层张力挤压内层导致褶皱。典型做法是将收卷分为起步段(低张力确保卷芯平整)、恒张力段、锥度下降段三个阶段。应用精密锥度张力控制后,端面不齐类废品率可降低40%~60%。
实际操作中,可以用张力计实测箔面张力,确保波动控制在±0.5N以内。如果条件有限,手动拉动材料感受放卷轴阻力是否均匀,也能发现明显问题。

第三步:静电与碎屑的“二次伤害”
烫金箔多为塑料薄膜基材,绝缘性好,高速分切时摩擦产生的静电会吸附切割产生的微小铝粉和塑料粉尘。这些颗粒反复压入新切边缘,形成“二次毛刺”,这也是烫金“麻点”的直接来源。
解决方案通常配套使用:在切刀前后加装静电消除棒或离子风嘴,配合边缘吹吸尘系统实时吸走切屑。同时需确保设备接地电阻<4Ω。这一环节容易被忽视,但在高速分切(200~400米/分钟)条件下,静电的影响会急剧放大。
第四步:压辊与导辊的“最后一公里”
压辊表面有异物或损伤,会造成局部压力不均,切出的边缘自然不齐。压辊宜采用邵氏A硬度60~75的聚氨酯橡胶,过硬或过软都会导致压力不均。每日清洁压辊表面是基本的维护要求。
导辊的平行度同样重要。用卷尺或激光对中仪测量相邻导辊两端到机架基准面的距离,差值应≤0.5mm/m。重点检查分切前后的压辊、牵引辊和导出辊。毛边碎屑堆积在导辊上会导致跑偏,跑偏又使箔带斜切入刀,单侧受力加重毛边——两类故障互为因果。

快速排查口诀与系统维护
综合以上环节,现场排查可以遵循一个简单口诀:先看刀口有无崩,再查咬合与对中,张力稳、静电除,毛边自然无影踪。
但口诀只是应急之策。降低毛边故障率的根本在于建立规范的预防性维护制度。每日清洁刀架、导辊上的箔粉,检查刀片状态和气压(0.5~0.7MPa);每周用无水酒精擦拭所有过辊,润滑排刀丝杆;每月校准张力传感器零点,清洁纠偏传感器镜头。这些看似琐碎的日常维护,恰恰是避免毛边反复发作的关键。
烫金箔分切工序常被形容为“三分烫,七分切”。毛边问题本质上是一个机械精度、材料特性、工艺参数三者的平衡问题。依靠临时调整往往治标不治本,唯有从刀具系统、张力控制、静电消除、设备精度四个维度系统排查,才能让切出的每一米箔带都干净利落。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
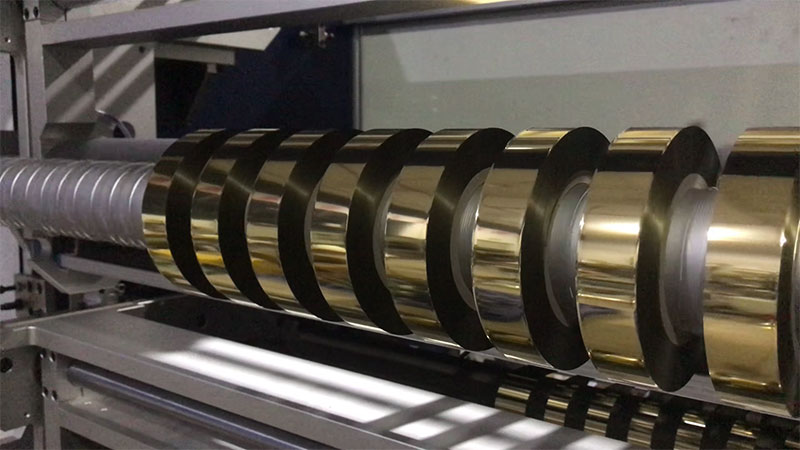
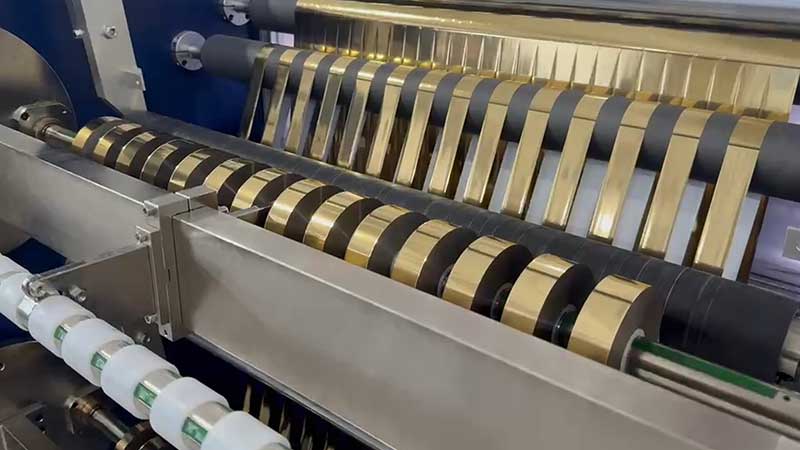
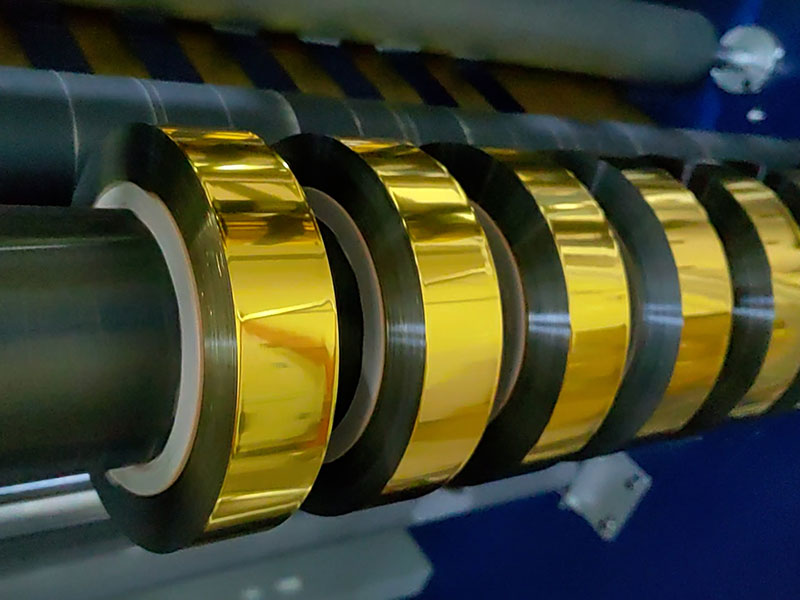
 电化铝分切机
 烫金纸分切机
 烫金箔分切机
 通用型数字控制高速分切机 RSDS7/T