
在烫金箔分切加工中,收卷不齐——端面参差、塔形卷、局部凸起或“喇叭口”——几乎是最令人头疼的故障。烫金箔厚度极薄,通常在6~20μm之间,表面光滑且延伸率低,对张力和机械状态的敏感度远高于普通包装膜。一旦收卷跑偏,轻则降等报废,重则损伤刀片、引发断带停机。
很多人遇到收卷不齐,第一反应是去调纠偏传感器或移动导辊,但实际经验表明,张力控制失稳和收卷压辊状态不佳才是八成以上问题的根源。下面按“先摸卷判断方向,再按软硬顺序调优”的逻辑,梳理一套可落地的解决方案。

第一步:先摸卷,再动手
在调任何参数之前,用手按压刚收下来的膜卷端面,能快速锁定大致方向:
• 卷芯软、外层松,端面参差且有滑移感:基本指向收卷张力不足或张力锥度设置不当。
• 膜卷整体僵硬,端面呈“喇叭口”或边缘翘起:大概率是收卷张力过大,膜层被拉伸后回弹错位。
• 端面局部凸起或呈锯齿状,但整体松紧尚可:优先检查收卷压辊的压力均匀性和表面状态。
• 收卷时膜面有规律地左右摆动:往往是导辊平行度或收卷轴跳动问题。
第二步:张力系统调优——收卷整齐的灵魂
烫金箔分切最忌讳“一个张力值走完全程”。随着卷径从空芯长到满卷,卷径比可达5:1甚至更大,转动惯量剧烈变化,固定参数必然导致小卷时震荡、大卷时失控。
启用锥度张力控制是解决收卷不齐最关键的一步。随着收卷直径增大,张力必须按比例递减。对于烫金箔这类较薄且刚性弱的材料,锥度建议设置在60%~80%之间,即满卷时的张力降至起始值的六到八成。锥度过大,卷芯硬外部松;锥度过小,则容易形成菊花状紧卷,端面同样不齐。
更精细的做法是分段张力控制:起步段(0~20%卷径)采用较低张力确保卷芯平整贴合;恒张力段(20%~70%卷径)维持稳定层间压力;锥度下降段(70%~100%卷径)逐渐减小张力,补偿外圈重量影响。
张力基准值可以从经验起步:初始张力设定为材料断裂强度的5%~8%,或参照每毫米幅宽2~4N的收卷张力试起。更实用的方法是:先以偏低张力试运行一小段,观察端面;若层间有滑移感,每次增加5%~10%的张力设定,直到端面开始变齐且卷体有适度硬度。
还需检查张力闭环响应是否“迟钝”。一个简单的判断方法:在设备加减速的瞬间观察膜卷端面。如果降速时膜层突然“跳”了一下,说明张力闭环的响应速度跟不上卷径变化,需要检修张力传感器或更换磁粉离合器。

第三步:收卷压辊的精细调节——被低估的关键
在烫金箔分切中,压辊的作用不仅仅是“压住”膜卷,它需要均匀排出层间空气、辅助张力建立、抑制膜层轴向滑移。相当比例的“张力看起来正常但端面就是不齐”的问题,根源都在压辊。
平行度是第一要务。压辊轴线与收卷轴轴线必须严格平行。如果压辊一端压得紧、一端压得松,膜卷会持续受到一个轴向推力,每转一圈就偏一点,很快形成塔形卷。静态检查时,用塞尺测量压辊两端与收卷轴(或卷面)的间隙,误差应控制在0.05mm/m以内。
压辊硬度也有讲究。烫金箔宜使用邵氏A硬度60~75的聚氨酯或丁腈橡胶压辊,表面粗糙度Ra 0.8~1.6μm。过硬无法自适应箔材厚度波动,过软则易变形导致压力不均。
传统压辊压力固定,无法随卷径变化而调整,容易陷入“外层张力小、压辊压力大”的矛盾状态——这正是导致箔面起皱和端面不齐的常见根源。理想的方案是采用浮动压辊机构,随卷径变化自动调整位置,保持恒定包角与接触压力。
第四步:机械精度的快速排查
如果张力和压辊调整后问题依然存在,就需要检查机械精度。按照“先空转,再走纸,后调张力”的顺序快速判断:
导辊平行度是导致膜片横向漂移的常见机械原因。若导辊轴线与收卷轴轴线不平行,膜片在走料过程中会受到轴向分力,自动向一侧偏移。可用拉线法或激光对中仪校准,平行度允差一般要求≤0.05mm/m。
收卷轴跳动同样不可忽视。让收卷轴低速空转,用百分表测量轴端的径向跳动。若跳动超过0.05mm,需要检查轴承、轴套或轴本身是否弯曲。收卷轴弯曲会引起膜卷旋转时径向跳动,导致每一圈的卷绕位置都发生微小变化,累积成端面错位。
纠偏系统方面,光电或超声波感应器表面是否被灰尘、箔屑遮挡是常见盲区。传感器灵敏度设置是否适当,执行机构动作是否顺畅,都直接影响纠偏效果。不过,纠偏是“辅助手段”而非“根本解决”——如果张力本身波动剧烈,纠偏系统再灵敏也难以追上每一次跑偏。

第五步:材料与环境的“软因素”
在排除了设备和控制的硬故障后,需要审视材料和工艺细节。
材料自身缺陷方面,烫金箔基膜或涂层的厚度均匀性差,收卷时厚处自然堆积快,会形成凸起。静电过大时,膜层间吸附空气,产生滑移或层间错动,也会导致收卷不齐。
卷芯质量同样关键。使用的纸管或塑料卷芯是否圆整,安装后是否与收卷轴同心,卷芯弯曲或偏心时,收卷一开始就埋下了“端面不平”的隐患。
快速排查流程建议
如果你时间紧迫,建议按照以下顺序快速判断:
1. 先空转:拆下箔材,让分切机空载运行,观察刀轴和收卷轴是否有异常晃动——排除机械基础问题。
2. 再走纸:用厚纸或废箔短距离分切,观察切边质量——锁定是否是切刀问题。
3. 后调张力:在确认刀和纠偏正常后,逐步微调放卷和收卷张力——多数情况下,这一步能解决大部分端面不齐问题。
端面不齐往往是多因素耦合的结果。比如“切刀钝了”加上“张力偏大”会放大问题,“压辊不平行”叠加“锥度设置不当”会让端面从“轻微参差”恶化为“塔形卷”。因此排查时应建立循环路径:清洁整机→检查刀具→校准对中→优化张力→验证纠偏→复测成品。建立规范的预防性维护制度,每日清洁刀架和导辊上的箔粉、每周用无水酒精擦拭过辊、每月校准张力传感器零点,可以解决90%以上的烫金箔分切常见问题。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
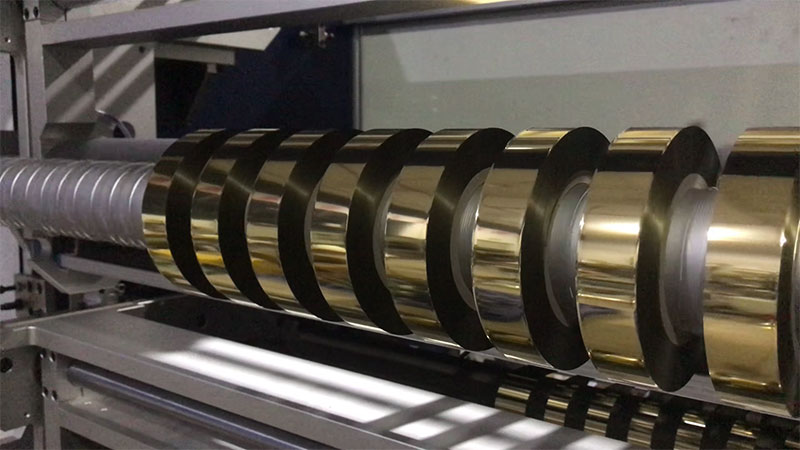
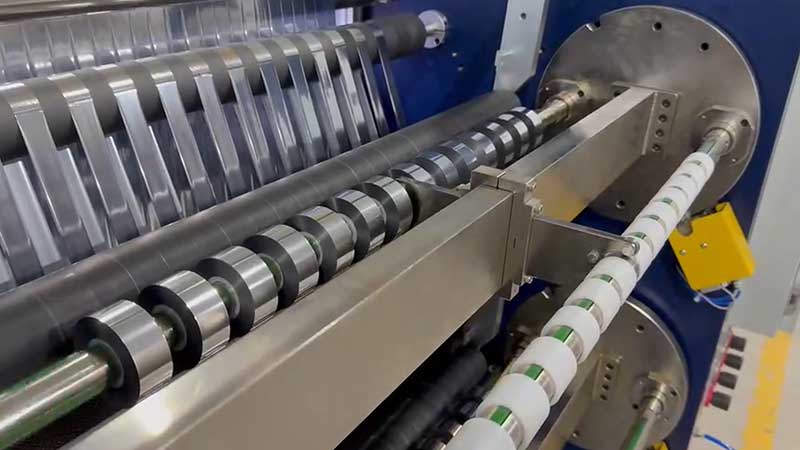
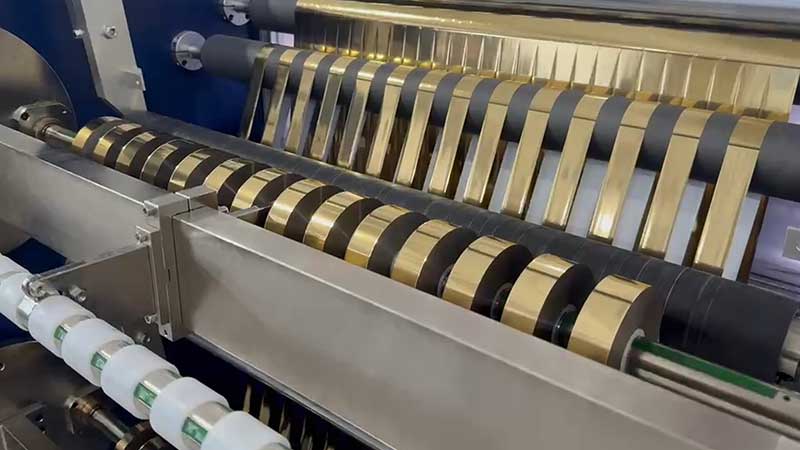
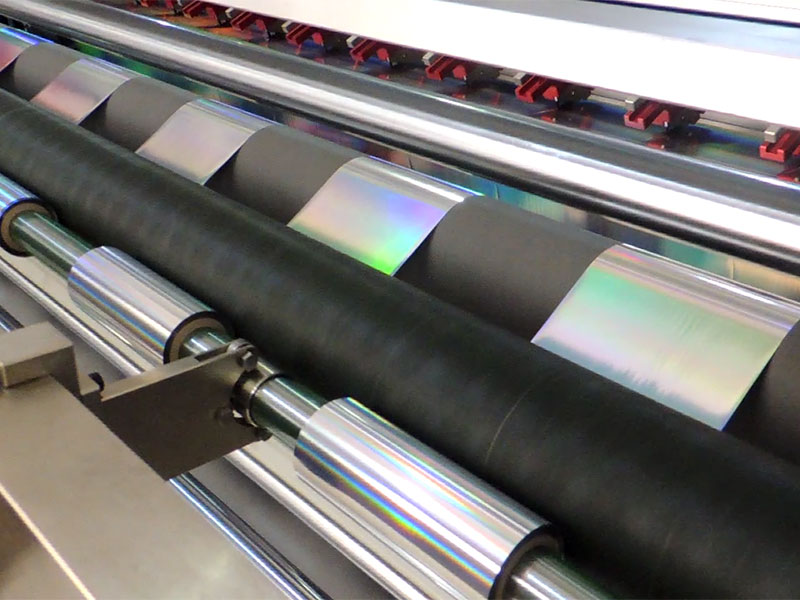 电化铝分切机
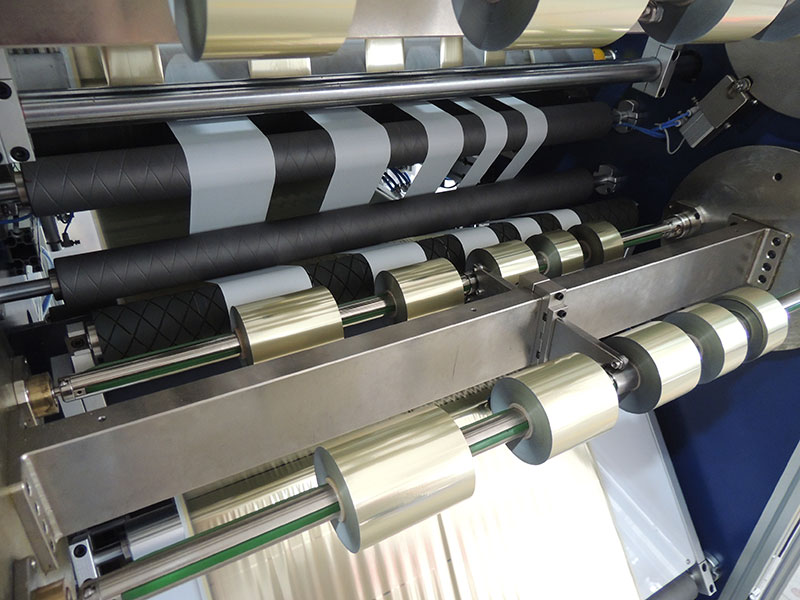 烫金纸分切机
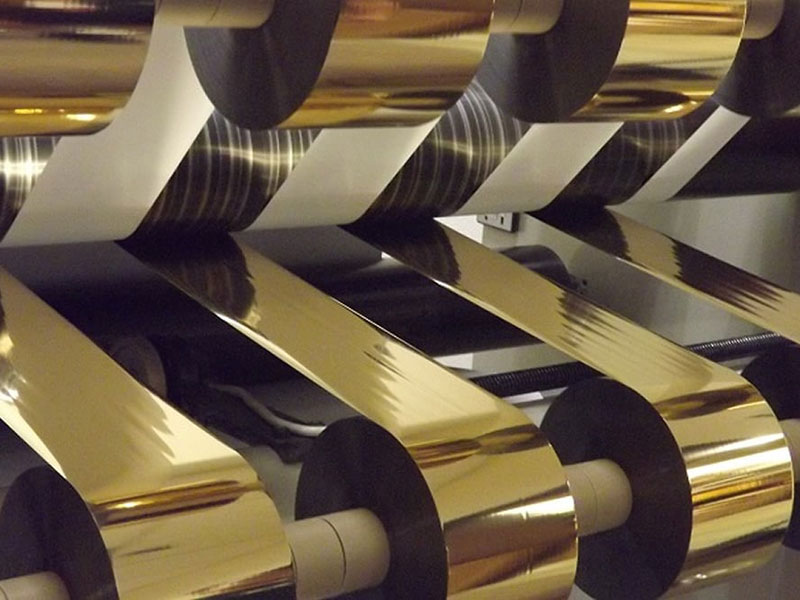 烫金箔分切机
 镭射烫印箔分切机