
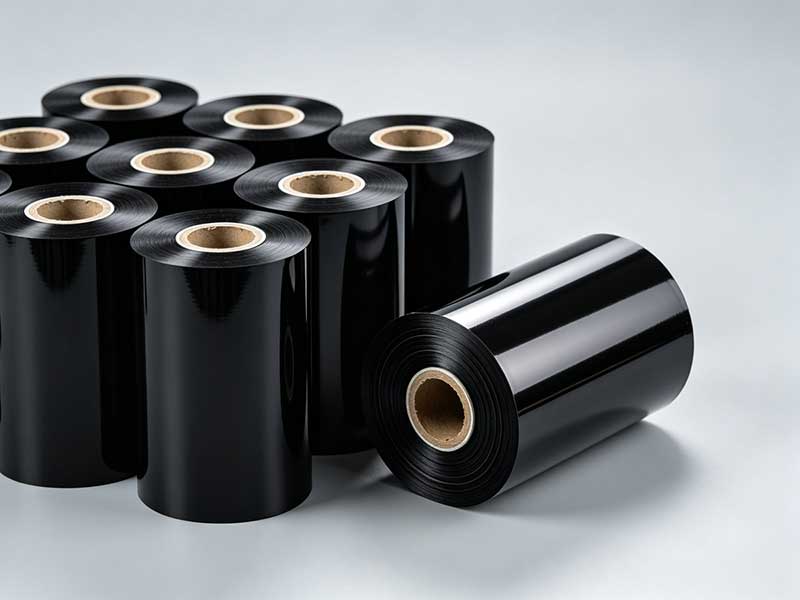
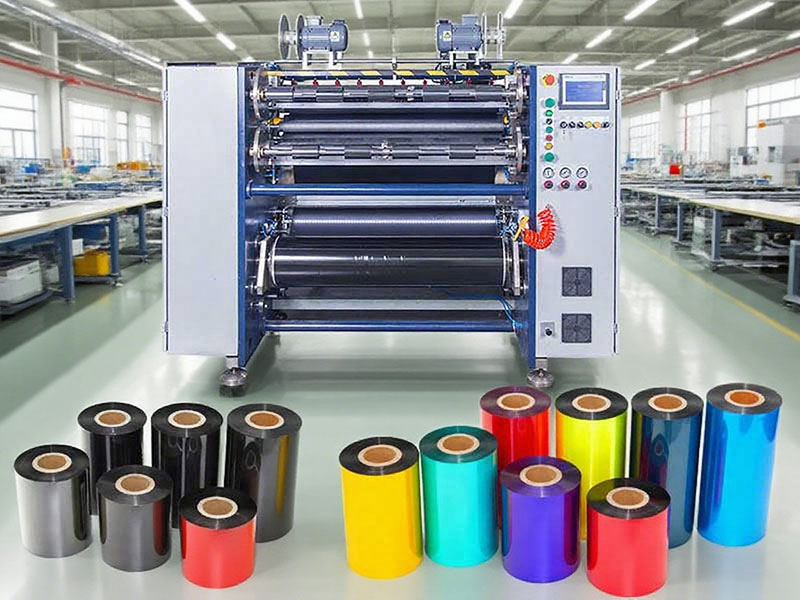
碳带分切是热转印色带生产中的关键工序,而张力控制则是决定成品质量的“咽喉”环节。碳带基材通常为4.5~10μm的PET薄膜,涂覆油墨后对张力变化极为敏感——张力过大,基膜拉伸变形,油墨层产生微裂纹;张力过小,碳带松弛起皱,收卷端面呈蛇形。张力失控轻则导致端面不齐、褶皱,重则引发断带,据行业统计,断带占非计划停机的60%以上。本文遵循“先机械后电气,先空载后负载”的排查逻辑,系统梳理张力失控的排查方法。
一、从症状判断排查方向
同样是“张力不稳”,不同表现指向的故障根源截然不同。动手排查前,先观察现象缩小范围:
| 典型表现 | 最可能的原因方向 |
| 运行中周期性抖动(1-2秒一次) | 轴承损坏或机械部件偏心 |
| 波动周期很长(几十秒一次) | 卷径计算错误 |
| 启动/停止瞬间波动明显 | 加减速时间设置不当或预张力不足 |
| 收卷端面呈喇叭口或塔形 | 收卷张力过大、压辊压力不均或锥度系数不当 |
| 放卷正常、收卷不稳 | 收卷轴摩擦片磨损或磁粉离合器老化 |
| 收卷正常、放卷不稳 | 放卷制动器磁粉老化或刹车气压不稳 |
这一判断方法可避免盲目拆卸,将排查范围迅速锁定在特定环节。
二、机械环节排查:六成故障的根源
行业经验表明,六成以上的张力波动来自机械环节。排查应首先从硬件入手,而非急于调整控制参数。
导辊灵活度与平行度。用手拨动所有导辊,确认转动顺畅、无异响。轴承卡滞会导致碳带在导辊处产生滑动摩擦,引发张力突变。同时用水平仪检查各导辊之间的平行度,误差应控制在0.05mm/m以内。不平行会使碳带产生侧向分力,造成两侧张力不一致。
气胀轴的密封与气压。气胀轴漏气或胀块磨损是张力失控的常见诱因——卷芯在轴上打滑,张力自然失控。检查供气压力是否稳定在0.5~0.6MPa,用肥皂水涂抹接头和气缸活塞杆处检漏。建议气路上加装稳压阀,保证供气稳定。
传动部件与摩擦片。检查联轴器螺丝是否松动、皮带是否老化松弛。对于采用磁粉离合器或制动器的老式机型,拆下检查摩擦片磨损情况——磨损严重或磁粉结块都会导致力矩忽大忽小。磁粉制动器表面温度过高(烫手)是磁粉烧结或退磁的前兆,运行中的“沙沙”异响则提示内部磁粉可能干涸或泄漏。
压辊压力均匀性。用压力计逐个测量贴合压辊、收卷压辊两侧的气缸压力,调整调压阀使读数一致。两端压力差超过0.05MPa时,局部张力差异足以造成收卷端面隆起或单边突出。
三、气路与反馈系统排查
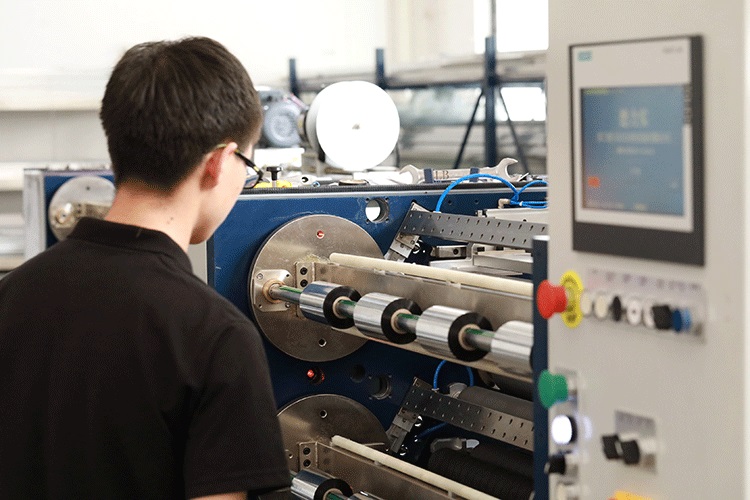
气源稳定性。检查气源三联体(调压阀、油雾器、过滤器),观察气压表指针是否抖动。气源压力建议维持在0.4~0.6MPa,且指针稳定不抖。调压阀若出现跳跃式变化,说明内部膜片损坏,需更换。
浮动辊的灵活度。浮动辊应能自由上下摆动,无卡滞。运行中若摆辊频繁“呼吸”摆动,可能是PID增益过大或气缸气压波动;若摆辊长时间处于最高位(松),说明收卷太慢或放卷太快;反之则说明收卷太快或放卷太慢。检查摆辊转动是否灵活,配重块是否移位,电位器接触是否良好。
张力传感器校准。传感器表面碳粉堆积会导致信号失真,应定期用酒精清洁。校准方法是:将放卷轴悬空(不穿带),在控制器中执行“零点校准”;再用弹簧秤施加已知拉力(如10N),执行“满度校准”,重复2~3次,确认读数误差在±0.5N以内。
四、电气与控制参数排查
磁粉执行器的电气信号。用万用表测量磁粉制动器或离合器的输入电流,波动超过±5%需检查控制器输出或线路接触。放卷轴旋转时电源线是否通过滑环连接?碳刷磨损会导致供电时断时续,这是容易被忽视的故障点。
变频器与电机参数。若收放卷采用变频电机矢量控制,需检查:是否开启了“张力控制模式”;卷径计算是否正确(初始卷径和当前卷径设置);加减速时间是否过短。加减速时间过短会导致启停瞬间的张力冲击,建议加长至15~30秒。在放卷辊直径变化范围大的场景下,采用自适应控制方法,在转速环前向通道中设置与卷径平方成比例的系数,可有效补偿转动惯量的变化,使系统在全卷径范围内保持优良的动态性能。
PID参数调整。对于闭环张力控制系统,适当降低比例增益(P)、增加积分时间(I),可抑制张力波动。一般P值从5~10开始试,I值从0.5~2秒开始试,具体需根据设备响应特性现场调试。
编码器反馈信号。编码器连接线应牢固无破损,用示波器或万用表频率档检查输出脉冲是否连续。脉冲信号中断会导致速度失控,进而引发张力波动。
五、空载与负载验证
完成上述排查后,建议按以下步骤验证:
空载试机。不穿碳带,让机器空转,观察各辊转动是否平稳,有无异响或震动。设定目标张力值,感受轴端是否有周期性振动。
加载试切。装上废料带,先设定较低张力(正常值的60%),低速运行(20~30m/min),观察碳带表面。逐步提高速度,直到出现不稳定现象,记录当时的张力和速度,据此判断是张力设定问题还是速度匹配问题。
六、关键调校数据速查
| 项目 | 参考标准 |
| 导辊平行度误差 | ≤0.05mm/m |
| 气胀轴供气压力 | 0.5~0.6MPa |
| 压辊两端压力差 | ≤0.05MPa |
| 张力传感器校准误差 | ±0.5N以内 |
| 加减速时间 | 15~30秒 |
| 蜡基碳带张力 | 2~5N |
| 混合基碳带张力 | 5~8N |
| 树脂基碳带张力 | 8~12N |
| 锥度系数 | 0.3~0.5 |
张力控制的核心原则是“最小可行张力”——在保证碳带平稳运行、不打滑、不跑偏的前提下,使用尽可能小的张力值,将基膜拉伸风险降至最低。排查时遵循“先机械后电气,先空载后负载”的顺序,可少走弯路,多数张力失控问题能在较短时间内定位并解决。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 热转印碳带分切机
 条码碳带分切机
 线号机色带分切机
 全自动碳带分切机 RSDS8 PLUS