
在烫金包装产业链中,分切机长期被视为一道“中间工序”的设备——把宽幅母卷切成下游烫金机所需的窄卷,任务似乎就这么简单。但随着烫金材料体系日益丰富、订单碎片化趋势加剧,以及企业对设备投资回报率的精打细算,现代烫金箔分切机早已不再满足于“只切一种膜、只做一件事”。一机多用,正从加分项变成刚需。
本文从材料兼容、刀具适配、收卷配置、纠偏模式及延伸功能五个维度,盘点烫金箔分切机的一机多用能力究竟体现在哪里,以及这些能力如何转化为实际生产效益。
一、材料兼容:一台设备覆盖烫金箔全家族
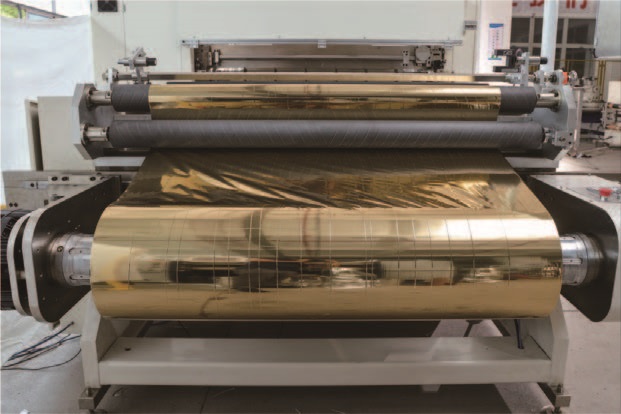
烫金箔并非单一材料。电化铝箔、金箔、银箔、粉箔、复合铝箔、全息烫印箔、镭射烫金膜、热烫膜——这些名词背后是不同的涂层结构、不同的厚度区间和不同的机械特性。传统观念里,专机专用似乎更稳妥,但实际生产中,一家包装印刷企业往往同时承接烟包、酒标、化妆品盒等多种订单,所用烫金材料跨度极大。
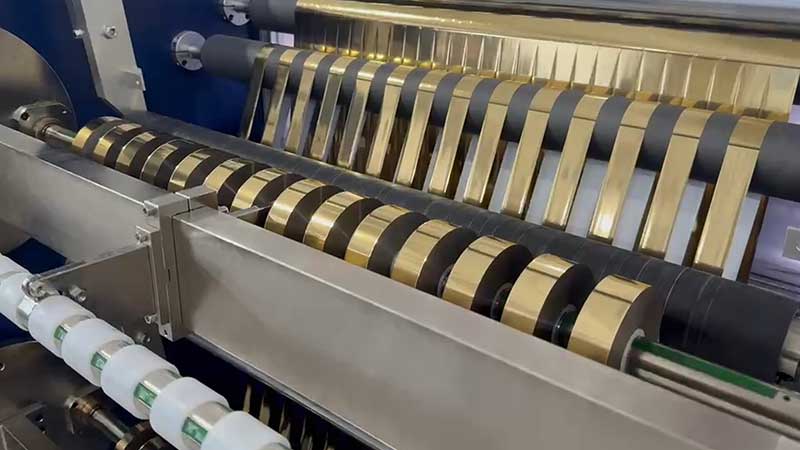
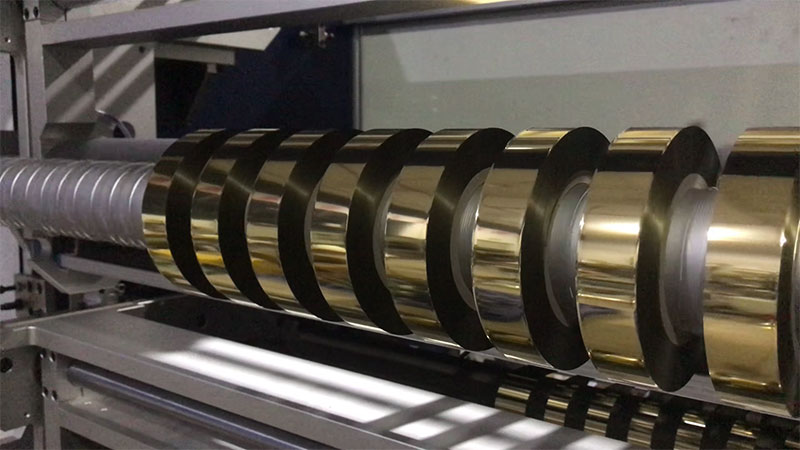
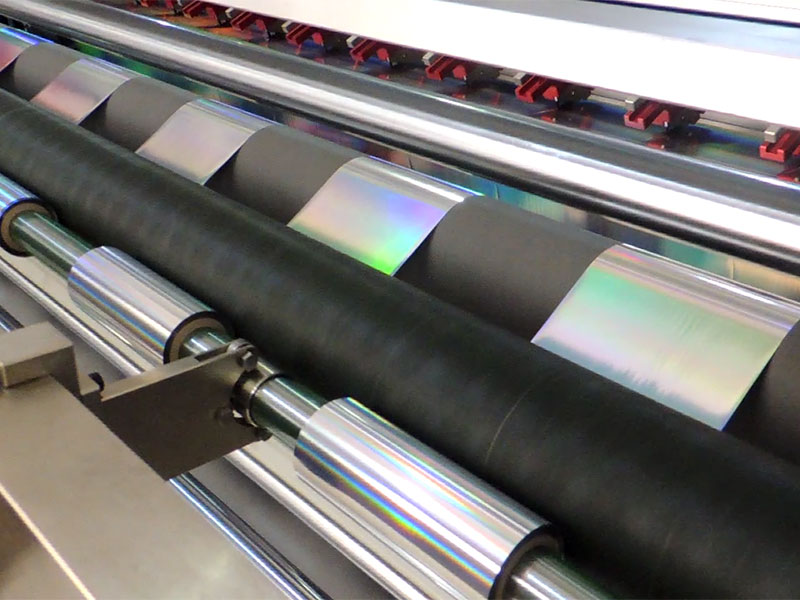
当前主流分切机在设计上已普遍考虑多材料适配能力。以行业常见规格为例,设备可处理厚度4~30μm的烫金材料,母卷宽度覆盖400~1400mm范围。这意味着同一台机器上午分切烟包用全息烫印箔,下午切换为化妆品盒用的镭射膜,无需更换核心部件,仅需在触摸屏上调用预设参数即可完成过渡。对于订单品类杂、批量差异大的加工企业而言,这种材料层面的“一机多用”直接减少了设备闲置率和重复投资。
二、刀具与收卷配置:硬件层面的柔性切换
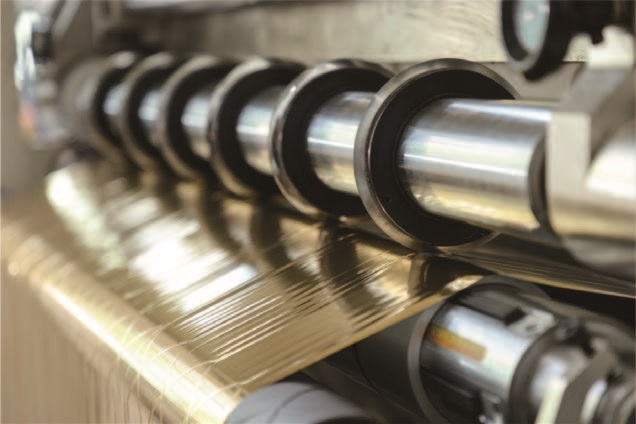
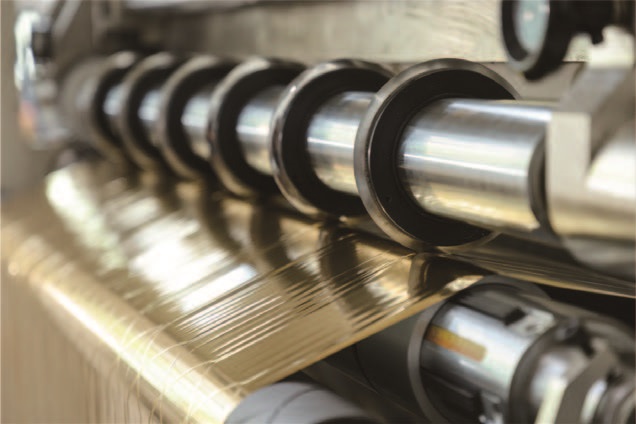
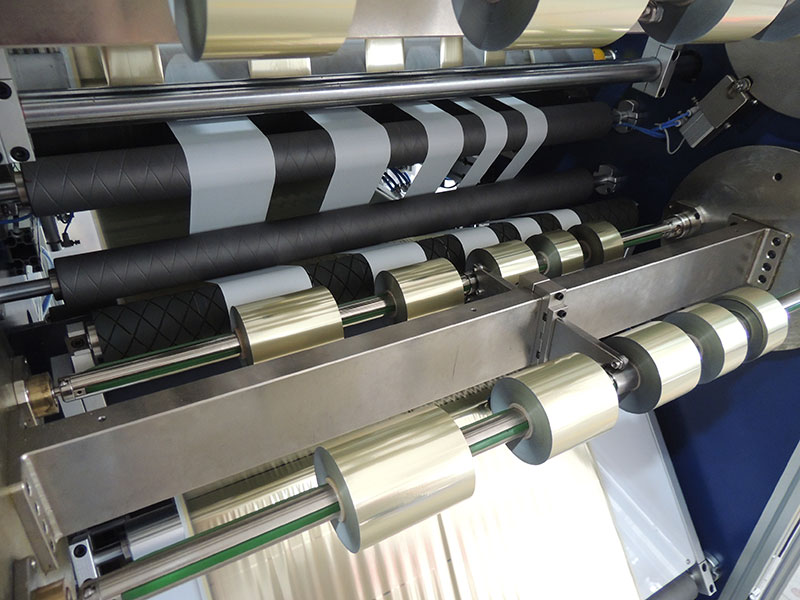
分切机的“多用”还体现在物理配置的可选与快换能力上。刀具系统是典型代表:圆刀分切适合高速运行和较薄材料,切口平整;方刀则在特定材料或精度要求下有其优势。当前设备普遍支持圆刀与方刀的可选配置,部分机型还提供气动刀选项。刀具更换的便捷性直接影响换单效率,快速调刀机构让操作人员能在较短时间内完成刀距调整,适应从最小20mm到大幅宽成品之间的任意规格。
收卷轴的多样性同样关键。下游烫金机的卷芯规格并不统一,有的用1英寸轴,有的用3英寸轴。一台分切机如果只能收一种卷芯,就等于把大量订单拒之门外。目前中高端机型通常配备1英寸气轴2支、3英寸气轴2支,且支持气轴与滑差轴可选。3英寸轴可上下收卷,1英寸轴作为选配,覆盖了绝大多数烫金工序的来料要求。这种“轴系兼容”看似细节,实则是分切机能否真正实现一机多用的硬件底线。
三、纠偏与张力控制:用智能化消化材料差异
多材料兼容的前提是控制系统能“跟得上”材料的变化。不同烫金箔的摩擦系数、延展性和表面能差异显著,同一套张力参数切电化铝或许完美,换作镭射膜就可能起皱或拉伸。
现代分切机的应对方式是将经验转化为可存储、可调用的参数集。放卷纠偏支持追边与追线两种模式切换,自动纠偏系统保证分切位置精准。收卷张力由伺服电机控制并自动跟踪检测,操作人员通过PLC触摸屏即可调节。更实用的是参数记忆功能:不同金箔型号的分切方案(宽度、速度、张力曲线)可预先存储,切换产品时调用即可,免去重新调试的停机时间。对于频繁换单的车间来说,这套智能化配置把“一机多用”从口号变成了可复制的操作流程。
四、延伸功能:从分切孤岛到产线节点
一机多用的更高形态,是分切机不再孤立地完成“切”这一个动作,而是集成或对接上下游工序。
独立收废边机是常见选配。分切过程中产生的废边如果依赖人工清理,不仅效率低下,还容易卷入收卷造成质量事故。独立废边收卷装置让分切机在高速运行(部分机型可达500m/min)时保持现场整洁,减少停机清理频次。接料平台的手动/自动选项则影响换卷效率:自动接料可在母卷将尽时快速衔接新卷,减少材料浪费和人工介入。
更具延展性的思路是联线生产。分切后的成品卷若能直接对接烫金机或后续涂布、模压工序,省去中间周转和复卷整理环节,生产周期可大幅压缩。虽然这并非分切机单机功能,但它揭示了一机多用的深层逻辑:设备的价值不在于功能堆砌,而在于减少生产流程中的断点。
五、一机多用的边界与选择建议
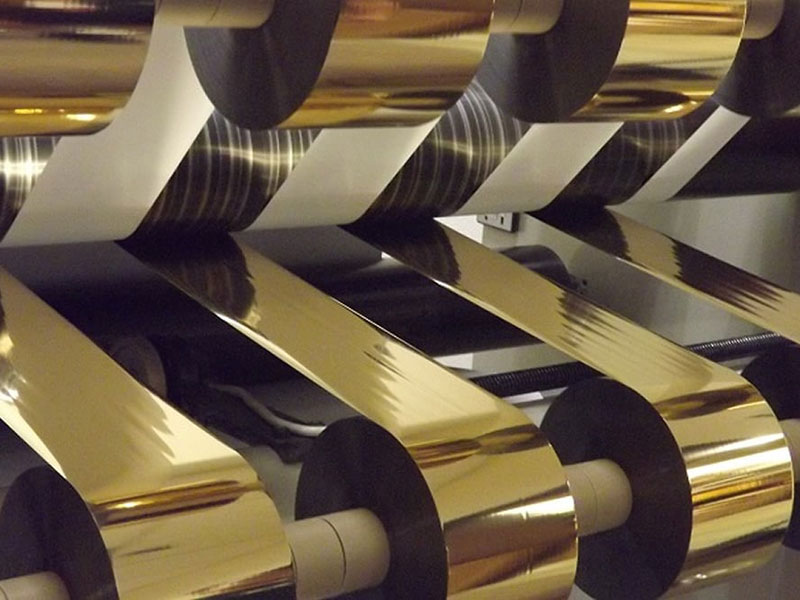
需要冷静看待的是,一机多用不等于无限多用。设备有物理极限:材料厚度范围、最大母卷外径、最小成品宽度都有明确边界。以常见机型为例,大卷外径最大700mm,成品外径最大600mm,这些参数决定了设备能承接的订单上限。此外,同时追求极薄材料与极厚材料、极小宽度与极大宽度的“全能”,在工程上往往意味着妥协。
选购时的务实策略是:先锁定自身订单的“最大公约数”,再为未来可能拓展的品类预留配置空间。如果企业主攻烟包烫金箔,全息烫印箔和镭射膜的分切能力就是必选项;如果客户群分散在礼品包装和标签领域,则材料兼容性和快速换刀能力优先级更高。收卷轴数量和刀具类型可以在采购时按需选配,不必为用不上的功能买单,但纠偏与张力控制的智能化水平建议留足余量——这是决定多材料切换是否顺畅的核心。
结语
烫金箔分切机的一机多用,本质上是包装印刷行业柔性化生产需求向设备端传导的结果。从兼容七八种烫金材料,到快换刀具与双规格收卷轴,再到参数记忆与联线可能,这些功能盘点下来指向同一个判断:一台分切机的竞争力,不再只看它切得有多快、有多准,更要看它在订单切换之间,能让产线停多久。把“多用”落到实处,就是把换单损失压到最低。
 扫码咨询
© 2010-2026厦门德力实自动化设备有限公司
 电化铝分切机
 烫金纸分切机
 镭射烫印箔分切机